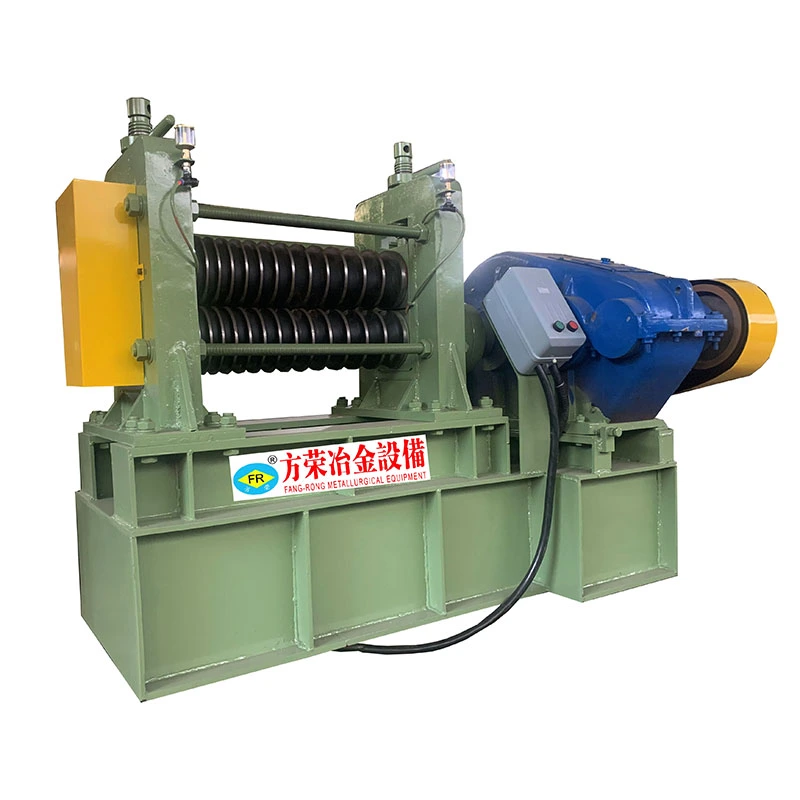
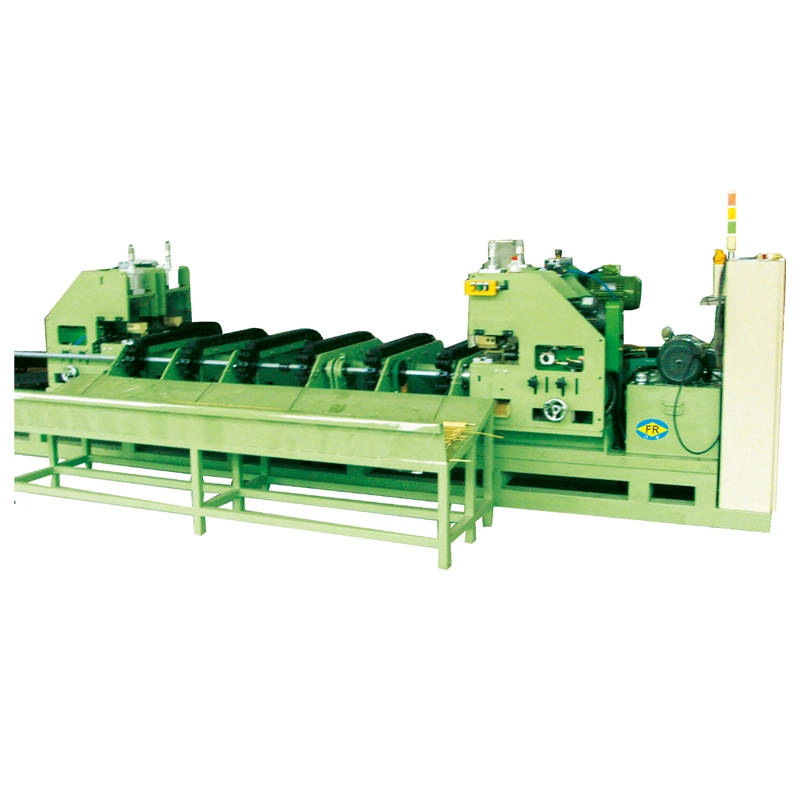
ఒక ట్యూబ్ లేదా బార్ మంచి డైమెన్షనల్ ఖచ్చితత్వంతో డ్రాయింగ్ ప్రాసెస్ను వదిలివేయవచ్చు మరియు చివరి స్ట్రెయిట్నెస్ అవసరాన్ని ఇప్పటికీ విఫలం చేస్తుంది. అవశేష ఒత్తిడి, అసమాన వైకల్యం, మెటీరియల్ కాఠిన్యం మరియు క్రాస్-సెక్షన్ ఆకారం అన్నీ డ్రాయింగ్ తర్వాత వంగడం లేదా వక్రీకరణకు కారణమవుతాయి.ఫాంగ్రాంగ్యంత్రాలు నిఠారుగాప్రతి ఉత్పత్తికి ఒక రోలర్ అమరికను ఉపయోగించకుండా రౌండ్ ట్యూబ్లు, బార్లు, పెద్ద-వ్యాసం విభాగాలు మరియు క్రమరహిత ప్రొఫైల్లను కవర్ చేస్తూ ఈ తేడాల చుట్టూ కాన్ఫిగర్ చేయబడ్డాయి.
ప్రతి స్ట్రెయిట్నెస్ సమస్యకు ఒకే యంత్రం అవసరం లేదు
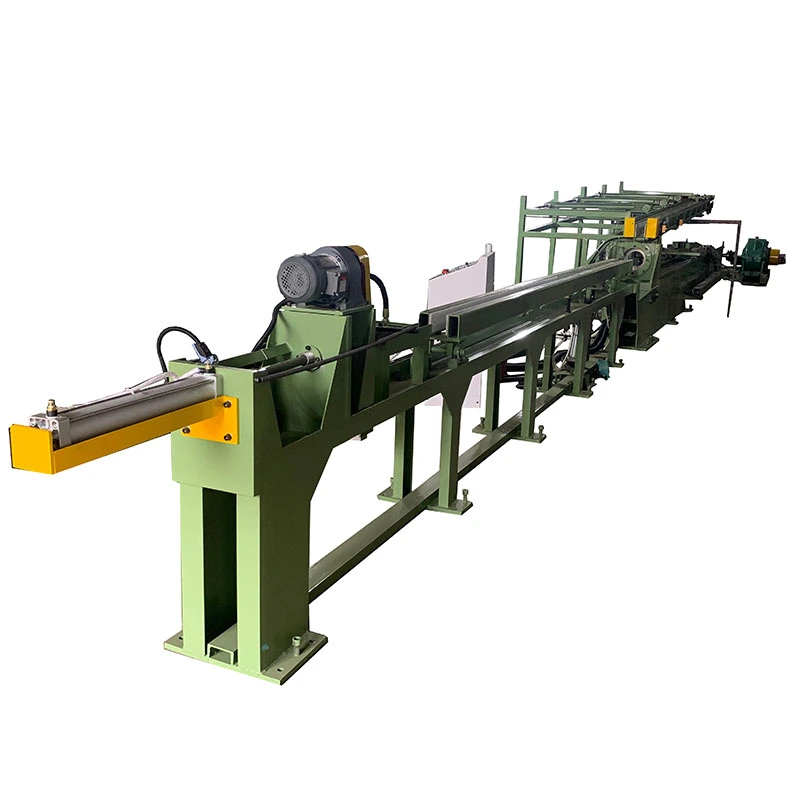
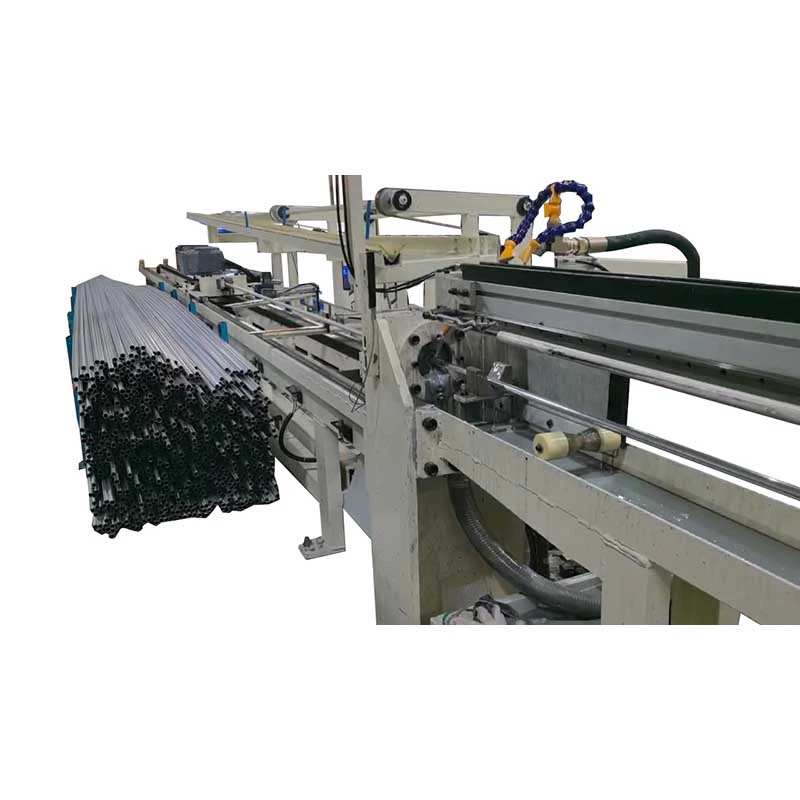
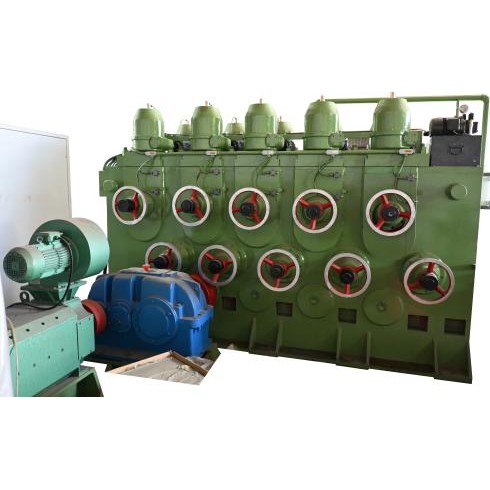
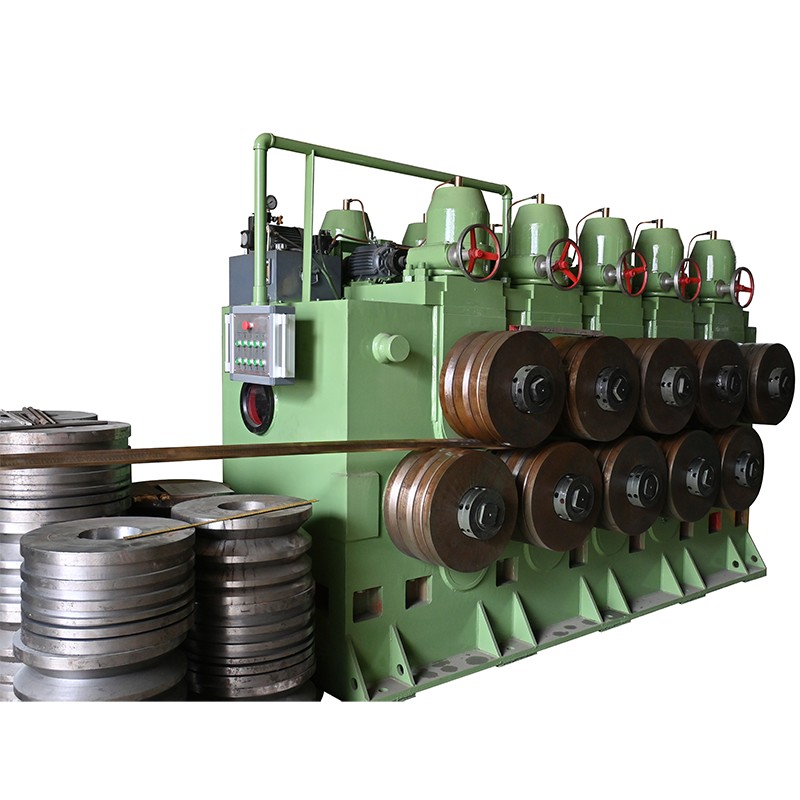
చిన్న మరియు మధ్యస్థ రౌండ్ ట్యూబ్లు లేదా బార్ల కోసం, క్షితిజ సమాంతర బహుళ-రోలర్ యంత్రాలు మెటీరియల్ పొడవుతో పాటు పునరావృత సవరణను అందిస్తాయి. FangRong FR-20 నుండి FR-180 వరకు సమాంతర నమూనాలు సుమారు φ4–φ180mm కవర్ మరియు 15–17 రోలర్లను ఉపయోగిస్తాయి. నిలువు బహుళ-రోలర్ యంత్రాలు చాలా పెద్ద విభాగాల కోసం FR-20 నుండి FR-1100 వరకు పరిధిని విస్తరించాయి, ట్యూబ్ వ్యాసం φ1100mm వరకు మరియు గోడ మందం 60mm వరకు ఉంటుంది.
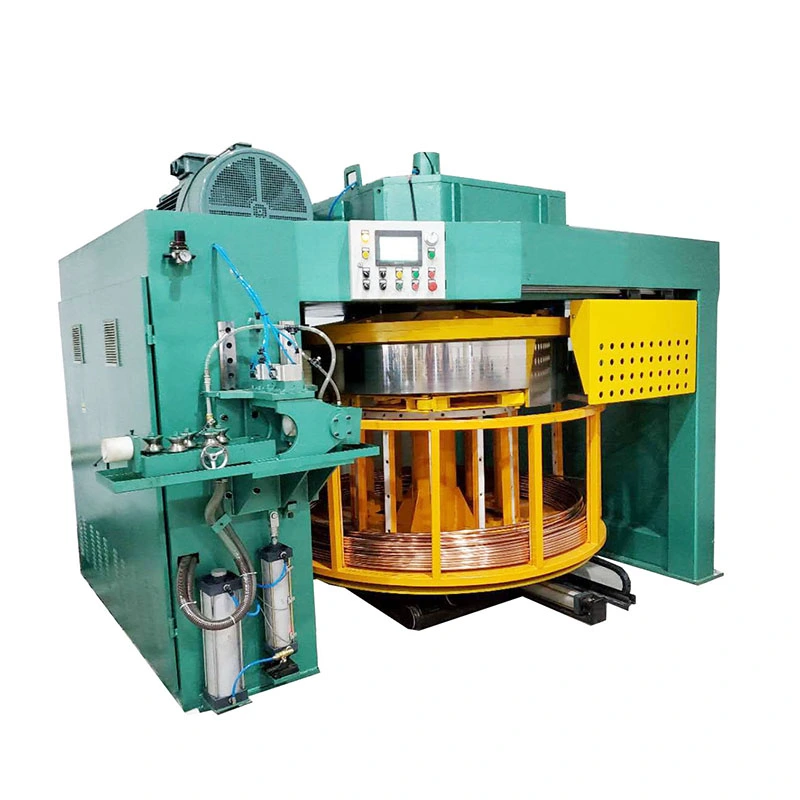
నిటారుగా మరియు ఉపరితల పరిస్థితి రెండూ ముఖ్యమైన ప్రెసిషన్ ఒలిచిన బార్ల కోసం, దిరెండు-రోలర్ ఖచ్చితమైన సిరీస్వేరే దిద్దుబాటు సూత్రాన్ని ఉపయోగిస్తుంది. FR-20 నుండి FR-160 నమూనాలు φ180 నుండి φ570mm వరకు రోలర్ వ్యాసంతో అందుబాటులో ఉన్నాయి మరియు తగిన ప్రక్రియ పరిస్థితులలో Ra≤0.8μm వరకు ఉపరితల కరుకుదనాన్ని పొందవచ్చు.
సక్రమంగా లేని విభాగాలకు మళ్లీ మరో విధానం అవసరం. షట్కోణ, చతురస్రం, కోణం మరియు ఇతర ప్రొఫైల్లు సంప్రదాయ రౌండ్-బార్ స్ట్రెయిటెనింగ్కు ఏకరీతిగా స్పందించవు ఎందుకంటే వాటి మూలలు మరియు ఫ్లాట్ ఉపరితలాలు వేర్వేరు కాంటాక్ట్ లోడ్లను కలిగి ఉంటాయి. ఫాంగ్రాంగ్ సక్రమంగా లేదునిఠారుగా యంత్రాలుS80mm వరకు ప్రొఫైల్ల కోసం రూపొందించబడ్డాయి, రోలర్ పొజిషనింగ్ వాస్తవ విభాగానికి సరిపోలింది.
రోలర్ సెటప్ ఏది సరిదిద్దబడుతుందో నిర్ణయిస్తుంది
రోలర్ కౌంట్ మాత్రమే స్ట్రెయిటెనింగ్ ఖచ్చితత్వాన్ని నిర్ణయించదు.రోలర్ వ్యాసం, రోలర్ స్పేసింగ్, టిల్ట్ యాంగిల్, కాంటాక్ట్ పొజిషన్ మరియు ప్రతి కరెక్షన్ పాయింట్ వద్ద తగ్గింపు అన్నీ మెటీరియల్ ఎలా స్పందిస్తుందో ప్రభావితం చేస్తాయి. ఫాంగ్రాంగ్ యంత్రాలు గట్టిపడిన రోలర్లను మరియు సర్దుబాటు చేయగల రోలర్ టిల్ట్ కోణాలను దాదాపు 27°–36° ఉపయోగిస్తాయి, దిద్దుబాటు పరిస్థితిని వివిధ పదార్థాలు మరియు విభాగ పరిమాణాల కోసం సర్దుబాటు చేయడానికి అనుమతిస్తుంది.
రౌండ్ ప్రొడక్ట్ల కోసం, ప్రాసెస్ గుండ్రనితనాన్ని నియంత్రించేటప్పుడు స్ట్రెయిట్నెస్ని టార్గెట్ చేయవచ్చు. ఫాంగ్రాంగ్ ఖచ్చితత్వ కాన్ఫిగరేషన్లు 0.1–0.3 మిమీ/మీ పరిధిలో స్ట్రెయిట్నెస్ని మరియు మెటీరియల్, టూలింగ్ మరియు ప్రాసెస్ పరిస్థితులు అనుకూలంగా ఉన్నప్పుడు ≤0.05 మిమీ రౌండ్నెస్ టాలరెన్స్ను సాధించగలవు. ఈ గణాంకాలు ప్రతి ఉత్పత్తికి సార్వత్రిక ఫలితాలుగా పరిగణించబడకుండా వాస్తవ ఇన్కమింగ్ కండిషన్ మరియు పూర్తి సహనంతో మూల్యాంకనం చేయాలి.
φ4mm నుండి φ1100mm వరకు
పరికరాల శ్రేణి ఖచ్చితమైన చిన్న-విభాగం పని మరియు భారీ పెద్ద-వ్యాసం కలిగిన గొట్టాలు రెండింటినీ కవర్ చేస్తుంది. క్షితిజసమాంతర నమూనాలు 60m/min వరకు పని వేగంతో పనిచేస్తాయి, అయితే పెద్ద నిలువు వ్యవస్థలు 280kW వరకు ప్రధాన మోటార్లను ఉపయోగిస్తాయి మరియు 5.5kW వరకు మోటర్లను ఎత్తివేస్తాయి. వేరియబుల్-ఫ్రీక్వెన్సీ డ్రైవ్లు నడుస్తున్న వేగాన్ని మెటీరియల్ పరిమాణం, కాఠిన్యం, దిద్దుబాటు అవసరాలు మరియు దిగువ ఉత్పత్తి రేటుకు సరిపోల్చడానికి అనుమతిస్తాయి.
ఫ్యాక్టరీ ఒకటి కంటే ఎక్కువ రకాల ఉత్పత్తిని ప్రాసెస్ చేసినప్పుడు ఈ శ్రేణి ఉపయోగపడుతుంది. రెండు ఉత్పత్తులు సాంకేతికంగా “గుండ్రంగా” ఉన్నందున చిన్న ఖచ్చితత్వపు బార్ మరియు భారీ-గోడ ట్యూబ్ను ఒకే స్ట్రెయిటెనింగ్ కాన్ఫిగరేషన్లోకి బలవంతంగా ఉంచకూడదు. యంత్ర నిర్మాణం, రోలర్ కొలతలు, లోడింగ్ పద్ధతి మరియు దిద్దుబాటు శక్తి వాస్తవ విభాగానికి సరిపోలాలి.
ప్రొడక్షన్ లైన్లో స్ట్రెయిటెనింగ్ ఎక్కడ సరిపోతుంది
స్ట్రెయిటెనింగ్ అనేది తరచుగా కటింగ్, చాంఫరింగ్, ఇన్స్పెక్షన్ లేదా అసెంబ్లీకి ముందు చివరి డైమెన్షనల్ కరెక్షన్. డ్రా ట్యూబ్లు మరియు బార్ల కోసం, ఫాంగ్రాంగ్ స్ట్రెయిట్నర్ను aతో అనుసంధానించగలదుకట్టింగ్ మెషిన్మరియుచాంఫరింగ్ మెషిన్తద్వారా ఈ ఆపరేషన్ల మధ్య మెటీరియల్ హ్యాండ్లింగ్ తగ్గుతుంది.
ఆటోమోటివ్ భాగాలు, ఏరోస్పేస్ భాగాలు, నిర్మాణ విభాగాలు మరియు ఇతర ఉత్పత్తులకు ఇది ప్రత్యేకంగా ఉపయోగపడుతుంది, ఇక్కడ మునుపటి ఫార్మింగ్ ఆపరేషన్ నుండి ఊహించిన దాని కంటే డ్రాయింగ్ తర్వాత నేరుగా తనిఖీ చేయబడుతుంది. FangRong అంతర్జాతీయ ప్రాజెక్ట్ల కోసం CE మరియు ISO ధృవీకరణలతో సమాంతర, నిలువు బహుళ-రోలర్, నిలువు టూ-రోలర్ మరియు క్రమరహిత ప్రొఫైల్ కాన్ఫిగరేషన్లను సరఫరా చేస్తుంది.


 Whatsapp