Whatsapp
మేము స్ట్రెయిటెనింగ్, కోల్డ్ డ్రాయింగ్, పాయింటింగ్, చాంఫరింగ్, కట్టింగ్, థ్రెడ్ రోలింగ్ మెషీన్లు మరియు ట్యూబ్, బార్ మరియు వైర్ మెటీరియల్ల కోసం వివిధ పరిశ్రమలలో రూపొందించిన డ్రాయింగ్ డైస్లతో సహా ఖచ్చితమైన మెటల్ ప్రాసెసింగ్ పరికరాల యొక్క సమగ్ర శ్రేణిని అందిస్తున్నాము.
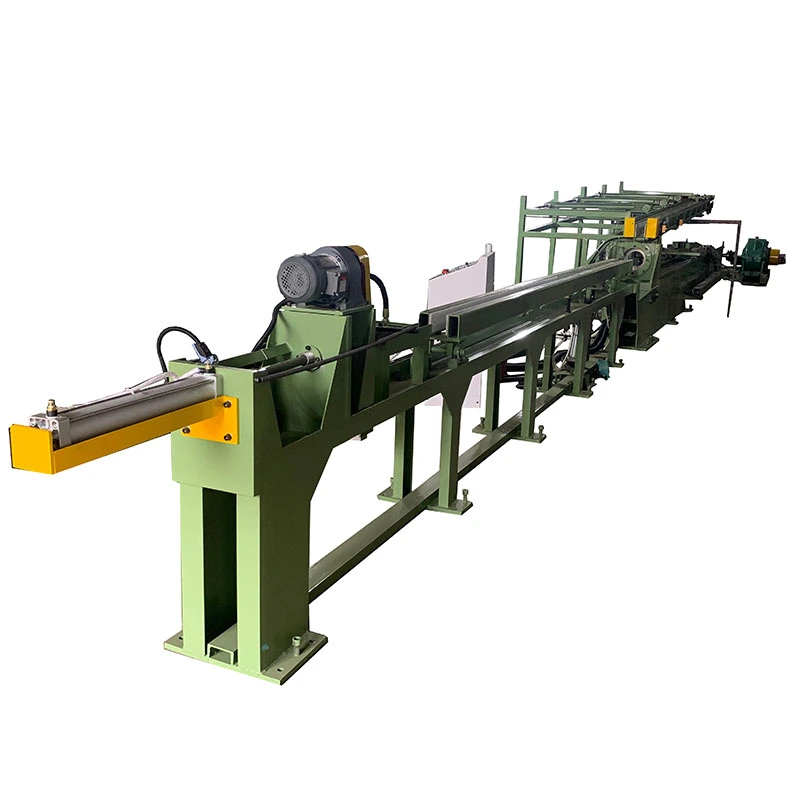
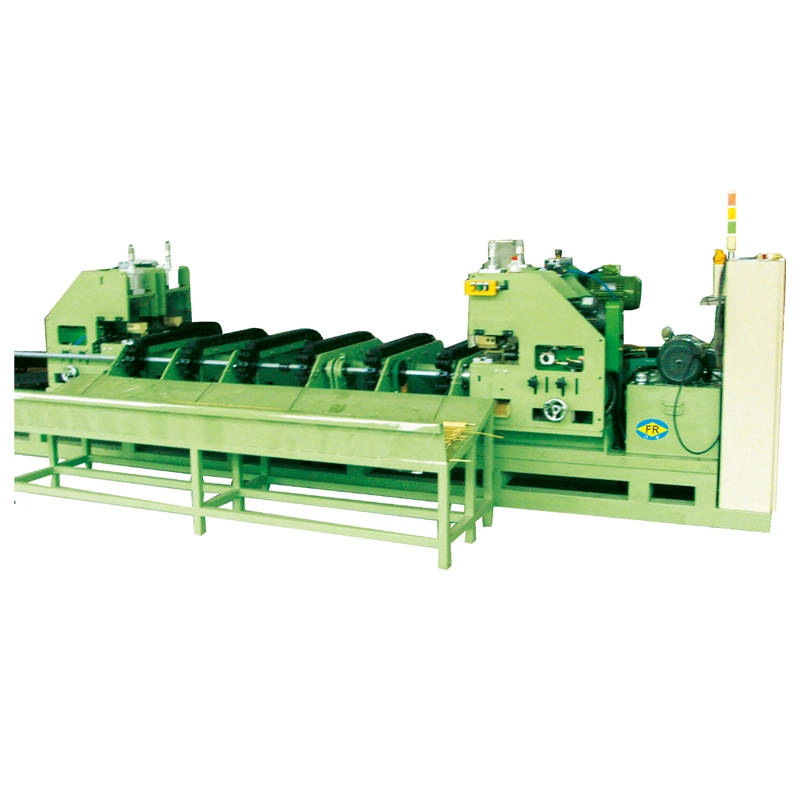
దిబస్బార్ హైడ్రాలిక్ డ్రాయింగ్ మెషిన్కోల్డ్ డ్రాయింగ్ కోసం రూపొందించబడిందిరాగి మరియు అల్యూమినియం బస్బార్లు, డైమెన్షనల్ ఖచ్చితత్వం, ఉపరితల ముగింపు మరియు కాఠిన్యాన్ని మెరుగుపరచడం. డ్రాయింగ్ బలగాల పరిధి10-100 టన్నులు, డ్రాయింగ్ పొడవుతో6-12 మీమరియు వేగం2-12 మీ/నిమి. ఇది రాగి బస్బార్లను నిర్వహిస్తుంది40×2 mm నుండి 400×30 mm. హైడ్రాలిక్ ఫోర్స్ నియంత్రణ మరియు వేరియబుల్ వేగం తగ్గిన ఉపరితల లోపాలతో స్థిరమైన డ్రాయింగ్ను అందిస్తాయి. కోసం తగినదివిద్యుత్ పంపిణీ, ట్రాన్స్ఫార్మర్లు, స్విచ్గేర్ మరియు విద్యుత్ పరికరాలు.
దిబస్బార్ హైడ్రాలిక్ డ్రాయింగ్ మెషిన్, కాపర్ బస్బార్ డ్రాబెంచ్ లేదా హైడ్రాలిక్ బస్బార్ డ్రాయింగ్ మెషిన్ అని కూడా పిలుస్తారు, ఇది ఎక్స్ట్రాషన్ లేదా కాస్టింగ్ తర్వాత కోల్డ్ డ్రాయింగ్ కాపర్ మరియు అల్యూమినియం ఫ్లాట్ బార్ల కోసం రూపొందించబడింది. వెడల్పు మరియు మందాన్ని తగ్గించడానికి, డైమెన్షనల్ అనుగుణ్యతను మెరుగుపరచడానికి, ఉపరితలాన్ని మెరుగుపరచడానికి మరియు కోల్డ్ వర్క్ ద్వారా బలాన్ని పెంచడానికి హైడ్రాలిక్ సిలిండర్ వర్క్పీస్ను ఖచ్చితమైన డై ద్వారా లాగుతుంది.
FangRong యొక్క FR-సిరీస్లో ఉన్నాయిFR-10T, FR-20T, FR-30T, FR-50T మరియు FR-100T, 10 నుండి 100 టన్నుల వరకు డ్రాయింగ్ దళాలను కవర్ చేస్తుంది. మోడల్పై ఆధారపడి, యంత్రం నుండి బస్బార్లను నిర్వహిస్తుంది15 నుండి 400 మిమీ వెడల్పు, 2 నుండి 30 మిమీ మందం మరియు ప్రభావవంతమైన డ్రాయింగ్ పొడవులో 6 నుండి 12 మీ. ఇది ప్రధానంగా స్విచ్ గేర్, పంపిణీ పరికరాలు, ట్రాన్స్ఫార్మర్లు, ఎలక్ట్రికల్ కనెక్టర్లు మరియు ఇతర పవర్ అప్లికేషన్ల కోసం రాగి మరియు అల్యూమినియం బస్బార్ల కోసం ఉపయోగించబడుతుంది.
బస్బార్ హైడ్రాలిక్ డ్రాయింగ్ మెషిన్ హైడ్రాలిక్ పుల్-త్రూ ప్రక్రియను ఉపయోగిస్తుంది. అసలు డై డిజైన్, ఒక్కో పాస్కు తగ్గింపు మరియు డ్రాయింగ్ ఫోర్స్ని కేవలం బస్బార్ పరిమాణం నుండి కాకుండా ప్రారంభ విభాగం, లక్ష్య విభాగం, మెటీరియల్ స్థితి మరియు అవసరమైన లక్షణాల నుండి నిర్ణయించాలి.
1. వర్క్పీస్ లోడ్ అవుతోంది
ఎక్స్ట్రూడెడ్ లేదా కాస్ట్ కాపర్ లేదా అల్యూమినియం బస్బార్ ఫీడ్ రాక్పై ఉంచబడుతుంది. లీడింగ్ ఎండ్ సూచించబడింది లేదా తగ్గించబడింది, తద్వారా అది డ్రాయింగ్ డైలోకి ప్రవేశించవచ్చు.
2. డై ఎంట్రీ
అవసరమైన చివరి క్రాస్-సెక్షన్ కోసం రూపొందించిన డై ద్వారా సిద్ధం చేయబడిన ముగింపు వెళుతుంది. ప్రామాణికం కాని బస్బార్ ప్రొఫైల్ల కోసం, డై హోల్డర్ మరియు టూలింగ్ విభాగానికి సరిపోయేలా కాన్ఫిగర్ చేయవచ్చు.
3. హైడ్రాలిక్ డ్రాయింగ్
హైడ్రాలిక్ సిలిండర్ నియంత్రిత శక్తితో బస్బార్ను డై ద్వారా లాగుతుంది. FR-సిరీస్ పరిధిలో సిలిండర్ బోర్ పరిమాణాలు125 నుండి 280 మి.మీ, నుండి పిస్టన్ రాడ్ వ్యాసాలతో70 నుండి 140 మి.మీ.
4. డ్రాయింగ్ వేగం నియంత్రణ
నుండి డ్రాయింగ్ వేగం సర్దుబాటు చేయబడుతుంది2 నుండి 12 మీ/నిమి. పెద్ద తగ్గింపులు, కష్టతరమైన విభాగాలు లేదా ప్రక్రియ పరిస్థితులకు దగ్గరి నియంత్రణ అవసరం తక్కువ వేగం ఉత్తమం, అయితే స్థిరమైన ఉత్పత్తి లైన్లు సాధనం మరియు సరళత వ్యవస్థ అనుమతించే అధిక అమరికను ఉపయోగించవచ్చు.
5. రిటర్న్ స్ట్రోక్
డ్రాయింగ్ స్ట్రోక్ తర్వాత, క్యారేజ్ చిన్న మోడల్లలో 20 m/min మరియు FR-100Tలో 15 m/min వరకు తదుపరి చక్రం కోసం తిరిగి వస్తుంది.
6. అవసరమైనప్పుడు స్ట్రెయిట్ చేయడం
దిగువ ప్రక్రియకు విల్లు లేదా ట్విస్ట్పై గట్టి నియంత్రణ అవసరమైనప్పుడు ఐచ్ఛిక స్ట్రెయిటెనింగ్ యూనిట్ని జోడించవచ్చు.
PLC డ్రాయింగ్ మరియు రిటర్న్ సీక్వెన్స్లను నియంత్రించగలదు, అయితే HMI ఆపరేటర్లను డ్రాయింగ్ వేగం మరియు స్ట్రోక్ పొడవు వంటి ఆపరేటింగ్ పారామితులను సెట్ చేయడానికి మరియు పర్యవేక్షించడానికి అనుమతిస్తుంది.
వెలికితీసిన తర్వాత వదులుగా ఉన్న డైమెన్షనల్ టాలరెన్స్
ఎక్స్ట్రాషన్ మాత్రమే ఖచ్చితమైన ఎలక్ట్రికల్ భాగాలకు అవసరమైన వెడల్పు మరియు మందం సహనాన్ని అందించదు. క్రమాంకనం చేయబడిన డై ద్వారా డ్రాయింగ్ క్రాస్-సెక్షన్లో నియంత్రిత తగ్గింపును అందిస్తుంది మరియు బార్తో పాటు డైమెన్షనల్ అనుగుణ్యతను మెరుగుపరుస్తుంది.
మునుపటి ప్రక్రియ నుండి ఉపరితల లోపాలు
ఎక్స్ట్రూడెడ్ ఉపరితలాలు బహిర్గతమైన బస్బార్లు లేదా ఖచ్చితమైన కాంటాక్ట్ కాంపోనెంట్లకు ఆమోదయోగ్యం కాని గుర్తులు లేదా అసమానతలను కలిగి ఉంటాయి. సరిగ్గా ఎంచుకున్న డ్రాయింగ్ సాధనం మరియు సరళత పూర్తి ఉపరితలాన్ని మెరుగుపరుస్తుంది.
తక్కువ కాఠిన్యం లేదా తగినంత బలం
కోల్డ్ డ్రాయింగ్ పని గట్టిపడడాన్ని పరిచయం చేస్తుంది. ఇది కాఠిన్యం మరియు తన్యత బలాన్ని పెంచుతుంది మరియు తదుపరి వంగడం, అసెంబ్లీ లేదా వైండింగ్ సమయంలో బస్బార్ దాని ఆకారాన్ని కొనసాగించడంలో సహాయపడుతుంది. ఖచ్చితమైన యాంత్రిక-ఆస్తి మార్పు తగ్గింపు మరియు పదార్థ స్థితిపై ఆధారపడి ఉంటుంది.
క్రాస్-సెక్షన్ వైవిధ్యం
నిర్దుష్టమైన డ్రాయింగ్ డై అనేది కేవలం ఎక్స్ట్రాషన్పై ఆధారపడకుండా పూర్తి విభాగాన్ని మరింత స్థిరంగా నియంత్రిస్తుంది, బస్బార్లు తప్పనిసరిగా స్థిరమైన అనుమతులు, టెర్మినల్స్, ఇన్సులేటర్లు లేదా ఎలక్ట్రికల్ అసెంబ్లీలకు సరిపోయేటప్పుడు ఇది ముఖ్యం.
పునరావృత మాన్యువల్ డ్రాయింగ్ కార్యకలాపాలు
హైడ్రాలిక్ యాక్చుయేషన్ ప్రోగ్రామబుల్ పుల్లింగ్ మరియు రిటర్న్ సైకిల్లను అందిస్తుంది, మాన్యువల్గా నియంత్రించబడే లేదా యాంత్రికంగా నడిచే పరికరాలతో పోలిస్తే మాన్యువల్ జోక్యాన్ని తగ్గిస్తుంది.
ఖచ్చితమైన క్రాస్-సెక్షన్ నియంత్రణ
డ్రాయింగ్ ప్రక్రియ యొక్క ప్రధాన విలువ కేవలం లాగడం శక్తిని పెంచడం కంటే డైమెన్షనల్ కరెక్షన్. ఎక్స్ట్రూడెడ్ విభాగం అవసరమైన తుది పరిమాణానికి దగ్గరగా ఉన్నప్పుడు ఇది చాలా ఉపయోగకరంగా ఉంటుంది, అయితే అసెంబ్లీ లేదా ఎలక్ట్రికల్ భాగాలకు అవసరమైన సహనాన్ని స్థిరంగా అందుకోనప్పుడు.
2-12 మీ/నిమి సర్దుబాటు డ్రాయింగ్ వేగం
వేరియబుల్ వేగం ఆపరేటర్ను మెటీరియల్, సెక్షన్ జ్యామితి, తగ్గింపు మరియు టూలింగ్ కండిషన్కు ప్రాసెస్ చేయడానికి అనుమతిస్తుంది. గరిష్ట వేగం స్వయంచాలకంగా ఉత్తమ ఉత్పత్తి సెట్టింగ్ కాదు; ఉపరితల నాణ్యత, డై ఉష్ణోగ్రత మరియు సరళత కూడా ఉపయోగించగల వేగాన్ని ప్రభావితం చేస్తాయి.
10-100 టన్నుల డ్రాయింగ్ ఫోర్స్
అవసరమైన టన్ను పదార్థం బలం, తగ్గింపు, పరిచయ పరిస్థితులు మరియు విభాగం జ్యామితిపై ఆధారపడి ఉంటుంది. విస్తృత బస్బార్కు సమానమైన క్రాస్-సెక్షనల్ ప్రాంతం యొక్క ఇరుకైన బార్ వలె అదే శక్తి అవసరం లేదు, కాబట్టి మోడల్ ఎంపిక వాస్తవ డ్రాయింగ్-ఫోర్స్ గణనపై ఆధారపడి ఉండాలి.
6-12 మీ సమర్థవంతమైన డ్రాయింగ్ పొడవు
ఈ శ్రేణి అనేక స్ట్రెయిట్ బస్బార్ ప్రొడక్షన్ అప్లికేషన్లను కవర్ చేస్తుంది. తుది ఉత్పత్తి పొడవు లేదా ఉత్పత్తి లేఅవుట్కు అవసరమైనప్పుడు పొడవైన స్ట్రోక్లను పరిగణించవచ్చు.
హైడ్రాలిక్ శక్తి నియంత్రణ
హైడ్రాలిక్ సిస్టమ్ స్ట్రోక్ అంతటా నియంత్రిత లాగింగ్ శక్తిని అందిస్తుంది. పుల్లింగ్ ఫోర్స్లో ఆకస్మిక మార్పులు ఉపరితల నాణ్యత లేదా సాధన జీవితాన్ని ప్రభావితం చేసే పెద్ద రాగి విభాగాలు మరియు ప్రక్రియలకు ఇది ప్రత్యేకంగా ఉపయోగపడుతుంది.
PLC మరియు HMI నియంత్రణ
ప్రోగ్రామబుల్ నియంత్రణ డ్రాయింగ్ స్ట్రోక్, రిటర్న్ స్ట్రోక్ మరియు సైకిల్ సీక్వెన్స్ను నిర్వహించగలదు. ఆపరేటర్లు ప్రతి స్ట్రోక్ను మాన్యువల్గా నియంత్రించే బదులు నిర్వచించిన ప్రాసెస్ సెట్టింగ్లతో పని చేయవచ్చు కాబట్టి ఇది పునరావృత ఉత్పత్తికి ఉపయోగపడుతుంది.
ఐచ్ఛిక స్ట్రెయిటెనింగ్ మరియు లైన్ ఇంటిగ్రేషన్
అనేక దిగువ కార్యకలాపాల ద్వారా బస్బార్లను ప్రాసెస్ చేసే ప్లాంట్ల కోసం, మధ్యంతర నిర్వహణను తగ్గించడానికి డ్రాయింగ్ మెషీన్ను ఫీడింగ్, స్ట్రెయిటెనింగ్ లేదా ఇతర హ్యాండ్లింగ్ పరికరాలతో కాన్ఫిగర్ చేయవచ్చు.
మోడల్ ఎంపిక దీనితో ప్రారంభం కావాలిప్రారంభ వెడల్పు మరియు మందం, లక్ష్యం వెడల్పు మరియు మందం, రాగి లేదా అల్యూమినియం గ్రేడ్, ప్రతి పాస్కు తగ్గింపు, అవసరమైన డ్రాయింగ్ పొడవు మరియు అంచనా ఉత్పత్తి అవుట్పుట్. లెక్కించబడిన డ్రాయింగ్ ఫోర్స్కు వ్యతిరేకంగా రేట్ చేయబడిన టన్నుని తనిఖీ చేయాలి.
| మోడల్ | FR-10T | FR-20T | FR-30T | FR-50T | FR-100T |
| డ్రాయింగ్ ఫోర్స్ (టన్నులు) | 10 | 20 | 30 | 50 | 100 |
| బస్బార్ వెడల్పు (మిమీ) | 40 | 15-60 | 20-120 | 30-180 | 30-400 |
| బస్బార్ మందం (మిమీ) | 2-5 | 2-10 | 2-20 | 2-30 | 3-30 |
| ప్రభావవంతమైన డ్రాయింగ్ పొడవు (మీ) | 6-12 | 6-12 | 6-12 | 6-12 | 6-12 |
| సిలిండర్ బోర్ వ్యాసం (మిమీ) | 125 | 150 | 180 | 200 | 280 |
| పిస్టన్ రాడ్ వ్యాసం (మిమీ) | 70 | 80 | 90 | 100 | 140 |
| డ్రాయింగ్ వేగం (మీ/నిమి) | 2-12 | 2-12 | 2-12 | 2-12 | 2-12 |
| తిరిగి వచ్చే వేగం (మీ/నిమి) | 5-20 | 5-20 | 5-20 | 5-20 | 5-15 |
| ప్రధాన మోటారు శక్తి (kW) | 22 | 45 | 55 | 75 | 75 × 2 |
| సిస్టమ్ ప్రెజర్ (kgf/cm²) | 140 | 170 | 230 | 210 | 250 |
అన్ని FR-సిరీస్ మోడల్లు ప్రధానంగా రాగి మరియు అల్యూమినియం బస్బార్ల కోసం రూపొందించబడ్డాయి. కస్టమ్ డై హోల్డర్లు, పొడవైన డ్రాయింగ్ స్ట్రోక్లు, ప్రత్యేక వెడల్పు/మందం శ్రేణులు, ఫీడింగ్ సిస్టమ్లు మరియు స్ట్రెయిటెనింగ్ పరికరాలను ఉత్పత్తి లైన్ ప్రకారం పరిగణించవచ్చు.
కేటలాగ్లో జాబితా చేయబడిన గరిష్ట బస్బార్ కొలతల ద్వారా మాత్రమే హైడ్రాలిక్ డ్రాబెంచ్ను ఎంచుకోవద్దు. ఇంజనీరింగ్ సిఫార్సు కోసం, అందించండిమెటీరియల్ గ్రేడ్, ప్రారంభ విభాగం, పూర్తి చేసిన విభాగం, డ్రాయింగ్ పొడవు, పాస్ల సంఖ్య మరియు లక్ష్య అవుట్పుట్. ఈ పారామితులు యంత్రాన్ని పేర్కొనడానికి ముందు అవసరమైన డ్రాయింగ్ ఫోర్స్ మరియు తగిన తగ్గింపు షెడ్యూల్ను అంచనా వేయడానికి అనుమతిస్తాయి.
అదనపు టన్నుతో కూడిన బస్బార్ హైడ్రాలిక్ డ్రాయింగ్ మెషిన్ అవసరమైన డ్రాయింగ్ ఫోర్స్ చాలా తక్కువగా ఉంటే ప్రక్రియను మెరుగుపరచకుండానే పరికరాల ధరను పెంచుతుంది. దీనికి విరుద్ధంగా, యంత్రం యొక్క శక్తి పరిమితిలో నిరంతరం పనిచేయడం వలన పదార్థ స్థితి, సరళత లేదా సాధనాల్లో మార్పులకు తక్కువ మార్జిన్ ఉంటుంది. అందుచేత సముచితమైన పని పరిధిని టోనేజ్ నుండి కాకుండా వాస్తవ ప్రక్రియ నుండి నిర్ణయించాలి.
స్విచ్ గేర్, డిస్ట్రిబ్యూషన్ ప్యానెల్లు మరియు బస్ నాళాల కోసం రాగి బస్బార్లకు స్థిరమైన వెడల్పు మరియు మందం అవసరం ఎందుకంటే పూర్తయిన విభాగం తప్పనిసరిగా ఇన్సులేషన్ సిస్టమ్లు, టెర్మినల్స్ మరియు మెకానికల్ సపోర్ట్లకు సరిపోవాలి. FR-30T నుండి FR-50T క్లాస్ మెషీన్ను ఫోర్స్ గణన తర్వాత మీడియం-సెక్షన్ అప్లికేషన్ల కోసం పరిగణించవచ్చు.
సాధారణ ఉత్పత్తి సమస్య:ఎక్స్ట్రూడెడ్ బార్ లక్ష్యానికి డైమెన్షనల్గా దగ్గరగా ఉంటుంది కానీ అసెంబ్లీకి ముందు అదనపు మ్యాచింగ్ అవసరం. ఉపరితల అనుగుణ్యతను మెరుగుపరిచేటప్పుడు డ్రాయింగ్ విభాగాన్ని పేర్కొన్న కొలతలకు దగ్గరగా తీసుకురాగలదు.
ట్రాన్స్ఫార్మర్ అసెంబ్లీలలో ఉపయోగించే ఫ్లాట్ కాపర్ కండక్టర్లకు నియంత్రిత కొలతలు మరియు ఏర్పాటు లేదా వైండింగ్ కోసం తగిన యాంత్రిక లక్షణాలు అవసరం కావచ్చు. కోల్డ్ డ్రాయింగ్ డైమెన్షనల్ తగ్గింపుతో పాటు పని గట్టిపడడాన్ని అందిస్తుంది.
సాధారణ ఉత్పత్తి సమస్య:చాలా మృదువైన లేదా పరిమాణంలో అస్థిరమైన కండక్టర్ వైండింగ్ సమయంలో వైకల్యం చెందుతుంది. వైండింగ్ ఆపరేషన్కు ముందు అవసరమైన తుది విభాగం మరియు మెటీరియల్ స్థితిని సాధించడానికి డ్రాయింగ్ షెడ్యూల్ను ఎంచుకోవచ్చు.
టెర్మినల్స్, కనెక్టర్లు మరియు గ్రౌండింగ్ భాగాల కోసం ఉపయోగించే చిన్న రాగి విభాగాలు స్థిరమైన క్రాస్-సెక్షనల్ కొలతలు నుండి ప్రయోజనం పొందుతాయి ఎందుకంటే వైవిధ్యాలు అసెంబ్లీ ఫిట్ మరియు ఎలక్ట్రికల్ కాంటాక్ట్ను ప్రభావితం చేస్తాయి.
సాధారణ ఉత్పత్తి సమస్య:బార్ మందంలోని వైవిధ్యం అస్థిరమైన మ్యాచింగ్ అలవెన్స్ లేదా అసెంబ్లీ ఫిట్ని సృష్టిస్తుంది. క్రమాంకనం చేయబడిన డ్రాయింగ్ డై పునరావృతమయ్యే తుది విభాగాన్ని అందిస్తుంది.
విద్యుద్విశ్లేషణ మరియు ఇతర అధిక-కరెంట్ సిస్టమ్లలో ఉపయోగించే పెద్ద రాగి కండక్టర్లు మరియు ఎలక్ట్రోడ్ బస్బార్లకు గణనీయమైన క్రాస్-సెక్షనల్ సామర్థ్యం అవసరం. దిFR-100T100 టన్నుల రేట్ చేయబడిన డ్రాయింగ్ ఫోర్స్ను అందిస్తుంది మరియు పేర్కొన్న మోడల్ పరిధిలో 400 మిమీ వెడల్పు మరియు 30 మిమీ మందం వరకు బస్బార్లకు మద్దతు ఇస్తుంది.
సోలార్ ఇన్వర్టర్ క్యాబినెట్లు, ఎనర్జీ-స్టోరేజ్ సిస్టమ్లు మరియు పవర్-కన్వర్షన్ పరికరాలలో రాగి బస్బార్లను ఉపయోగిస్తారు. గుద్దడం, వంగడం, లేపనం చేయడం లేదా తుది అసెంబ్లీకి ముందు కండక్టర్ నియంత్రిత కొలతలు కలిగి ఉండవలసిన చోట డ్రాయింగ్ ఉపయోగపడుతుంది.
ఫ్లాట్ కాపర్ కండక్టర్లను బ్యాటరీ వ్యవస్థలు, అధిక-కరెంట్ కనెక్టర్లు మరియు విద్యుత్ పంపిణీ సమావేశాలలో ఉపయోగిస్తారు. ఈ అనువర్తనాల కోసం, డైమెన్షనల్ అనుగుణ్యత ముఖ్యం ఎందుకంటే బస్బార్లు తరచుగా డ్రాయింగ్ తర్వాత బెండింగ్, ఇన్సులేషన్, పంచింగ్ లేదా టెర్మినల్ అసెంబ్లీ గుండా వెళతాయి.
1998 నుండి హైడ్రాలిక్ డ్రాబెంచ్ ఇంజనీరింగ్
FangRong 1998 నుండి కోల్డ్ డ్రాయింగ్ పరికరాల తయారీలో నిమగ్నమై ఉంది. దీని ఇంజనీరింగ్ అనుభవం హైడ్రాలిక్ డ్రాబెంచ్లు, డై డిజైన్, డ్రాయింగ్-ఫోర్స్ లెక్కింపు, తగ్గింపు షెడ్యూల్లు మరియు ఫెర్రస్ మరియు ఇతర లోహ ఉత్పత్తుల కోసం ప్రాసెస్ ఆటోమేషన్ను కవర్ చేస్తుంది.
రెండు తయారీ సౌకర్యాలు
FangRong Dongguan మరియు Yangjiangలో తయారీ సౌకర్యాలను నిర్వహిస్తోంది. రెండు-సైట్ ఉత్పత్తి అమరిక ప్రామాణిక మరియు అనుకూలీకరించిన డ్రాయింగ్ పరికరాల కోసం అదనపు తయారీ సామర్థ్యాన్ని అందిస్తుంది.
అంతర్జాతీయ సంస్థాపనలు
FangRong పరికరాలు 70 కంటే ఎక్కువ దేశాలలో వినియోగదారులకు సరఫరా చేయబడ్డాయి మరియు రాగి, అల్యూమినియం, స్టీల్, స్టెయిన్లెస్ స్టీల్ మరియు ఇతర మెటల్-ప్రాసెసింగ్ అప్లికేషన్లలో ఉపయోగించబడ్డాయి.
ప్రక్రియ-నిర్దిష్ట ఇంజనీరింగ్
బస్బార్ ప్రాజెక్ట్ కోసం, ముఖ్యమైన ఇంజనీరింగ్ పని హైడ్రాలిక్ సిలిండర్ను ఎంచుకోవడానికి మాత్రమే పరిమితం కాదు. ఫాంగ్రాంగ్ డ్రాయింగ్-ఫోర్స్ లెక్కలు, డై కాన్ఫిగరేషన్, తగ్గింపు షెడ్యూల్లు, హైడ్రాలిక్ పారామీటర్లు, లేఅవుట్ డ్రాయింగ్లు మరియు కస్టమర్ యొక్క వాస్తవ బస్బార్ కొలతలు ఆధారంగా ఐచ్ఛిక ఆటోమేషన్తో సహాయపడుతుంది.
ఫ్యాక్టరీ అంగీకార పరీక్ష
షిప్మెంట్కు ముందు, మెషీన్లు నిష్క్రియ ఆపరేషన్కు లోనవుతాయి, తర్వాత రేట్-లోడ్ టెస్టింగ్ ఉంటుంది. కస్టమర్ నమూనాలు అందుబాటులో ఉన్న చోట, డెలివరీకి ముందు డ్రాయింగ్ ఆపరేషన్, హైడ్రాలిక్ స్టెబిలిటీ, మెషిన్ కదలిక మరియు పూర్తి-ఉత్పత్తి అవసరాలను తనిఖీ చేయడానికి వాస్తవ మెటీరియల్ని ఉపయోగించవచ్చు.
1. ఆర్డర్ ఇంజనీరింగ్- బస్బార్ కొలతలు, మెటీరియల్, డ్రాయింగ్ ఫోర్స్, డై కాన్ఫిగరేషన్, హైడ్రాలిక్ పారామితులు మరియు ఆటోమేషన్ అవసరాలు ఉత్పత్తికి ముందు సమీక్షించబడతాయి.
2. కాంపోనెంట్ తనిఖీ- సిలిండర్ ట్యూబ్లు, పిస్టన్ రాడ్లు, సీల్స్ మరియు స్ట్రక్చరల్ స్టీల్తో సహా కీలక భాగాలు అసెంబ్లీకి ముందు తనిఖీ చేయబడతాయి.
3. ప్రెసిషన్ మ్యాచింగ్- సిలిండర్ బోర్లు, పిస్టన్ రాడ్లు మరియు గైడ్ భాగాలు అవసరమైన డైమెన్షనల్ టాలరెన్స్ల ప్రకారం మెషిన్ చేయబడతాయి మరియు పూర్తి చేయబడతాయి.
4. హైడ్రాలిక్ అసెంబ్లీ- హైడ్రాలిక్ పవర్ యూనిట్లు, కవాటాలు, పైపింగ్ మరియు నియంత్రణ భాగాలు సమావేశమై ఒత్తిడి స్థిరత్వం మరియు లీకేజీ కోసం తనిఖీ చేయబడతాయి.
5. మెకానికల్ అమరిక- ప్రధాన సిలిండర్, డ్రా క్యారేజ్ మరియు గైడ్ సిస్టమ్లు డ్రాయింగ్ సమయంలో స్థిరమైన కదలికను నిర్వహించడానికి సమావేశమై మరియు సమలేఖనం చేయబడ్డాయి.
6. ఎలక్ట్రికల్ మరియు PLC ఏకీకరణ- నియంత్రణ వ్యవస్థ మెషిన్ కాన్ఫిగరేషన్ మరియు అవసరమైన డ్రాయింగ్ సైకిల్ ప్రకారం ప్రోగ్రామ్ చేయబడింది.
7. లోడ్ పరీక్ష— నమూనాలను అందించిన కస్టమర్ మెటీరియల్ టెస్టింగ్తో, మెషిన్ ఆపరేషన్ నిర్వచించబడిన లోడ్ పరిస్థితులలో తనిఖీ చేయబడుతుంది.
8. తుది తనిఖీ- హైడ్రాలిక్ పీడనం, కదలిక, విద్యుత్ విధులు, భద్రతా పరికరాలు, కొలతలు మరియు సాధారణ యంత్ర పరిస్థితి రవాణాకు ముందు తనిఖీ చేయబడతాయి.
9. ఎగుమతి ప్యాకేజింగ్- భాగాలు లోడ్ చేయడానికి ముందు తేమ, తుప్పు మరియు రవాణా నష్టం నుండి రక్షించబడతాయి.
ISO 9001:2015— సంబంధిత డిజైన్, తయారీ, సంస్థాపన మరియు సేవా కార్యకలాపాలను కవర్ చేసే నాణ్యత నిర్వహణ వ్యవస్థ. సర్టిఫికేట్ నం.UQ231211R1.
CE— వర్తించే యంత్రాల భద్రతా అవసరాల కోసం ప్రామాణిక యంత్ర కాన్ఫిగరేషన్లను CE అనుగుణ్యత డాక్యుమెంటేషన్తో సరఫరా చేయవచ్చు. మెషిన్ ఆర్డర్ మరియు డెస్టినేషన్ మార్కెట్ కోసం ఖచ్చితమైన డిక్లరేషన్ మరియు సేఫ్టీ కాన్ఫిగరేషన్ నిర్ధారించబడాలి.
SGS తనిఖీ— షిప్మెంట్కు ముందు స్వతంత్ర ధృవీకరణ అవసరమయ్యే కస్టమర్ల కోసం థర్డ్-పార్టీ తనిఖీని ఏర్పాటు చేయవచ్చు.
పేటెంట్లు— ఫాంగ్రాంగ్ 32 ఆవిష్కరణ పేటెంట్లను మరియు 100 కంటే ఎక్కువ యుటిలిటీ మోడల్ పేటెంట్లను నివేదిస్తుంది, ఇందులో డ్రాయింగ్ ఎక్విప్మెంట్ కాంపోనెంట్స్ మరియు టూలింగ్ సిస్టమ్లకు సంబంధించిన పేటెంట్లు ఉన్నాయి.
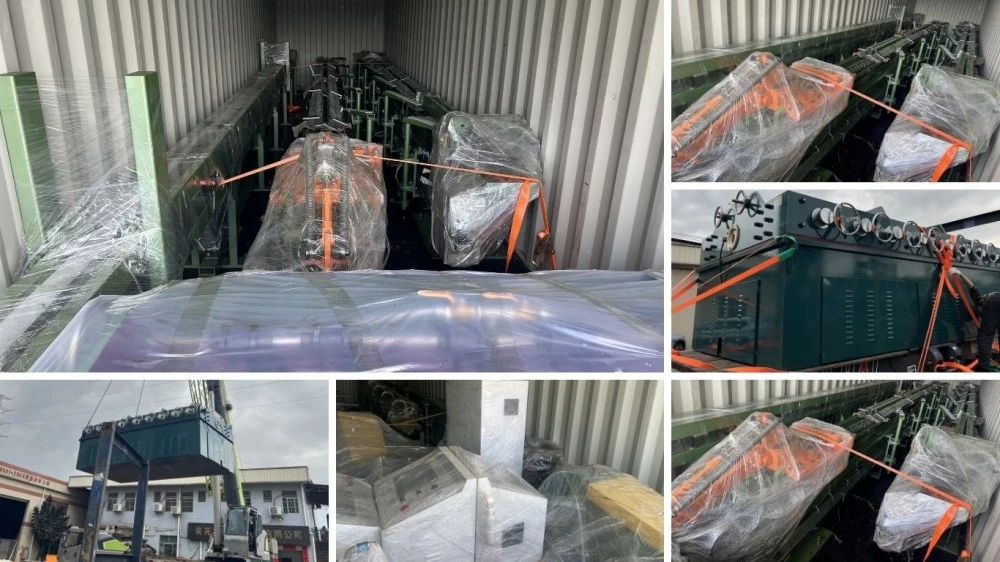
యంత్రం తుప్పు రక్షణ, తేమ రక్షణ మరియు ప్రధాన భాగాలకు తగిన చెక్క ప్యాకేజింగ్తో ఎగుమతి రవాణా కోసం సిద్ధం చేయబడింది. కంటైనర్ లోడింగ్ మరియు సైట్ ఇన్స్టాలేషన్ అవసరాలకు అనుగుణంగా పెద్ద హైడ్రాలిక్ మరియు మెకానికల్ సమావేశాలు విడిగా రవాణా చేయబడతాయి.
కొటేషన్ కోసం, గమ్యం, మెషిన్ కొలతలు మరియు ఆర్డర్ కాన్ఫిగరేషన్ ప్రకారం తుది షిప్పింగ్ పద్ధతి, ప్యాకింగ్ కాన్ఫిగరేషన్, డిపార్చర్ పోర్ట్ మరియు ఇన్కోటెర్మ్ నిర్ధారించబడాలి.
ప్రామాణిక అప్లికేషన్రాగి మరియు అల్యూమినియం బస్బార్లు. మెటీరియల్ కండిషన్, డ్రాయింగ్ ఫోర్స్ మరియు టూలింగ్ అనుకూలంగా ఉన్నప్పుడు రాగి మిశ్రమాలు, అల్యూమినియం మిశ్రమాలు మరియు ఇతర ఫెర్రస్ కాని పదార్థాలను కూడా పరిగణించవచ్చు. మోడల్ ఎంపికకు ముందు మెటీరియల్ గ్రేడ్ అందించాలి.
పేర్కొన్న మోడల్ పరిధి వెడల్పులను కవర్ చేస్తుంది15 నుండి 400 మి.మీమరియు నుండి మందం2 నుండి 30 మి.మీ, మోడల్ ఆధారంగా ఖచ్చితమైన పరిధితో. FR-100T 30-400 mm వెడల్పు మరియు 3-30 mm మందం కలిగి ఉంటుంది.
ప్రతి రాగి లేదా అల్యూమినియం బస్బార్కు వర్తించే ఏ ఒక్క తగ్గింపు విలువ లేదు. ఆచరణాత్మక తగ్గింపు మెటీరియల్ గ్రేడ్ మరియు పరిస్థితి, ప్రారంభ మరియు చివరి విభాగం, డై జ్యామితి, సరళత మరియు అవసరమైన మెకానికల్ లక్షణాలపై ఆధారపడి ఉంటుంది. పెద్ద మొత్తం తగ్గింపుల కోసం, బహుళ డ్రాయింగ్ పాస్లు మరియు ఇంటర్మీడియట్ ఎనియలింగ్ అవసరం కావచ్చు.
అవును. కోల్డ్ వైకల్యం సాధారణంగా పని గట్టిపడటం ద్వారా కాఠిన్యం మరియు బలాన్ని పెంచుతుంది. మార్పు యొక్క డిగ్రీ తగ్గింపు మరియు ప్రారంభ పదార్థ స్థితిపై ఆధారపడి ఉంటుంది. నిర్దిష్ట తన్యత బలం, కాఠిన్యం లేదా పొడిగింపు అవసరమైతే, డ్రాయింగ్ షెడ్యూల్ లక్ష్య యాంత్రిక లక్షణాల చుట్టూ రూపొందించబడాలి.
డ్రాయింగ్ ఉపరితల స్థితిని గణనీయంగా మెరుగుపరుస్తుంది, అయితే తుది ఫలితం ఇన్కమింగ్ ఉపరితలం, డై నాణ్యత, డై జ్యామితి మరియు సరళతపై కూడా ఆధారపడి ఉంటుంది. డ్రాయింగ్ మెషిన్ అసలు ఉపరితలం క్రింద ఇప్పటికే ఉన్న లోతైన లోపాలను తొలగించదు.
పూర్తయిన బస్బార్ వెడల్పుతో మాత్రమే ఎంచుకోవడం కంటే అవసరమైన డ్రాయింగ్ ఫోర్స్ను సరిపోల్చండి. ప్రారంభ మరియు లక్ష్య కొలతలు, మెటీరియల్ గ్రేడ్ మరియు తగ్గింపు షెడ్యూల్ను అందించండి. ఫాంగ్రాంగ్ అంచనా వేసిన డ్రాయింగ్ ఫోర్స్ని లెక్కించవచ్చు మరియు తగిన మోడల్ను సిఫార్సు చేయవచ్చు.
నం ది2-12 మీ/నిమిపరిధి అనేది సర్దుబాటు చేయగల ఆపరేటింగ్ శ్రేణి, తప్పనిసరి ఉత్పత్తి వేగం కాదు. తగిన సెట్టింగ్ సెక్షన్ జ్యామితి, తగ్గింపు, మెటీరియల్, లూబ్రికేషన్, డై కండిషన్ మరియు అవసరమైన ఉపరితల నాణ్యతపై ఆధారపడి ఉంటుంది. పూర్తి ప్రక్రియ స్థిరమైన డ్రాయింగ్ పరిస్థితులను నిర్వహించగలిగినప్పుడు మాత్రమే అధిక వేగం ఉపయోగపడుతుంది.
అవును. పూర్తయిన బస్బార్కు విల్లు లేదా ట్విస్ట్పై అదనపు నియంత్రణ అవసరమైనప్పుడు ఐచ్ఛిక స్ట్రెయిటెనింగ్ యూనిట్ని ఏకీకృతం చేయవచ్చు. ఉత్పత్తి లేఅవుట్ ప్రకారం దాణా మరియు ఇతర దిగువ నిర్వహణ పరికరాలను కూడా పరిగణించవచ్చు.
స్టాండర్డ్ మెషిన్ కాన్ఫిగరేషన్లో హైడ్రాలిక్ డ్రాయింగ్ సిస్టమ్, మెయిన్ సిలిండర్, డ్రా క్యారేజ్, డై హోల్డర్, హైడ్రాలిక్ పవర్ యూనిట్ మరియు PLC/HMI కంట్రోల్ సిస్టమ్ ఉన్నాయి. నిర్దిష్ట బస్బార్ పరిమాణం కోసం సాధనం విడిగా నిర్ధారించబడాలి ఎందుకంటే డై కొలతలు కస్టమర్ యొక్క ప్రారంభ మరియు పూర్తయిన విభాగాలపై ఆధారపడి ఉంటాయి.
అందించండిమెటీరియల్ గ్రేడ్, ప్రారంభ వెడల్పు మరియు మందం, పూర్తి వెడల్పు మరియు మందం, అవసరమైన డ్రాయింగ్ పొడవు, పాస్ల సంఖ్య, టార్గెట్ అవుట్పుట్ మరియు అందుబాటులో ఉన్న ఫ్యాక్టరీ విద్యుత్ సరఫరా. డ్రాయింగ్ లేదా క్రాస్ సెక్షనల్ రేఖాచిత్రం ప్రామాణికం కాని ప్రొఫైల్లకు కూడా ఉపయోగపడుతుంది.
FR-సిరీస్ సమర్థవంతమైన డ్రాయింగ్ పొడవును ఉపయోగిస్తుంది6-12 మీటర్లు. ఇంజినీరింగ్ డిజైన్ సమయంలో పొడవైన లేదా అప్లికేషన్-నిర్దిష్ట డ్రాయింగ్ పొడవులను అంచనా వేయవచ్చు.
ప్రామాణిక నమూనాలు సాధారణంగా సుమారుగా అవసరం30-60 రోజులు, పెద్ద లేదా అనుకూలీకరించిన యంత్రాలు అవసరం కావచ్చు60-90 రోజులు. టూలింగ్, ఆటోమేషన్, మెషిన్ పరిమాణం మరియు ఫ్యాక్టరీ పనిభారం ఉత్పత్తి సమయాన్ని ప్రభావితం చేయగలవు కాబట్టి ధృవీకరించబడిన ప్రధాన సమయాన్ని కొటేషన్లో పేర్కొనాలి. వేగవంతమైన డెలివరీని ఊహించడం కంటే కేసు వారీగా నిర్ధారించాలి.
ప్రామాణిక వాణిజ్య ఏర్పాటుఆర్డర్ నిర్ధారణపై 30% డిపాజిట్ మరియు ఫ్యాక్టరీ అంగీకార పరీక్ష తర్వాత షిప్మెంట్కు ముందు 70%. నిర్దిష్ట ప్రాజెక్ట్ల కోసం ప్రత్యామ్నాయ నిబంధనలను చర్చించవచ్చు.
ప్రామాణిక వారంటీ వ్యవధికమీషన్ నుండి 12 నెలలు. వారంటీ కవరేజ్ మరియు మినహాయింపులు తుది విక్రయ ఒప్పందంలో నిర్ధారించబడాలి.
అవును. FangRong ఇన్స్టాలేషన్ పర్యవేక్షణ, కమీషన్ మద్దతు మరియు ఆపరేటర్ శిక్షణను అందిస్తుంది. ఆన్-సైట్ శిక్షణ సాధారణంగా మెషిన్ ఆపరేషన్, డై మార్చడం, సాధారణ నిర్వహణ మరియు ప్రాథమిక దోష నిర్ధారణను కవర్ చేస్తుంది. సంస్థాపనకు ముందు ఫౌండేషన్ డ్రాయింగ్లు మరియు యాంకర్-బోల్ట్ లేఅవుట్లను సరఫరా చేయవచ్చు.
అవును. ఆచరణాత్మకమైన చోట, ఫ్యాక్టరీ పరీక్ష కోసం కస్టమర్ నమూనాలను ఉపయోగించవచ్చు. బస్బార్ విభాగం పెద్దది, ప్రామాణికం కానిది లేదా కస్టమర్కు నిర్దిష్ట డైమెన్షనల్, ఉపరితలం లేదా మెకానికల్-ఆస్తి అవసరాలు ఉన్నప్పుడు ఇది ప్రత్యేకంగా ఉపయోగపడుతుంది.
వర్తించే ప్రామాణిక మెషీన్ కాన్ఫిగరేషన్ల కోసం CE డాక్యుమెంటేషన్ను సరఫరా చేయవచ్చు. మెషినరీ అనుగుణ్యత వాస్తవ మెషీన్ కాన్ఫిగరేషన్ మరియు డెస్టినేషన్ మార్కెట్పై ఆధారపడి ఉంటుంది కాబట్టి, ఆర్డర్కు ముందు వర్తించే డిక్లరేషన్, భద్రతా పరికరాలు మరియు డాక్యుమెంటేషన్ నిర్ధారించబడాలి.
అవును. రాగి లేదా అల్యూమినియం గ్రేడ్, ప్రారంభ విభాగం, లక్ష్య విభాగం మరియు అవసరమైన ప్రక్రియను అందించండి. డ్రాయింగ్ ఫోర్స్ని మూల్యాంకనం చేయడానికి, తగిన FR-సిరీస్ మోడల్ని ఎంచుకుని, తగిన తగ్గింపు మరియు టూలింగ్ కాన్ఫిగరేషన్ని సిఫార్సు చేయడానికి FangRong ఈ పారామితులను ఉపయోగించవచ్చు.
చిరునామా
NO.163, షాటోంగ్ రోడ్, షాబు 2వ పారిశ్రామిక జోన్, దలాంగ్ టౌన్, డోంగ్వాన్ సిటీ, గ్వాంగ్డాంగ్, చైనా
Tel
ఇమెయిల్