ఉత్పత్తులు
ఉత్పత్తులు

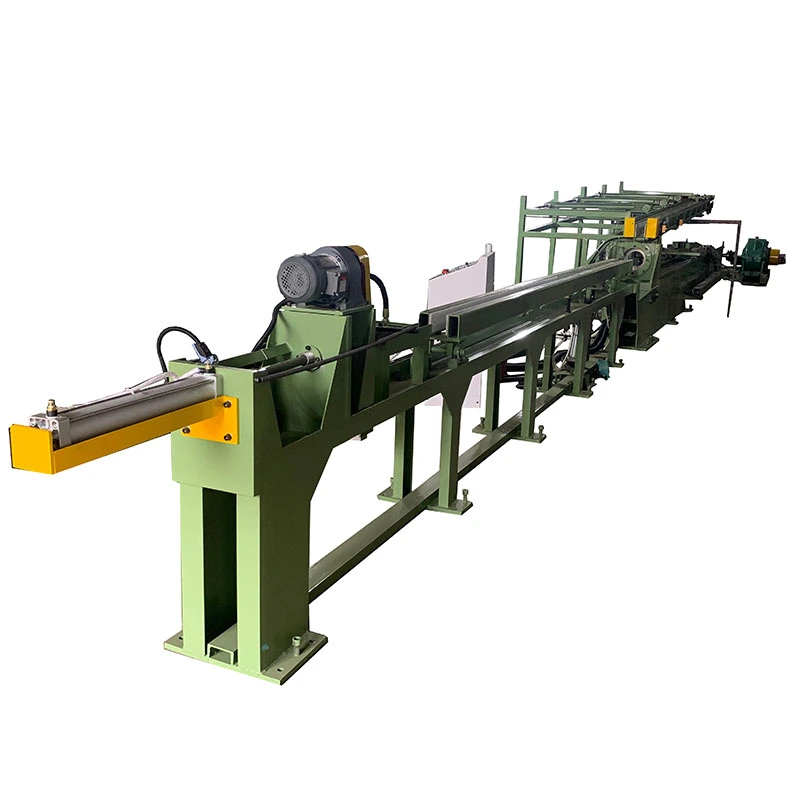
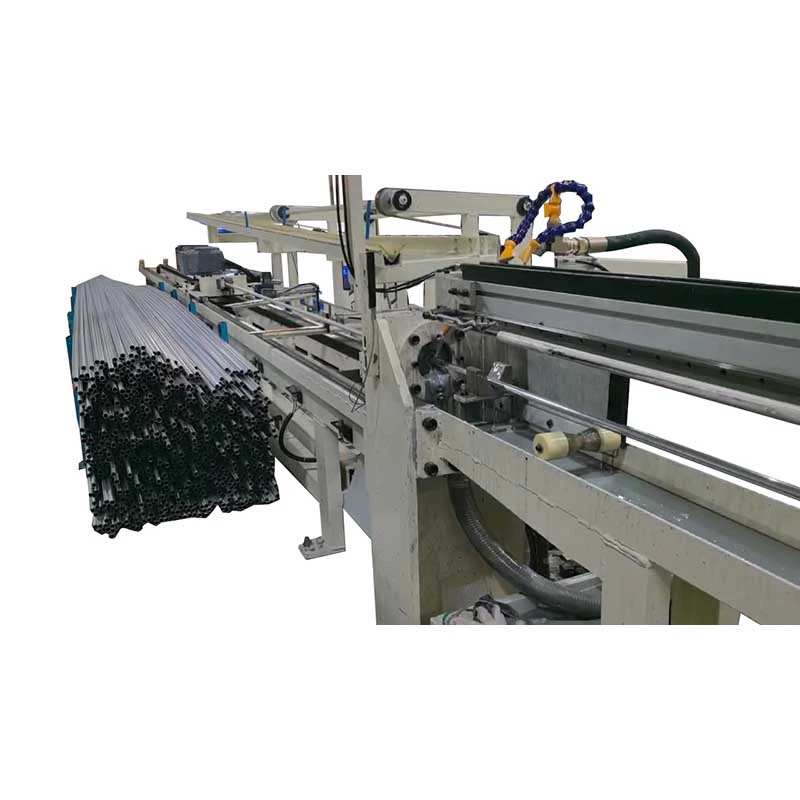
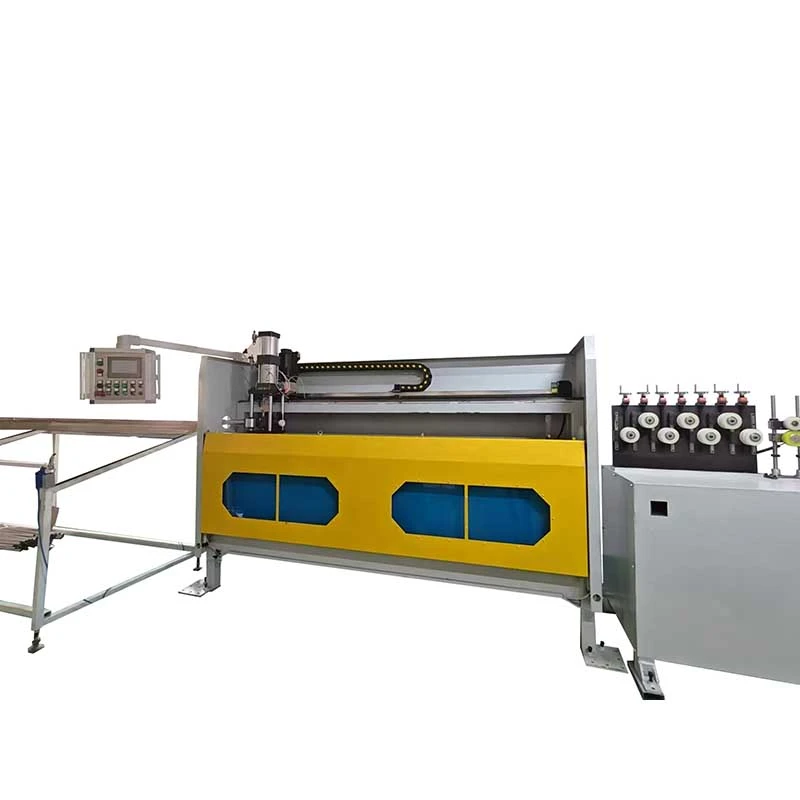
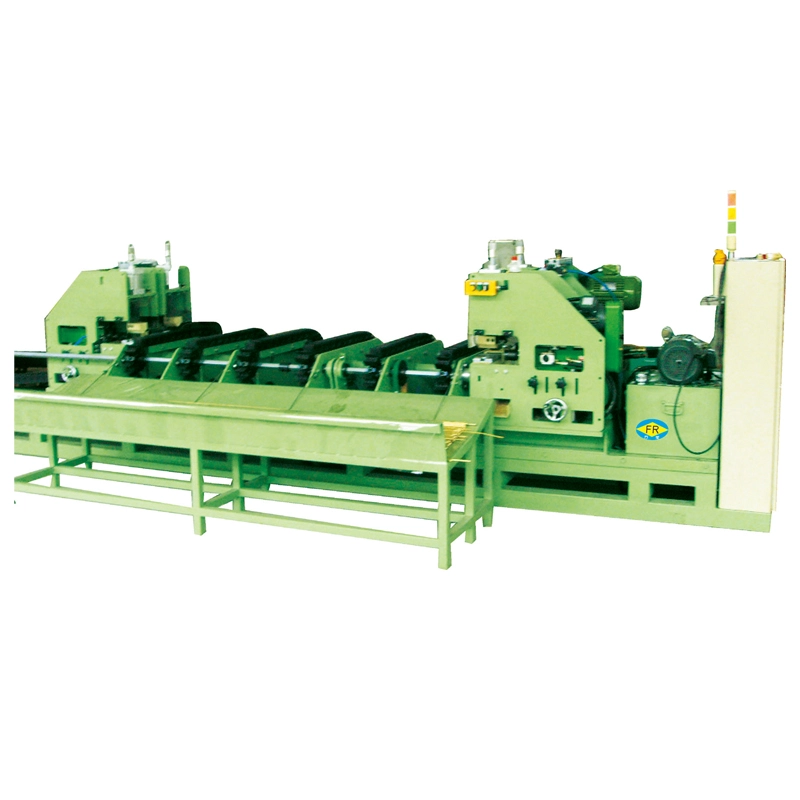
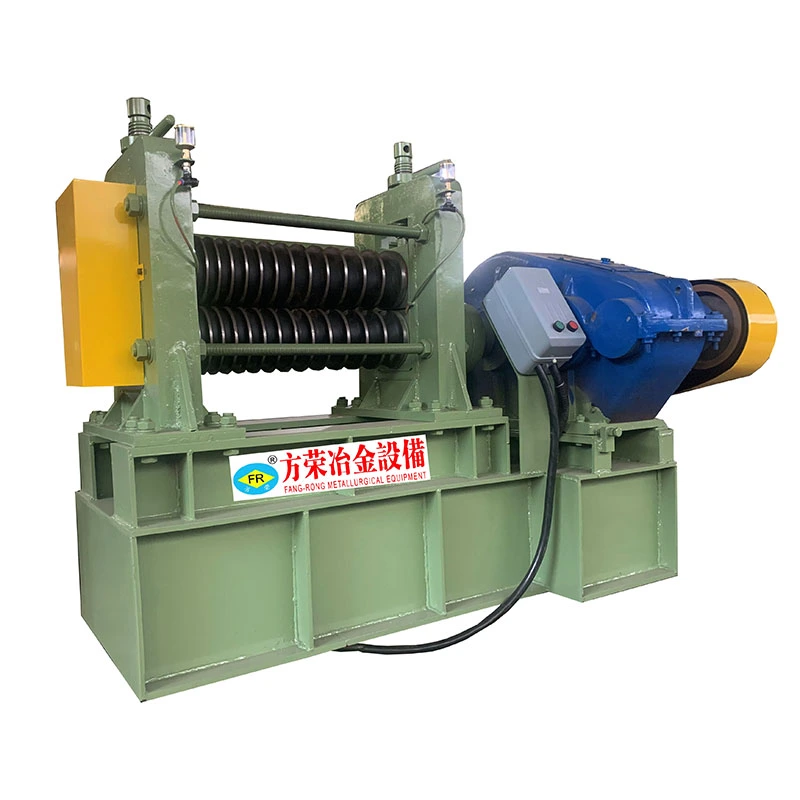
మేము స్ట్రెయిటెనింగ్, కోల్డ్ డ్రాయింగ్, పాయింటింగ్, చాంఫరింగ్, కట్టింగ్, థ్రెడ్ రోలింగ్ మెషీన్‌లు మరియు ట్యూబ్, బార్ మరియు వైర్ మెటీరియల్‌ల కోసం వివిధ పరిశ్రమలలో రూపొందించిన డ్రాయింగ్ డైస్‌లతో సహా ఖచ్చితమైన మెటల్ ప్రాసెసింగ్ పరికరాల యొక్క సమగ్ర శ్రేణిని అందిస్తున్నాము.

ఉత్పత్తులు
కాయిలర్‌తో ఆటోమేటిక్ క్రాలర్-టైప్ కోల్డ్ డ్రాయింగ్ మెషిన్
  • కాయిలర్‌తో ఆటోమేటిక్ క్రాలర్-టైప్ కోల్డ్ డ్రాయింగ్ మెషిన్కాయిలర్‌తో ఆటోమేటిక్ క్రాలర్-టైప్ కోల్డ్ డ్రాయింగ్ మెషిన్
  • కాయిలర్‌తో ఆటోమేటిక్ క్రాలర్-టైప్ కోల్డ్ డ్రాయింగ్ మెషిన్కాయిలర్‌తో ఆటోమేటిక్ క్రాలర్-టైప్ కోల్డ్ డ్రాయింగ్ మెషిన్
  • కాయిలర్‌తో ఆటోమేటిక్ క్రాలర్-టైప్ కోల్డ్ డ్రాయింగ్ మెషిన్కాయిలర్‌తో ఆటోమేటిక్ క్రాలర్-టైప్ కోల్డ్ డ్రాయింగ్ మెషిన్
  • కాయిలర్‌తో ఆటోమేటిక్ క్రాలర్-టైప్ కోల్డ్ డ్రాయింగ్ మెషిన్కాయిలర్‌తో ఆటోమేటిక్ క్రాలర్-టైప్ కోల్డ్ డ్రాయింగ్ మెషిన్
  • కాయిలర్‌తో ఆటోమేటిక్ క్రాలర్-టైప్ కోల్డ్ డ్రాయింగ్ మెషిన్కాయిలర్‌తో ఆటోమేటిక్ క్రాలర్-టైప్ కోల్డ్ డ్రాయింగ్ మెషిన్

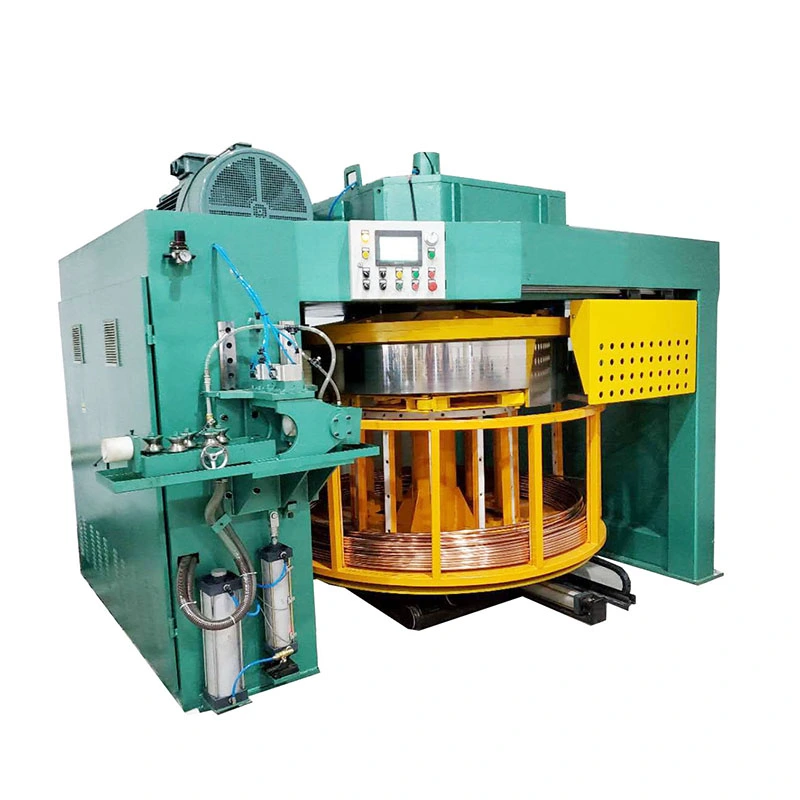
కాయిలర్‌తో ఆటోమేటిక్ క్రాలర్-టైప్ కోల్డ్ డ్రాయింగ్ మెషిన్

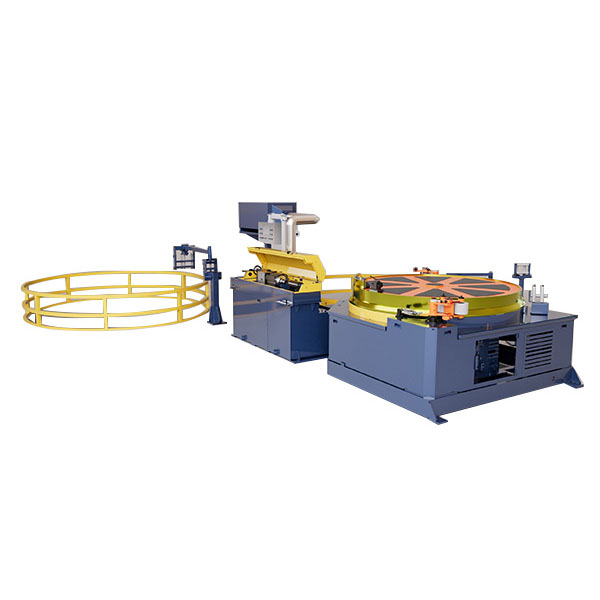
దికాయిలర్‌తో ఆటోమేటిక్ క్రాలర్-టైప్ కోల్డ్ డ్రాయింగ్ మెషిన్యొక్క నిరంతర డ్రాయింగ్ మరియు కాయిలింగ్ కోసం రూపొందించబడిందిచిన్న వ్యాసం కలిగిన మెటల్ గొట్టాలు. యొక్క డ్రాయింగ్ దళాలతో10-50 కి.ఎన్మరియు వరకు వేగం100 మీ/నిమి, క్రాలర్-ట్రాక్ డ్రైవ్ స్థిరంగా లాగడం మరియు నిరంతర ఆపరేషన్‌ను అందిస్తుంది. ఇది ట్యూబ్ వ్యాసాలను నిర్వహిస్తుందిφ5-40 మి.మీమరియు గీసిన పదార్థాన్ని నేరుగా కాయిలర్‌లోకి ఫీడ్ చేస్తుంది, తగ్గిస్తుందికోత, నిర్వహణ మరియు నిల్వ. ఉపయోగించిన రాగి, అల్యూమినియం, స్టెయిన్‌లెస్ స్టీల్ మరియు కార్బన్ స్టీల్ ట్యూబ్‌లకు అనుకూలంHVAC, ఆటోమోటివ్, ఎలక్ట్రికల్ మరియు జనరల్ ఇంజనీరింగ్.

రేటింగ్: 5.0
(రేటింగ్ కౌంట్: 1)

దికాయిలర్‌తో ఆటోమేటిక్ క్రాలర్-టైప్ కోల్డ్ డ్రాయింగ్ మెషిన్చిన్న-వ్యాసం కలిగిన మెటల్ ట్యూబ్‌లను నిరంతరం గీయడానికి మరియు నేరుగా పొడవులకు బదులుగా తుది ఉత్పత్తిని కాయిల్స్‌లో స్వీకరించడానికి అవసరమైన తయారీదారుల కోసం రూపొందించబడింది. ఇది మిళితం చేస్తుంది aక్రాలర్-టైప్ డ్రాయింగ్ సిస్టమ్, ప్రెసిషన్ డై హోల్డర్, PLC కంట్రోల్ మరియు ఆటోమేటిక్ కాయిలింగ్ స్టేషన్ఒక ఉత్పత్తి లైన్‌లో, డ్రాయింగ్ మరియు కాయిలింగ్ ఆపరేషన్‌ల మధ్య పదేపదే ఆపడం, అన్‌లోడ్ చేయడం, కత్తిరించడం మరియు మాన్యువల్ బదిలీని తొలగిస్తుంది.

డౌన్‌స్ట్రీమ్ ట్యూబ్ బెండింగ్, కటింగ్, హీట్ ఎక్స్‌ఛేంజర్ తయారీ లేదా తదుపరి డ్రాయింగ్ కోసం ఉత్పత్తిని సుదీర్ఘమైన నిరంతర పొడవులో సరఫరా చేసినప్పుడు ఈ కాన్ఫిగరేషన్ ప్రత్యేకంగా ఉపయోగపడుతుంది. నుండి ట్యూబ్ డయామీటర్‌లను FR సిరీస్ కవర్ చేస్తుందిφ5 నుండి φ40 మి.మీ, నుండి డ్రాయింగ్ దళాలతో10 నుండి 50 కి.ఎన్మరియు గరిష్ట డ్రాయింగ్ వేగం80-100 మీ/నిమి, మోడల్ మరియు ప్రక్రియ పరిస్థితులపై ఆధారపడి ఉంటుంది.

Automatic crawler-type cold drawing machine to coilCrawler-type tube drawing machineContinuous cold drawing machine with coilerAutomatic tube coiling systemCrawler drawbench for small diameter tubes

ఈ యంత్రం ఏ సమస్యను పరిష్కరిస్తుంది?

సాంప్రదాయ గొలుసు లేదా హైడ్రాలిక్ డ్రాబెంచ్‌లు వ్యక్తిగత స్ట్రోక్‌లలో ట్యూబ్‌ను లాగుతాయి. కాయిలర్‌తో కూడిన ఆటోమేటిక్ క్రాలర్-టైప్ కోల్డ్ డ్రాయింగ్ మెషిన్ ప్రతి స్ట్రోక్ తర్వాత తప్పనిసరిగా ఆగిపోతుంది, తద్వారా ఆపరేటర్ వర్క్‌పీస్‌ని రీసెట్ చేయవచ్చు, అన్‌లోడ్ చేయవచ్చు లేదా బదిలీ చేయవచ్చు. ఈ ఆపరేటింగ్ పద్ధతి చిన్న స్ట్రెయిట్ ట్యూబ్‌లకు ఆమోదయోగ్యమైనది, అయితే కస్టమర్‌కు అవసరమైనప్పుడు ఇది అసమర్థంగా మారుతుందివందల లేదా వేల మీటర్ల నిరంతర చిన్న-వ్యాసం కలిగిన గొట్టాలు.

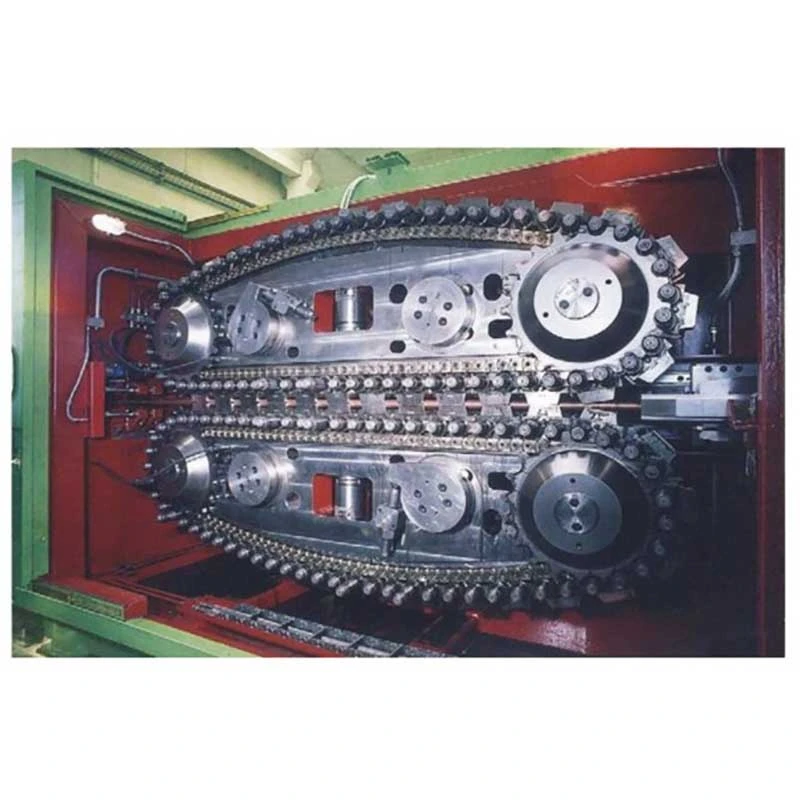
క్రాలర్ సిస్టమ్ పుల్లింగ్ పద్ధతిని అడపాదడపా స్ట్రోక్ కదలిక నుండి మారుస్తుందినిరంతర ఘర్షణ లాగడం. ఎగువ మరియు దిగువ క్రాలర్ ట్రాక్‌లు ట్యూబ్‌ను సుదీర్ఘ సంపర్క ప్రాంతంలో పట్టుకుని, డ్రాయింగ్ డై ద్వారా నిరంతరం ఫీడ్ చేస్తాయి. పూర్తి ట్యూబ్ అప్పుడు నేరుగా కాయిలర్లోకి ప్రవేశిస్తుంది.

ఫలితం కేవలం ఎక్కువ డ్రాయింగ్ వేగం కాదు. ప్రధాన ఉత్పత్తి ప్రయోజనాలు తక్కువ నిర్వహణ దశలు, తక్కువ ఇంటర్మీడియట్ నిల్వ, తగ్గిన ఆపరేటర్ జోక్యం మరియు తదుపరి ప్రక్రియకు నేరుగా బదిలీ చేయగల పూర్తి ఉత్పత్తి ఆకృతి.

నిరంతర డ్రాయింగ్ ముఖ్యమైనప్పుడు:ఇది దీర్ఘ-పొడవు రాగి, అల్యూమినియం మరియు ఉక్కు గొట్టాలకు అత్యంత విలువైనది, ఇక్కడ వ్యక్తిగత స్ట్రెయిట్ బార్‌లను ఉత్పత్తి చేయడం కంటే ఉత్పత్తి పరిమాణం మరియు కాయిల్ డెలివరీ చాలా ముఖ్యమైనవి.

ఇది తక్కువగా ఉన్నప్పుడు:మీ ఉత్పత్తి ఎల్లప్పుడూ చిన్న స్ట్రెయిట్ లెంగ్త్‌లుగా సరఫరా చేయబడితే మరియు చాలా భిన్నమైన ట్యూబ్ పరిమాణాల మధ్య తరచుగా మార్పులు అవసరమైతే, సాంప్రదాయ డ్రాబెంచ్ మరింత సముచితంగా ఉండవచ్చు. మెషీన్ ఎంపిక కాబట్టి మెటీరియల్, ఒక్కో పాస్‌కు తగ్గింపు, పూర్తి చేసిన వ్యాసం, అవసరమైన పొడవు మరియు డెలివరీ ఫార్మాట్ ఆధారంగా మాత్రమే వేగం కాకుండా ఉండాలి.

క్రాలర్-టైప్ డ్రాయింగ్ మరియు కాయిలింగ్ ప్రక్రియ ఎలా పనిచేస్తుంది

1. ట్యూబ్ ఫీడింగ్:ఇన్‌కమింగ్ ట్యూబ్ డీకోయిలర్ లేదా స్ట్రెయిట్-లెంగ్త్ ఫీడింగ్ సిస్టమ్ నుండి సరఫరా చేయబడుతుంది మరియు ఎంట్రీ గైడ్ ద్వారా మెషీన్‌లోకి ప్రవేశిస్తుంది.

2. డ్రాయింగ్ డై:ట్యూబ్ ఒక ఖచ్చితమైన డ్రాయింగ్ డై గుండా వెళుతుంది, బయటి వ్యాసాన్ని తగ్గిస్తుంది మరియు పూర్తయిన డైమెన్షనల్ ప్రొఫైల్‌ను నియంత్రిస్తుంది. డై డిజైన్ మరియు లూబ్రికేషన్ డ్రాయింగ్ ఫోర్స్, ఉపరితల స్థితి మరియు టూల్ లైఫ్‌పై ప్రత్యక్ష ప్రభావాన్ని చూపుతాయి.

3. నిరంతర క్రాలర్ లాగడం:డ్రాయింగ్ ఆపరేషన్‌కు ముందు లేదా చుట్టూ రెండు సమాంతర క్రాలర్ ట్రాక్‌లు ట్యూబ్‌ను పట్టుకుంటాయి. అనేక జతల వాయు సిలిండర్లు ట్రాక్‌లు మరియు ట్యూబ్ మధ్య ఘర్షణను నిర్వహించడానికి నియంత్రిత ఒత్తిడిని వర్తింపజేస్తాయి. చైన్ డ్రాబెంచ్ వలె కాకుండా, క్రాలర్ ప్రతి స్ట్రోక్ తర్వాత విడుదల మరియు రీసెట్ చేయవలసిన అవసరం లేదు.

4. వేరియబుల్-స్పీడ్ డ్రాయింగ్:డ్రాయింగ్ వేగం రేట్ చేయబడిన పరిధిలో నిరంతరం సర్దుబాటు చేయబడుతుంది. కేవలం గరిష్ట వేగంతో పనిచేయడం కంటే మెటీరియల్ బలం, ట్యూబ్ పరిమాణం, తగ్గింపు నిష్పత్తి, సరళత మరియు అవసరమైన ఉపరితల ముగింపుకు అనుగుణంగా వాస్తవ ఉత్పత్తి వేగాన్ని ఎంచుకోవాలి.

5. సమకాలీకరించబడిన కాయిలింగ్:డ్రాయింగ్ విభాగాన్ని విడిచిపెట్టిన వెంటనే డ్రా ట్యూబ్ కాయిలింగ్ స్టేషన్‌లోకి ప్రవేశిస్తుంది. లైన్ టెన్షన్‌ను నియంత్రించడానికి మరియు స్థిరమైన కాయిల్‌ను ఉత్పత్తి చేయడానికి కాయిలింగ్ వేగం డ్రాయింగ్ వేగాన్ని అనుసరిస్తుంది.

6. కాయిల్ మార్పు:ప్రీసెట్ కాయిల్ పొడవు లేదా ఉత్పత్తి పరిమాణం చేరుకున్నప్పుడు, నియంత్రణ వ్యవస్థ కాయిల్ రీప్లేస్‌మెంట్ కోసం లైన్‌ను ఆపివేస్తుంది మరియు తదుపరి స్పూల్ లేదా డ్రమ్‌ను ఉత్పత్తి కోసం ఉంచవచ్చు.

7. PLC మరియు HMI నియంత్రణ:కంట్రోల్ సిస్టమ్ డ్రాయింగ్ స్పీడ్, లెంగ్త్ కౌంటింగ్, కాయిలింగ్ ఆపరేషన్ మరియు కాయిల్-చేంజ్ సీక్వెన్సింగ్‌ను నిర్వహిస్తుంది, ఇది ఒక కంట్రోల్ స్టేషన్ నుండి పూర్తి ప్రక్రియను పర్యవేక్షించడానికి ఆపరేటర్‌ను అనుమతిస్తుంది.

ఉత్పత్తి అప్లికేషన్‌ల కోసం ముఖ్య లక్షణాలు

100 మీ/నిమి వరకు నిరంతర గీయడం

క్రాలర్ డ్రైవ్ పునరావృతమయ్యే పుల్-స్టాప్ సైకిల్స్‌కు బదులుగా నిరంతర లాగడాన్ని అందిస్తుంది. FR-16 మరియు FR-25 గరిష్టంగా డ్రాయింగ్ వేగాన్ని అందిస్తాయి80 మీ/నిమి, FR-38 వరకు చేరుకుంటుంది100 మీ/నిమి.

HVAC తయారీదారులకు పొడవైన కాయిల్స్‌ను సరఫరా చేసే అధిక-వాల్యూమ్ కాపర్ ట్యూబ్ ప్రొడ్యూసర్ కోసం, ఈ ఆపరేటింగ్ సూత్రం పునరావృతమయ్యే డ్రాబెంచ్ స్ట్రోక్‌లతో సంబంధం ఉన్న పనికిరాని సమయాన్ని తొలగించగలదు. అయితే, గరిష్ట వేగం స్వయంచాలకంగా ఉత్తమ ఉత్పత్తి వేగం కాదు. కష్టతరమైన స్టెయిన్‌లెస్ స్టీల్ గ్రేడ్‌లు లేదా అధిక తగ్గింపు నిష్పత్తుల కోసం, తగిన లూబ్రికేషన్‌తో తక్కువ వేగం మెరుగైన టూల్ లైఫ్ మరియు ఉపరితల నాణ్యతను అందిస్తుంది.

స్థిరమైన గ్రిప్ కోసం లాంగ్ క్రాలర్ సంప్రదించండి

క్రాలర్ కాంటాక్ట్ పొడవు దీని నుండి ఉంటుంది1800 నుండి 3500 మి.మీ. పొడవైన సంపర్క ప్రాంతం డ్రాయింగ్ ఫోర్స్‌ను ఎక్కువ ట్యూబ్ పొడవులో పంపిణీ చేయడానికి అనుమతిస్తుంది, అధిక లాగడం శక్తి అవసరమైనప్పుడు క్రాలర్ జారిపోయే ప్రమాదాన్ని తగ్గిస్తుంది.

గట్టి పదార్థాలు, పెద్ద ట్యూబ్ వ్యాసాలు లేదా అధిక తగ్గింపులను ప్రాసెస్ చేసేటప్పుడు ఈ పరామితి చాలా ముఖ్యమైనది. నిరాడంబరమైన తగ్గింపుతో మృదువైన రాగి ట్యూబ్ కోసం, పొడవైన క్రాలర్ అవసరం లేదు.

8-12 జతల వాయు బిగింపు సిలిండర్లు

క్రాలర్ బిగింపు ఒత్తిడిని నియంత్రించడానికి FR సిరీస్ బహుళ ఎయిర్-సిలిండర్ జతలను ఉపయోగిస్తుంది. FR-16 8 జతలను ఉపయోగిస్తుంది, FR-25 10 జతలను మరియు FR-38 12 జతలను ఉపయోగిస్తుంది.

ఒకే పాయింట్ వద్ద అధిక పీడనంపై ఆధారపడకుండా డ్రాయింగ్ జోన్‌లో తగినంత ఘర్షణ పట్టును నిర్వహించడం దీని ఉద్దేశ్యం. సరైన పీడన సర్దుబాటు ముఖ్యం ఎందుకంటే తగినంత ఒత్తిడి జారడానికి కారణమవుతుంది, అయితే అధిక పీడనం ట్యూబ్ ఉపరితలాన్ని గుర్తించవచ్చు లేదా వైకల్యం చేస్తుంది.

ప్రత్యేక నిర్వహణకు బదులుగా ఇంటిగ్రేటెడ్ కాయిలింగ్

పూర్తి చేసిన ట్యూబ్ డ్రాయింగ్ తర్వాత నేరుగా స్పూల్ లేదా డ్రమ్‌పై గాయమవుతుంది. ఇది HVAC, శీతలీకరణ మరియు ఆటోమోటివ్ ట్యూబ్‌లకు ఉపయోగపడుతుంది, ఇక్కడ దిగువ ప్రక్రియలకు తరచుగా సుదీర్ఘ నిరంతర పదార్థం అవసరం.

ఎయిర్ కండిషనింగ్ గొట్టాల కోసం FR-38ని ఉపయోగించే ఒక రాగి ట్యూబ్ ప్రొడ్యూసర్, ముందుగా మెటీరియల్‌ను నేరుగా పొడవుగా కట్ చేసి, బండిల్ చేసి, ఆపై దానిని మరొక ప్రక్రియలో ఫీడ్ చేయడానికి బదులుగా పూర్తి కాయిల్‌ను నేరుగా తదుపరి కట్టింగ్, బెండింగ్ లేదా హీట్-ఎక్స్‌ఛేంజర్ ఉత్పత్తికి బదిలీ చేయవచ్చు.

వాస్తవ డ్రాయింగ్ అవసరాల ఆధారంగా మోడల్ ఎంపిక

మూడు ప్రామాణిక నమూనాలు వేర్వేరు వ్యాసం మరియు డ్రాయింగ్-ఫోర్స్ అవసరాలను కవర్ చేస్తాయి. అధిక గరిష్ట వేగాన్ని అందించడం వల్ల పెద్ద మోడల్‌ను ఎంచుకోవడం వలన అవసరమైన ట్యూబ్ పరిమాణం మరియు తగ్గింపు తక్కువగా ఉంటే ఉత్పత్తిని మెరుగుపరచకుండా పరికరాలు మరియు శక్తి ఖర్చులను పెంచవచ్చు.

సాంకేతిక లక్షణాలు

మోడల్ FR-16 FR-25 FR-38
ట్యూబ్ వ్యాసం పరిధి φ5-φ16 మిమీ φ10-φ25 మిమీ φ10-φ40 మి.మీ
డ్రాయింగ్ ఫోర్స్ 10 కి.ఎన్ 30 కి.ఎన్ 50 కి.ఎన్
ప్రధాన మోటార్ పవర్ 15 కి.వా 22 కి.వా 37 kW
డ్రాయింగ్ వేగం 0-80 మీ/నిమి 0-80 మీ/నిమి 0-100 మీ/నిమి
ఎయిర్ సిలిండర్ జతలు 8 జతల 10 జతల 12 జతల
క్రాలర్ వెడల్పు 80 మి.మీ 100 మి.మీ 120 మి.మీ
క్రాలర్ సంప్రదింపు పొడవు 1800 మి.మీ 2500 మి.మీ 3500 మి.మీ
కాయిలింగ్ స్టేషన్ ఇంటిగ్రేటెడ్ ఇంటిగ్రేటెడ్ ఇంటిగ్రేటెడ్

మోడల్ ఎంపిక:FR-16 φ16 mm వరకు చిన్న ట్యూబ్ పరిమాణాలకు సరిపోతుంది; FR-25 φ10-φ25 mm అప్లికేషన్‌లకు అధిక డ్రాయింగ్ ఫోర్స్‌ను అందిస్తుంది; FR-38 φ40 mm వరకు పెద్ద ట్యూబ్ పరిమాణాల కోసం ఉద్దేశించబడింది మరియు 50 kN డ్రాయింగ్ ఫోర్స్ అవసరం. ప్రారంభ వ్యాసం, పూర్తి వ్యాసం, మెటీరియల్ గ్రేడ్, ప్రతి పాస్‌కు తగ్గింపు, లూబ్రికేషన్ పద్ధతి మరియు అవసరమైన ఉత్పత్తి అవుట్‌పుట్ నుండి తుది ఎంపిక నిర్ధారించబడాలి.

అప్లికేషన్లు మరియు కస్టమర్ వినియోగ దృశ్యాలు

HVAC మరియు శీతలీకరణ గొట్టాలు

సాధారణ పదార్థాలు:ఎయిర్ కండిషనింగ్ కాయిల్స్, శీతలీకరణ వ్యవస్థలు, కండెన్సర్లు మరియు ఆవిరిపోరేటర్ల కోసం రాగి మరియు అల్యూమినియం గొట్టాలు.

కస్టమర్ దృశ్యం:ఒక రాగి ట్యూబ్ తయారీదారు పొడవైన ఎయిర్ కండిషనింగ్ గొట్టాలను ఉత్పత్తి చేయడానికి ఇంటిగ్రేటెడ్ కాయిలింగ్‌తో కూడిన FR-38 క్రాలర్ డ్రాబెంచ్‌ను ఉపయోగిస్తాడు. నిరంతర డ్రాయింగ్ ప్రక్రియ డ్రాయింగ్ ట్యూబ్ నేరుగా కాయిలర్‌లోకి ప్రవేశించడానికి అనుమతిస్తుంది, తదుపరి ఉత్పత్తి ఆపరేషన్‌కు ముందు ఇంటర్మీడియట్ కట్టింగ్ మరియు మాన్యువల్ బదిలీ అవసరాన్ని తగ్గిస్తుంది.

ఈ అప్లికేషన్ కోసం, డ్రాయింగ్ వేగం మరియు కాయిల్ స్థిరత్వం సాధారణంగా గరిష్ట డ్రాయింగ్ ఫోర్స్ కంటే చాలా ముఖ్యమైనవి. లూబ్రికేషన్, డై కండిషన్ మరియు ఫైనల్ డైమెన్షనల్ టాలరెన్స్‌ని అవుట్‌పుట్ అవసరాలతో కలిపి మూల్యాంకనం చేయాలి.

ఆటోమోటివ్ గొట్టాలు

సాధారణ పదార్థాలు:కార్బన్ స్టీల్, స్టెయిన్‌లెస్ స్టీల్, బ్రేక్ లైన్‌లు, ఇంధన వ్యవస్థలు మరియు వాహన ఎయిర్ కండిషనింగ్ సిస్టమ్‌ల కోసం రాగి మరియు అల్యూమినియం గొట్టాలు.

కస్టమర్ దృశ్యం:కాయిల్డ్ చిన్న-వ్యాసం కలిగిన గొట్టాల నిరంతర ఉత్పత్తి కోసం ఆటోమోటివ్ గొట్టాల సరఫరాదారు FR-25ని ఉపయోగిస్తుంది. క్రాలర్ పుల్లింగ్ సిస్టమ్ అడపాదడపా డ్రాయింగ్‌తో అనుబంధించబడిన పునరావృత త్వరణం మరియు క్షీణతను నివారిస్తుంది, దిగువ కటింగ్ మరియు ఏర్పడే ముందు నిర్మాత మరింత స్థిరమైన నిరంతర ప్రక్రియను నిర్వహించడానికి సహాయపడుతుంది.

ఆటోమోటివ్ గొట్టాల కోసం, సాధ్యమైన అత్యధిక లైన్ వేగాన్ని సాధించడం కంటే ఉపరితల స్థితి మరియు డైమెన్షనల్ అనుగుణ్యత చాలా ముఖ్యమైనది, ఎందుకంటే వంగడం, మంటలు లేదా అసెంబ్లీ తర్వాత లోపాలు ఖరీదైనవిగా మారవచ్చు.

మెడికల్ మరియు ఇన్‌స్ట్రుమెంటేషన్ ట్యూబ్‌లు

సాధారణ పదార్థాలు:చిన్న-వ్యాసం కలిగిన గొట్టాలు మరియు ఇన్‌స్ట్రుమెంటేషన్ భాగాల కోసం ఉపయోగించే స్టెయిన్‌లెస్ స్టీల్ మరియు ఇతర ఖచ్చితమైన మిశ్రమాలు.

కస్టమర్ దృశ్యం:ఒక వైద్య-పరికర తయారీదారులు తదుపరి కట్టింగ్ మరియు అసెంబ్లీ కోసం చిన్న-వ్యాసం గల స్టెయిన్‌లెస్ స్టీల్ గొట్టాలను గీయడానికి FR-16ని ఉపయోగిస్తుంది. పదార్థాన్ని వ్యక్తిగత భాగాలుగా కత్తిరించే ముందు సుదీర్ఘమైన, స్థిరమైన ట్యూబ్ పొడవులు అవసరమైనప్పుడు నిరంతర ప్రక్రియ అనుకూలంగా ఉంటుంది.

వైద్య మరియు ఇన్‌స్ట్రుమెంటేషన్ అప్లికేషన్‌ల కోసం, డైమెన్షనల్ కంట్రోల్, ఉపరితల స్థితి, సాధన స్థిరత్వం మరియు గుర్తించదగిన నాణ్యత తనిఖీ కంటే గరిష్ట వేగం సాధారణంగా తక్కువగా ఉంటుంది.

ఎలక్ట్రికల్ మరియు జనరల్ ఇంజనీరింగ్

ఎలక్ట్రికల్ భాగాలు, ఇన్‌స్ట్రుమెంటేషన్, హీట్-ట్రాన్స్‌ఫర్ కాంపోనెంట్‌లు మరియు ఇతర ఇంజనీరింగ్ ఉత్పత్తుల కోసం చిన్న రాగి, అల్యూమినియం మరియు స్టీల్ ట్యూబ్‌లను గీయవచ్చు మరియు చుట్టవచ్చు. తదుపరి ప్రక్రియ నిరంతర కాయిల్ మెటీరియల్‌ని ఆమోదించగల ఇంటిగ్రేటెడ్ కాయిలింగ్ కాన్ఫిగరేషన్ చాలా ఉపయోగకరంగా ఉంటుంది.

ప్రామాణిక సరఫరా మరియు కాన్ఫిగరేషన్

ప్రామాణిక మెషిన్ ప్యాకేజీలో వీటిని కలిగి ఉంటుందిక్రాలర్ డ్రాయింగ్ సిస్టమ్, మెయిన్ మోటార్, గేర్‌బాక్స్, డై హోల్డర్, న్యూమాటిక్ క్లాంపింగ్ సిస్టమ్, ఇంటిగ్రేటెడ్ కాయిలింగ్ స్టేషన్, HMI మరియు స్టాండర్డ్ మెషిన్ కాంపోనెంట్‌లతో కూడిన PLC కంట్రోల్ క్యాబినెట్.

నిర్దిష్ట ట్యూబ్ పరిమాణాల కోసం డ్రాయింగ్ డైస్ సాధారణంగా కస్టమర్ మెటీరియల్ మరియు పాస్ షెడ్యూల్ ప్రకారం ఎంపిక చేయబడతాయి మరియు విడిగా కోట్ చేయబడతాయి. డీకోయిలర్లు, అదనపు ఫీడింగ్ పరికరాలు, ప్రత్యేక కాయిలింగ్ డ్రమ్స్, అనుకూలీకరించిన ఆటోమేషన్ మరియు ఇతర అప్‌స్ట్రీమ్ లేదా డౌన్‌స్ట్రీమ్ పరికరాలను ప్రొడక్షన్ లైన్ ప్రకారం కాన్ఫిగర్ చేయవచ్చు.

వాణిజ్య నిబంధనలు: MOQ, ధర మరియు డెలివరీ

MOQ 1 పూర్తి యంత్రం సెట్
పరిమాణం-ఆధారిత ధర 1 సెట్ / 2-4 సెట్లు / 5+ సెట్లు; చివరి యూనిట్ ధర మోడల్, కాన్ఫిగరేషన్ మరియు ఆర్డర్ పరిమాణం ప్రకారం కోట్ చేయబడుతుంది
ట్రేడ్ టర్మ్ FOB షెన్‌జెన్ పోర్ట్, చైనా; ఒప్పందం ద్వారా అందుబాటులో ఉన్న ఇతర ఇన్‌కోటర్మ్‌లు
చెల్లింపు వ్యవధి ఆర్డర్ నిర్ధారణ తర్వాత 30% డిపాజిట్; ఫ్యాక్టరీ అంగీకార పరీక్ష తర్వాత షిప్‌మెంట్‌కు ముందు 70% బ్యాలెన్స్
ప్రామాణిక ఆర్డర్ లీడ్ టైమ్ FR-16 / FR-25: సుమారు 30-60 రోజులు; FR-38 మరియు అనుకూలీకరించిన కాన్ఫిగరేషన్‌లు: సుమారు 60-90 రోజులు
వేగవంతమైన ఆర్డర్ ఫ్యాక్టరీ సామర్థ్యం మరియు కాన్ఫిగరేషన్ ప్రకారం ప్రాధాన్యత ఉత్పత్తిని ఏర్పాటు చేయవచ్చు. ఆర్డర్ ప్లేస్‌మెంట్‌కు ముందు వాణిజ్య కొటేషన్‌లో వేగవంతమైన డెలివరీ తేదీని తప్పనిసరిగా నిర్ధారించాలి.
వారంటీ కమీషన్ నుండి 12 నెలలు

ముఖ్యమైన:సాంకేతిక లక్షణాలు, డ్రాయింగ్ అవసరాలు మరియు వాణిజ్య నిబంధనలు నిర్ధారించబడిన తర్వాత లీడ్ టైమ్ ప్రారంభమవుతుంది. కస్టమ్ డైస్, ప్రత్యేక ఆటోమేషన్, దిగుమతి చేసుకున్న ఎలక్ట్రికల్ భాగాలు మరియు కస్టమర్-నిర్దిష్ట పరీక్ష అవసరాలు తుది డెలివరీ షెడ్యూల్‌ను ప్రభావితం చేయవచ్చు.

ఇంజనీరింగ్ మరియు నాణ్యత నియంత్రణ

FangRong cold drawing machine manufacturing workshop

కాయిలర్‌తో కూడిన ఆటోమేటిక్ క్రాలర్-టైప్ కోల్డ్ డ్రాయింగ్ మెషిన్ నామమాత్రపు ట్యూబ్ వ్యాసంతో మాత్రమే ఎంపిక కాకుండా కస్టమర్ యొక్క వాస్తవ ట్యూబ్ డ్రాయింగ్ ప్రక్రియ చుట్టూ రూపొందించబడింది. ఉత్పత్తికి ముందు, సాంకేతిక బృందం అంచనా వేయవచ్చుమెటీరియల్ గ్రేడ్, ప్రారంభ పరిమాణం, పూర్తి పరిమాణం, తగ్గింపు నిష్పత్తి, అవసరమైన డ్రాయింగ్ ఫోర్స్, ఉత్పత్తి వేగం మరియు కాయిలింగ్ అవసరాలు.

ఉత్పత్తి ప్రక్రియ

Cold drawing machine production process

1. ప్రాసెస్ ఇంజనీరింగ్:ట్యూబ్ మెటీరియల్, కొలతలు, డై అమరిక, క్రాలర్ కాన్ఫిగరేషన్ మరియు కాయిలింగ్ అవసరాలను నిర్ధారించండి.

2. మెటీరియల్ తనిఖీ:మ్యాచింగ్ చేయడానికి ముందు కీ స్టీల్, షాఫ్ట్‌లు, గేర్లు, క్రాలర్ భాగాలు మరియు ఇతర లోడ్-బేరింగ్ భాగాలను తనిఖీ చేయండి.

3. ప్రెసిషన్ మ్యాచింగ్:ఇంజనీరింగ్ డ్రాయింగ్‌లు మరియు అవసరమైన టాలరెన్స్‌ల ప్రకారం మెషిన్ క్రాలర్ ఫ్రేమ్‌లు మరియు ప్రధాన మెకానికల్ భాగాలు.

4. మెకానికల్ అసెంబ్లీ:క్రాలర్ డ్రైవ్, గేర్‌బాక్స్, న్యూమాటిక్ క్లాంపింగ్ సిస్టమ్, డై హోల్డర్ మరియు కాయిలింగ్ సిస్టమ్‌ను సమీకరించండి.

5. ఎలక్ట్రికల్ ఇంటిగ్రేషన్:PLC, HMI, సెన్సార్లు, మోటార్లు మరియు నియంత్రణ భాగాలు మరియు పూర్తి మెషిన్ వైరింగ్‌ను ఇన్‌స్టాల్ చేయండి.

6. PLC కమీషనింగ్:డ్రాయింగ్-స్పీడ్ కంట్రోల్, లెంగ్త్ కౌంటింగ్, కాయిలింగ్ సింక్రొనైజేషన్ మరియు కాయిల్-చేంజ్ సీక్వెన్స్‌ని వెరిఫై చేయండి.

7. ఫ్యాక్టరీ పరీక్ష:యంత్రం నిష్క్రియంగా నడుస్తున్న మరియు లోడ్ పరీక్షకు లోబడి ఉంటుంది. కస్టమర్ ట్యూబ్ నమూనాలు అందుబాటులో ఉన్న చోట, అసలు మెటీరియల్‌ని ఉపయోగించి డ్రాయింగ్ మరియు కాయిలింగ్ పనితీరును తనిఖీ చేయవచ్చు.

8. తుది తనిఖీ:యంత్ర కొలతలు, విద్యుత్ విధులు, వాయు ఆపరేషన్, సరళత, భద్రతా పరికరాలు మరియు పూర్తయిన కాయిల్ స్థితిని తనిఖీ చేయండి.

9. ఎగుమతి ప్యాకేజింగ్:మెషిన్ తేమ, తుప్పు మరియు నిర్వహణ నష్టం నుండి రక్షణతో, విదేశీ రవాణా అవసరాలకు అనుగుణంగా ప్యాక్ చేయబడింది.

క్రాలర్-రకం డ్రాబెంచ్‌ల కోసం ఫాంగ్‌రాంగ్ ఎందుకు

FangRong drawbench manufacturing and engineering

1998 నుండి డ్రాబెంచ్ ఇంజనీరింగ్.FangRong రెండు దశాబ్దాలకు పైగా కోల్డ్ డ్రాయింగ్ మరియు సంబంధిత మెటల్ ఫార్మింగ్ పరికరాలపై దృష్టి సారించింది. సంస్థ యొక్క ఇంజనీరింగ్ నేపథ్యం తైవానీస్ డ్రాయింగ్-ఎక్విప్‌మెంట్ భాగస్వామ్యం మరియు తదుపరి స్వతంత్ర తయారీ అభివృద్ధిని కలిగి ఉంది.

రెండు తయారీ సౌకర్యాలు.Dongguan మరియు Yangjiang ఉత్పత్తి సౌకర్యాలు వివిధ ఆర్డర్ వాల్యూమ్‌ల కోసం మెకానికల్ ఫాబ్రికేషన్, అసెంబ్లీ, టెస్టింగ్ మరియు పరికరాల డెలివరీకి మద్దతు ఇస్తాయి.

అంతర్జాతీయ సంస్థాపన అనుభవం.FangRong పరికరాలు 70 కంటే ఎక్కువ దేశాలలో వినియోగదారులకు సరఫరా చేయబడ్డాయి, వివిధ ట్యూబ్ పదార్థాలు, ఉత్పత్తి అవసరాలు మరియు ఫ్యాక్టరీ పరిస్థితులతో ఆచరణాత్మక అనుభవాన్ని అందిస్తాయి.

ఫ్యాక్టరీ అంగీకార పరీక్ష.షిప్‌మెంట్‌కు ముందు కీ ఆపరేటింగ్ ఫంక్షన్‌లు తనిఖీ చేయబడతాయి. కస్టమర్ నమూనాలు ముందుగానే సరఫరా చేయబడిన ప్రాజెక్ట్‌ల కోసం, డ్రాయింగ్ మరియు కాయిలింగ్ ప్రక్రియను వాస్తవ ఉత్పత్తి సామగ్రికి వ్యతిరేకంగా పరీక్షించవచ్చు.

అప్లికేషన్ ఆధారిత ఇంజనీరింగ్ మద్దతు.సాంకేతిక బృందం డై ఎంపిక, డ్రాయింగ్-ఫోర్స్ లెక్కింపు, పాస్-షెడ్యూల్ ప్లానింగ్, క్రాలర్ కాన్ఫిగరేషన్, మెషిన్ లేఅవుట్ మరియు కాయిలింగ్ అవసరాలకు సహాయం చేయగలదు. నిరంతర డ్రాయింగ్ లైన్‌తో అడపాదడపా డ్రాబెంచ్‌ను భర్తీ చేసేటప్పుడు ఇది చాలా ముఖ్యం.

ధృవపత్రాలు మరియు వర్తించే ప్రమాణాలు

FangRong cold drawing machine certifications

ISO 9001:2015— డిజైన్, ప్రొడక్షన్, ఇన్‌స్టాలేషన్ మరియు సర్వీస్‌ను కవర్ చేసే నాణ్యత నిర్వహణ వ్యవస్థ. సర్టిఫికేట్ నం. UQ231211R1.

CE మార్కింగ్— ప్రామాణిక FR మెషీన్లు మెషిన్ కాన్ఫిగరేషన్ మరియు సంబంధిత EU అవసరాలకు వర్తించే CE అనుగుణ్యత డాక్యుమెంటేషన్‌తో సరఫరా చేయబడతాయి. మెషినరీ భద్రత అంచనా వర్తించే అవసరాలపై ఆధారపడి ఉంటుందిడైరెక్టివ్ 2006/42/ECమరియు సంబంధిత శ్రావ్యమైన ప్రమాణాలు.

SGS తనిఖీ— అంగీకరించిన మెషిన్ స్పెసిఫికేషన్‌లు, పనితీరు మరియు భద్రతా అవసరాల కోసం మూడవ పక్షం తనిఖీని ఏర్పాటు చేయవచ్చు.

పేటెంట్ పోర్ట్‌ఫోలియో— ఫాంగ్‌రాంగ్ డ్రాయింగ్ పరికరాలు, డై హోల్డర్‌లు, టెన్షనింగ్ మెకానిజమ్స్ మరియు ఇతర మెటల్-ఫార్మింగ్ కాంపోనెంట్‌లకు సంబంధించిన పేటెంట్ టెక్నాలజీలను అభివృద్ధి చేసింది.

గమనిక:CE అనుగుణ్యత కాన్ఫిగరేషన్-నిర్దిష్టమైనది. యంత్రం EUలోకి దిగుమతి చేయబడితే, సరఫరా చేయబడిన ఖచ్చితమైన యంత్రం కోసం తుది సాంకేతిక ఫైల్, అనుగుణ్యత ప్రకటన, భద్రతా పరికరాలు మరియు విద్యుత్ కాన్ఫిగరేషన్ నిర్ధారించబడాలి. UKCA డాక్యుమెంటేషన్ మరియు ఇతర మార్కెట్-నిర్దిష్ట అవసరాలు ఉత్పత్తికి ముందు చర్చించబడతాయి.

ప్యాకేజింగ్ మరియు షిప్పింగ్

Cold drawing machine export packaging and shipping

ఆటోమేటిక్ క్రాలర్-టైప్ కోల్డ్ డ్రాయింగ్ మెషిన్ టు కాయిల్ ఎగుమతి-ఆధారిత ప్యాకేజింగ్ మరియు మెకానికల్, ఎలక్ట్రికల్ మరియు న్యూమాటిక్ భాగాలకు రక్షణతో అంతర్జాతీయ రవాణా కోసం తయారు చేయబడింది. చివరి ప్యాకింగ్ పద్ధతి మెషీన్ కొలతలు, షిప్పింగ్ మార్గం మరియు పరికరాలు పూర్తి యంత్రంగా లేదా వేరు చేయబడిన విభాగాలలో రవాణా చేయబడిందా అనే దానిపై ఆధారపడి ఉంటుంది.

విదేశీ ప్రాజెక్ట్‌ల కోసం, ప్యాకింగ్ జాబితా, మెషిన్ కొలతలు, స్థూల బరువు మరియు లోడింగ్ అమరిక రవాణాకు ముందు నిర్ధారించబడతాయి కాబట్టి కొనుగోలుదారు కస్టమ్స్ క్లియరెన్స్, ఇన్‌ల్యాండ్ ట్రాన్స్‌పోర్టేషన్ మరియు ఫ్యాక్టరీ అన్‌లోడింగ్ పరికరాలను ముందుగానే సిద్ధం చేసుకోవచ్చు.

తరచుగా అడిగే ప్రశ్నలు

Q1: నేను FR-16, FR-25 మరియు FR-38 మధ్య ఎలా ఎంచుకోవాలి?

గరిష్ట వేగం కంటే అసలు ట్యూబ్ వ్యాసం మరియు డ్రాయింగ్ ఫోర్స్‌తో ప్రారంభించండి. FR-16 φ5-φ16 mm కవర్లు మరియు 10 kN అందిస్తుంది; FR-25 φ10-φ25 mm కవర్లు మరియు 30 kN అందిస్తుంది; FR-38 φ10-φ40 mm కవర్లు మరియు 50 kN అందిస్తుంది. మెటీరియల్ బలం, ప్రారంభ వ్యాసం, పూర్తయిన వ్యాసం మరియు పాస్‌కు తగ్గింపును కూడా పరిగణించాలి.

Q2: ఆటోమేటిక్ క్రాలర్-టైప్ కోల్డ్ డ్రాయింగ్ మెషిన్ టు కాయిల్ ఒకే మెషీన్‌పై రాగి మరియు స్టెయిన్‌లెస్ స్టీల్‌ను గీయగలదా?

అవును, FR సిరీస్‌ను రాగి, అల్యూమినియం, స్టెయిన్‌లెస్ స్టీల్, కార్బన్ స్టీల్ మరియు ఎంచుకున్న ప్రత్యేక మిశ్రమాల కోసం కాన్ఫిగర్ చేయవచ్చు. అయితే, అదే యంత్రం ప్రతి పదార్థానికి ఒకే విధమైన డైస్, లూబ్రికేషన్ లేదా డ్రాయింగ్ పారామితులను ఉపయోగిస్తుందని భావించకూడదు. కఠినమైన పదార్థాలకు సాధారణంగా ఎక్కువ డ్రాయింగ్ ఫోర్స్ అవసరం మరియు తగ్గింపు మరియు సరళత యొక్క దగ్గరి నియంత్రణ అవసరం.

Q3: 100 మీ/నిమి సాధారణ ఉత్పత్తి వేగం?

నం. 100 మీ/నిమికి అనువైన ప్రక్రియ పరిస్థితులలో FR-38 గరిష్ట రేటింగ్ వేగం. వాస్తవ ఉత్పత్తి వేగం పదార్థం, ట్యూబ్ కొలతలు, తగ్గింపు, డై డిజైన్, లూబ్రికేషన్, ఉపరితల అవసరాలు మరియు కాయిలింగ్ పరిస్థితులపై ఆధారపడి ఉంటుంది. పూర్తి ప్రక్రియ ఆ వేగంతో స్థిరమైన నాణ్యతను కొనసాగించగలిగినప్పుడు మాత్రమే గరిష్ట వేగంతో పరుగెత్తడం ఉపయోగపడుతుంది.

Q4: హైడ్రాలిక్ డ్రాబెంచ్‌తో పోలిస్తే క్రాలర్ డ్రైవ్ యొక్క ప్రయోజనం ఏమిటి?

ప్రధాన వ్యత్యాసం లాగడం పద్ధతి. సాంప్రదాయిక డ్రాబెంచ్ స్ట్రోక్‌లను లాగుతుంది, అయితే క్రాలర్ సిస్టమ్ నిరంతర ఘర్షణ-ఆధారిత లాగడాన్ని అందిస్తుంది. ఇది దీర్ఘ నిరంతర ట్యూబ్‌లకు ప్రయోజనకరంగా ఉంటుంది ఎందుకంటే ఇది స్టాప్-స్టార్ట్ సైకిల్‌లను తగ్గిస్తుంది మరియు డ్రా అయిన ఉత్పత్తిని నేరుగా కాయిలర్‌లోకి ప్రవేశించడానికి అనుమతిస్తుంది.

Q5: క్రాలర్ ట్రాక్‌లు ట్యూబ్ ఉపరితలాన్ని గుర్తిస్తాయా?

సరైన క్రాలర్ ఒత్తిడి, ట్రాక్ పరిస్థితి, అమరిక మరియు ప్రక్రియ లూబ్రికేషన్ ముఖ్యమైనవి. అధిక బిగింపు ఒత్తిడి సున్నితమైన ఉపరితలాలను దెబ్బతీస్తుంది, అయితే తగినంత ఒత్తిడి జారడానికి కారణమవుతుంది. అందువల్ల బిగింపు వ్యవస్థ గరిష్ట ఒత్తిడిని వర్తింపజేయడం కంటే ట్యూబ్ మెటీరియల్ మరియు ఉపరితల అవసరాలకు అనుగుణంగా సర్దుబాటు చేయాలి.

Q6: కొటేషన్ కోసం నేను ఏ సమాచారాన్ని అందించాలి?

దయచేసి అందించండిమెటీరియల్ గ్రేడ్, ప్రారంభ ట్యూబ్ వ్యాసం, పూర్తి వ్యాసం, వర్తించే ట్యూబ్ గోడ మందం, అవసరమైన డ్రాయింగ్ వేగం, లక్ష్య ఉత్పత్తి అవుట్‌పుట్, కాయిల్ కొలతలు మరియు అందుబాటులో ఉన్న విద్యుత్ సరఫరా. డ్రాయింగ్ నమూనా లేదా ఇప్పటికే ఉన్న పాస్ షెడ్యూల్ కూడా ఉపయోగకరంగా ఉంటుంది. ఈ పారామితులు కొటేషన్‌కు ముందు అవసరమైన డ్రాయింగ్ ఫోర్స్ మరియు మెషిన్ మోడల్‌ని తనిఖీ చేయడానికి అనుమతిస్తాయి.

Q7: స్టాండర్డ్ మెషీన్‌లో డ్రాయింగ్ డైస్ ఉందా?

ప్రామాణిక యంత్రంలో డ్రాయింగ్ సిస్టమ్ మరియు డై హోల్డర్ ఉన్నాయి. నిర్దిష్ట ట్యూబ్ పరిమాణాల కోసం డైస్ కస్టమర్ యొక్క పదార్థం మరియు కొలతలు ప్రకారం ఎంపిక చేయబడతాయి మరియు సాధారణంగా అవసరమైన డ్రాయింగ్ ప్రక్రియ ప్రకారం కోట్ చేయబడతాయి.

Q8: యంత్రం స్వయంచాలకంగా కాయిల్స్‌ను ఉత్పత్తి చేయగలదా?

అవును. FR-సిరీస్ కాన్ఫిగరేషన్‌లో ఇంటిగ్రేటెడ్ కాయిలింగ్ స్టేషన్ ఉంటుంది. కాయిలర్ డ్రాయింగ్ లైన్ వేగాన్ని అనుసరిస్తుంది మరియు పూర్తయిన ట్యూబ్‌ను పేర్కొన్న స్పూల్ లేదా డ్రమ్‌పైకి తిప్పుతుంది. సాంకేతిక వివరణ సమయంలో కాయిల్ పొడవు, ఉద్రిక్తత మరియు మార్పు అవసరాలు నిర్ధారించబడాలి.

Q9: MOQ అంటే ఏమిటి మరియు పరిమాణం ధరను ఎలా ప్రభావితం చేస్తుంది?

ప్రామాణిక MOQ1 పూర్తి యంత్రం సెట్. పరిమాణం ఆధారిత కొటేషన్లను సిద్ధం చేయవచ్చు1 సెట్, 2-4 సెట్లు మరియు 5+ సెట్లు. తుది యూనిట్ ధర పరిమాణంపై మాత్రమే కాకుండా ఎంచుకున్న మోడల్, టూలింగ్, కాయిలింగ్ కాన్ఫిగరేషన్, ఆటోమేషన్ మరియు కస్టమర్-నిర్దిష్ట అవసరాలపై కూడా ఆధారపడి ఉంటుంది.

Q10: FOB షిప్పింగ్ పోర్ట్ అంటే ఏమిటి?

ప్రామాణిక FOB కొటేషన్ ఆధారంగా ఉంటుందిషెన్‌జెన్ పోర్ట్, చైనా. మీ లాజిస్టిక్స్ అమరికకు మరొక చైనీస్ పోర్ట్ అవసరమైతే, కొటేషన్‌లో షిప్పింగ్ టర్మ్ మరియు ఇన్‌ల్యాండ్ ట్రాన్స్‌పోర్టేషన్ ధరను మళ్లీ లెక్కించవచ్చు.

Q11: ప్రామాణిక ఆర్డర్‌కి ఎంత సమయం పడుతుంది?

ప్రామాణిక FR-16 మరియు FR-25 ఆర్డర్‌లు సాధారణంగా అవసరం30-60 రోజులు. FR-38 మరియు అనుకూలీకరించిన కాన్ఫిగరేషన్‌లతో కూడిన యంత్రాలు సాధారణంగా అవసరం60-90 రోజులు. సాంకేతిక లక్షణాలు మరియు ఆర్డర్ వివరాలు ఖరారు చేసిన తర్వాత ధృవీకరించబడిన ప్రధాన సమయం ప్రారంభమవుతుంది.

Q12: మీరు అత్యవసర ఆర్డర్‌ని నిర్వహించగలరా?

అత్యవసర ప్రాజెక్టుల కోసం ప్రాధాన్యత ఉత్పత్తి గురించి చర్చించవచ్చు. వేగవంతమైన ఆర్డర్ ప్రస్తుత ఫ్యాక్టరీ కెపాసిటీ, కాంపోనెంట్ లభ్యత మరియు మెషిన్ కాన్ఫిగరేషన్‌కు లోబడి ఉంటుంది. ఆర్డర్ ఇవ్వడానికి ముందు వాణిజ్య కొటేషన్‌లో వేగవంతమైన డెలివరీ తేదీని వ్రాతపూర్వకంగా నిర్ధారించాలి.

Q13: ఏ చెల్లింపు నిబంధనలు అందుబాటులో ఉన్నాయి?

ప్రామాణిక చెల్లింపు అమరికఆర్డర్ నిర్ధారణ తర్వాత 30% డిపాజిట్ మరియు ఫ్యాక్టరీ అంగీకార పరీక్ష తర్వాత షిప్‌మెంట్‌కు ముందు 70% బ్యాలెన్స్. అర్హత కలిగిన ప్రాజెక్ట్‌ల కోసం ప్రత్యామ్నాయ నిబంధనలను చర్చించవచ్చు.

Q14: రవాణాకు ముందు ఏ తనిఖీ జరుగుతుంది?

మెకానికల్ ఆపరేషన్, ఎలక్ట్రికల్ ఫంక్షన్‌లు, న్యూమాటిక్ క్లాంపింగ్, డ్రాయింగ్-స్పీడ్ కంట్రోల్, కాయిలింగ్ సింక్రొనైజేషన్, సేఫ్టీ ఫంక్షన్‌లు మరియు మొత్తం అసెంబ్లీ కోసం యంత్రం తనిఖీ చేయబడుతుంది. కస్టమర్ ట్యూబ్ నమూనాలను అందించినప్పుడు, రవాణాకు ముందు వాస్తవ డ్రాయింగ్ మరియు కాయిలింగ్ పరీక్షలను ఏర్పాటు చేయవచ్చు.

Q15: మీరు ఇన్‌స్టాలేషన్ మరియు ఆపరేటర్ శిక్షణను అందిస్తారా?

అవును. FangRong ఇన్‌స్టాలేషన్ గైడెన్స్, కమీషన్ సపోర్ట్ మరియు ఆపరేటర్ శిక్షణను అందించగలదు. శిక్షణ మెషిన్ ఆపరేషన్, డై చేంజ్, రొటీన్ మెయింటెనెన్స్, క్రాలర్ అడ్జస్ట్‌మెంట్ మరియు ప్రాథమిక దోష నిర్ధారణను కవర్ చేస్తుంది. ప్రాజెక్ట్ మరియు గమ్యస్థానం ప్రకారం ఖచ్చితమైన సేవా అమరిక నిర్ధారించబడింది.

Q16: ఏ వారంటీ మరియు విడిభాగాల మద్దతు అందించబడింది?

ప్రామాణిక వారంటీ వ్యవధికమీషన్ నుండి 12 నెలలు. క్రాలర్ కాంపోనెంట్‌లు, గేర్లు, సీల్స్ మరియు సెన్సార్‌లు వంటి సాధారణ రీప్లేస్‌మెంట్ పార్ట్‌లు మెషీన్ కాన్ఫిగరేషన్ ప్రకారం సరఫరా చేయబడతాయి. ఆపరేటింగ్ మరియు నిర్వహణ సమస్యలకు రిమోట్ సాంకేతిక మద్దతు కూడా అందుబాటులో ఉంది.

Q17: షిప్‌మెంట్‌కు ముందు మీరు మా అసలు ట్యూబ్‌తో మెషీన్‌ను పరీక్షించగలరా?

అవును, కస్టమర్ ప్రాతినిధ్య ట్యూబ్ మెటీరియల్‌ని మరియు అవసరమైన డ్రాయింగ్ సమాచారాన్ని ముందుగానే అందించగలరు. అసలు మెటీరియల్‌తో పరీక్షించడం అనేది కొత్త అప్లికేషన్‌లకు ప్రత్యేకంగా ఉపయోగపడుతుంది ఎందుకంటే ఇది డ్రాయింగ్ ఫోర్స్, స్పీడ్, లూబ్రికేషన్, ఉపరితల స్థితి మరియు కాయిలింగ్ పనితీరును డెలివరీకి ముందు అంచనా వేయడానికి అనుమతిస్తుంది.

Q18: సంస్థాపనకు ముందు ఏ ఫ్యాక్టరీ తయారీ అవసరం?

కొనుగోలుదారు అవసరమైన పునాది, యాంకర్ స్థానాలు, విద్యుత్ సరఫరా, కంప్రెస్డ్ ఎయిర్, లూబ్రికేషన్ సిస్టమ్ మరియు మెటీరియల్ హ్యాండ్లింగ్ పరికరాలను తుది మెషిన్ లేఅవుట్ ప్రకారం సిద్ధం చేయాలి. FangRong షిప్‌మెంట్‌కు ముందు ఫౌండేషన్ డ్రాయింగ్‌లు, యాంకర్-బోల్ట్ సమాచారం మరియు ఇన్‌స్టాలేషన్ అవసరాలను అందించగలదు.

విచారణ పంపండి
సంప్రదింపు సమాచారం
  • చిరునామా

    NO.163, షాటోంగ్ రోడ్, షాబు 2వ పారిశ్రామిక జోన్, దలాంగ్ టౌన్, డోంగ్వాన్ సిటీ, గ్వాంగ్‌డాంగ్, చైనా

  • ఇమెయిల్

    frsale@dgfangrong.com

మీ మెటీరియల్, ప్రోడక్ట్ స్పెసిఫికేషన్‌లు, ప్రొడక్షన్ ప్రాసెస్ మరియు పరికరాల అవసరాల గురించి మాకు చెప్పండి. FangRong మీ అప్లికేషన్ కోసం తగిన కోల్డ్ డ్రాయింగ్ మెషిన్, డ్రాయింగ్ డైస్, స్ట్రెయిటెనింగ్ మెషిన్ మరియు అనుకూలీకరించిన పరిష్కారాలను చర్చించగలదు.
రేటింగ్:
5.0
వార్తల సిఫార్సులు
X
మీకు మెరుగైన బ్రౌజింగ్ అనుభవాన్ని అందించడానికి, సైట్ ట్రాఫిక్‌ను విశ్లేషించడానికి మరియు కంటెంట్‌ను వ్యక్తిగతీకరించడానికి మేము కుక్కీలను ఉపయోగిస్తాము. ఈ సైట్‌ని ఉపయోగించడం ద్వారా, మీరు మా కుక్కీల వినియోగానికి అంగీకరిస్తున్నారు. గోప్యతా విధానం
తిరస్కరించుఅంగీకరించు