Whatsapp
మేము స్ట్రెయిటెనింగ్, కోల్డ్ డ్రాయింగ్, పాయింటింగ్, చాంఫరింగ్, కట్టింగ్, థ్రెడ్ రోలింగ్ మెషీన్లు మరియు ట్యూబ్, బార్ మరియు వైర్ మెటీరియల్ల కోసం వివిధ పరిశ్రమలలో రూపొందించిన డ్రాయింగ్ డైస్లతో సహా ఖచ్చితమైన మెటల్ ప్రాసెసింగ్ పరికరాల యొక్క సమగ్ర శ్రేణిని అందిస్తున్నాము.
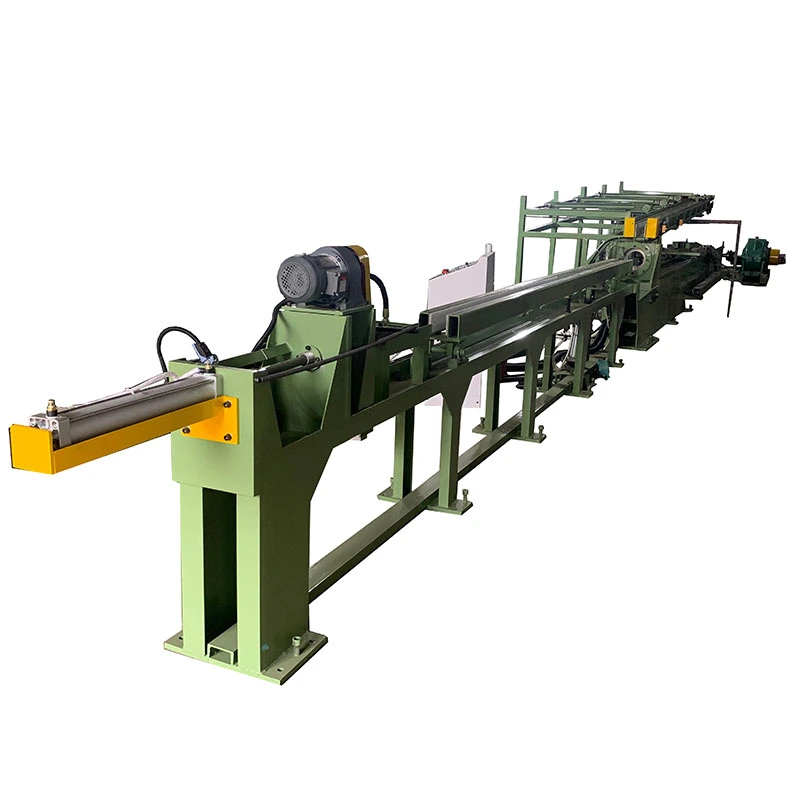
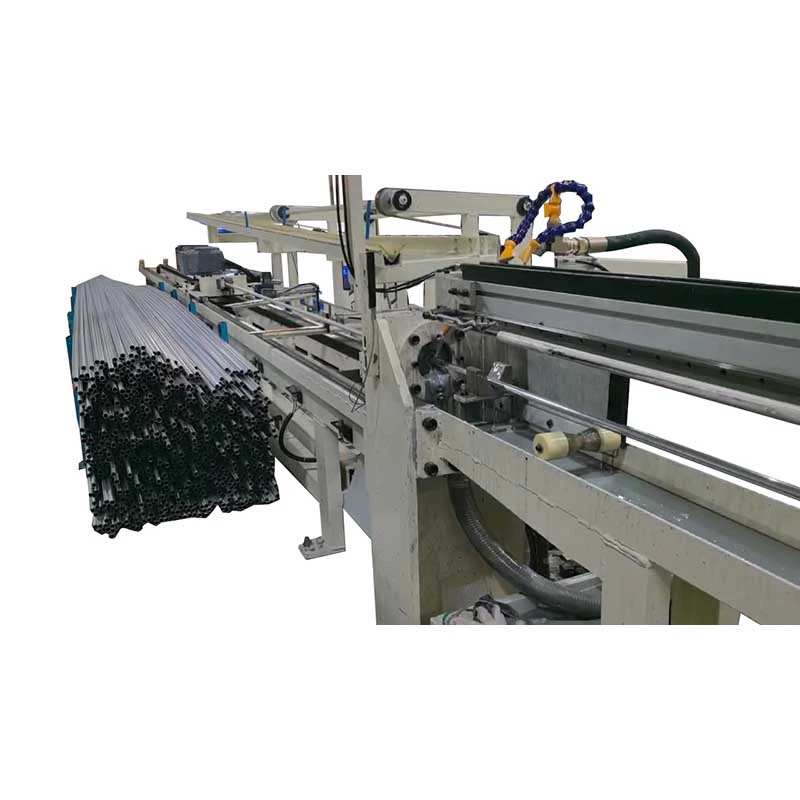
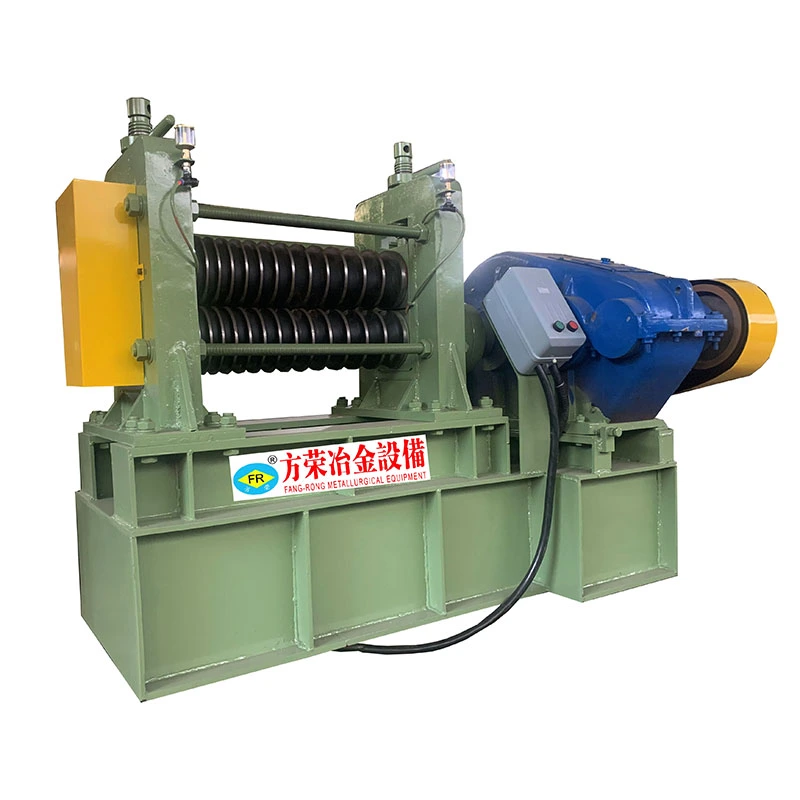
స్టెయిన్లెస్ స్టీల్ వర్టికల్ టూ రోలర్స్ స్ట్రెయిటెనింగ్ మెషిన్ స్టెయిన్లెస్ స్టీల్ బార్లు, రాడ్లు, ట్యూబ్లు మరియు ఇతర పొడవైన మెటల్ ఉత్పత్తులను నిరంతరం స్ట్రెయిటెనింగ్ చేయడానికి రూపొందించబడింది. ఇది రోలింగ్, డ్రాయింగ్, హీట్ ట్రీట్మెంట్, మ్యాచింగ్, హ్యాండ్లింగ్ మరియు రవాణా సమయంలో ప్రవేశపెట్టిన బెండింగ్ మరియు డిఫార్మేషన్ను సరిచేస్తుంది.
స్టెయిన్లెస్ స్టీల్కు నియంత్రిత స్ట్రెయిటెనింగ్ అవసరం ఎందుకంటే అధిక రోలర్ పీడనం ఉపరితల గుర్తులను వదిలివేయవచ్చు, గుండ్రనితనాన్ని ప్రభావితం చేస్తుంది లేదా అవాంఛిత వైకల్యాన్ని పరిచయం చేస్తుంది. నిలువు రెండు-రోలర్ అమరిక మెటీరియల్ మరియు రోలర్ల మధ్య నియంత్రిత సంబంధాన్ని అందిస్తుంది, ఇది మెటీరియల్ పరిమాణం, కాఠిన్యం, ప్రారంభ వంపు మరియు అవసరమైన సూటిగా ఉండే శక్తి మరియు రోలర్ స్థానాన్ని సర్దుబాటు చేయడానికి అనుమతిస్తుంది.
స్టెయిన్లెస్ స్టీల్ బార్, రాడ్ లేదా ట్యూబ్ రెండు తిరిగే స్ట్రెయిటెనింగ్ రోలర్ల మధ్య నిరంతరం వెళుతుంది. రోలర్ స్థానం మరియు సంపర్క ఒత్తిడిని సర్దుబాటు చేయడం ద్వారా, యంత్రం అసలు వంపుని సరిచేయడానికి అవసరమైన దిశలో నియంత్రిత వైకల్పనాన్ని వర్తింపజేస్తుంది.
దిద్దుబాటు మొత్తం మెటీరియల్ గ్రేడ్, క్రాస్-సెక్షనల్ సైజు, కాఠిన్యం, ప్రారంభ స్ట్రెయిట్నెస్ మరియు స్ప్రింగ్బ్యాక్పై ఆధారపడి ఉంటుంది. సరైన రోలర్ సర్దుబాటు కాబట్టి కేవలం దరఖాస్తు ఒత్తిడిని పెంచడం కంటే చాలా ముఖ్యమైనది. డిమాండ్తో కూడిన ఉపరితలం లేదా డైమెన్షనల్ అవసరాలు ఉన్న స్టెయిన్లెస్ స్టీల్ ఉత్పత్తుల కోసం, రోలర్ ప్రొఫైల్ మరియు కాంటాక్ట్ కండిషన్ కూడా ఉత్పత్తికి సరిపోలాలి.
గొట్టాల కోసం, గోడ మందం మరియు అండాకారాన్ని బయటి వ్యాసంతో కలిపి పరిగణించాలి. ఘన బార్ల కోసం, వ్యాసం సహనం మరియు గుండ్రని పదార్థం మరియు రోలర్ల మధ్య సంపర్క స్థితిని ప్రభావితం చేస్తుంది.
పోస్ట్-ప్రాసెస్ బెండింగ్:కోల్డ్ డ్రాయింగ్, రోలింగ్, హీట్ ట్రీట్మెంట్, మ్యాచింగ్ లేదా మెటీరియల్ హ్యాండ్లింగ్ తర్వాత మిగిలిన డిఫార్మేషన్ను సరిచేస్తుంది.
అస్థిరమైన సూటితనం:మాన్యువల్ స్ట్రెయిటెనింగ్పై ఆధారపడే బదులు పునరావృతమయ్యే మెకానికల్ దిద్దుబాటు ప్రక్రియను అందిస్తుంది.
దిగువ మ్యాచింగ్ సమస్యలు:కటింగ్, గ్రౌండింగ్, టర్నింగ్, థ్రెడింగ్ లేదా ఇతర మ్యాచింగ్ కార్యకలాపాలకు ముందు బార్లు మరియు రాడ్లను స్ట్రెయిట్ చేస్తుంది, ఇక్కడ అధికంగా వంగడం పొజిషనింగ్ మరియు డైమెన్షనల్ అనుగుణ్యతను ప్రభావితం చేస్తుంది.
ట్యూబ్ అమరిక సమస్యలు:తదుపరి కట్టింగ్, అసెంబ్లీ, వెల్డింగ్ లేదా తనిఖీకి ముందు స్టెయిన్లెస్ స్టీల్ ట్యూబ్లలో వంగడాన్ని సరిదిద్దడంలో సహాయపడుతుంది.
ఉపరితల మార్కింగ్:నియంత్రిత రోలర్ ఒత్తిడి మరియు తగిన రోలర్ జ్యామితి స్టెయిన్లెస్ స్టీల్ ఉపరితలాలపై అనవసరమైన కాంటాక్ట్ డ్యామేజ్ను తగ్గించడంలో సహాయపడతాయి.
ఉత్పత్తి శ్రమ:నిరంతర మెకానికల్ స్ట్రెయిటెనింగ్ పునరావృత ఉత్పత్తి పని కోసం మాన్యువల్ కరెక్షన్పై ఆధారపడటాన్ని తగ్గిస్తుంది.
రెండు-రోలర్ లంబ అమరిక
నిలువు రోలర్ లేఅవుట్ నిరంతర ప్రాసెసింగ్ సమయంలో కాంపాక్ట్ స్ట్రెయిటెనింగ్ కాన్ఫిగరేషన్ మరియు నియంత్రిత మెటీరియల్ మార్గదర్శకత్వాన్ని అందిస్తుంది.
సర్దుబాటు చేయగల స్ట్రెయిటెనింగ్ ఫోర్స్
రోలర్ స్థానం మరియు ఒత్తిడి వివిధ స్టెయిన్లెస్ స్టీల్ డయామీటర్లు, మెటీరియల్ పరిస్థితులు మరియు స్ట్రెయిట్నెస్ అవసరాల కోసం సర్దుబాటు చేయబడతాయి.
బార్లు, రాడ్లు మరియు ట్యూబ్లకు అనుకూలం
ఉత్పత్తి జ్యామితి ప్రకారం యంత్రాన్ని కాన్ఫిగర్ చేయవచ్చు. ట్యూబ్ అప్లికేషన్లు గోడ మందం మరియు ఓవాలిటీ యొక్క అదనపు పరిశీలన అవసరం.
విస్తృత ప్రాసెసింగ్ పరిధి
FR సిరీస్ ఎంచుకున్న మోడల్పై ఆధారపడి φ5 mm నుండి φ160 mm వరకు ఘనమైన బార్ వ్యాసాలను కవర్ చేస్తుంది.
నిరంతర ప్రాసెసింగ్
మోడల్, మెటీరియల్ స్థితి మరియు ఉత్పత్తి అవసరాలపై ఆధారపడి పని వేగం 2 నుండి 30 m/min వరకు ఉంటుంది.
సర్ఫేస్-కాన్షియస్ స్ట్రెయిటెనింగ్
మెషిన్ కాన్ఫిగరేషన్ సమయంలో పాలిష్ చేయబడిన, ఒలిచిన లేదా నియంత్రిత ఉపరితలాలతో స్టెయిన్లెస్ స్టీల్ ఉత్పత్తుల కోసం, రోలర్ మెటీరియల్, ముగింపు, జ్యామితి మరియు పీడనాన్ని పరిగణించవచ్చు.
వివిధ ఉత్పత్తి లైన్ల కోసం కాన్ఫిగరేషన్
FangRong మెటీరియల్ కొలతలు, అవసరమైన అవుట్పుట్, స్ట్రెయిట్నెస్ టాలరెన్స్, లోడింగ్ పద్ధతి మరియు ఫ్యాక్టరీ లేఅవుట్ ప్రకారం స్టెయిన్లెస్ స్టీల్ వర్టికల్ టూ రోలర్స్ స్ట్రెయిటెనింగ్ మెషీన్ను కాన్ఫిగర్ చేయగలదు.
FR సిరీస్ ప్రాసెసింగ్ వ్యాసం మరియు మెటీరియల్ కండిషన్ ప్రకారం అనేక మోడళ్లలో అందుబాటులో ఉంది. కింది లక్షణాలు ఘన స్టెయిన్లెస్ స్టీల్ బార్ల కోసం సూచన విలువలు. అసలు మెటీరియల్ గ్రేడ్, కొలతలు, ప్రారంభ వైకల్యం, ఉపరితల పరిస్థితి, స్ట్రెయిట్నెస్ టాలరెన్స్ మరియు ప్రొడక్షన్ కెపాసిటీకి వ్యతిరేకంగా తుది యంత్ర ఎంపిక నిర్ధారించబడాలి.
| మోడల్ | FR-20 | FR-40 | FR-60 | FR-80 | FR-100 | FR-130 | FR-160 |
| సాలిడ్ బార్ పరిధి/మి.మీ | φ5-φ20 | φ10-φ40 | φ15-φ60 | φ20-φ80 | φ25-φ100 | φ35-φ130 | φ40-φ160 |
| ముడి పదార్థం పొడవు/మి.మీ | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 | ≥2000 |
| తన్యత బలం/MPa | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1000 | ≤1300 | ≤1300 |
| ఉపరితల కాఠిన్యం | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) | ≤HB380 (≤HRC42) |
| ముడి పదార్థం స్ట్రెయిట్నెస్/మిమీ/మీ | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 | ≤3 |
| వ్యాసం సహనం | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 | ≤IT10 |
| గుండ్రనితనం | ≤50% వ్యాసం సహనం | ≤50% వ్యాసం సహనం | ≤50% వ్యాసం సహనం | ≤50% వ్యాసం సహనం | d≤50: ≤50%; 50 |
d≤50: ≤50%; 50 |
d≤50: ≤50%; 50 |
| ముడి ఉపరితల కరుకుదనం/రా | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm | ≤3.2~6.3 μm |
| పూర్తి స్ట్రెయిట్నెస్/మిమీ/మీ | ≤0.3 | ≤0.3 | ≤0.3 | ≤0.3 | ≤0.3 | ఒలిచిన పదార్థం ≤0.3 | ఒలిచిన పదార్థం ≤0.3 |
| పూర్తి డయామీటర్ టాలరెన్స్ | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 | ≤IT8 |
| పూర్తయిన ఉపరితల కరుకుదనం/రా | ≤0.8 μm | ≤0.8 μm | ≤0.8 μm | ≤0.8 μm | ≤0.8 μm | ఒలిచిన పదార్థం: ≤0.8 μm; నలుపు చర్మం పదార్థం: మెరుగుపడింది | ఒలిచిన పదార్థం: ≤0.8 μm; నలుపు చర్మం పదార్థం: మెరుగుపడింది |
| రోలర్ వ్యాసం/మి.మీ | φ180 | φ200 | φ260 | φ430 | φ570 | φ460 | φ460 |
| పని వేగం/మీ/నిమి | 2~30 | 2~10 | 3~15 | 3~15 | 3~15 | 3~15 | 3~15 |
| ప్రధాన మోటార్ పవర్/kW | 7.5 × 2 | 30 × 2 | 45 × 2 | 55 × 2 | 75 × 2 | 110 × 2 | 110 × 2 |
| లిఫ్టింగ్ మోటార్ పవర్/kW | 0.75 | 1.1 | 1.5 | 1.5 | 4 | 5.5 | 5.5 |
| మెయిన్ మెషిన్ డైమెన్షన్స్/మీ (రిఫరెన్స్) | 4.7 × 1.7 × 1.8 | 5.7 × 2.0 × 2.2 | 6.6 × 2.3 × 2.6 | 6.6 × 2.3 × 2.6 | 8.1 × 3.1 × 3.6 | 11 × 5.4 × 4.3 | 11 × 5.4 × 4.3 |
| ప్రధాన యంత్రం బరువు/t (సూచన) | 2.5 | 5.8 | 10.9 | 16 | 26.2 | 42 | 42 |
| మొత్తం ఇన్స్టాల్ చేయబడిన కెపాసిటీ/kW (రిఫరెన్స్) | 18 | 62 | 110 | 120 | 170 | 240 | 300 |
అనుకూల లక్షణాలు అందుబాటులో ఉన్నాయి. ఎగువ డేటా సూచన కోసం; స్టెయిన్లెస్ స్టీల్ గ్రేడ్, ఉత్పత్తి కొలతలు, మెటీరియల్ స్థితి, ఉపరితల అవసరాలు, ఉత్పత్తి సామర్థ్యం మరియు అవసరమైన సూటిగా ఉండే వాస్తవ యంత్ర కాన్ఫిగరేషన్ మారవచ్చు.
మోడల్ ఎంపిక కేవలం వ్యాసం ఆధారంగా ఉండకూడదు. మెటీరియల్ గ్రేడ్, తన్యత బలం, కాఠిన్యం, ప్రారంభ స్ట్రెయిట్నెస్, క్రాస్-సెక్షనల్ జ్యామితి, ఉత్పత్తి పొడవు మరియు అవసరమైన పూర్తి టాలరెన్స్ అన్నీ అవసరమైన స్ట్రెయిటెనింగ్ సామర్థ్యాన్ని ప్రభావితం చేస్తాయి.
ఘన పట్టీల కోసం, వ్యాసం, గుండ్రని మరియు ఉపరితల స్థితి ప్రధాన ప్రారంభ పాయింట్లు. గొట్టాల కోసం, వెలుపలి వ్యాసం, గోడ మందం, ఓవాలిటీ మరియు ఏర్పడే పరిస్థితిని అందించాలి. మెటీరియల్ గణనీయమైన ప్రారంభ బెండింగ్ లేదా అధిక-బలం ఉన్న స్టెయిన్లెస్ స్టీల్ గ్రేడ్ను కలిగి ఉంటే, మెషీన్ కాన్ఫిగరేషన్ను ఖరారు చేయడానికి ముందు వాస్తవ నమూనాను మూల్యాంకనం చేయాలి.
కటింగ్, గ్రౌండింగ్, మ్యాచింగ్ లేదా తనిఖీకి ముందు స్టెయిన్లెస్ స్టీల్ రౌండ్ బార్లు మరియు రాడ్లలో బెండింగ్ను సరిచేయడానికి కోల్డ్ డ్రాయింగ్, రోలింగ్, హీట్ ట్రీట్మెంట్ లేదా ఇతర ప్రక్రియల తర్వాత ఉపయోగించబడుతుంది.
తదుపరి ప్రాసెసింగ్ లేదా అసెంబ్లీకి ముందు స్ట్రెయిట్నెస్ని నియంత్రించాల్సిన అవసరం ఉన్న చోట ఏర్పాటు, వెల్డింగ్ లేదా హీట్ ట్రీట్మెంట్ తర్వాత స్టెయిన్లెస్ స్టీల్ ట్యూబ్లు మరియు పైపులకు వర్తించబడుతుంది. యంత్రం ఎంపిక సమయంలో ట్యూబ్ గోడ మందం మరియు ఓవాలిటీని పరిగణించాలి.
స్టెయిన్లెస్ స్టీల్ షాఫ్ట్లు, పిన్స్, రాడ్లు మరియు ఇతర పొడవాటి భాగాలకు అనుకూలం, ఎక్కువగా వంగడం మ్యాచింగ్, పొజిషనింగ్, అసెంబ్లీ లేదా డైమెన్షనల్ ఇన్స్పెక్షన్పై ప్రభావం చూపుతుంది.
మ్యాచింగ్ లేదా అసెంబ్లీకి ముందు నియంత్రిత స్ట్రెయిట్నెస్ అవసరమయ్యే స్టెయిన్లెస్ స్టీల్ మెకానికల్ మరియు స్ట్రక్చరల్ కాంపోనెంట్ల కోసం ఉపయోగించబడుతుంది.
వైద్య పరికరాలు మరియు ఖచ్చితత్వ పరికరాల కోసం స్టెయిన్లెస్ స్టీల్ మెటీరియల్ తయారీకి ఉపయోగించవచ్చు. అవసరమైన సరళత, ఉపరితల స్థితి మరియు డైమెన్షనల్ టాలరెన్స్లు వర్తించే ఉత్పత్తి వివరణకు సరిపోలాలి.
స్టెయిన్లెస్ స్టీల్ భాగాలు, హార్డ్వేర్, కల్పిత భాగాలు మరియు పారిశ్రామిక ఉత్పత్తుల కోసం ఉపయోగించబడుతుంది, ఇక్కడ తదుపరి తయారీ లేదా పూర్తి చేయడానికి ముందు బెండింగ్ కరెక్షన్ అవసరం.
FangRong 1998 నుండి స్ట్రెయిటెనింగ్ మెషీన్లు, కోల్డ్ డ్రాయింగ్ పరికరాలు మరియు సంబంధిత మెటలర్జికల్ మెషినరీలను తయారు చేసింది. కంపెనీ చైనాలోని డోంగ్వాన్ మరియు యాంగ్జియాంగ్లలో తయారీ సౌకర్యాలను నిర్వహిస్తోంది.
మా పరికరాలు 60 కంటే ఎక్కువ దేశాలు మరియు ప్రాంతాలలో 10,000 కంటే ఎక్కువ కస్టమర్లకు సరఫరా చేయబడ్డాయి మరియు విస్తృత శ్రేణి మెటల్ ప్రాసెసింగ్ అప్లికేషన్లలో ఉపయోగించబడుతుంది. మెషిన్ కాన్ఫిగరేషన్ ప్రతి అప్లికేషన్ కోసం ఒక ప్రామాణిక సెటప్ని ఉపయోగించడం కంటే కస్టమర్ యొక్క మెటీరియల్, ఉత్పత్తి కొలతలు, స్ట్రెయిట్నెస్ లక్ష్యం మరియు ఉత్పత్తి అవసరాలపై ఆధారపడి ఉంటుంది.
FangRong గ్వాంగ్డాంగ్ ప్రావిన్స్లో రెండు ఉత్పత్తి కేంద్రాలను నిర్వహిస్తోంది. డాంగ్గువాన్ సదుపాయం స్ట్రెయిటెనింగ్ మెషీన్లు, కోల్డ్ డ్రాయింగ్ మెషీన్లు మరియు సంబంధిత మెటల్ ప్రాసెసింగ్ పరికరాలపై దృష్టి పెడుతుంది, అయితే యాంగ్జియాంగ్ సదుపాయం అదనపు తయారీ సామర్థ్యాన్ని అందిస్తుంది.
ఉత్పత్తికి ముందు, ఇంజనీర్లు మెటీరియల్ గ్రేడ్, వ్యాసం లేదా ట్యూబ్ కొలతలు, పొడవు, ప్రారంభ సరళత, ఉపరితల స్థితి, అవసరమైన పూర్తి సహనం మరియు లక్ష్య అవుట్పుట్ను సమీక్షిస్తారు. ఈ పారామితులు మెషిన్ మోడల్, రోలర్ కాన్ఫిగరేషన్, డ్రైవ్ సామర్థ్యం మరియు సర్దుబాటు పరిధిని నిర్ణయిస్తాయి.
కీలకమైన భాగాలు మెషిన్ చేయబడతాయి మరియు ఇంట్లోనే అసెంబుల్ చేయబడతాయి, తర్వాత రోలర్ అలైన్మెంట్, మెకానికల్ అడ్జస్ట్మెంట్, ఎలక్ట్రికల్ ఇన్స్పెక్షన్ మరియు మెషిన్ రన్నింగ్ టెస్ట్లు ఉంటాయి. గట్టి స్ట్రెయిట్నెస్ లేదా ఉపరితల అవసరాలు వర్తించే చోట, రవాణాకు ముందు ప్రతిపాదిత కాన్ఫిగరేషన్ను ధృవీకరించడానికి నమూనా పరీక్షను ఉపయోగించవచ్చు.
అంగీకరించిన ప్రాజెక్ట్ పరిధి ప్రకారం ఇన్స్టాలేషన్ మార్గదర్శకత్వం, ఆపరేషన్ శిక్షణ, సాంకేతిక మద్దతు మరియు ఒక సంవత్సరం వారంటీ అందుబాటులో ఉన్నాయి.
ISO 9001:2015:నాణ్యత నిర్వహణ వ్యవస్థ ధృవీకరణ, సర్టిఫికేట్ నం. UQ231211R1.
CE గుర్తు:మెషీన్ కాన్ఫిగరేషన్ ప్రకారం వర్తించే CE సమ్మతి డాక్యుమెంటేషన్తో పరికరాలు సరఫరా చేయబడ్డాయి.
SGS తనిఖీ:పరికరాల ధృవీకరణ కోసం మూడవ పక్ష తనిఖీ సేవలు అందుబాటులో ఉన్నాయి.
పేటెంట్లు:FangRong 32 ఆవిష్కరణ పేటెంట్లను మరియు 100 కంటే ఎక్కువ యుటిలిటీ మోడల్ పేటెంట్లను కలిగి ఉంది. ప్రతినిధి పేటెంట్లలో 2013207829011, 2008300532117 మరియు ZL2015 2 0842922.7 ఉన్నాయి.
యంత్రం దాని నిర్మాణం, బరువు మరియు రవాణా పద్ధతి ప్రకారం రవాణా కోసం సిద్ధం చేయబడింది. పెద్ద పరికరాలు సాధారణంగా అవసరమైనప్పుడు విభాగాలలో రవాణా చేయబడతాయి, భాగాలు రక్షించబడతాయి మరియు అంగీకరించిన షిప్పింగ్ షరతుల ప్రకారం ప్యాక్ చేయబడతాయి.
దయచేసి మెటీరియల్ గ్రేడ్, బార్ లేదా ట్యూబ్ వ్యాసం, వర్తిస్తే గోడ మందం, పొడవు, ప్రారంభ సూటితనం, ఉపరితల స్థితి, అవసరమైన పూర్తి స్ట్రెయిట్నెస్ మరియు ఉత్పత్తి సామర్థ్యాన్ని అందించండి. ఈ పారామితులు తగిన రోలర్ సైజు, మెషిన్ మోడల్ మరియు స్ట్రెయిటెనింగ్ ఫోర్స్ని నిర్ణయిస్తాయి.
అవును. వివిధ స్టెయిన్లెస్ స్టీల్ బార్, రాడ్ మరియు ట్యూబ్ అప్లికేషన్ల కోసం స్టెయిన్లెస్ స్టీల్ వర్టికల్ టూ రోలర్స్ స్ట్రెయిటెనింగ్ మెషిన్ను కాన్ఫిగర్ చేయవచ్చు. ట్యూబ్ల కోసం, స్ట్రెయిటెనింగ్ సమయంలో అధిక వైకల్యాన్ని నివారించడానికి బయటి వ్యాసంతో పాటు గోడ మందం, ఓవాలిటీ మరియు క్రాస్-సెక్షనల్ స్థిరత్వాన్ని తప్పనిసరిగా పరిగణించాలి.
రోలర్ జ్యామితి, కాంటాక్ట్ ప్రెజర్, రోలర్ ఉపరితల పరిస్థితి మరియు దిద్దుబాటు మొత్తం అన్నీ ఉపరితల నాణ్యతను ప్రభావితం చేస్తాయి. కఠినమైన కాస్మెటిక్ లేదా డైమెన్షనల్ అవసరాలతో స్టెయిన్లెస్ స్టీల్ కోసం, రోలర్ కాన్ఫిగరేషన్ను ప్రామాణిక సెటప్ని ఉపయోగించకుండా మెటీరియల్ ఉపరితలం మరియు పూర్తి సహనం ప్రకారం ఎంచుకోవాలి.
ఇది వ్యాసం పరిధి మరియు అవసరమైన సరళత సహనంపై ఆధారపడి ఉంటుంది. ఒక యంత్రం దాని పని పరిధిలో బహుళ పరిమాణాలను కవర్ చేస్తుంది, కానీ రోలర్ అమరిక మరియు సర్దుబాటు వ్యవస్థను ఎంచుకున్నప్పుడు తరచుగా పరిమాణ మార్పులు మరియు గట్టి సహనాలను పరిగణనలోకి తీసుకోవాలి.
జాబితా చేయబడిన మోడళ్లకు సంబంధించిన రిఫరెన్స్ స్పెసిఫికేషన్లు 0.3 mm/m వరకు పూర్తి చేసిన స్ట్రెయిట్నెస్ని చూపుతాయి. వాస్తవ ఫలితాలు స్టెయిన్లెస్ స్టీల్ గ్రేడ్, కొలతలు, ప్రారంభ రూపాంతరం, రోలర్ సెటప్ మరియు ప్రక్రియ పరిస్థితులపై ఆధారపడి ఉంటాయి. గట్టి స్ట్రెయిట్నెస్ టాలరెన్స్ అవసరమైనప్పుడు నమూనా పరీక్ష సిఫార్సు చేయబడింది.
అవును. మెటీరియల్, క్రాస్-సెక్షన్, సైజు రేంజ్, డిఫార్మేషన్ లెవెల్, ఫినిష్డ్ టాలరెన్స్ మరియు ప్రొడక్షన్ అవసరాలకు అనుగుణంగా మెషిన్ కాన్ఫిగరేషన్ను చర్చించవచ్చు. కొటేషన్ కోసం, అవసరమైన సూటిగా మరియు ఉత్పత్తి సామర్థ్యంతో పాటు ఉత్పత్తి డ్రాయింగ్లు లేదా నమూనాలను అందించడం ఉత్తమం.
చిరునామా
NO.163, షాటోంగ్ రోడ్, షాబు 2వ పారిశ్రామిక జోన్, దలాంగ్ టౌన్, డోంగ్వాన్ సిటీ, గ్వాంగ్డాంగ్, చైనా
Tel
ఇమెయిల్