Whatsapp
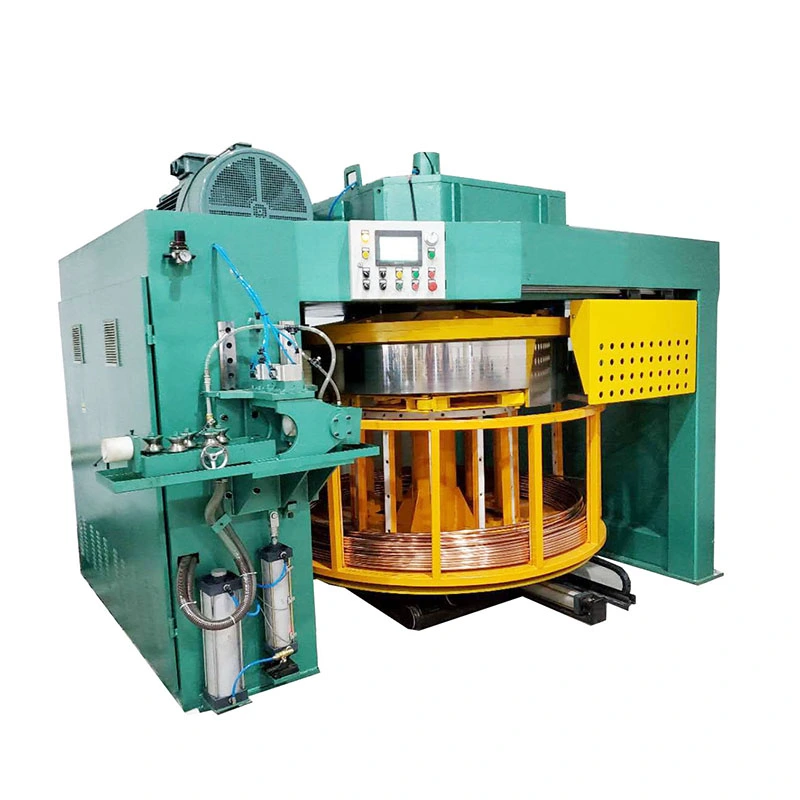
మేము స్ట్రెయిటెనింగ్, కోల్డ్ డ్రాయింగ్, పాయింటింగ్, చాంఫరింగ్, కట్టింగ్, థ్రెడ్ రోలింగ్ మెషీన్లు మరియు ట్యూబ్, బార్ మరియు వైర్ మెటీరియల్ల కోసం వివిధ పరిశ్రమలలో రూపొందించిన డ్రాయింగ్ డైస్లతో సహా ఖచ్చితమైన మెటల్ ప్రాసెసింగ్ పరికరాల యొక్క సమగ్ర శ్రేణిని అందిస్తున్నాము.
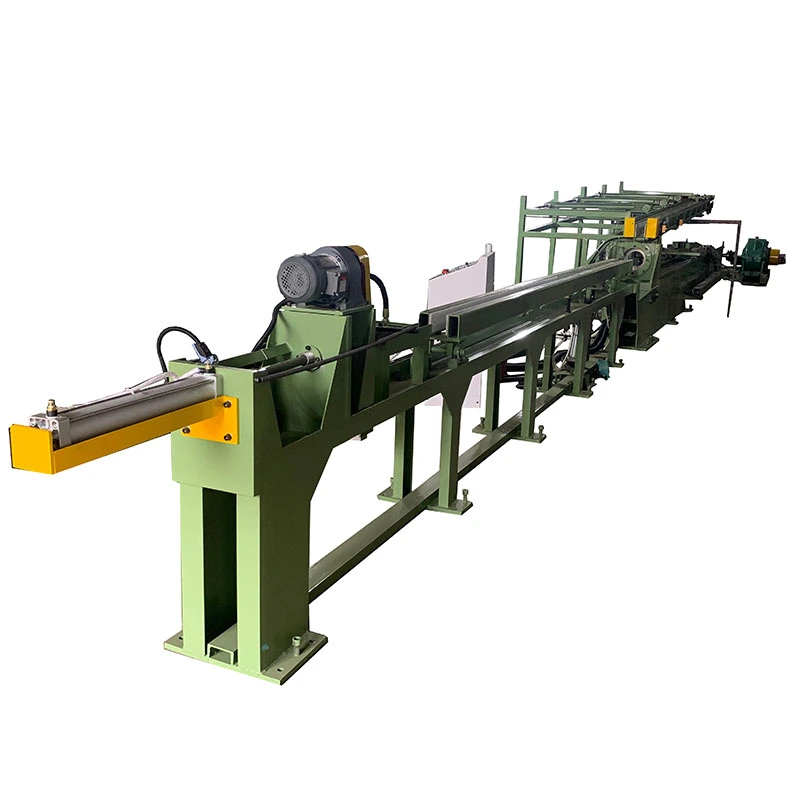
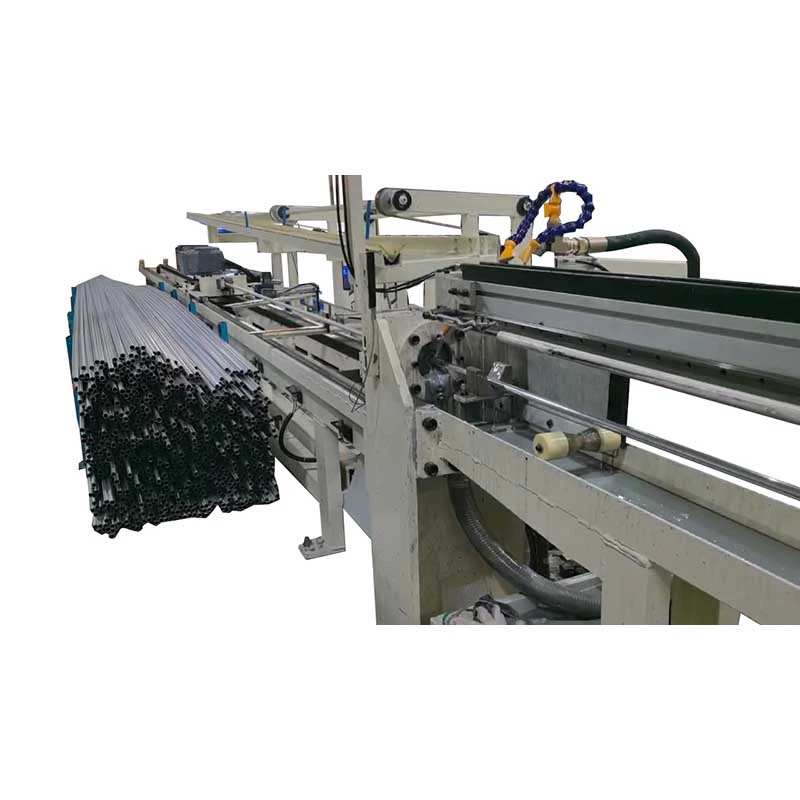
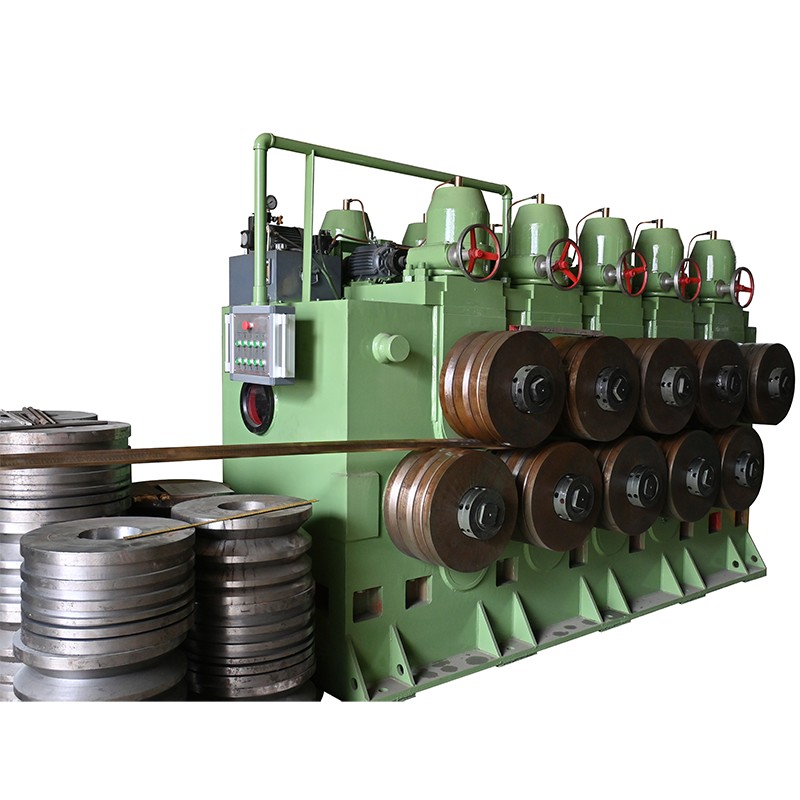
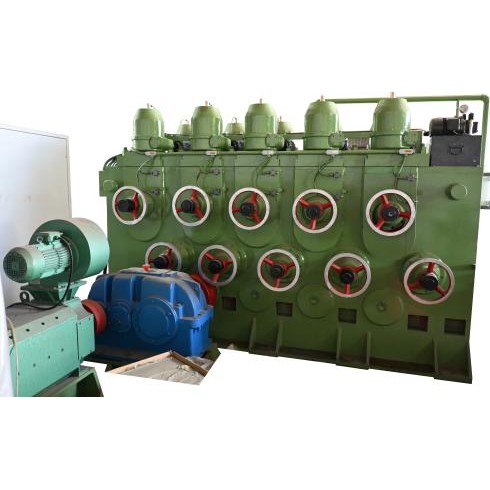
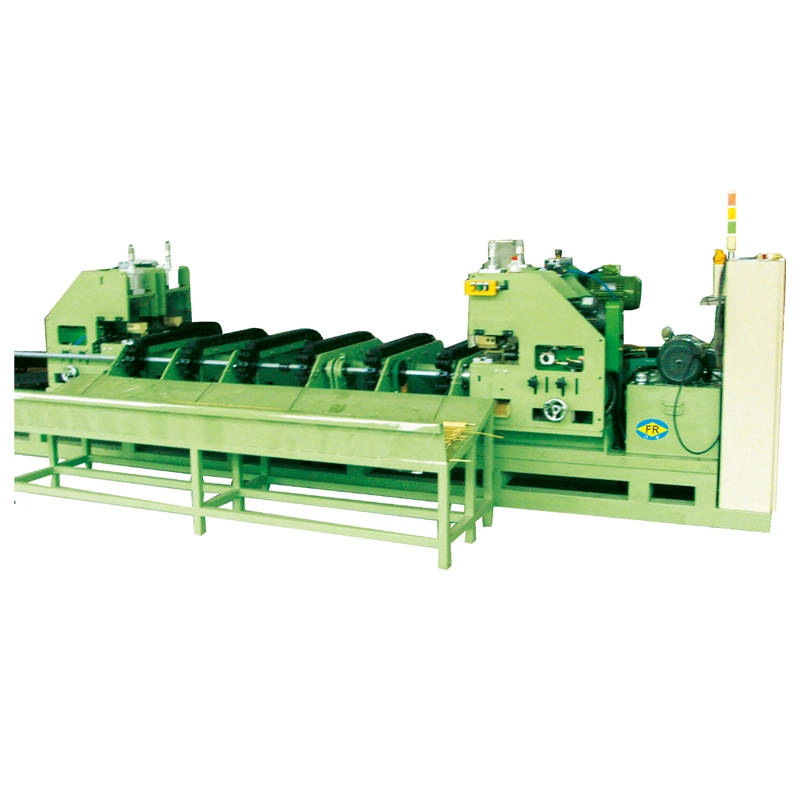
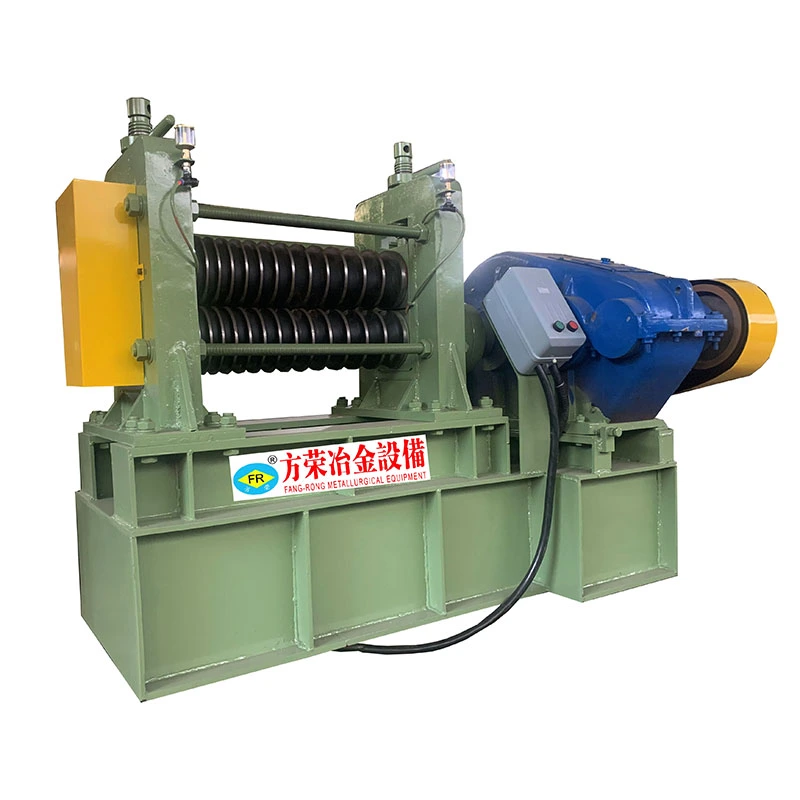
ఫాంగ్రాంగ్ బ్రాస్ ఇర్రెగ్యులర్ స్ట్రెయిటెనింగ్ మెషిన్ గుండ్రని ఇత్తడి బార్లు మరియు ప్రత్యేక ప్రొఫైల్లను ఎక్స్ట్రాషన్, రోలింగ్, కూలింగ్ లేదా హీట్ ట్రీట్మెంట్ తర్వాత స్ట్రెయిట్ చేయడం కోసం నిర్మించబడింది. ఇది మెటీరియల్ను కత్తిరించకుండా రేఖాంశ బెండింగ్, ట్విస్టింగ్ మరియు డిఫార్మేషన్ను నియంత్రించడానికి మల్టీ-రోల్ కరెక్షన్ని ఉపయోగిస్తుంది, ఇది ఇత్తడి ప్రొఫైల్లకు అనుకూలంగా ఉంటుంది, ఇది వాటి అసలు క్రాస్-సెక్షనల్ ఆకారాన్ని కలిగి ఉండాలి.
రౌండ్-బార్ స్ట్రెయిటెనింగ్ కాకుండా, క్రమరహిత ప్రొఫైల్లకు నిజమైన క్రాస్-సెక్షన్తో సరిపోలడానికి రోలర్ జ్యామితి, కాంటాక్ట్ పొజిషన్ మరియు కరెక్షన్ ఫోర్స్ అవసరం. ఫాంగ్రాంగ్ ఇత్తడి మిశ్రమం, ప్రొఫైల్ కొలతలు, వైకల్య స్థితి, స్ట్రెయిట్నెస్ టాలరెన్స్ మరియు ఉత్పత్తి వేగం ప్రకారం రోలర్ అమరిక మరియు పని పరిధిని కాన్ఫిగర్ చేస్తుంది.
ప్రొఫైల్ సమకాలీకరించబడిన స్ట్రెయిటెనింగ్ రోల్స్ వరుస గుండా వెళుతుంది. ప్రతి రోల్ ఒక నిర్దిష్ట స్థానం వద్ద నియంత్రిత దిద్దుబాటు శక్తిని వర్తింపజేస్తుంది, ఒక పెద్ద బెండింగ్ ఆపరేషన్ ద్వారా మొత్తం ప్రొఫైల్ను బలవంతం చేయడానికి బదులుగా ఇప్పటికే ఉన్న వక్రతను క్రమంగా తగ్గిస్తుంది.
ఈ నియంత్రిత వైకల్యం ఇత్తడి ప్రొఫైల్లకు ముఖ్యమైనది ఎందుకంటే అధిక స్థానిక పీడనం విభాగం వక్రీకరణ, ఉపరితల గుర్తులు లేదా అవాంఛిత అవశేష ఒత్తిడికి కారణమవుతుంది. ప్రొఫైల్ జ్యామితి మరియు మెటీరియల్ స్థితికి అనుగుణంగా రోలర్ అంతరం, పని స్థానం, ఒత్తిడి మరియు అమరిక సర్దుబాటు చేయబడతాయి.
అసమాన విభాగాల కోసం, సంప్రదింపు పాయింట్ల స్థానం చాలా ముఖ్యమైనది. ప్రొఫైల్ను తిప్పడం లేదా దాని రూపొందించిన క్రాస్-సెక్షన్ని మార్చకుండా నిరోధించేటప్పుడు స్ట్రెయిటెనింగ్ ఫోర్స్ తప్పనిసరిగా వంపు దిశను సరిచేయాలి.
వెలికితీత, రోలింగ్, శీతలీకరణ, నిర్వహణ మరియు వేడి చికిత్స సమయంలో బెండింగ్ మరియు మెలితిప్పినట్లు సంభవించవచ్చు. ఇత్తడి విభాగం సన్నని గోడలతో, అసమానంగా లేదా సంక్లిష్ట జ్యామితిని కలిగి ఉన్నప్పుడు సమస్య మరింత క్లిష్టంగా మారుతుంది. మాన్యువల్ కరెక్షన్ నెమ్మదిగా ఉంటుంది మరియు ఆపరేటర్ల మధ్య అస్థిరమైన ఫలితాలను అందిస్తుంది.
బ్రాస్ ఇర్రెగ్యులర్ స్ట్రెయిటెనింగ్ మెషిన్ దీని కోసం నియంత్రిత యాంత్రిక ప్రక్రియను అందిస్తుంది:
- రేఖాంశ బెండింగ్ మరియు ప్రొఫైల్ వైకల్యాన్ని సరిచేయడం
- రౌండ్ కాని ఇత్తడి విభాగాలలో మెలితిప్పినట్లు నియంత్రించడం
- రూపొందించిన క్రాస్ సెక్షనల్ జ్యామితిని నిర్వహించడం
- CNC మ్యాచింగ్ మరియు కటింగ్ కోసం నేరుగా ఫీడ్స్టాక్ను సిద్ధం చేస్తోంది
- మాన్యువల్ స్ట్రెయిటెనింగ్ పనిని తగ్గించడం
- ఉత్పత్తి బ్యాచ్ల మధ్య స్థిరత్వాన్ని మెరుగుపరచడం
- అధిక వక్రత లేదా వైకల్యం వల్ల తిరస్కరణను తగ్గించడం
- పొడవైన ఇత్తడి ప్రొఫైల్ల నిరంతర ప్రాసెసింగ్కు మద్దతు ఇస్తుంది
నాన్-రౌండ్ బ్రాస్ విభాగాల కోసం
యంత్రం ఫ్లాట్, దీర్ఘచతురస్రాకారం, చతురస్రం, షట్కోణ, L-ఆకారంలో, T-ఆకారంలో, U-ఆకారంలో మరియు ఇతర అనుకూల బ్రాస్ ప్రొఫైల్ల కోసం కాన్ఫిగర్ చేయబడింది. అసలైన ప్రొఫైల్ డ్రాయింగ్ నుండి సంక్లిష్ట అసమాన విభాగాలను విశ్లేషించవచ్చు.
బహుళ-రోల్ దిద్దుబాటు
బహుళ దిద్దుబాటు పాయింట్లు ప్రొఫైల్ వెంట స్ట్రెయిటెనింగ్ లోడ్ను పంపిణీ చేస్తాయి. ఇది ఒకే ప్రదేశంలో ఉగ్రమైన దిద్దుబాటు అవసరాన్ని తగ్గిస్తుంది మరియు విభాగం వైకల్యాన్ని నియంత్రించడంలో సహాయపడుతుంది.
సర్దుబాటు చేయగల రోలర్ స్థానం
రోలర్ స్థానాలు మరియు పని ఒత్తిడిని వివిధ ప్రొఫైల్ పరిమాణాలు మరియు వైకల్య పరిస్థితుల కోసం సర్దుబాటు చేయవచ్చు. ప్రత్యేక ప్రొఫైల్స్ కోసం, రోలర్ జ్యామితిని అసలు క్రాస్-సెక్షన్ చుట్టూ రూపొందించవచ్చు.
గేర్-సింక్రొనైజ్డ్ డ్రైవ్
గేర్ ట్రాన్స్మిషన్ ఫీడింగ్ సమయంలో పని చేసే రోల్స్ను సమకాలీకరించేలా చేస్తుంది. స్ట్రెయిటెనింగ్ విభాగం ద్వారా స్థిరమైన మెటీరియల్ ప్రయాణాన్ని నిర్వహించడానికి స్థిరమైన రోల్ కదలిక ముఖ్యం.
దృఢమైన మెషిన్ ఫ్రేమ్
ఒక దృఢమైన ఫ్రేమ్ రోలర్ వ్యవస్థకు మద్దతు ఇస్తుంది మరియు పని లోడ్ల క్రింద అమరికను నిర్వహించడానికి సహాయపడుతుంది. పెద్ద ఇత్తడి విభాగాలను ప్రాసెస్ చేసేటప్పుడు లేదా ముఖ్యమైన వైకల్యాన్ని సరిదిద్దేటప్పుడు స్థిరమైన మెకానికల్ మద్దతు చాలా ముఖ్యం.
ఉత్పత్తి-కేంద్రీకృత నిర్వహణ
మెకానికల్ అడ్జస్ట్మెంట్ మరియు ట్రాన్స్మిషన్ కాంపోనెంట్లు రొటీన్ ఇన్స్పెక్షన్, అడ్జస్ట్మెంట్ మరియు మెయింటెనెన్స్ కోసం ఏర్పాటు చేయబడ్డాయి, ఇవి అనవసరమైన ఉత్పత్తి సమయాలను తగ్గించడంలో సహాయపడతాయి.
FangRong FR-సిరీస్ క్రమరహిత స్ట్రెయిటెనింగ్ మెషీన్లు మెటీరియల్, ప్రొఫైల్ జ్యామితి, కొలతలు, స్ట్రెయిట్నెస్ టాలరెన్స్ మరియు అవసరమైన అవుట్పుట్ ప్రకారం ఇంజనీరింగ్ చేయబడతాయి. అందుబాటులో ఉన్న కాన్ఫిగరేషన్లు మెటల్ బార్లు, ప్రొఫైల్లు మరియు ట్యూబ్ల కోసం వివిధ రోలర్ ఏర్పాట్లు మరియు పని పరిధులను కవర్ చేస్తాయి.
| రోలర్ దూరం | 9-1450 మి.మీ |
| రోలర్ అమరిక | 13-1 నుండి 9-1 కాన్ఫిగరేషన్లు |
| ప్రధాన మోటార్ పవర్ | 3-225 kW |
| మెటీరియల్ | ఇత్తడి మరియు వర్తించే ఇతర మెటల్ ప్రొఫైల్లు |
| ప్రొఫైల్ రకం | కాన్ఫిగరేషన్ ఆధారంగా రౌండ్ మరియు క్రమరహిత విభాగాలు |
| ఆకృతీకరణ | ప్రొఫైల్ మరియు ఉత్పత్తి అవసరాలకు అనుగుణంగా అనుకూలీకరించబడింది |
పైన ఉన్న బొమ్మలు ప్రతి ఇత్తడి స్ట్రెయిటెనింగ్ మెషీన్కు స్థిరమైన స్పెసిఫికేషన్ కాకుండా అందుబాటులో ఉన్న FR-సిరీస్ పరిధిని వివరిస్తాయి. సక్రమంగా లేని ఇత్తడి ప్రొఫైల్ల కోసం, మెషిన్ ఎంపిక ప్రొఫైల్ వెడల్పు మాత్రమే కాకుండా అసలు క్రాస్-సెక్షన్ ఆధారంగా ఉండాలి. ఇత్తడి మిశ్రమం, కాఠిన్యం, విభాగం మందం, ప్రారంభ వైకల్యం, అవశేష ఒత్తిడి, స్ట్రెయిట్నెస్ టాలరెన్స్ మరియు లైన్ వేగం అన్నీ అవసరమైన రోలర్ కాన్ఫిగరేషన్ మరియు దిద్దుబాటు సామర్థ్యాన్ని ప్రభావితం చేస్తాయి.
మెషిన్ కొటేషన్ కోసం, బ్రాస్ గ్రేడ్, ప్రొఫైల్ డ్రాయింగ్, క్రాస్-సెక్షనల్ కొలతలు, మెటీరియల్ పొడవు, ప్రారంభ వైకల్యం, అవసరమైన స్ట్రెయిట్నెస్ టాలరెన్స్ మరియు ప్రొడక్షన్ కెపాసిటీని అందించండి.FangRong అప్పుడు తగిన రోలర్ అమరిక, పని పరిధి, డ్రైవ్ పవర్ మరియు టూలింగ్ను నిర్ణయించగలదు.
బ్రాస్ ప్రొఫైల్ తయారీ
కటింగ్, మ్యాచింగ్, ఉపరితల చికిత్స లేదా రవాణాకు ముందు ప్రొఫైల్ వక్రతను సరిచేయడానికి ఎక్స్ట్రాషన్ లేదా రోలింగ్ తర్వాత ఉపయోగించబడుతుంది.
ఎలక్ట్రికల్ భాగాలు
ఇత్తడి కండక్టర్ విభాగాలు, టెర్మినల్స్, కనెక్టర్ ప్రొఫైల్లు, బస్బార్-సంబంధిత విభాగాలు మరియు కటింగ్ మరియు అసెంబ్లీ కోసం స్ట్రెయిట్ ఫీడ్స్టాక్ అవసరమయ్యే ఇతర భాగాలకు వర్తిస్తుంది.
ప్లంబింగ్ మరియు శానిటరీ భాగాలు
తదుపరి మ్యాచింగ్ లేదా ఏర్పడే ముందు కవాటాలు, కుళాయిలు, పైపు అమరికలు మరియు ఇతర ప్లంబింగ్ భాగాలుగా ప్రాసెస్ చేయబడిన ఇత్తడి విభాగాల కోసం ఉపయోగించబడుతుంది.
హార్డ్వేర్ మరియు ఆర్కిటెక్చరల్ ఉత్పత్తులు
తాళాలు, కీలు, ఫర్నిచర్ ఫిట్టింగ్లు, డోర్ హార్డ్వేర్, అలంకార విభాగాలు మరియు నిర్మాణ భాగాలలో ఉపయోగించే ఇత్తడి ప్రొఫైల్లకు అనుకూలం.
CNC మరియు ప్రెసిషన్ మ్యాచింగ్
స్ట్రెయిటర్ బార్ స్టాక్ CNC టర్నింగ్, మిల్లింగ్, డ్రిల్లింగ్, కటింగ్ మరియు ఇతర మ్యాచింగ్ కార్యకలాపాల సమయంలో మరింత స్థిరమైన ఫీడింగ్ మరియు పొజిషనింగ్ను అందిస్తుంది.
ఆటోమోటివ్ మరియు పారిశ్రామిక భాగాలు
ఎలక్ట్రికల్ కనెక్టర్లు, టెర్మినల్స్, ఇన్స్ట్రుమెంటేషన్, ఇండస్ట్రియల్ ఫిట్టింగ్లు మరియు ఇతర యంత్ర భాగాలలో ఉపయోగించే అనుకూలీకరించిన ఇత్తడి విభాగాల కోసం ఉపయోగించవచ్చు.
ఫాంగ్రాంగ్ 1998లో స్థాపించబడింది మరియు స్ట్రెయిటెనింగ్ మెషీన్లు, కోల్డ్ డ్రాయింగ్ పరికరాలు, థ్రెడ్ రోలింగ్ మెషీన్లు మరియు సంబంధిత మెటలర్జికల్ యంత్రాలను తయారు చేస్తుంది. కంపెనీ రెండు ఉత్పాదక సౌకర్యాలను నిర్వహిస్తోంది: డాంగ్గువాన్ ఫాంగ్రోంగ్ మెటలర్జికల్ ఎక్విప్మెంట్ కో., లిమిటెడ్ మరియు యాంగ్జియాంగ్ ఫాంగ్రోంగ్ మెషినరీ కో., లిమిటెడ్.
60కి పైగా దేశాలు మరియు ప్రాంతాలలో 10,000 కంటే ఎక్కువ మంది కస్టమర్లకు పరికరాలు సరఫరా చేయడంతో, FangRong వివిధ మెటల్ ప్రాసెసింగ్ పరిస్థితులు మరియు ఉత్పత్తి అవసరాలతో అనుభవం కలిగి ఉంది. మెషిన్ కాన్ఫిగరేషన్ కేవలం కొలతల నుండి పరికరాలను ఎంచుకోవడం కంటే కస్టమర్ యొక్క వాస్తవ పదార్థం మరియు ప్రొఫైల్పై ఆధారపడి ఉంటుంది.
ఇంజనీరింగ్ మూల్యాంకనం రోలర్ అమరిక, మెకానికల్ అమరిక, డ్రైవ్ అవసరాలు, మెటీరియల్ అనుకూలత మరియు స్ట్రెయిటెనింగ్ పనితీరును కవర్ చేస్తుంది. FangRong కూడా ISO 9001 సర్టిఫికేషన్ మరియు మెషినరీ మరియు మెకానికల్ సిస్టమ్లకు సంబంధించిన పేటెంట్లను కలిగి ఉంది.
అప్లికేషన్ సమీక్ష
ఇంజనీర్లు మెషిన్ కాన్ఫిగరేషన్ను నిర్ణయించే ముందు ఇత్తడి మిశ్రమం, ప్రొఫైల్ డ్రాయింగ్, కొలతలు, మెటీరియల్ పొడవు, ప్రారంభ వైకల్యం, స్ట్రెయిట్నెస్ టాలరెన్స్ మరియు అవసరమైన అవుట్పుట్లను సమీక్షిస్తారు.
మెకానికల్ డిజైన్
ఫ్రేమ్, రోలర్ సిస్టమ్, ట్రాన్స్మిషన్, డ్రైవ్ మరియు కంట్రోల్ సిస్టమ్ ఉత్పత్తి అవసరాలకు అనుగుణంగా రూపొందించబడ్డాయి. క్రమరహిత విభాగాల కోసం, రోలర్ జ్యామితి మరియు సంప్రదింపు స్థానం కీలకం ఎందుకంటే దిద్దుబాటు శక్తి ప్రొఫైల్ను వక్రీకరించకూడదు.
రోలర్ మరియు కాంపోనెంట్ తయారీ
కీ మెకానికల్ భాగాలు మరియు స్ట్రెయిటెనింగ్ రోలర్లు మెషిన్ డిజైన్ ప్రకారం తయారు చేయబడతాయి. రోలర్ జ్యామితి, ఉపరితల స్థితి, డైమెన్షనల్ ఖచ్చితత్వం మరియు సమలేఖనం తనిఖీ చేయబడతాయి ఎందుకంటే అవి ఆహారం మరియు నిఠారుగా పనితీరును నేరుగా ప్రభావితం చేస్తాయి.
అసెంబ్లీ మరియు కమీషనింగ్
ఫ్రేమ్, రోల్స్, ట్రాన్స్మిషన్, మోటార్ మరియు ఎలక్ట్రికల్ సిస్టమ్ సమావేశమై సర్దుబాటు చేయబడతాయి. యంత్ర పరీక్షకు ముందు మెకానికల్ కదలిక మరియు రోలర్ అమరిక తనిఖీ చేయబడుతుంది.
చివరి పరీక్ష
టెస్టింగ్ మెషిన్ రన్నింగ్ పనితీరు, రోలర్ అలైన్మెంట్, స్ట్రెయిటెనింగ్ ఆపరేషన్, ఎలక్ట్రికల్ కంట్రోల్స్ మరియు నిరంతర రన్నింగ్ స్టెబిలిటీని కవర్ చేస్తుంది. అవసరమైన చోట, ఎంచుకున్న కాన్ఫిగరేషన్ను ధృవీకరించడానికి కమీషన్ సమయంలో కస్టమర్ మెటీరియల్ నమూనాలను ఉపయోగించవచ్చు.
సంస్థాపన మరియు సాంకేతిక మద్దతు
FangRong ఇన్స్టాలేషన్ మార్గదర్శకత్వం, ఆపరేటర్ శిక్షణ, రోలర్ సర్దుబాటు మద్దతు మరియు డెలివరీ తర్వాత సాంకేతిక సహాయాన్ని అందిస్తుంది. ప్రామాణిక వారంటీ వ్యవధి 12 నెలలు, నిరంతర సాంకేతిక మద్దతు మరియు వారంటీ వ్యవధి తర్వాత విడిభాగాల సేవ అందుబాటులో ఉంటుంది.
ISO 9001:2015— కంపెనీ నాణ్యత నిర్వహణ వ్యవస్థ కోసం నాణ్యత నిర్వహణ ధృవీకరణ. సర్టిఫికేట్ నం. UQ231211R1.
CE మార్క్— సంబంధిత యూరోపియన్ మెషినరీ భద్రతా అవసరాలను తీర్చడానికి వర్తించే మెషిన్ కాన్ఫిగరేషన్లను సరఫరా చేయవచ్చు.
SGS తనిఖీ— ప్రాజెక్ట్ ద్వారా అవసరమైనప్పుడు యంత్ర పనితీరు మరియు భద్రతా ధృవీకరణ కోసం మూడవ-పక్షం తనిఖీని ఏర్పాటు చేయవచ్చు.
జాతీయ పేటెంట్లు— FangRong 2013207829011, 2008300532117, మరియు ZL2015 2 0842922.7తో సహా పరికరాల భాగాలు మరియు మెకానికల్ సిస్టమ్లను కవర్ చేసే ఆవిష్కరణ మరియు యుటిలిటీ మోడల్ పేటెంట్లను కలిగి ఉంది.
రవాణాకు ముందు, యంత్రం తనిఖీ చేయబడుతుంది మరియు దాని కాన్ఫిగరేషన్ ప్రకారం తయారు చేయబడుతుంది. హ్యాండ్లింగ్ మరియు అంతర్జాతీయ రవాణా సమయంలో పరికరాలను రక్షించడానికి యంత్ర పరిమాణం, భాగాల నిర్మాణం మరియు రవాణా అవసరాలకు అనుగుణంగా ప్యాకేజింగ్ ఎంపిక చేయబడుతుంది.
1. సక్రమంగా లేని ఇత్తడి ప్రొఫైల్ కోసం మీరు రోలర్ కాన్ఫిగరేషన్ను ఎలా నిర్ణయిస్తారు?
ఇత్తడి మిశ్రమం, ప్రొఫైల్ క్రాస్-సెక్షన్, సెక్షన్ మందం, ప్రారంభ బెండింగ్ లేదా ట్విస్టింగ్, అవసరమైన స్ట్రెయిట్నెస్ టాలరెన్స్ మరియు ఉత్పత్తి వేగం ప్రకారం రోలర్ అమరిక ఎంపిక చేయబడుతుంది. అసమాన ప్రొఫైల్ల కోసం, అసలు క్రాస్ సెక్షనల్ జ్యామితిని మార్చకుండా వైకల్యాన్ని సరిచేయడానికి రోలర్ కాంటాక్ట్ పాయింట్లను తప్పనిసరిగా ఉంచాలి. ఇంజనీరింగ్ మూల్యాంకనం కోసం ప్రొఫైల్ డ్రాయింగ్ మరియు మెటీరియల్ నమూనా సిఫార్సు చేయబడ్డాయి.
2. బ్రాస్ ఇర్రెగ్యులర్ స్ట్రెయిటెనింగ్ మెషిన్ ట్విస్టెడ్ లేదా తీవ్రంగా వైకల్యంతో ఉన్న ఇత్తడి ప్రొఫైల్లను స్ట్రెయిట్ చేయగలదా?
అవును, మెషిన్ బెండింగ్ మరియు ట్విస్టింగ్ దిద్దుబాటు రెండింటికీ కాన్ఫిగర్ చేయబడుతుంది, అయితే అవసరమైన సెటప్ వైకల్య నమూనా మరియు ప్రొఫైల్ జ్యామితిపై ఆధారపడి ఉంటుంది. తీవ్రమైన లేదా అసమాన వైకల్యానికి ప్రత్యేక రోలర్ అమరిక మరియు నియంత్రిత దిద్దుబాటు క్రమం అవసరం కావచ్చు. చివరి కాన్ఫిగరేషన్ ప్రొఫైల్ కొలతలు ఆధారంగా కాకుండా నమూనా పరీక్ష లేదా ఇంజనీరింగ్ విశ్లేషణ ద్వారా నిర్ధారించబడాలి.
3. స్ట్రెయిటెనింగ్ సమయంలో మీరు ఉపరితల గుర్తులు మరియు క్రాస్-సెక్షన్ వైకల్యాన్ని ఎలా నియంత్రిస్తారు?
ఇత్తడి ప్రొఫైల్ల కోసం, అధిక రోలర్ ఒత్తిడి లేదా సరికాని కాంటాక్ట్ పొజిషనింగ్ మార్కులను వదిలివేయవచ్చు లేదా విభాగాన్ని వక్రీకరించవచ్చు. FangRong వాస్తవ ప్రొఫైల్ ప్రకారం రోలర్ జ్యామితి, సంప్రదింపు స్థానం, ఒత్తిడి మరియు అమరికను నియంత్రిస్తుంది. దిద్దుబాటు బహుళ రోల్స్లో పంపిణీ చేయబడుతుంది, తద్వారా ఒక పాయింట్ వద్ద అధిక శక్తిపై ఆధారపడకుండా అవసరమైన సూటిని సాధించవచ్చు.
4. మెషిన్ కొటేషన్ను స్వీకరించడానికి మేము ఏ సమాచారాన్ని అందించాలి?
దయచేసి బ్రాస్ గ్రేడ్, ప్రొఫైల్ డ్రాయింగ్ లేదా నమూనా, క్రాస్-సెక్షనల్ కొలతలు, మెటీరియల్ పొడవు, ప్రారంభ వైకల్యం, అవసరమైన స్ట్రెయిట్నెస్ టాలరెన్స్ మరియు టార్గెట్ ప్రొడక్షన్ కెపాసిటీని అందించండి. ఒకే మెషీన్లో బహుళ ప్రొఫైల్లు ప్రాసెస్ చేయబడితే, పూర్తి ప్రొఫైల్ పరిధిని అందించండి. ఈ సమాచారం FangRongని సాధారణ యంత్రాన్ని అందించడానికి బదులుగా తగిన రోలర్ అమరిక, పని పరిధి, డ్రైవ్ సిస్టమ్ మరియు సాధనాలను కోట్ చేయడానికి అనుమతిస్తుంది.
5. ఒక యంత్రం బహుళ ఇత్తడి ప్రొఫైల్ పరిమాణాలను నిర్వహించగలదా?
అవును, ప్రొఫైల్లు యంత్రం యొక్క పని పరిధిలో ఉంటే మరియు రోలర్ సిస్టమ్ను సర్దుబాటు చేయవచ్చు లేదా మార్చుకోగలిగిన సాధనంతో అమర్చవచ్చు. అనేక ప్రొఫైల్లు గణనీయంగా భిన్నమైన క్రాస్-సెక్షన్లను కలిగి ఉన్నప్పుడు, ఒక యంత్రం పూర్తి స్థాయిని కవర్ చేయగలదా లేదా డెడికేటెడ్ టూలింగ్ లేదా ప్రత్యేక కాన్ఫిగరేషన్లు ఉత్పత్తికి మరింత పొదుపుగా ఉన్నాయా అని ఫాంగ్రాంగ్ అంచనా వేస్తుంది.
6. ప్రధాన సమయం, వారంటీ మరియు అమ్మకాల తర్వాత సేవలు ఏమిటి?
ప్రామాణిక యంత్రాలకు సాధారణంగా 30-60 రోజులు అవసరమవుతాయి, అయితే అనుకూలీకరించిన యంత్రాలకు అదనపు ఇంజినీరింగ్ మరియు పరీక్ష సమయం అవసరం కావచ్చు. ప్రామాణిక వారంటీ 12 నెలలు. FangRong ఇన్స్టాలేషన్ గైడెన్స్, ఆపరేటర్ ట్రైనింగ్, కమీషనింగ్ సపోర్ట్, టెక్నికల్ అసిస్టెన్స్ మరియు డెలివరీ తర్వాత స్పేర్-పార్ట్స్ సర్వీస్ను అందిస్తుంది.
చిరునామా
NO.163, షాటోంగ్ రోడ్, షాబు 2వ పారిశ్రామిక జోన్, దలాంగ్ టౌన్, డోంగ్వాన్ సిటీ, గ్వాంగ్డాంగ్, చైనా
Tel
ఇమెయిల్