Whatsapp
మేము స్ట్రెయిటెనింగ్, కోల్డ్ డ్రాయింగ్, పాయింటింగ్, చాంఫరింగ్, కట్టింగ్, థ్రెడ్ రోలింగ్ మెషీన్లు మరియు ట్యూబ్, బార్ మరియు వైర్ మెటీరియల్ల కోసం వివిధ పరిశ్రమలలో రూపొందించిన డ్రాయింగ్ డైస్లతో సహా ఖచ్చితమైన మెటల్ ప్రాసెసింగ్ పరికరాల యొక్క సమగ్ర శ్రేణిని అందిస్తున్నాము.
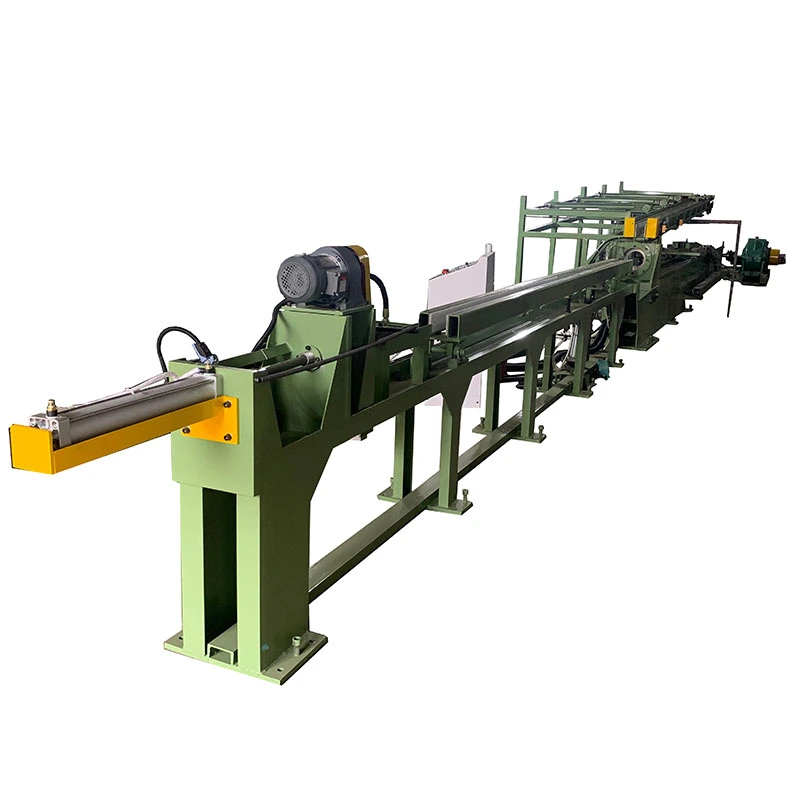
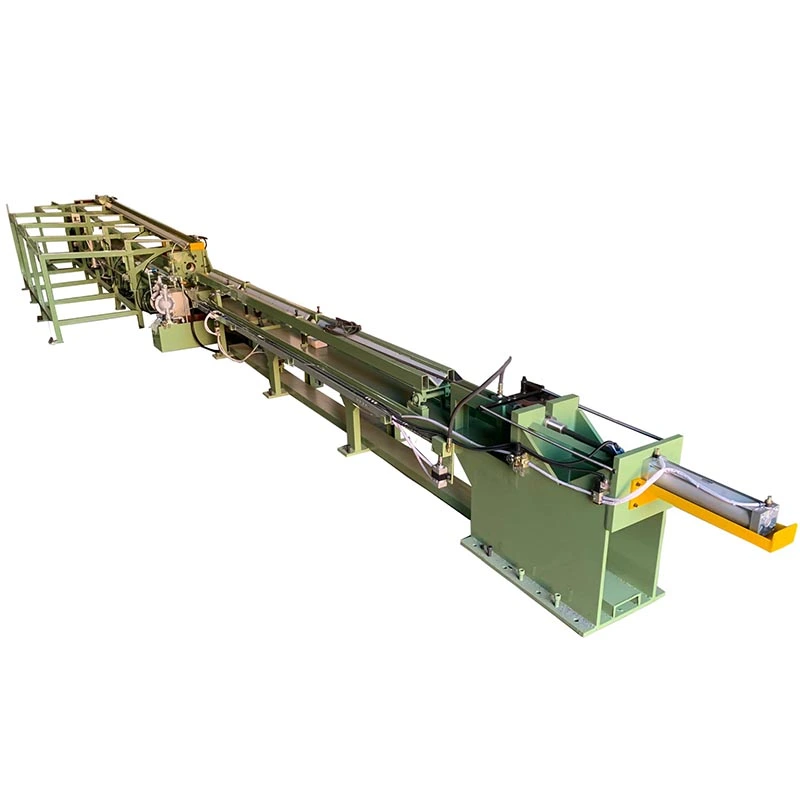
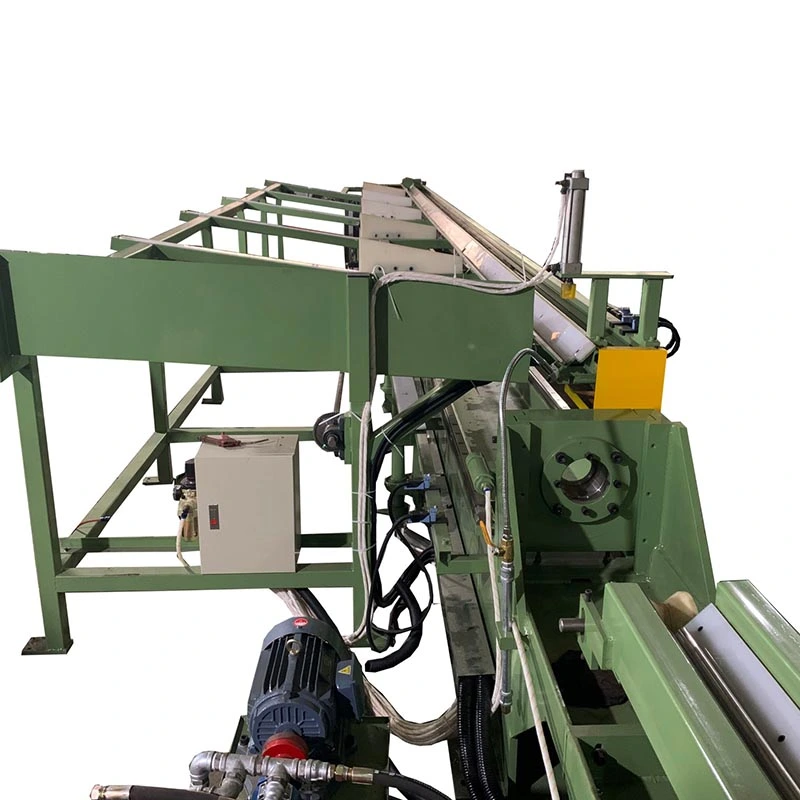
దిపైప్ హైడ్రాలిక్ కోల్డ్ డ్రాయింగ్ మెషిన్నియంత్రిత కోల్డ్ డ్రాయింగ్ ప్రక్రియ ద్వారా గోడ మందం మరియు అంతర్గత పరిమాణాలను నియంత్రించేటప్పుడు మెటల్ ట్యూబ్ల వెలుపలి వ్యాసాన్ని తగ్గిస్తుంది. ఒక హైడ్రాలిక్ సిలిండర్ డ్రాయింగ్ డై ద్వారా ట్యూబ్ను లాగుతుంది, అయితే ఎంచుకున్న ప్లగ్ లేదా మాండ్రెల్ అంతర్గత జ్యామితిని నియంత్రిస్తుంది.
యంత్రం ఉత్పత్తికి అనుకూలంగా ఉంటుంది, ఇక్కడ హాట్-రోల్డ్, ఎక్స్ట్రూడెడ్ లేదా ఇతర ఇన్కమింగ్ ట్యూబ్లకు మ్యాచింగ్, హోనింగ్, బెండింగ్ లేదా ఫైనల్ అసెంబ్లీకి ముందు గట్టి డైమెన్షనల్ నియంత్రణ అవసరం. అసలు డ్రాయింగ్ కాన్ఫిగరేషన్ అవసరమైన పూర్తి వ్యాసం, గోడ మందం, అంతర్గత ఖచ్చితత్వం, మెటీరియల్, ప్రతి పాస్కు తగ్గింపు మరియు ఉత్పత్తి పొడవు నుండి ఎంపిక చేయబడుతుంది.
ట్యూబ్ డ్రాయింగ్ స్టేషన్ వద్ద ఉంచబడుతుంది మరియు దాని సిద్ధం ముగింపు డై ద్వారా పంపబడుతుంది. ప్రక్రియపై ఆధారపడి, ట్యూబ్ లోపల ఒక ప్లగ్ లేదా మాండ్రెల్ ఉంచబడుతుంది. హైడ్రాలిక్ సిలిండర్ నియంత్రిత వేగంతో సాధనం ద్వారా ట్యూబ్ను లాగుతుంది.
హైడ్రాలిక్ డ్రైవ్ యొక్క ప్రధాన ప్రయోజనం ఏమిటంటే, డ్రాయింగ్ వేగం మరియు హైడ్రాలిక్ పీడనం వివిధ ట్యూబ్ పరిమాణాలు మరియు పదార్థాలకు అనుగుణంగా సర్దుబాటు చేయబడతాయి. ప్రొడక్షన్ లైన్ ఒకటి కంటే ఎక్కువ ట్యూబ్ స్పెసిఫికేషన్లను నిర్వహించినప్పుడు లేదా డ్రాయింగ్ షెడ్యూల్కు పాస్ల మధ్య విభిన్న ఆపరేటింగ్ పరిస్థితులు అవసరమైనప్పుడు ఇది ఉపయోగపడుతుంది.
ప్రీస్ట్రెస్డ్ క్లోజ్డ్ ఫ్రేమ్ డై, క్యారేజ్, సిలిండర్ మరియు సంబంధిత భాగాలకు మద్దతు ఇస్తుంది. ట్యూబ్ యాక్సిస్, డై యాక్సిస్ మరియు మాండ్రెల్ యాక్సిస్ మధ్య సంబంధాన్ని నిర్వహించడం చాలా ముఖ్యం ఎందుకంటే తప్పుగా అమర్చడం గోడ మందం, అండాకారం మరియు ఉపరితల నాణ్యతను ప్రభావితం చేస్తుంది.
ట్యూబ్ అంతర్గత ప్లగ్ లేకుండా డై ద్వారా డ్రా చేయబడింది. ఈ పద్ధతి సరళమైన టూలింగ్ అమరికను కలిగి ఉంటుంది మరియు అంతర్గత వ్యాసం మరియు గోడ మందం యొక్క గట్టి నియంత్రణ కంటే వెలుపలి వ్యాసం తగ్గింపు ప్రధాన అవసరం అయినప్పుడు అనుకూలంగా ఉంటుంది.
డ్రాయింగ్ సమయంలో ఒక స్థిర ప్లగ్ అంతర్గత వ్యాసాన్ని నియంత్రిస్తుంది. సింకింగ్ డ్రాయింగ్ కంటే వెలుపలి వ్యాసం మరియు గోడ మందం రెండింటినీ మరింత దగ్గరగా నియంత్రించాల్సిన అవసరం వచ్చినప్పుడు ఇది సాధారణంగా ఎంపిక చేయబడుతుంది.
ప్లగ్ ట్యూబ్ లోపల ఉంచబడుతుంది మరియు డ్రాయింగ్ ప్రక్రియతో కదులుతుంది. పద్ధతి తగ్గింపు, అంతర్గత డైమెన్షనల్ కంట్రోల్ మరియు డ్రాయింగ్ ఫోర్స్ మధ్య భిన్నమైన బ్యాలెన్స్ను అందిస్తుంది, కాబట్టి సాధన ఎంపిక వాస్తవ ట్యూబ్ స్పెసిఫికేషన్పై ఆధారపడి ఉండాలి.
డ్రాయింగ్ సమయంలో పొడవైన మాండ్రెల్ ట్యూబ్ గుండా వెళుతుంది మరియు అంతర్గత వ్యాసం మరియు గోడ మందంపై ఎక్కువ నియంత్రణను అందిస్తుంది. అంతర్గత డైమెన్షనల్ అవసరాలు ఎక్కువ డిమాండ్ ఉన్నప్పుడు ఇది సాధారణంగా పరిగణించబడుతుంది.
ప్రతి ట్యూబ్కు నాలుగు పద్ధతులు పరస్పరం మార్చుకోలేవు. టూలింగ్ అమరికను ఎంచుకునే ముందు మెటీరియల్ బలం, ప్రారంభ కొలతలు, పూర్తి కొలతలు, ప్రతి పాస్కు తగ్గింపు, సరళత మరియు అవసరమైన టాలరెన్స్లను సమీక్షించాలి.
డ్రాయింగ్ ఫోర్స్ ట్యూబ్ వ్యాసం ద్వారా మాత్రమే ఎంపిక చేయబడదు.మెటీరియల్ బలం, గోడ మందం, తగ్గింపు, సాధనం మరియు సరళతలో తేడాల కారణంగా ఒకే వెలుపలి వ్యాసం కలిగిన రెండు గొట్టాలకు చాలా భిన్నమైన యంత్ర సామర్థ్యాలు అవసరమవుతాయి.
కార్బన్ స్టీల్, స్టెయిన్లెస్ స్టీల్, అల్లాయ్ స్టీల్, కాపర్, అల్యూమినియం, ఇత్తడి, టైటానియం మరియు ఇతర లోహాలు వేర్వేరు వైకల్య లక్షణాలను కలిగి ఉంటాయి. అధిక-శక్తి పదార్థాలు లేదా భారీ తగ్గింపులకు సాధారణంగా ఎక్కువ డ్రాయింగ్ ఫోర్స్ మరియు తగిన సాధనం అమరిక అవసరం.
ఇన్కమింగ్ బయటి వ్యాసం, గోడ మందం, పూర్తి వెలుపలి వ్యాసం, పూర్తయిన గోడ మందం మరియు ట్యూబ్ పొడవు ప్రతి పాస్ నుండి అవసరమైన తగ్గింపును నిర్ణయిస్తాయి. మెషిన్ మోడల్ మరియు టూలింగ్ ఖరారు కావడానికి ముందు ఈ విలువలు అవసరం.
ప్రభావవంతమైన పూర్తి-పైపు పొడవు యంత్రం నమూనా ద్వారా మారుతుంది. ఉత్పత్తి లైన్ పొడవైన ట్యూబ్లను హ్యాండిల్ చేస్తే, కేవలం ఫోర్స్ కెపాసిటీ నుండి డ్రాబెంచ్ను ఎంచుకోవడం కంటే అందుబాటులో ఉన్న డ్రాయింగ్ స్ట్రోక్ మరియు మెషిన్ లేఅవుట్ని కలిసి తనిఖీ చేయాలి.
డ్రాయింగ్ వేగం సైకిల్ సమయాన్ని ప్రభావితం చేస్తుంది, అయితే గరిష్ట వేగం ప్రతి ట్యూబ్కు ఉత్తమ ఉత్పత్తి సెట్టింగ్గా ఉండవలసిన అవసరం లేదు. మెటీరియల్ ప్రవర్తన, సరళత, సాధనం, తగ్గింపు మరియు ఉపరితల అవసరాలు ఆచరణాత్మక కార్యాచరణ వేగాన్ని నిర్ణయించగలవు.
పైప్ హైడ్రాలిక్ కోల్డ్ డ్రాయింగ్ మెషీన్ను అవసరమైన ఆపరేటింగ్ పద్ధతి మరియు ఉత్పత్తి పరిమాణం చుట్టూ కాన్ఫిగర్ చేయవచ్చు. PLC మరియు HMI నియంత్రణలు డ్రాయింగ్ సీక్వెన్స్, క్యారేజ్ మూవ్మెంట్, రిటర్న్ స్ట్రోక్, ఆపరేటింగ్ పారామీటర్లు మరియు మెషిన్ స్థితిని నిర్వహిస్తాయి. లోడ్ చేయడం, అన్లోడ్ చేయడం లేదా పునరావృతమయ్యే ఉత్పత్తి చక్రాలు అడ్డంకిని సృష్టించినప్పుడు అదనపు ట్యూబ్ హ్యాండ్లింగ్ పరికరాలను పరిగణించవచ్చు.
FangRong వివిధ శక్తి తరగతుల్లో హైడ్రాలిక్ డ్రాబెంచ్లను సరఫరా చేస్తుంది. దిగువ పట్టిక సరఫరా చేయబడిన FR సిరీస్ డేటాను చూపుతుంది. కస్టమర్ యొక్క ట్యూబ్ మెటీరియల్, కొలతలు, డ్రాయింగ్ పద్ధతి మరియు ఉత్పత్తి అవసరాలకు వ్యతిరేకంగా వాస్తవ కాన్ఫిగరేషన్ నిర్ధారించబడాలి.
| మోడల్ | FR-2T | FR-5T | FR-10T | FR-15T | FR-20T | FR-30T | FR-50T | FR-70T |
| గరిష్టంగా డ్రాయింగ్ ఫోర్స్ (kN) | 20 | 50 | 100 | 150 | 200 | 300 | 500 | 700 |
| డ్రాయింగ్ వేగం (మీ/నిమి) | 0~10 | 3~10 | 3~10 | 3~10 | 3~10 | 3~10 | 2~10 | 10~16 |
| పూర్తయిన పైపు యొక్క ప్రభావవంతమైన పొడవు (మీ) | 6 | 5 | 5 | 9 | 5 | 5 | 7 | 9 |
| పూర్తయిన పైప్ OD పరిధి (మిమీ) | φ5 గరిష్టంగా | φ25 గరిష్టంగా | φ50 గరిష్టంగా | φ60 గరిష్టంగా | φ70 గరిష్టంగా | φ30~φ80 | φ30~φ100 | φ30~φ100 |
| గరిష్టంగా పూర్తయిన పైపు గోడ మందం (మిమీ) | 1.5 | 2 | 3 | 4 | 5 | 6 | 8 | 10 |
| ప్రధాన చమురు సిలిండర్ (మిమీ) | φ63*φ35 | φ80*φ45 | φ125*φ70*3200 | φ125*φ70 | φ150 | φ180*φ90*3000 | φ200*φ100 | φ280*φ150*9000 |
| హైడ్రాలిక్ స్టేషన్ల సంఖ్య | 1 | 1 | 1 | 1 | 1 | 1 | 1 | 2 |
| పని ఒత్తిడి (MPa) | 21 | 21 | 21 | 21 | 21 | 26 | 26 | 26 |
| గరిష్టంగా సిస్టమ్ ఒత్తిడి (MPa) | 26.0 | 26.0 | 26.0 | 26.0 | 26.0 | 31.5 | 31.5 | 31.5 |
| ప్రధాన ఆయిల్ పంప్ (మాన్యువల్ వేరియబుల్ ప్లంగర్ పంప్) | 40 | 40 | 40 | 50 | 50 | 50 | 50 | 50 |
| ప్రధాన మోటార్ (kW) | 3.7 | 7.5 | 22 | 30 | 45 | 75 | 75 | 132*2 |
| అవుట్లైన్ కొలతలు W×H×L (m) | 1.6*1.4*30 | 1.6*1.4*30 | 1.6*1.4*30 | 1.6*1.4*30 | 1.6*1.4*30 | 1.1*1.2*20 | 1.2*1.3*25 | 1.3*1.4*25 |
| బరువు (టి) | 2 | 3 | 5 | 8 | 10 | 15 | 20 | 30 |
స్పెసిఫికేషన్ నోట్:ఎగువ విలువలు సరఫరా చేయబడిన FR మోడల్ పట్టిక నుండి అందించబడ్డాయి మరియు సూచన కోసం అందించబడ్డాయి. తుది యంత్ర కొలతలు, శక్తి సామర్థ్యం, సాధనం, హైడ్రాలిక్ కాన్ఫిగరేషన్ మరియు ఆపరేటింగ్ పారామితులు వాస్తవ ట్యూబ్ ప్రక్రియ ప్రకారం నిర్ధారించబడతాయి.
సిలిండర్ బారెల్స్ మరియు సంబంధిత భాగాల కోసం ఉపయోగించే గొట్టాల వెలుపలి వ్యాసం, గోడ మందం మరియు అంతర్గత కొలతలు నియంత్రించడానికి కోల్డ్ డ్రాయింగ్ను ఉపయోగించవచ్చు. అవసరమైన డ్రాయింగ్ పద్ధతి హోనింగ్ లేదా మ్యాచింగ్ ముందు డైమెన్షనల్ అవసరాలపై ఆధారపడి ఉంటుంది.
పైప్ హైడ్రాలిక్ కోల్డ్ డ్రాయింగ్ మెషిన్ మెకానికల్ భాగాలు, పారిశ్రామిక పరికరాలు, నిర్మాణ భాగాలు, ఉష్ణ వినిమాయకాలు మరియు నియంత్రిత ట్యూబ్ కొలతలు అవసరమయ్యే ఇతర అనువర్తనాల కోసం స్టీల్ ట్యూబ్లను ప్రాసెస్ చేయగలదు.
HVAC, శీతలీకరణ, ఉష్ణ వినిమాయకాలు, ప్లంబింగ్ భాగాలు మరియు విద్యుత్ అనువర్తనాలలో డైమెన్షనల్ నియంత్రణ కోసం రాగి మరియు ఇత్తడి గొట్టాలను గీయవచ్చు. తగిన సాధనం మరియు డ్రాయింగ్ వేగం మెటీరియల్ మరియు ట్యూబ్ స్పెసిఫికేషన్పై ఆధారపడి ఉంటుంది.
ఎంచుకున్న ఆటోమోటివ్, ఉష్ణ వినిమాయకం మరియు పారిశ్రామిక అనువర్తనాలతో సహా నియంత్రిత కొలతలు మరియు తేలికపాటి గొట్టపు విభాగాలు అవసరమైన చోట అల్యూమినియం ట్యూబ్ డ్రాయింగ్ ఉపయోగించబడుతుంది.
టైటానియం, నికెల్ మిశ్రమాలు మరియు ఇతర ప్రత్యేక లోహాలకు వాటి బలం మరియు వైకల్య ప్రవర్తనకు సరిపోలిన ప్రక్రియ పారామితులు అవసరం. మెషీన్ సామర్థ్యం, డ్రాయింగ్ పద్ధతి, సాధనం మరియు తగ్గింపు షెడ్యూల్ వాస్తవ మెటీరియల్ గ్రేడ్ మరియు ట్యూబ్ కొలతల నుండి నిర్ధారించబడాలి.
కల్పనకు ముందు, ఫాంగ్రాంగ్ ట్యూబ్ మెటీరియల్, ఇన్కమింగ్ కొలతలు, పూర్తి కొలతలు, డ్రాయింగ్ పద్ధతి, తగ్గింపు అవసరాలు, ట్యూబ్ పొడవు, డ్రాయింగ్ ఫోర్స్ మరియు ఉత్పత్తి లక్ష్యాన్ని సమీక్షిస్తుంది. ఈ పారామితులు హైడ్రాలిక్ సిస్టమ్, సిలిండర్ సామర్థ్యం, సాధనాల అమరిక, మెషిన్ స్ట్రోక్ మరియు నియంత్రణ కాన్ఫిగరేషన్ను నిర్ణయిస్తాయి.
మెషిన్ ఫ్రేమ్, గైడ్ పట్టాలు, డ్రాయింగ్ క్యారేజ్, సిలిండర్ మౌంటు స్ట్రక్చర్ మరియు డై హోల్డర్ పరికరాలు డిజైన్ ప్రకారం మెషిన్ చేయబడతాయి మరియు అసెంబుల్ చేయబడతాయి. గైడ్ రైలు అమరిక తనిఖీ చేయబడింది ఎందుకంటే క్యారేజ్ యొక్క కదలిక నేరుగా ట్యూబ్ మరియు డ్రాయింగ్ టూలింగ్ మధ్య సంబంధాన్ని ప్రభావితం చేస్తుంది.
హైడ్రాలిక్ పవర్ యూనిట్, ప్రధాన సిలిండర్, కవాటాలు, పైప్లైన్లు మరియు సంబంధిత భాగాలు అసెంబ్లీ మరియు కమీషనింగ్ సమయంలో తనిఖీ చేయబడతాయి. హైడ్రాలిక్ పీడనం, సిలిండర్ కదలిక, వాల్వ్ ప్రతిస్పందన మరియు ఆపరేటింగ్ స్థిరత్వం యంత్ర పరీక్షలో చేర్చబడ్డాయి.
అంగీకరించిన యంత్రం ఫంక్షన్ల కోసం నియంత్రణ వ్యవస్థ కాన్ఫిగర్ చేయబడింది. PLC లాజిక్ మరియు HMI సెట్టింగ్లు డ్రాయింగ్ ఆపరేషన్, క్యారేజ్ కదలిక, రిటర్న్ స్ట్రోక్, ఆపరేటింగ్ మోడ్లు మరియు సంబంధిత మెషీన్ స్థితి సమాచారాన్ని కవర్ చేస్తాయి.
పూర్తయిన యంత్రం అంగీకరించిన సాంకేతిక అవసరాలకు అనుగుణంగా లోడ్ పరీక్ష తర్వాత నో-లోడ్ ఆపరేషన్కు లోనవుతుంది. మెకానికల్ కదలిక, హైడ్రాలిక్ పనితీరు, విద్యుత్ నియంత్రణలు, డ్రాయింగ్ ఫంక్షన్లు మరియు భద్రతకు సంబంధించిన విధులు రవాణాకు ముందు తనిఖీ చేయబడతాయి.
FangRong 1998 నుండి కోల్డ్ డ్రాయింగ్ పరికరాల తయారీలో నిమగ్నమై ఉంది. దీని పరికరాల పరిధి సంబంధిత ట్యూబ్ మరియు బార్ ప్రాసెసింగ్ పరికరాలతో పాటు హైడ్రాలిక్ కోల్డ్ డ్రాయింగ్ మెషీన్లను కవర్ చేస్తుంది.
కంపెనీ మెకానికల్ ఫ్యాబ్రికేషన్, మ్యాచింగ్, హైడ్రాలిక్ అసెంబ్లీ, ఎలక్ట్రికల్ ఇంటిగ్రేషన్, మెషిన్ అసెంబ్లీ మరియు టెస్టింగ్ను కవర్ చేసే ఉత్పత్తితో డాంగ్గువాన్ మరియు యాంగ్జియాంగ్, గ్వాంగ్డాంగ్లలో తయారీ సౌకర్యాలను నిర్వహిస్తోంది. వార్షిక ఉత్పత్తి సామర్థ్యం 650 యంత్రాలను మించిపోయింది.
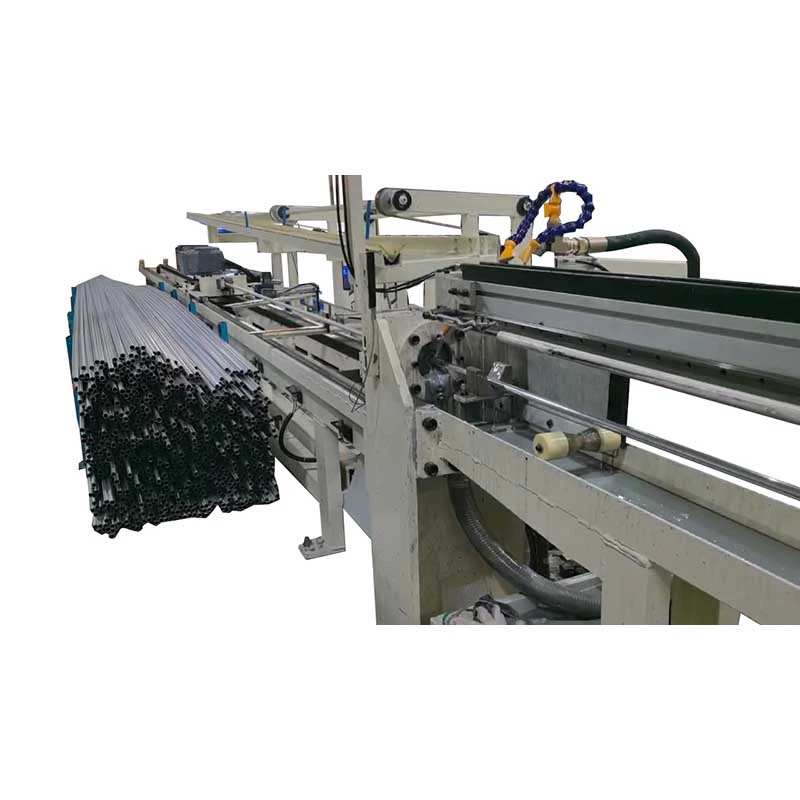
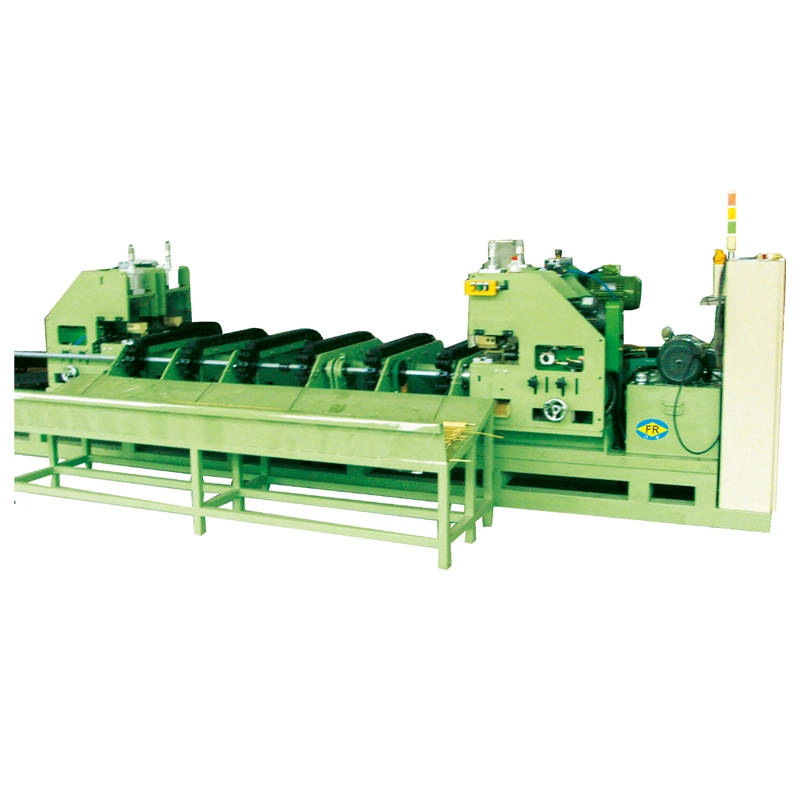
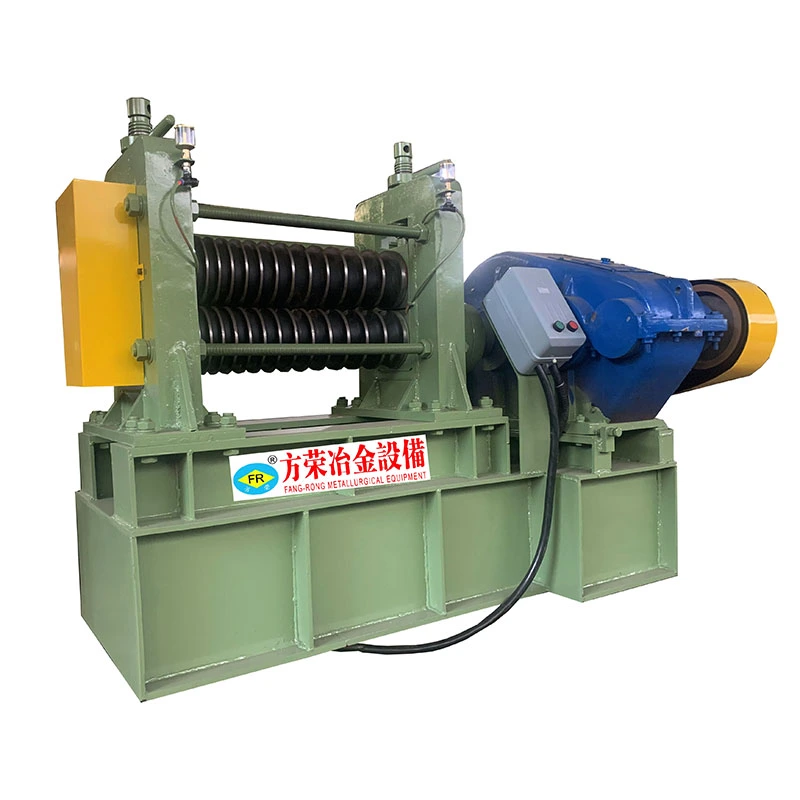
డ్రాబెంచ్ కంటే ఎక్కువ అవసరమయ్యే ప్రాజెక్ట్ల కోసం, పూర్తయిన ట్యూబ్ అవసరాలకు అనుగుణంగా పాయింటింగ్, డ్రాయింగ్, స్ట్రెయిటెనింగ్, కటింగ్ మరియు చాంఫరింగ్ వంటి ప్రక్రియల చుట్టూ ప్రొడక్షన్ లైన్ ప్లాన్ చేయవచ్చు.
FangRong యొక్క నాణ్యత నిర్వహణ వ్యవస్థ ధృవీకరించబడిందిISO 9001:2015, సర్టిఫికేట్ నం.UQ231211R1.
పైప్ హైడ్రాలిక్ కోల్డ్ డ్రాయింగ్ మెషిన్ వర్తించే మెషినరీ డైరెక్టివ్ 2006/42/EC అవసరాల ఆధారంగా CE మార్కింగ్తో సరఫరా చేయబడింది. మెషిన్ డిజైన్ మరియు డెస్టినేషన్ మార్కెట్ ప్రకారం తుది భద్రతా కాన్ఫిగరేషన్ నిర్ధారించబడింది.
SGS తనిఖీ షిప్మెంట్కు ముందు మూడవ పక్ష ధృవీకరణ అవసరమయ్యే కస్టమర్లకు అదనపు స్వతంత్ర తనిఖీ ఎంపికను అందిస్తుంది.
FangRong 130 కంటే ఎక్కువ పేటెంట్లను నివేదిస్తుంది, ఇందులో 32 ఆవిష్కరణ పేటెంట్లు మరియు 100 కంటే ఎక్కువ యుటిలిటీ మోడల్ పేటెంట్లు ఉన్నాయి. ప్రతినిధి పేటెంట్ నంబర్లలో 2013207829011, 2008300532117 మరియు ZL2015 2 0842922.7 ఉన్నాయి.
కొటేషన్ మరియు మెషిన్ ఎంపిక కోసం, కస్టమర్లు ట్యూబ్ మెటీరియల్ మరియు గ్రేడ్, ఇన్కమింగ్ OD మరియు గోడ మందం, పూర్తయిన OD మరియు గోడ మందం, ట్యూబ్ పొడవు, తెలిసినట్లయితే అవసరమైన డ్రాయింగ్ పద్ధతి, ఊహించిన ఉత్పత్తి పరిమాణం మరియు అందుబాటులో ఉన్న వర్క్షాప్ పరిస్థితులను అందించాలి.
MOQ: 1 సెట్.
పరిమాణం-ఆధారిత కొనుగోలు కోసం, కొటేషన్ను ఈ క్రింది విధంగా రూపొందించవచ్చు:
1 సెట్:ఎంచుకున్న మోడల్ మరియు కాన్ఫిగరేషన్ ఆధారంగా ప్రామాణిక ప్రాజెక్ట్ కొటేషన్.
2-4 సెట్లు:మోడల్ మరియు కాన్ఫిగరేషన్ నిర్ధారణ తర్వాత అందుబాటులో ఉన్న పరిమాణం-ఆధారిత ధర.
5+ సెట్లు:మొత్తం పరికరాల అవసరం ఆధారంగా ప్రాజెక్ట్ లేదా వాల్యూమ్ కొటేషన్.
FOB చైనా లోడింగ్ పోర్ట్.నిర్దిష్ట నిష్క్రమణ పోర్ట్, ప్యాకింగ్ అమరిక మరియు షిప్పింగ్ కొలతలు తుది మెషిన్ కాన్ఫిగరేషన్ ప్రకారం వాణిజ్య కొటేషన్లో నిర్ధారించబడ్డాయి.
ప్రామాణిక ఆర్డర్:తుది కాన్ఫిగరేషన్కు లోబడి FR-16 నుండి FR-100 తరగతి పరికరాలకు సుమారు 30–60 రోజులు.
పెద్ద లేదా అనుకూలీకరించిన ఆర్డర్:ప్రత్యేక ఆటోమేషన్తో కూడిన పెద్ద మోడల్లు లేదా ప్రాజెక్ట్ల కోసం సుమారు 90–120 రోజులు.
వేగవంతమైన ఆర్డర్:ఉత్పత్తి సామర్థ్యం మరియు భాగాల లభ్యతపై ఆధారపడి తక్కువ డెలివరీ సాధ్యమవుతుంది. ధృవీకరించబడిన డెలివరీ తేదీని ఆర్డర్ పత్రాలలో పేర్కొనాలి.
చెల్లింపు:ఫ్యాక్టరీ అంగీకార పరీక్ష (FAT) తర్వాత షిప్మెంట్కు ముందు 30% డిపాజిట్ మరియు 70% బ్యాలెన్స్.
వారంటీ:ప్రారంభించినప్పటి నుండి 12 నెలలు, అంగీకరించిన వారంటీ నిబంధనలకు లోబడి.
ట్యూబ్ మెటీరియల్, ఇన్కమింగ్ OD మరియు గోడ మందం, పూర్తయిన OD మరియు గోడ మందం, ట్యూబ్ పొడవు, అవసరమైన తగ్గింపు మరియు ఉత్పత్తి లక్ష్యంతో ప్రారంభించండి. ఈ పారామితులు అవసరమైన డ్రాయింగ్ ఫోర్స్, మెషిన్ స్ట్రోక్, టూలింగ్ పద్ధతి మరియు హైడ్రాలిక్ కాన్ఫిగరేషన్ను నిర్ణయించడానికి ఉపయోగించబడతాయి.
సింకింగ్ డ్రాయింగ్ అంతర్గత ప్లగ్ని ఉపయోగించదు మరియు ప్రధానంగా బయటి వ్యాసాన్ని నియంత్రిస్తుంది. ప్లగ్ డ్రాయింగ్ బోర్ మరియు గోడ మందాన్ని నియంత్రించడానికి అంతర్గత సాధనాన్ని పరిచయం చేస్తుంది. స్థిర ప్లగ్, ఫ్లోటింగ్ ప్లగ్ మరియు మూవింగ్ మాండ్రెల్ పద్ధతులు వివిధ స్థాయిల అంతర్గత డైమెన్షనల్ నియంత్రణను అందిస్తాయి.
డ్రాయింగ్ ఫోర్స్ మెటీరియల్ బలం, ట్యూబ్ కొలతలు, తగ్గింపు ప్రాంతం, డై జ్యామితి, రాపిడి, సరళత, డ్రాయింగ్ వేగం మరియు ఎంచుకున్న సాధనంపై ఆధారపడి ఉంటుంది. అందువల్ల, యంత్ర సామర్థ్యాన్ని నిర్ణయించడానికి ట్యూబ్ OD మాత్రమే సరిపోదు.
అవును, అందించిన పైప్ హైడ్రాలిక్ కోల్డ్ డ్రాయింగ్ మెషిన్ కెపాసిటీ మరియు టూలింగ్ అనుకూలంగా ఉంటాయి. కార్బన్ స్టీల్, స్టెయిన్లెస్ స్టీల్, రాగి, అల్యూమినియం, ఇత్తడి, టైటానియం మరియు ఇతర మిశ్రమాలకు వేర్వేరు డ్రాయింగ్ పారామితులు, సాధనాలు మరియు తగ్గింపు షెడ్యూల్లు అవసరమవుతాయి.
పాస్ల సంఖ్య మొత్తం తగ్గింపు, మెటీరియల్ లక్షణాలు, ఒక్కో పాస్కు అనుమతించదగిన తగ్గింపు, డ్రాయింగ్ పద్ధతి మరియు తుది కొలతలపై ఆధారపడి ఉంటుంది. ప్రక్రియను అనుకూలమైన పరిస్థితులలో ఉంచడానికి పెద్ద మొత్తం తగ్గింపులు సాధారణంగా బహుళ పాస్లుగా విభజించబడతాయి.
అవును. తుది ఉత్పత్తిపై ఆధారపడి, డ్రాయింగ్ మెషీన్ను పాయింటింగ్, స్ట్రెయిటెనింగ్, కటింగ్ మరియు చాంఫరింగ్ వంటి ప్రక్రియలతో కలపవచ్చు. లైన్ కాన్ఫిగరేషన్ అవసరమైన ఉత్పత్తి ప్రవాహం మరియు ట్యూబ్ నిర్వహణ పద్ధతి నుండి నిర్ణయించబడాలి.
వెల్డ్ నాణ్యత, ట్యూబ్ పరిస్థితి, పదార్థం, కొలతలు మరియు అవసరమైన తగ్గింపు కోల్డ్ డ్రాయింగ్కు అనుకూలంగా ఉన్నప్పుడు వాటిని ప్రాసెస్ చేయవచ్చు. డ్రాయింగ్ ప్రక్రియను నిర్ధారించే ముందు ఇన్కమింగ్ ట్యూబ్ పరిస్థితిని సమీక్షించాలి.
ట్యూబ్ మెటీరియల్ మరియు గ్రేడ్, ఇన్కమింగ్ OD మరియు వాల్ మందం, పూర్తి చేసిన OD మరియు గోడ మందం, ట్యూబ్ పొడవు, డ్రాయింగ్ పద్ధతి తెలిస్తే, అవసరమైన అవుట్పుట్, స్థాపించబడితే పాస్ల సంఖ్య మరియు ఆటోమేషన్ అవసరాలను అందించండి. వర్క్షాప్ కొలతలు మరియు విద్యుత్ సరఫరా సమాచారం కూడా తుది యంత్ర ప్రణాళికకు ఉపయోగపడతాయి.
చిరునామా
NO.163, షాటోంగ్ రోడ్, షాబు 2వ పారిశ్రామిక జోన్, దలాంగ్ టౌన్, డోంగ్వాన్ సిటీ, గ్వాంగ్డాంగ్, చైనా
Tel
ఇమెయిల్