Whatsapp
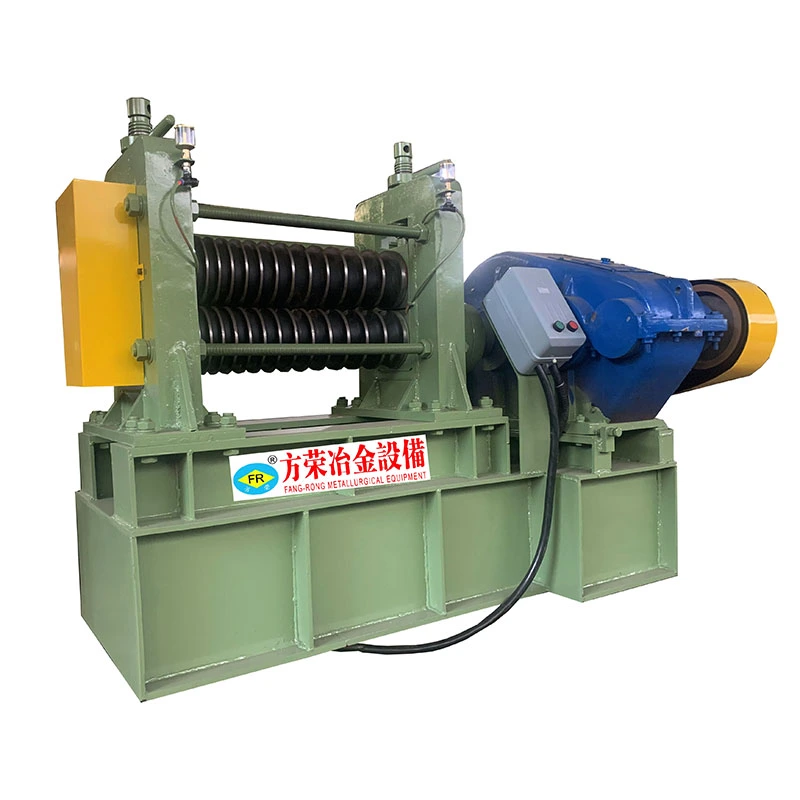
మేము స్ట్రెయిటెనింగ్, కోల్డ్ డ్రాయింగ్, పాయింటింగ్, చాంఫరింగ్, కట్టింగ్, థ్రెడ్ రోలింగ్ మెషీన్లు మరియు ట్యూబ్, బార్ మరియు వైర్ మెటీరియల్ల కోసం వివిధ పరిశ్రమలలో రూపొందించిన డ్రాయింగ్ డైస్లతో సహా ఖచ్చితమైన మెటల్ ప్రాసెసింగ్ పరికరాల యొక్క సమగ్ర శ్రేణిని అందిస్తున్నాము.
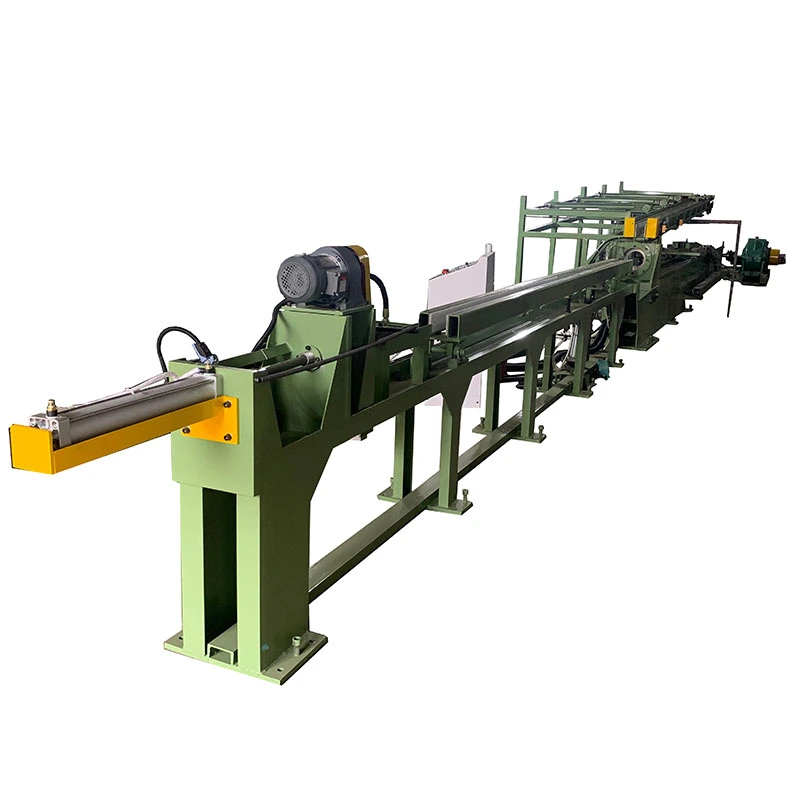
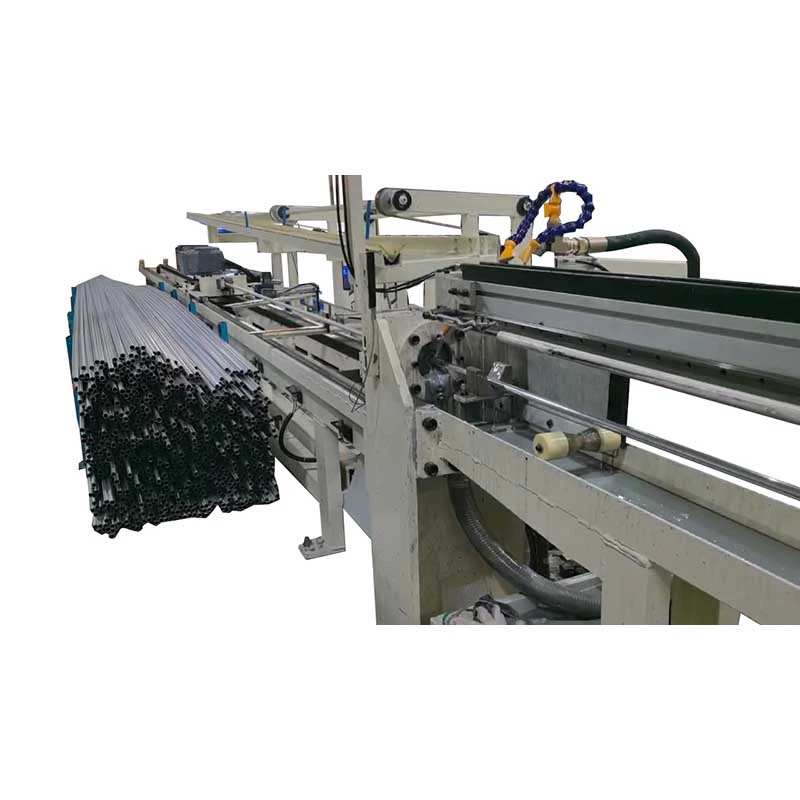
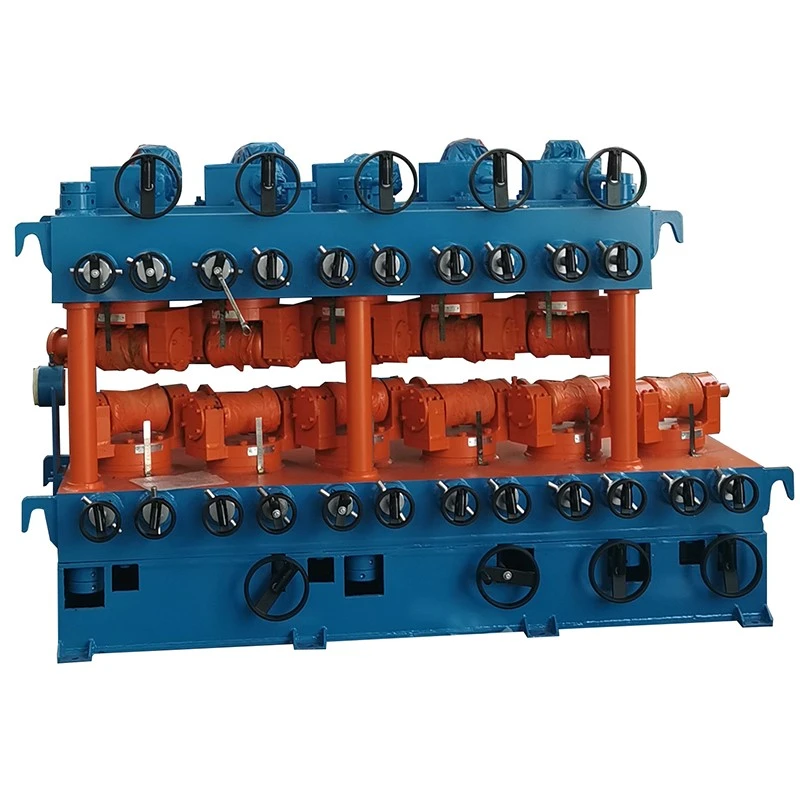
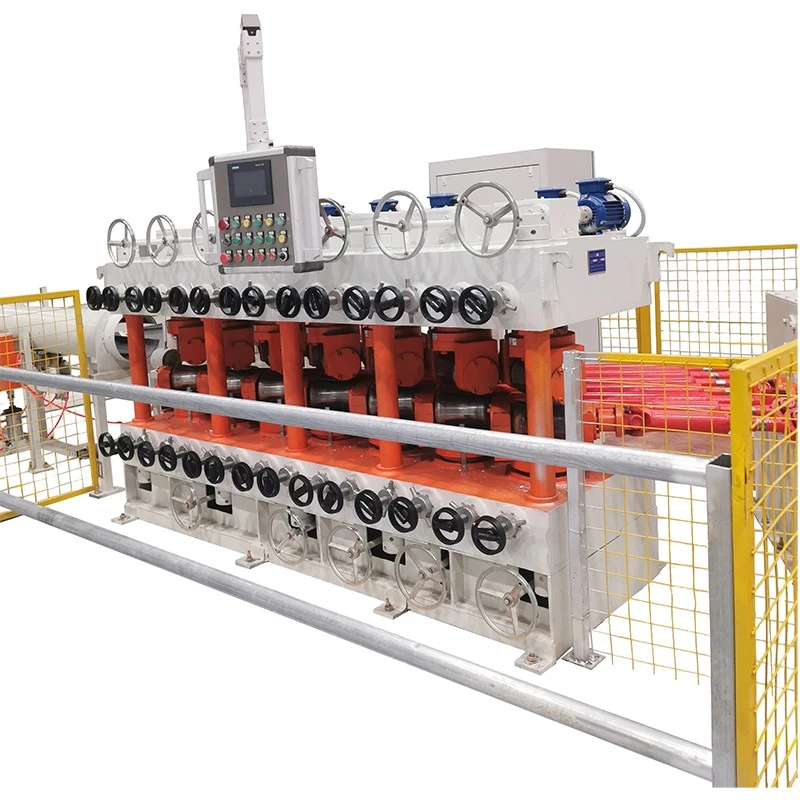
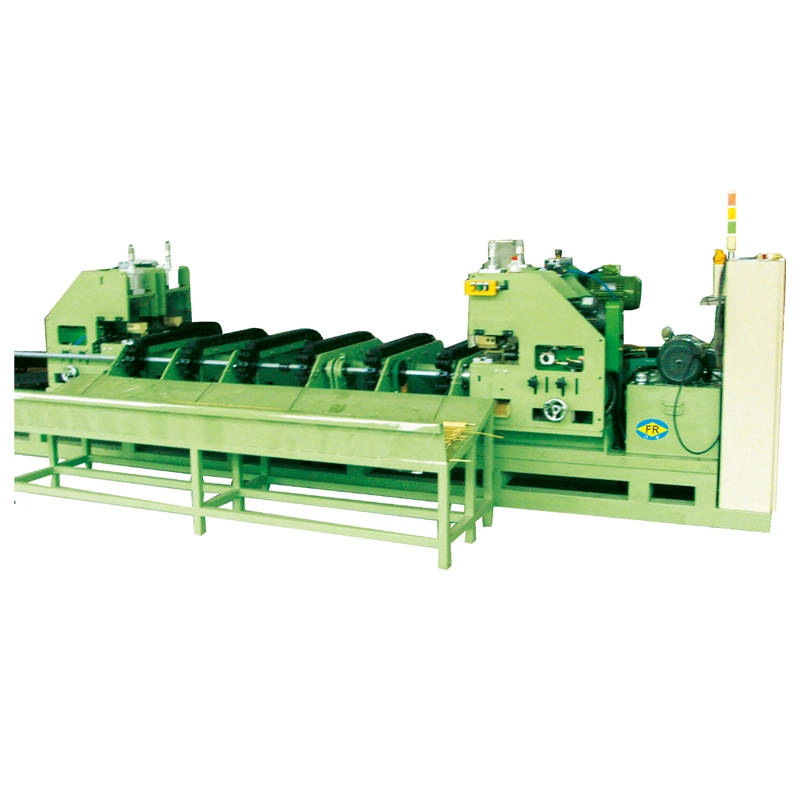
కాపర్ వర్టికల్ మల్టీ-రోలర్ స్ట్రెయిటెనింగ్ మెషిన్ రాగి గొట్టాలు, రాడ్లు, బార్లు మరియు ఎంచుకున్న రాగి మిశ్రమం ఉత్పత్తులలో బెండింగ్, క్యాంబర్ మరియు ఇతర వైకల్యాన్ని సరిచేయడానికి రూపొందించబడింది. ఇది వరుస కాంటాక్ట్ పాయింట్ల వద్ద నియంత్రిత బెండింగ్ను వర్తింపజేయడానికి బహుళ స్ట్రెయిటెనింగ్ రోలర్లను ఉపయోగిస్తుంది, కొన్ని పాయింట్ల వద్ద భారీ పీడనంపై ఆధారపడకుండా వైకల్యాన్ని క్రమంగా సరిచేయడానికి అనుమతిస్తుంది.
రాగికి కార్బన్ స్టీల్ నుండి భిన్నమైన స్ట్రెయిటెనింగ్ నియంత్రణ అవసరం ఎందుకంటే దాని తక్కువ కాఠిన్యం మరియు అధిక డక్టిలిటీ ఉపరితల గుర్తులు, స్థానిక వైకల్యం మరియు డైమెన్షనల్ మార్పులను ప్రాసెసింగ్ సమయంలో సులభంగా పరిచయం చేస్తాయి. యంత్రాన్ని ఎంచుకునేటప్పుడు రోలర్ జ్యామితి, కాంటాక్ట్ ప్రెజర్, మెటీరియల్ వ్యాసం, ట్యూబ్ వాల్ మందం మరియు ప్రారంభ వైకల్యాన్ని పరిగణనలోకి తీసుకోవడం అవసరం.


రాగి గొట్టం లేదా బార్ ఎగువ మరియు దిగువ రోలర్ సమూహాల ద్వారా నిరంతరం వెళుతుంది. ప్రతి రోలర్ మునుపటి సంప్రదింపు పాయింట్కి సంబంధించి నియంత్రిత మొత్తం వంపుని పరిచయం చేస్తుంది. బెండింగ్ దిశలో పునరావృతమయ్యే మార్పు క్రమంగా అసలైన వైకల్యాన్ని తగ్గిస్తుంది మరియు అవసరమైన సూటిగా పదార్థాన్ని దగ్గరగా తీసుకువస్తుంది.
రాగి ఉత్పత్తుల కోసం, లక్ష్యం కేవలం ఎక్కువ శక్తిని వర్తింపజేయడం కాదు. అధిక స్థానిక పీడనం రోలర్ మార్కులను వదిలివేయవచ్చు లేదా ట్యూబ్ క్రాస్-సెక్షన్ని ప్రభావితం చేయవచ్చు. రోలర్ స్థానం, ప్రారంభ దూరం, వంపు కోణం మరియు ఫీడ్ వేగం తప్పనిసరిగా మెటీరియల్ పరిమాణం మరియు స్థితికి సరిపోలాలి, తద్వారా దిద్దుబాటు అనేక కాంటాక్ట్ పాయింట్లలో పంపిణీ చేయబడుతుంది.
నిలువు రోలర్ అమరిక ఒక కాంపాక్ట్ ప్రాసెసింగ్ లేఅవుట్ను అందిస్తుంది మరియు రోలర్ విభాగం ద్వారా స్థిరమైన మెటీరియల్ మార్గాన్ని నిర్వహించడానికి సహాయపడుతుంది. క్షితిజ సమాంతర నిర్వహణ సమయంలో మద్దతు లేని పదార్థం కుంగిపోయే పొడవైన రాగి గొట్టాలు మరియు బార్లను ప్రాసెస్ చేసేటప్పుడు ఇది ఉపయోగపడుతుంది. మెటీరియల్ పొడవు, బరువు మరియు ఉత్పత్తి-లైన్ లేఅవుట్ ప్రకారం వాస్తవ నిర్వహణ మరియు మద్దతు అమరిక ఇప్పటికీ ఎంచుకోబడాలి.
రాగి గొట్టాలు మరియు బార్లు డ్రాయింగ్, ఎక్స్ట్రాషన్, కాస్టింగ్ లేదా రోలింగ్ ప్రక్రియలను రేఖాంశ బెండింగ్, క్యాంబర్ లేదా అసమాన వైకల్యంతో వదిలివేయవచ్చు. ఈ పరిస్థితిని సరిదిద్దకపోతే, ఇది తదుపరి కార్యకలాపాలలో ఆహారం, కటింగ్, ఏర్పాటు, అసెంబ్లీ మరియు డైమెన్షనల్ తనిఖీని ప్రభావితం చేస్తుంది. ఈ లోపాలను తగ్గించడానికి బహుళ-రోలర్ దిద్దుబాటు అనేక వరుస డిఫార్మేషన్ పాయింట్లను అందిస్తుంది.
అనేక ఉక్కు ఉత్పత్తుల కంటే రాగి కనిపించే రోలర్ గుర్తులకు ఎక్కువ సున్నితంగా ఉంటుంది. కాబట్టి స్ట్రెయిటెనింగ్ మెషీన్కు కేవలం దిద్దుబాటు శక్తిని పెంచడం కంటే నియంత్రిత రోలర్ ఒత్తిడి మరియు తగిన రోలర్ ఉపరితలాలు అవసరం. కఠినమైన ప్రదర్శన లేదా వాహకత అవసరాలు ఉన్న ఉత్పత్తుల కోసం, మెషిన్ కాన్ఫిగరేషన్ సమయంలో రోలర్ మెటీరియల్, ఉపరితల ముగింపు మరియు పరిచయ పరిస్థితులను పరిగణించాలి.
రాగి గొట్టాల కోసం, యంత్ర ఎంపికకు బయటి వ్యాసం మాత్రమే సరిపోదు. గోడ మందం ట్యూబ్ దృఢత్వం మరియు అవాంఛిత అండాకారం లేదా స్థానిక చదును లేకుండా వర్తించే వైకల్యం మొత్తాన్ని ప్రభావితం చేస్తుంది. కాపర్ వర్టికల్ మల్టీ-రోలర్ స్ట్రెయిటెనింగ్ మెషిన్ ఎంపిక ట్యూబ్ వ్యాసం, గోడ మందం, మెటీరియల్ టెంపర్ మరియు ఇనీషియల్ స్ట్రెయిట్నెస్ని కలిపి పరిగణించాలి.
మునుపటి ఫార్మింగ్ మరియు డ్రాయింగ్ ఆపరేషన్ల నుండి అవశేష ఒత్తిడి కటింగ్ లేదా తదుపరి ప్రాసెసింగ్ తర్వాత ట్యూబ్ లేదా బార్ ఆకారాన్ని మార్చడానికి కారణమవుతుంది. నియంత్రిత బహుళ-పాయింట్ బెండింగ్ ఈ ఒత్తిడి యొక్క ప్రభావాన్ని తగ్గిస్తుంది, అయితే సాధించగల ఫలితం పదార్థ స్థితి మరియు ప్రారంభ వైకల్యం మొత్తం మీద ఆధారపడి ఉంటుంది. గట్టి సహనాలను కలిగి ఉన్నప్పుడు నిఠారుగా ఉండే అవసరాలు ప్రతినిధి నమూనాలతో ధృవీకరించబడాలి.
అందుబాటులో ఉన్న రోలర్ కాన్ఫిగరేషన్లు సాధారణ రెండు లేదా మూడు-పాయింట్ స్ట్రెయిటెనింగ్ ఏర్పాట్ల కంటే మెటీరియల్ మార్గంలో మరిన్ని కాంటాక్ట్ పాయింట్లను అందిస్తాయి. ఇది వర్క్పీస్ అంతటా దిద్దుబాటు లోడ్ను పంపిణీ చేయడానికి అనుమతిస్తుంది, ఇది రాగి ఉత్పత్తులను ప్రాసెస్ చేసేటప్పుడు ప్రత్యేకంగా ఉపయోగపడుతుంది, ఇక్కడ అధిక స్థానిక పీడనం ఉపరితలం దెబ్బతింటుంది లేదా విభాగం జ్యామితిని మార్చవచ్చు.
రోలర్ ఓపెనింగ్ దూరం మరియు టిల్ట్ యాంగిల్ ప్రతి కాంటాక్ట్ పాయింట్ వద్ద ఎంత బెండింగ్ ప్రవేశపెట్టబడుతుందో ప్రభావితం చేస్తుంది. ఈ సెట్టింగ్లను అన్ని స్పెసిఫికేషన్ల కోసం ఒక సెట్టింగ్ని ఉపయోగించడం కంటే రాగి వ్యాసం, ట్యూబ్ గోడ మందం, మెటీరియల్ బలం మరియు అవసరమైన స్ట్రెయిట్నెస్ ప్రకారం సర్దుబాటు చేయాలి.
ఎలక్ట్రికల్ కాపర్ బార్లు, రాడ్లు మరియు ఉపరితల పరిస్థితికి సంబంధించిన ఇతర ఉత్పత్తుల కోసం, అనవసరమైన ఇండెంటేషన్ లేదా స్క్రాచింగ్ను నివారించడానికి రోలర్ పరిచయాన్ని నియంత్రించాలి. రోలర్ స్పెసిఫికేషన్లు మరియు ఉపరితల చికిత్సను రాగి గ్రేడ్ మరియు తుది ఉత్పత్తి అవసరాలకు అనుగుణంగా ఎంచుకోవచ్చు.
వేరియబుల్ ఫ్రీక్వెన్సీ డ్రైవ్ ప్రతి మోడల్ యొక్క పేర్కొన్న పరిధిలో పని వేగాన్ని సర్దుబాటు చేయడానికి అనుమతిస్తుంది. మెటీరియల్ కొలతలు, రూపాంతరం స్థాయి మరియు అవసరమైన ఉత్పత్తి రేటు ప్రకారం తక్కువ లేదా ఎక్కువ ఫీడ్ వేగం ఎంచుకోవచ్చు. వాంఛనీయ సెట్టింగ్ కేవలం వేగంతో కాకుండా వాస్తవ మెటీరియల్ ట్రయల్స్ ద్వారా ఏర్పాటు చేయబడాలి.
FR సిరీస్ చిన్న-వ్యాసం కలిగిన ఉత్పత్తుల నుండి పెద్ద విభాగాల వరకు వివిధ రాగి ట్యూబ్ మరియు ఘన పట్టీ పరిమాణాలను కవర్ చేస్తుంది. దిగువ పట్టిక ప్రామాణిక సూచన కాన్ఫిగరేషన్ను జాబితా చేస్తుంది. తుది యంత్ర ఎంపిక రాగి గ్రేడ్, వ్యాసం, ట్యూబ్ గోడ మందం, పొడవు, తన్యత బలం, ప్రారంభ సూటిగా మరియు అవసరమైన పూర్తి స్ట్రెయిట్నెస్ ఆధారంగా ఉండాలి.
| మోడల్ | FR-20 | FR-30 | FR-40 | FR-50 | FR-60 | FR-80 | FR-100 | FR-130 | FR-150 | FR-180 |
| రోలర్లు Qty. | 7+7 రోలర్లు | 7+7 రోలర్లు | 10+1 రోలర్లు | 6+6 రోలర్లు | 10+1 రోలర్లు | 10+1 రోలర్లు | 10+1 రోలర్లు | 10+1 రోలర్లు | 10+1 రోలర్లు | 10+1 రోలర్లు |
| ట్యూబ్ పరిధి / మిమీ | φ5-φ10 గోడ మందం 1-7 |
φ10-φ30 గోడ మందం 1-7 |
φ10-φ40 గోడ మందం 1-5 |
φ18-φ50 గోడ మందం 1-4 |
φ18-φ60 గోడ మందం 3-12 |
φ30-φ80 గోడ మందం 2-7 |
φ40-φ100 గోడ మందం 2.5-10 |
φ50-φ130 గోడ మందం 2.5-10 |
φ40-φ100 గోడ మందం 2.5-10 |
φ80-φ180 గోడ మందం 3-20 |
| ఘన బార్ పరిధి / మిమీ | φ5-φ10 | φ10-φ15 | φ10-φ25 | φ10-φ25 | φ18-φ30 | φ30-φ45 | φ16-φ55 | φ16-φ60 | φ16-φ55 | φ80-95 |
| ముడి పదార్థం పొడవు / మిమీ | ≥2000 | >2000 | ≥2000 | ≥2000 | >2000 | >2000 | ≥2000 | ≥2500 | ≥2500 | ≥2000 |
| తన్యత బలం / MPa | ≤800 | ≤800 | ≤800 | ≤800 | ≤980 | ≤650 | ≤1000 | ≤1000 | ≤1000 | ≤1000 |
| ముడి పదార్థం స్ట్రెయిట్నెస్ / మిమీ/మీ | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 |
| పూర్తి చేసిన మెటీరియల్ స్ట్రెయిట్నెస్ / మిమీ/మీ | ≤0.3-0.5 | ≤0.3-0.5 | ≤0.3-0.5 | ≤0.3 | ≤0.8 | ≤0.7 | ≤0.6 | ≤0.6 | ≤0.65 | ≤0.7 |
| రోలర్ పరిమాణం / మిమీ | φ68*90 | φ115*160 | φ130*210 | φ136*260 | φ150*260 | φ200*300 | φ220*300 | φ250*360 | φ220*300 | φ320*460 |
| రోలర్ పరిమాణం / మిమీ | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| ఎగువ మరియు దిగువ రోలర్ ప్రారంభ దూరం / మిమీ | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| సర్దుబాటు చేయగల టిల్ట్ పరిధి | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° | 27°-33° |
| ప్రధాన మోటార్ పవర్ / kW | 2.2*2 | 5.5*2 | 11*2 | 11*2 | 15*2 | 22*2 | 45*2 | 55*2 | 75*2 | 90*2 |
| వేరియబుల్ ఫ్రీక్వెన్సీ డ్రైవ్ / kW | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| లిఫ్టింగ్ మోటార్ పవర్ / kW | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| పని వేగం / m/min | 10-30 | 10-30 | 10-40 | 0-20 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 |
| మధ్య ఎత్తు / మిమీ | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| బరువు / T (సూచన) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
బయటి వ్యాసం, గోడ మందం, మెటీరియల్ గ్రేడ్ లేదా టెంపర్, ట్యూబ్ పొడవు, ప్రారంభ స్ట్రెయిట్నెస్ మరియు అవసరమైన పూర్తి స్ట్రెయిట్నెస్ను అందించండి. గోడ మందం చాలా ముఖ్యమైనది ఎందుకంటే సన్నని-గోడ మరియు భారీ-గోడ గొట్టాలు రోలర్ ఒత్తిడికి భిన్నంగా స్పందిస్తాయి.
ప్రధాన ఎంపిక కారకాలు వ్యాసం, తన్యత బలం, పదార్థ స్థితి, ప్రారంభ వైకల్యం మరియు పూర్తి సరళత. పెద్ద ఘన పట్టీల కోసం, అవసరమైన స్ట్రెయిటెనింగ్ ఫోర్స్ సెక్షన్ పరిమాణం మరియు మెటీరియల్ బలంతో పెరుగుతుంది, కాబట్టి మోడల్ ఎంపిక కేవలం వ్యాసం ఆధారంగా ఉండకూడదు.
ఒక మెషీన్లో అనేక రాగి స్పెసిఫికేషన్లు ప్రాసెస్ చేయబడితే, అతిపెద్ద వ్యాసం కాకుండా పూర్తి పరిమాణ పరిధిని అందించండి. రోలర్ పని శ్రేణి, సర్దుబాటు పద్ధతి మరియు ఉత్పత్తి క్రమాన్ని వాస్తవ ఉత్పత్తి మిశ్రమంతో విశ్లేషించవచ్చు.
కాపర్ వర్టికల్ మల్టీ-రోలర్ స్ట్రెయిటెనింగ్ మెషిన్ని ఇందులో ఉపయోగించే రాగి మరియు రాగి మిశ్రమం ఉత్పత్తులను స్ట్రెయిటెనింగ్ చేయడానికి ఉపయోగించవచ్చు:
ఎలక్ట్రికల్ మరియు పవర్ భాగాలు:రాగి కడ్డీలు, రాడ్లు మరియు వాహక భాగాలు నేరుగా మరియు ఉపరితల స్థితి దిగువన ఏర్పడటం లేదా అసెంబ్లీని ప్రభావితం చేస్తాయి.
శీతలీకరణ మరియు ఎయిర్ కండిషనింగ్:ఉష్ణ-బదిలీ మరియు శీతలకరణి వ్యవస్థలకు ఉపయోగించే రాగి గొట్టాలు, అవసరమైన ట్యూబ్ వ్యాసం, గోడ మందం మరియు పదార్థ స్థితికి లోబడి ఉంటాయి.
ఎలక్ట్రానిక్స్ మరియు ఎలక్ట్రికల్ తయారీ:రాగి కడ్డీలు, రాడ్లు మరియు కనెక్టర్ మెటీరియల్లు కత్తిరించడానికి, రూపొందించడానికి లేదా మ్యాచింగ్ చేయడానికి ముందు నియంత్రిత జ్యామితి అవసరం.
కొత్త శక్తి పరికరాలు:బ్యాటరీలు, మోటార్లు మరియు విద్యుత్ కనెక్షన్లలో ఉపయోగించే రాగి బస్బార్లు మరియు ఇతర రాగి భాగాలు.
ప్లంబింగ్ మరియు నిర్మాణ ఉత్పత్తులు:రాగి గొట్టాలు, రాడ్లు మరియు ప్రొఫైల్స్ తదుపరి తయారీ మరియు సంస్థాపన కోసం నేరుగా పదార్థం అవసరం.
మెటల్ ప్రాసెసింగ్:ఎక్స్ట్రాషన్, డ్రాయింగ్, రోలింగ్ లేదా ఇతర నిర్మాణ ప్రక్రియల ద్వారా ఉత్పత్తి చేయబడిన రాగి మరియు రాగి మిశ్రమం ఉత్పత్తులు.
FangRong 1998 నుండి స్ట్రెయిటెనింగ్ మెషీన్లు, కోల్డ్ డ్రాయింగ్ పరికరాలు మరియు సంబంధిత మెటలర్జికల్ మెషినరీలను తయారు చేసింది. కంపెనీ డోంగ్వాన్ మరియు యాంగ్జియాంగ్లలో తయారీ సౌకర్యాలను నిర్వహిస్తోంది మరియు 60 కంటే ఎక్కువ దేశాలు మరియు ప్రాంతాలలో వినియోగదారులకు పరికరాలను సరఫరా చేస్తుంది.
మా పరికరాల పరిధి మెటల్ ట్యూబ్ మరియు బార్ ప్రాసెసింగ్ అప్లికేషన్లను కవర్ చేస్తుంది. ప్రతి రాగి ఉత్పత్తికి ఒకే రోలర్ సెటప్ను ఉపయోగించడం కంటే మెషిన్ కాన్ఫిగరేషన్ కస్టమర్ యొక్క మెటీరియల్ కొలతలు, ఉత్పత్తి అవసరాలు మరియు పూర్తి స్ట్రెయిట్నెస్ లక్ష్యం చుట్టూ అభివృద్ధి చేయవచ్చు.
Dongguan Fangrong మెటలర్జికల్ ఎక్విప్మెంట్ కో., లిమిటెడ్.-- స్ట్రెయిటెనింగ్ మెషీన్లు, కోల్డ్ డ్రాయింగ్ మెషీన్లు మరియు సంబంధిత మెటల్ ప్రాసెసింగ్ పరికరాలతో ఉత్పత్తిని కవర్ చేసే ఉత్పత్తితో డాంగ్వాన్ సిటీలోని దలాంగ్ టౌన్లో ఉంది.
యాంగ్జియాంగ్ ఫాంగ్రోంగ్ మెషినరీ కో., లిమిటెడ్.-- యాంగ్డాంగ్ జిల్లాలో, యాంగ్జియాంగ్ సిటీలో ఉంది, పరికరాల తయారీ మరియు ఉత్పత్తి సామర్థ్యానికి మద్దతు ఇస్తుంది.
మెషిన్ ఫ్రేమ్లు మరియు నిర్మాణ భాగాలు ఎంచుకున్న కాన్ఫిగరేషన్ ప్రకారం తయారు చేయబడతాయి మరియు మెషిన్ చేయబడతాయి. స్ట్రెయిటెనింగ్ రోలర్లు, డ్రైవ్ భాగాలు మరియు సర్దుబాటు విధానాలు మ్యాచింగ్ మరియు తనిఖీ తర్వాత సమావేశమవుతాయి.
రవాణాకు ముందు, కాపర్ వర్టికల్ మల్టీ-రోలర్ స్ట్రెయిటెనింగ్ మెషిన్ రోలర్ సర్దుబాటు, డ్రైవ్ ఆపరేషన్, స్పీడ్ కంట్రోల్, లూబ్రికేషన్, ఎలక్ట్రికల్ ఫంక్షన్లు మరియు మొత్తం ఆపరేటింగ్ పరిస్థితి కోసం తనిఖీ చేయబడుతుంది. అవసరమైన చోట, స్ట్రెయిటెనింగ్ ప్రభావాన్ని ధృవీకరించడానికి మరియు పని పారామితులను స్థాపించడంలో సహాయపడటానికి నమూనా రాగి గొట్టాలు లేదా బార్లను ఉపయోగించవచ్చు.
రాగి నిఠారుగా చేసే పరికరాల కోసం, ప్రత్యేక శ్రద్ధ రోలర్ అమరిక, ప్రారంభ సర్దుబాటు, డ్రైవ్ సింక్రొనైజేషన్ మరియు రోలర్ పని ఉపరితలాల పరిస్థితికి ఇవ్వబడుతుంది. ఈ కారకాలు నేరుగా మెటీరియల్ ట్రాకింగ్, దిద్దుబాటు అనుగుణ్యత మరియు ఉపరితల మార్కింగ్ ప్రమాదాన్ని ప్రభావితం చేస్తాయి.
ISO 9001:2015:నాణ్యత నిర్వహణ వ్యవస్థ ధృవీకరణ, సర్టిఫికేట్ నం. UQ231211R1.
CE:వర్తించే మెషిన్ కాన్ఫిగరేషన్ మరియు అవసరాలకు అనుగుణంగా CE-మార్క్ చేయబడిన పరికరాలను సరఫరా చేయవచ్చు.
SGS:కస్టమర్ లేదా ప్రాజెక్ట్ ద్వారా అవసరమైనప్పుడు మూడవ పక్షం తనిఖీని ఏర్పాటు చేయవచ్చు.
పేటెంట్లు:FangRong దాని మెషినరీ డిజైన్లకు సంబంధించిన ఆవిష్కరణ మరియు యుటిలిటీ మోడల్ పేటెంట్లను కలిగి ఉంది, ఇందులో పరికరాల భాగాలు మరియు ప్రాసెసింగ్ మెకానిజమ్లను కవర్ చేసే పేటెంట్లు ఉన్నాయి.
యంత్రం దాని నిర్మాణం మరియు రవాణా పద్ధతి ప్రకారం అంతర్జాతీయ రవాణా కోసం తయారు చేయబడింది. కంటైనర్ షిప్మెంట్ కోసం తయారు చేయబడిన రక్షిత ప్యాకేజింగ్ మరియు ఎగుమతి డాక్యుమెంటేషన్తో అవసరమైన పెద్ద పరికరాలు తగిన రవాణా విభాగాలుగా విభజించబడ్డాయి.
అవును. FR సిరీస్లో ట్యూబ్లు మరియు సాలిడ్ బార్లు రెండింటికీ కాన్ఫిగరేషన్లు ఉంటాయి. అయినప్పటికీ, ప్రతి మోడల్కు వర్తించే పరిధి భిన్నంగా ఉంటుంది మరియు యంత్రాన్ని ఎంచుకునేటప్పుడు ట్యూబ్ గోడ మందాన్ని తప్పనిసరిగా పరిగణించాలి.
గోడ మందం ట్యూబ్ దృఢత్వం మరియు రోలర్ ఒత్తిడికి దాని ప్రతిస్పందనను ప్రభావితం చేస్తుంది. ఒక సన్నని-గోడ రాగి గొట్టం అండాకారం లేదా స్థానిక వైకల్యానికి ఎక్కువ అవకాశం ఉంది, అయితే మందమైన ట్యూబ్కు ఎక్కువ దిద్దుబాటు శక్తి అవసరం. యంత్రాన్ని అభ్యర్థించేటప్పుడు వ్యాసం మరియు గోడ మందం కలిపి అందించాలి.
సరైన రోలర్ పని ఉపరితలాన్ని ఉపయోగించండి, అధిక స్థానిక ఒత్తిడిని నివారించండి మరియు మెటీరియల్ పరిమాణం మరియు పరిస్థితికి అనుగుణంగా రోలర్ ఓపెనింగ్ను సర్దుబాటు చేయండి. కఠినమైన ఉపరితల అవసరాలు కలిగిన రాగి ఉత్పత్తుల కోసం, మెషిన్ కాన్ఫిగరేషన్ సమయంలో రోలర్ పదార్థం మరియు ఉపరితల చికిత్స గురించి చర్చించాలి.
మోడల్ ఆధారంగా ≤0.3 mm/m నుండి ≤0.8 mm/m వరకు రిఫరెన్స్ స్పెసిఫికేషన్లు పూర్తి స్ట్రెయిట్నెస్ విలువలను జాబితా చేస్తాయి. వాస్తవ ఫలితం రాగి గ్రేడ్, కొలతలు, ప్రారంభ వైకల్యం, రోలర్ సర్దుబాటు మరియు ఉత్పత్తి పరిస్థితులపై ఆధారపడి ఉంటుంది.
అవును, పరిమాణాలు ఎంచుకున్న మోడల్ యొక్క వర్తించే పని పరిధిలోకి వచ్చినప్పుడు. ఉత్పత్తి పరిధి విస్తృతంగా ఉన్నట్లయితే, అన్ని ట్యూబ్ డయామీటర్లు మరియు గోడ మందాలను అందించండి, తద్వారా రోలర్ కాన్ఫిగరేషన్ మరియు సర్దుబాటు పరిధిని అంచనా వేయవచ్చు.
రాగి గ్రేడ్ లేదా టెంపర్, ట్యూబ్ వ్యాసం మరియు గోడ మందం లేదా ఘన-బార్ వ్యాసం, మెటీరియల్ పొడవు, అందుబాటులో ఉంటే తన్యత బలం, ప్రారంభ సూటితనం, అవసరమైన పూర్తి స్ట్రెయిట్నెస్ మరియు అంచనా ఉత్పత్తి రేటును అందించండి. ఉత్పత్తి గట్టి డైమెన్షనల్ లేదా ఉపరితల అవసరాలను కలిగి ఉన్నప్పుడు నమూనాలు లేదా డ్రాయింగ్లు ఉపయోగపడతాయి.
అవును. రోలర్ కాన్ఫిగరేషన్, సర్దుబాటు అమరిక, డ్రైవ్ సిస్టమ్ మరియు ఇతర యంత్ర వివరాలను పదార్థం మరియు ఉత్పత్తి అవసరాలకు అనుగుణంగా అభివృద్ధి చేయవచ్చు. అనుకూలీకరణ అనేది మెటీరియల్ పేరు మాత్రమే కాకుండా వాస్తవ ఉత్పత్తి కొలతలు మరియు స్ట్రెయిటెనింగ్ లక్ష్యాలపై ఆధారపడి ఉండాలి.
అవును. యంత్రాన్ని నిరంతర మెటీరియల్ ఫీడింగ్ కోసం ఏర్పాటు చేయవచ్చు మరియు ఉత్పత్తి ప్రక్రియ ప్రకారం అప్స్ట్రీమ్ లేదా డౌన్స్ట్రీమ్ పరికరాలతో సరిపోల్చవచ్చు. ప్రాజెక్ట్ రూపకల్పన సమయంలో ఇంటర్ఫేస్ మరియు ఆటోమేషన్ అవసరాలు నిర్ధారించబడాలి.
ధర ప్రధానంగా మెషిన్ మోడల్, మెటీరియల్ వర్కింగ్ రేంజ్, రోలర్ కాన్ఫిగరేషన్, డ్రైవ్ పవర్, అడ్జస్ట్మెంట్ సిస్టమ్, ఆటోమేషన్ అవసరాలు మరియు ఇతర అనుకూలీకరించిన ఫంక్షన్లపై ఆధారపడి ఉంటుంది. ప్రాజెక్ట్-నిర్దిష్ట కొటేషన్ కోసం రాగి ఉత్పత్తి లక్షణాలు మరియు ఉత్పత్తి లక్ష్యాన్ని పంపండి.
ప్రామాణిక వారంటీ వ్యవధి 12 నెలలు. అంగీకరించిన సేవా నిబంధనల ప్రకారం డెలివరీ తర్వాత సాంకేతిక మద్దతు మరియు విడిభాగాల సేవలు అందుబాటులో ఉంటాయి.
రిప్రజెంటేటివ్ కాపర్ ట్యూబ్లు లేదా బార్లు, మెటీరియల్ గ్రేడ్, కొలతలు, ప్రారంభ స్ట్రెయిట్నెస్ మరియు అవసరమైన పూర్తి స్ట్రెయిట్నెస్ సిఫార్సు చేయబడ్డాయి. కష్టతరమైన ఉత్పత్తుల కోసం, వాస్తవ నమూనాలు రోలర్ అమరిక మరియు పని పారామితులను మరింత ఖచ్చితంగా అంచనా వేయడానికి అనుమతిస్తాయి.
చిరునామా
NO.163, షాటోంగ్ రోడ్, షాబు 2వ పారిశ్రామిక జోన్, దలాంగ్ టౌన్, డోంగ్వాన్ సిటీ, గ్వాంగ్డాంగ్, చైనా
Tel
ఇమెయిల్