Whatsapp
మేము స్ట్రెయిటెనింగ్, కోల్డ్ డ్రాయింగ్, పాయింటింగ్, చాంఫరింగ్, కట్టింగ్, థ్రెడ్ రోలింగ్ మెషీన్లు మరియు ట్యూబ్, బార్ మరియు వైర్ మెటీరియల్ల కోసం వివిధ పరిశ్రమలలో రూపొందించిన డ్రాయింగ్ డైస్లతో సహా ఖచ్చితమైన మెటల్ ప్రాసెసింగ్ పరికరాల యొక్క సమగ్ర శ్రేణిని అందిస్తున్నాము.
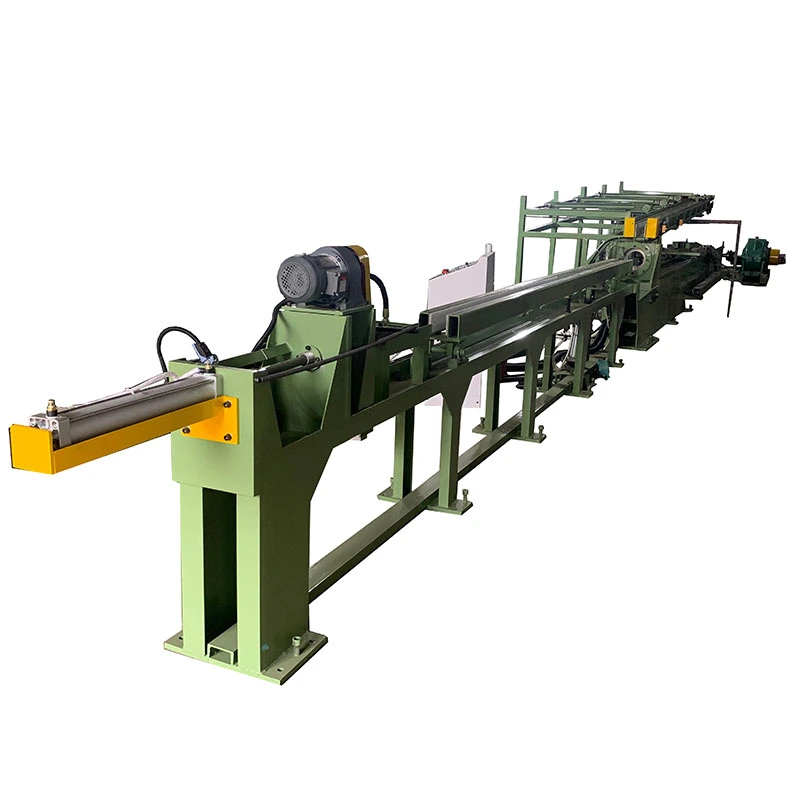
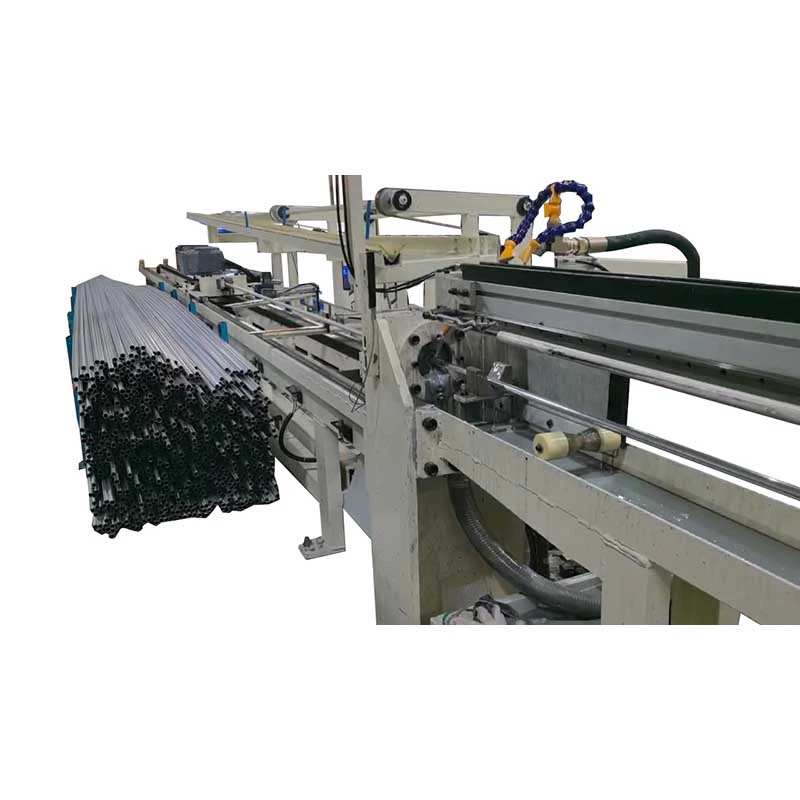
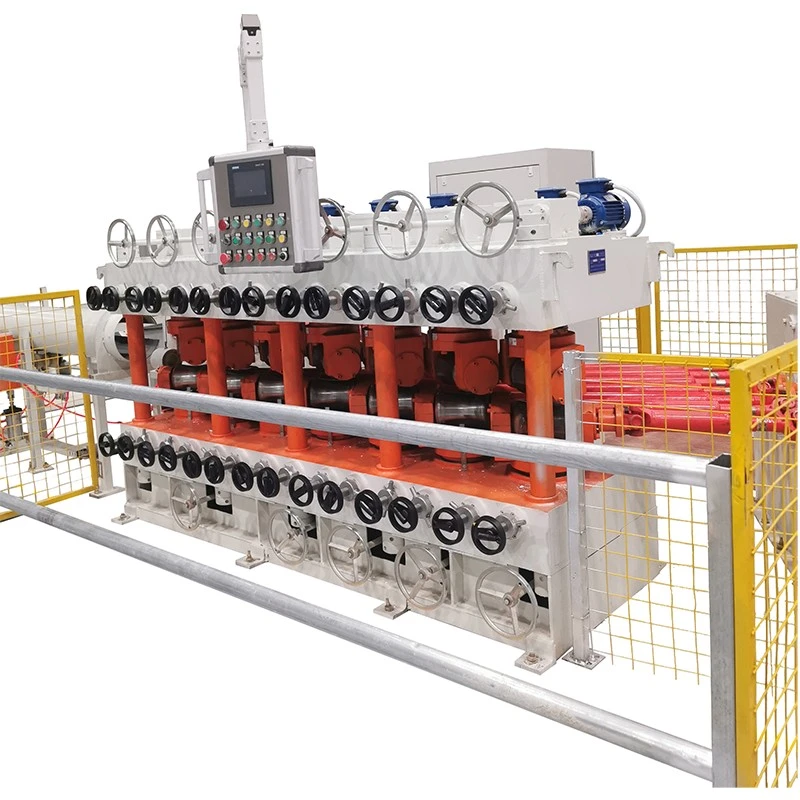
ఇత్తడి గొట్టాలు, రాడ్లు మరియు ఇతర నాన్-ఫెర్రస్ మెటల్ ఉత్పత్తుల కోసం రూపొందించబడింది, ఈ బ్రాస్ వర్టికల్ మల్టీ-రోలర్ల స్ట్రెయిటెనింగ్ మెషిన్ నియంత్రిత రోలర్ కాంటాక్ట్ల శ్రేణి ద్వారా బెండింగ్ మరియు డిఫార్మేషన్ను సరిచేస్తుంది. బహుళ-పాయింట్ దిద్దుబాటు ప్రక్రియ ఇత్తడికి సరిపోతుంది ఎందుకంటే పదార్థం సాపేక్షంగా సాగేది మరియు అధిక రోలర్ ఒత్తిడిని ప్రయోగిస్తే గుర్తించవచ్చు లేదా స్థానికంగా వైకల్యం చెందుతుంది.
కటింగ్, థ్రెడింగ్, బెండింగ్, మ్యాచింగ్ మరియు అసెంబ్లీ కోసం స్ట్రెయిట్ ఇత్తడి మెటీరియల్ను సిద్ధం చేయడానికి ఎక్స్ట్రాషన్, డ్రాయింగ్, ఎనియలింగ్ లేదా ఇతర నిర్మాణ ప్రక్రియల తర్వాత యంత్రం ఉపయోగించబడుతుంది. ట్యూబ్ అప్లికేషన్ల కోసం, అనవసరమైన ఓవాలిటీ లేదా ఉపరితల గుర్తులను నివారించడానికి రోలర్ ప్రెజర్ తప్పనిసరిగా బయటి వ్యాసం మరియు గోడ మందంతో సరిపోలాలి.
ఇత్తడి పదార్థం రోలర్ విభాగంలోకి ప్రవేశిస్తుంది మరియు బహుళ సర్దుబాటు రోలర్ల గుండా వెళుతుంది. ప్రతి సంప్రదింపు పాయింట్ నిర్దిష్ట దిశలో వంగడాన్ని నియంత్రిత మొత్తాన్ని వర్తిస్తుంది. యంత్రం ద్వారా ట్యూబ్ లేదా రాడ్ కదులుతున్నప్పుడు సేకరించిన దిద్దుబాటు క్రమంగా అసలు వక్రతను తగ్గిస్తుంది.
రోలర్ అమరిక ఒక ప్రదేశంలో వైకల్యాన్ని కేంద్రీకరించడం కంటే బహుళ దిద్దుబాటు పాయింట్లను అందిస్తుంది. ఇది ఇత్తడి ఉపరితలం మరియు క్రాస్-సెక్షన్పై అనవసరమైన లోడింగ్ను తగ్గించేటప్పుడు నేరుగా నియంత్రిస్తుంది. రోలర్ కోణం, ప్రారంభ దూరం మరియు ఆపరేటింగ్ వేగం వర్క్పీస్ పరిమాణం, గోడ మందం మరియు మెటీరియల్ స్థితికి అనుగుణంగా సర్దుబాటు చేయబడతాయి.
ఇత్తడి ఉత్పత్తులు సాధారణంగా డైమెన్షనల్ అనుగుణ్యత, యంత్ర సామర్థ్యం మరియు ఉపరితల స్థితి ముఖ్యమైనవిగా ఉపయోగించబడతాయి. వంపుని సరిచేసే స్ట్రెయిటెనింగ్ ప్రక్రియ కానీ ట్యూబ్ రౌండ్నెస్ను మార్చడం లేదా రోలర్ గుర్తులను వదిలివేయడం తదుపరి ఆపరేషన్లలో సమస్యలను సృష్టించవచ్చు.
FR సిరీస్ బ్రాస్ వర్టికల్ మల్టీ-రోలర్స్ స్ట్రెయిటెనింగ్ మెషిన్ వివిధ రోలర్ పరిమాణాలు, రోలర్ పరిమాణాలు, ప్రారంభ దూరాలు, డ్రైవ్ పవర్లు మరియు పని వేగంతో అందుబాటులో ఉంది. మోడల్పై ఆధారపడి, యంత్రం 7+7, 10+1 లేదా 6+6 రోలర్ అమరికలను ఉపయోగిస్తుంది. జాబితా చేయబడిన ట్యూబ్ పరిధి φ5 mm నుండి φ180 mm వరకు విస్తరించి ఉంటుంది, అయితే సాలిడ్-బార్ పరిధులు మోడల్ను బట్టి మారుతూ ఉంటాయి.
పూర్తి స్ట్రెయిట్నెస్ మెటీరియల్ గ్రేడ్, ట్యూబ్ వ్యాసం, గోడ మందం, ప్రారంభ వైకల్యం, తన్యత బలం మరియు ప్రక్రియ సర్దుబాటుపై ఆధారపడి ఉంటుంది. కింది లక్షణాలు సూచన విలువలు; తుది కాన్ఫిగరేషన్ వాస్తవ వర్క్పీస్కు వ్యతిరేకంగా నిర్ధారించబడాలి.
| మోడల్ | FR-20 | FR-30 | FR-40 | FR-50 | FR-60 | FR-80 | FR-100 | FR-130 | FR-150 | FR-180 |
| రోలర్లు Qty. | 7+7 రోలర్లు | 7+7 రోలర్లు | 10+1 రోలర్లు | 6+6 రోలర్లు | 10+1 రోలర్లు | 10+1 రోలర్లు | 10+1 రోలర్లు | 10+1 రోలర్లు | 10+1 రోలర్లు | 10+1 రోలర్లు |
| ముడి పదార్థాల అవసరాలు / ట్యూబ్ పరిధి (మిమీ) | φ5–φ10 / గోడ మందం 1–7 | φ10–φ30 / గోడ మందం 1–7 | φ10–φ40 / గోడ మందం 1–5 | φ18–φ50 / గోడ మందం 1–4 | φ18–φ60 / గోడ మందం 3–12 | φ30–φ80 / గోడ మందం 2–7 | φ40–φ100 / గోడ మందం 2.5–10 | φ50–φ130 / గోడ మందం 2.5–10 | φ40–φ100 / గోడ మందం 2.5–10 | φ80–φ180 / గోడ మందం 3–20 |
| ముడి పదార్థాల అవసరాలు / ఘన పట్టీ పరిధి (మిమీ) | φ5–φ10 | φ10–φ15 | φ10–φ25 | φ10–φ25 | φ18–φ30 | φ30–φ45 | φ16–φ55 | φ16–φ60 | φ16–φ55 | φ80–φ95 |
| ముడి పదార్థం పొడవు (మిమీ) | ≥2000 | >2000 | ≥2000 | ≥2000 | >2000 | >2000 | ≥2000 | ≥2500 | ≥2500 | ≥2000 |
| ముడి పదార్థం తన్యత బలం (MPa) | ≤800 | ≤800 | ≤800 | ≤800 | ≤980 | ≤650 | ≤1000 | ≤1000 | ≤1000 | ≤1000 |
| ముడి పదార్ధం స్ట్రెయిట్నెస్ (మిమీ/మీ) | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 | ≤20 |
| పూర్తి స్ట్రెయిట్నెస్ (మిమీ/మీ) | ≤0.3–0.5 | ≤0.3–0.5 | ≤0.3–0.5 | ≤0.3 | ≤0.8 | ≤0.7 | ≤0.6 | ≤0.6 | ≤0.65 | ≤0.7 |
| రోలర్ పరిమాణం (మిమీ) | φ68 × 90 | φ115 × 160 | φ130 × 210 | φ136 × 260 | φ150 × 260 | φ200 × 300 | φ220 × 300 | φ250 × 360 | φ220 × 300 | φ320 × 460 |
| రోలర్ వ్యాసం (మిమీ) | 200 | 250 | 360 | 360 | 430 | 450 | 600 | 650 | 600 | 780 |
| ఎగువ మరియు దిగువ రోలర్ ప్రారంభ దూరం (మిమీ) | 35 | 45 | 55 | 65 | 75 | 75 | 85 | 85 | 95 | 95 |
| సర్దుబాటు చేయగల టిల్ట్ పరిధి | 27° నుండి -33° | 27° నుండి -33° | 27° నుండి -33° | 27° నుండి -33° | 27° నుండి -33° | 27° నుండి -33° | 27° నుండి -33° | 27° నుండి -33° | 27° నుండి -33° | 27° నుండి -33° |
| ప్రధాన మోటారు శక్తి (kW) | 2.2 × 2 | 5.5 × 2 | 11 × 2 | 11 × 2 | 15 × 2 | 22 × 2 | 45 × 2 | 55 × 2 | 75 × 2 | 90 × 2 |
| వేరియబుల్ ఫ్రీక్వెన్సీ డ్రైవ్ (kW) | 5 | 11 | 22 | 30 | 37 | 75 | 90 | 110 | 150 | 180 |
| లిఫ్టింగ్ మోటార్ పవర్ (kW) | / | / | 0.75 | 0.75 | 1.1 | 1.1 | 1.5 | 2.2 | 2.2 | 3 |
| పని వేగం (మీ/నిమి) | 10-30 | 10-30 | 10-40 | 0–20 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 | 10-30 |
| మధ్య ఎత్తు (మిమీ) | 750 | 750 | 790 | 830 | 830 | 830 | 830 | 870 | 890 | 890 |
| బరువు (t, సూచన) | 4 | 5 | 6 | 8 | 10 | 11 | 12 | 14 | 22 | 27 |
ఇత్తడి గొట్టాల కోసం, అత్యంత ముఖ్యమైన ఎంపిక కారకాలు కేవలం వెలుపలి వ్యాసం కాదు. గోడ మందం, మెటీరియల్ టెంపర్, తన్యత బలం మరియు ఇన్కమింగ్ డిఫార్మేషన్ ట్యూబ్ జ్యామితిని మార్చకుండా ఎంత దిద్దుబాటు శక్తిని ప్రయోగించవచ్చో ప్రభావితం చేస్తుంది.
ఘన ఇత్తడి కడ్డీల కోసం, వ్యాసం, పొడవు, పదార్థ స్థితి మరియు అవసరమైన సూటితనం ప్రధాన పారామితులు. ఒక యంత్రం అనేక పరిమాణాలను ప్రాసెస్ చేయవలసి వచ్చినప్పుడు, ఆర్డర్ చేయడానికి ముందు పూర్తి పని పరిధి మరియు రోలర్ సర్దుబాటు అవసరాలను తనిఖీ చేయాలి.
తుది ఉత్పత్తికి గట్టి స్ట్రెయిట్నెస్ టాలరెన్స్ ఉంటే, కాన్ఫిగరేషన్ నిర్ధారణ మరియు ప్రాసెస్ టెస్టింగ్ కోసం నమూనా, డ్రాయింగ్ లేదా వివరణాత్మక మెటీరియల్ స్పెసిఫికేషన్ను అందించమని సిఫార్సు చేయబడింది.
ఇత్తడి ట్యూబ్ మరియు రాడ్ తయారీ:ఎక్స్ట్రాషన్, కోల్డ్ డ్రాయింగ్, ఎనియలింగ్ మరియు ఇతర నిర్మాణ ప్రక్రియల తర్వాత ఇత్తడి ఉత్పత్తులను నిఠారుగా చేయడం.
ప్లంబింగ్ మరియు శానిటరీ భాగాలు:కుళాయిలు, కవాటాలు, అమరికలు మరియు సంబంధిత భాగాల కోసం ఇత్తడి గొట్టాలు మరియు రాడ్లను సిద్ధం చేయడం.
HVAC మరియు శీతలీకరణ:శీతలీకరణ వ్యవస్థలు, ఉష్ణ వినిమాయకాలు మరియు ఇతర ఉష్ణ పరికరాలలో ఉపయోగించే ప్రాసెసింగ్ ఇత్తడి గొట్టాలు.
విద్యుత్ భాగాలు:టెర్మినల్స్, కనెక్టర్లు, వాహక భాగాలు మరియు హార్డ్వేర్ కోసం నేరుగా ఇత్తడి రాడ్లు మరియు ట్యూబ్లను ఉత్పత్తి చేయడం.
ఆటోమోటివ్ భాగాలు:మెషిన్డ్ ఫిట్టింగ్లు, కనెక్టర్లు, సెన్సార్లు మరియు ఇతర ఖచ్చితత్వ భాగాల కోసం ఇత్తడి పదార్థాలను సిద్ధం చేయడం.
పారిశ్రామిక హార్డ్వేర్:ఫిట్టింగ్లు, ఫాస్టెనర్లు, టూల్స్ మరియు మెకానికల్ భాగాల కోసం ఉపయోగించే ఇత్తడి బార్లు మరియు ట్యూబ్లను స్ట్రెయిట్ చేయడం.
ఖచ్చితమైన మ్యాచింగ్:CNC మ్యాచింగ్, కట్టింగ్, థ్రెడింగ్, డ్రిల్లింగ్ మరియు బెండింగ్ కార్యకలాపాల కోసం స్ట్రెయిటర్ ఫీడ్స్టాక్ను అందించడం.
FangRong 1998లో స్థాపించబడింది మరియు స్ట్రెయిటెనింగ్ మెషీన్లు, కోల్డ్ డ్రాయింగ్ పరికరాలు మరియు సంబంధిత మెటలర్జికల్ మెషినరీలను తయారు చేస్తుంది. కంపెనీ చైనాలోని డోంగువాన్ మరియు యాంగ్జియాంగ్లలో తయారీ సౌకర్యాలను నిర్వహిస్తోంది.
మా పరికరాలు 60కి పైగా దేశాలు మరియు ప్రాంతాలలో 10,000 కంటే ఎక్కువ కస్టమర్లకు సరఫరా చేయబడ్డాయి. ఉత్పత్తి శ్రేణి ట్యూబ్, బార్ మరియు ఇతర మెటల్-ప్రాసెసింగ్ అనువర్తనాల కోసం పరికరాలను కవర్ చేస్తుంది.
డాంగువాన్ ఫ్యాక్టరీ:డాంగ్వాన్ సిటీలోని దలాంగ్ టౌన్లో ఉన్న ఈ సదుపాయం కోల్డ్ డ్రాయింగ్ మెషీన్లు, స్ట్రెయిటెనింగ్ మెషీన్లు మరియు సంబంధిత మెటల్-ప్రాసెసింగ్ పరికరాల ఉత్పత్తిపై దృష్టి పెడుతుంది.
యాంగ్జియాంగ్ ఫ్యాక్టరీ:యాంగ్డాంగ్ జిల్లాలో, యాంగ్జియాంగ్ సిటీలో ఉన్న ఈ సదుపాయం ఫాంగ్రాంగ్ యంత్రాల శ్రేణికి అదనపు తయారీ సామర్థ్యాన్ని అందిస్తుంది.
మెషిన్ ఫ్రేమ్లు మరియు నిర్మాణ భాగాలు ఆమోదించబడిన డిజైన్ ప్రకారం తయారు చేయబడతాయి మరియు మెషిన్ చేయబడతాయి. రోలర్లు అవసరమైన పని కొలతలు మరియు ఉపరితల స్థితికి అనుగుణంగా మెషిన్ చేయబడతాయి మరియు పూర్తి చేయబడతాయి, అయితే చివరి యంత్రం ఏకీకరణ సమయంలో డ్రైవ్, సర్దుబాటు మరియు నియంత్రణ భాగాలు సమావేశమవుతాయి.
రవాణాకు ముందు, యంత్రం రోలర్ సర్దుబాటు, డ్రైవ్ ఆపరేషన్, స్పీడ్ కంట్రోల్, ఎలక్ట్రికల్ ఫంక్షన్లు మరియు మొత్తం ఆపరేటింగ్ పరిస్థితి కోసం తనిఖీ చేయబడుతుంది. అంగీకరించిన చోట, పేర్కొన్న అవసరాలకు వ్యతిరేకంగా స్ట్రెయిటెనింగ్ ప్రక్రియను ధృవీకరించడానికి నమూనా ట్యూబ్లు లేదా బార్లను ఉపయోగించవచ్చు.
ISO 9001:2015:నాణ్యత నిర్వహణ వ్యవస్థ ధృవీకరణ, సర్టిఫికేట్ నం. UQ231211R1.
CE గుర్తు:వర్తించే మెషీన్ కాన్ఫిగరేషన్ మరియు అవసరాలకు అనుగుణంగా CE-మార్క్ చేయబడిన పరికరాలు అందుబాటులో ఉన్నాయి.
SGS తనిఖీ:ప్రాజెక్ట్ లేదా కస్టమర్కు అవసరమైనప్పుడు థర్డ్-పార్టీ తనిఖీ సేవలను ఏర్పాటు చేయవచ్చు.
పేటెంట్లు:FangRong మెటల్-ప్రాసెసింగ్ పరికరాల కోసం పేటెంట్ టెక్నాలజీలను అభివృద్ధి చేసింది, ఇందులో ఆవిష్కరణ మరియు యుటిలిటీ మోడల్ పేటెంట్లు ఉన్నాయి. ఉదాహరణలు 2013207829011, 2008300532117 మరియు ZL2015 2 0842922.7.
స్ట్రెయిటెనింగ్ మెషీన్లు వాటి కొలతలు, బరువు మరియు షిప్పింగ్ పద్ధతి ప్రకారం తయారు చేయబడతాయి. ఎగుమతి ప్యాకేజింగ్ మరియు డాక్యుమెంటేషన్ గమ్యం మరియు రవాణా అవసరాలకు అనుగుణంగా ఏర్పాటు చేయబడిన ప్రధాన మెషిన్ అసెంబ్లీలు మరియు వదులుగా ఉండే భాగాలు లోడ్ చేయడానికి ముందు సురక్షితం మరియు రక్షించబడతాయి.
అవును. FR సిరీస్లో ట్యూబ్లు మరియు సాలిడ్ బార్లు రెండింటికీ కాన్ఫిగరేషన్లు ఉంటాయి. వర్తించే పరిధి మోడల్, మెటీరియల్ స్థితి మరియు వర్క్పీస్ కొలతలపై ఆధారపడి ఉంటుంది. ట్యూబ్ అప్లికేషన్లకు బయటి వ్యాసం మరియు గోడ మందంపై ప్రత్యేక శ్రద్ధ అవసరం.
గోడ మందం వంగడానికి ట్యూబ్ నిరోధకతను మరియు రోలర్ ఒత్తిడికి దాని ప్రతిస్పందనను ప్రభావితం చేస్తుంది. థిన్-వాల్ ట్యూబ్లకు సాధారణంగా అండాకారం లేదా స్థానిక వైకల్యాన్ని నివారించడానికి మరింత నియంత్రిత పరిచయం అవసరం. యంత్రాన్ని OD మాత్రమే కాకుండా ట్యూబ్ వ్యాసం మరియు గోడ మందం రెండింటినీ ఉపయోగించి ఎంచుకోవాలి.
ఉపరితల మార్కింగ్ అనేది రోలర్ పరిస్థితి, కాంటాక్ట్ ప్రెజర్, రోలర్ ప్రొఫైల్, మెటీరియల్ ఉపరితలం మరియు ప్రక్రియ సర్దుబాటుపై ఆధారపడి ఉంటుంది. ఇత్తడి సాపేక్షంగా మృదువైనందున, అధిక ఒత్తిడిని నివారించాలి. రోలర్ జ్యామితి మరియు పని పరిస్థితులు అవసరమైన ఉపరితల స్థితికి అనుగుణంగా కాన్ఫిగర్ చేయబడతాయి.
FR మోడల్పై ఆధారపడి, జాబితా చేయబడిన పూర్తి స్ట్రెయిట్నెస్ ≤0.3 నుండి ≤0.8 mm/m వరకు ఉంటుంది. సాధించగల ఫలితం ఇత్తడి గ్రేడ్, ట్యూబ్ లేదా బార్ కొలతలు, ఇన్కమింగ్ డిఫార్మేషన్ మరియు మెషిన్ సర్దుబాటుపై కూడా ఆధారపడి ఉంటుంది. గట్టి సహనం కోసం, నమూనా పరీక్ష సిఫార్సు చేయబడింది.
అవును, పరిమాణాలు ఎంచుకున్న మోడల్ యొక్క వర్తించే పని పరిధిలోకి వస్తాయి. తరచుగా పరిమాణం మార్పులు అవసరమైతే, యంత్రం ఎంపిక సమయంలో రోలర్ సర్దుబాటు పరిధి మరియు మార్పు అవసరాలు పరిగణనలోకి తీసుకోవాలి.
దయచేసి ఇత్తడి గ్రేడ్, ట్యూబ్ OD మరియు గోడ మందం లేదా ఘన-బార్ వ్యాసం, ఉత్పత్తి పొడవు, తన్యత బలం లేదా కాఠిన్యం, ఇన్కమింగ్ స్ట్రెయిట్నెస్, అవసరమైన పూర్తి స్ట్రెయిట్నెస్, ఉపరితల అవసరాలు మరియు ఉత్పత్తి వేగాన్ని అందించండి. ఉత్పత్తి డ్రాయింగ్ లేదా నమూనా ప్రామాణికం కాని అప్లికేషన్లకు ఉపయోగపడుతుంది.
అవును. FangRong వర్క్పీస్ పరిధి మరియు ఉత్పత్తి ప్రక్రియ ప్రకారం యంత్రాన్ని కాన్ఫిగర్ చేయగలదు. ఎంపికలలో రోలర్ అమరిక, డ్రైవ్ సిస్టమ్, స్పీడ్ కంట్రోల్, ఫీడింగ్ మరియు అన్లోడ్ చేసే పరికరాలు మరియు ఎలక్ట్రికల్ కాన్ఫిగరేషన్ ఉండవచ్చు.
అవును. స్ట్రెయిటెనింగ్ మెషీన్ను ఎక్స్ట్రాషన్, డ్రాయింగ్ లేదా ఎనియలింగ్ వంటి ప్రక్రియల తర్వాత మరియు కటింగ్, థ్రెడింగ్, బెండింగ్ లేదా మ్యాచింగ్ చేసే ముందు ఉంచవచ్చు. ఇప్పటికే ఉన్న ఉత్పత్తి లైన్ ప్రకారం ఇన్లెట్ మరియు అవుట్లెట్ అమరికను పరిగణించవచ్చు.
ఖచ్చితమైన కొటేషన్ కోసం, బ్రాస్ మెటీరియల్ గ్రేడ్, ట్యూబ్ లేదా రాడ్ కొలతలు, ట్యూబ్ల గోడ మందం, ఉత్పత్తి పొడవు, ఇన్కమింగ్ డిఫార్మేషన్, అవసరమైన స్ట్రెయిట్నెస్, అవసరమైన ఉత్పత్తి వేగం మరియు పరిమాణాన్ని పంపండి. వర్క్పీస్కు ప్రత్యేక అవసరాలు ఉన్నప్పుడు ఫోటోలు, డ్రాయింగ్లు లేదా మెటీరియల్ నమూనా సిఫార్సు చేయబడతాయి.
FangRong అంగీకరించిన ప్రాజెక్ట్ స్కోప్ ప్రకారం మెషిన్ కమీషన్ మరియు సాంకేతిక మద్దతును అందిస్తుంది. డెలివరీ చేయబడిన పరికరాల కోసం ఇన్స్టాలేషన్ మార్గదర్శకత్వం, ఆపరేటర్ శిక్షణ మరియు ట్రబుల్షూటింగ్ మద్దతును ఏర్పాటు చేయవచ్చు.
```చిరునామా
NO.163, షాటోంగ్ రోడ్, షాబు 2వ పారిశ్రామిక జోన్, దలాంగ్ టౌన్, డోంగ్వాన్ సిటీ, గ్వాంగ్డాంగ్, చైనా
Tel
ఇమెయిల్