ఉత్పత్తులు
ఉత్పత్తులు

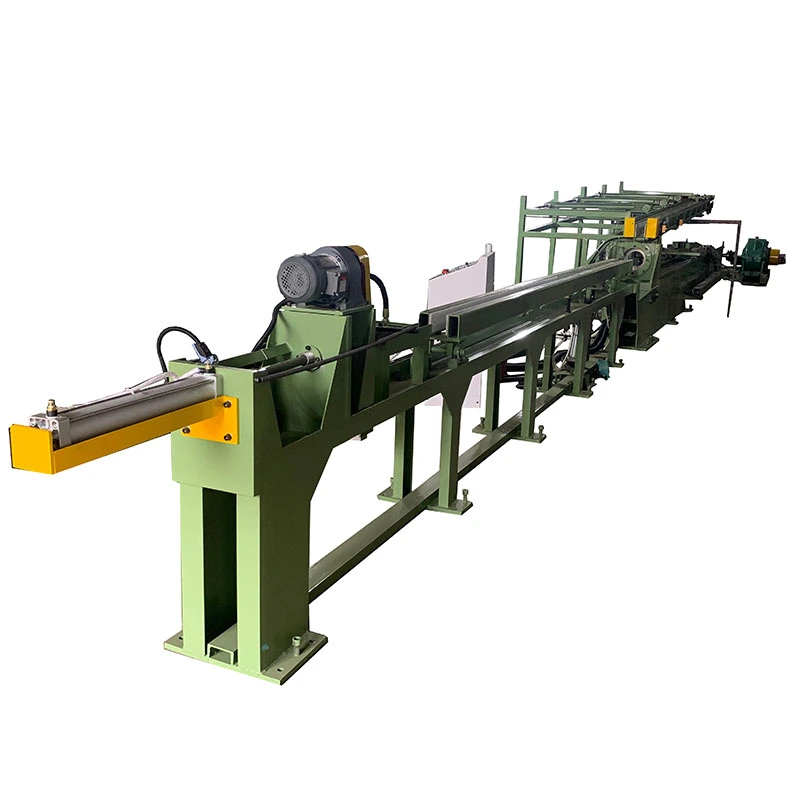
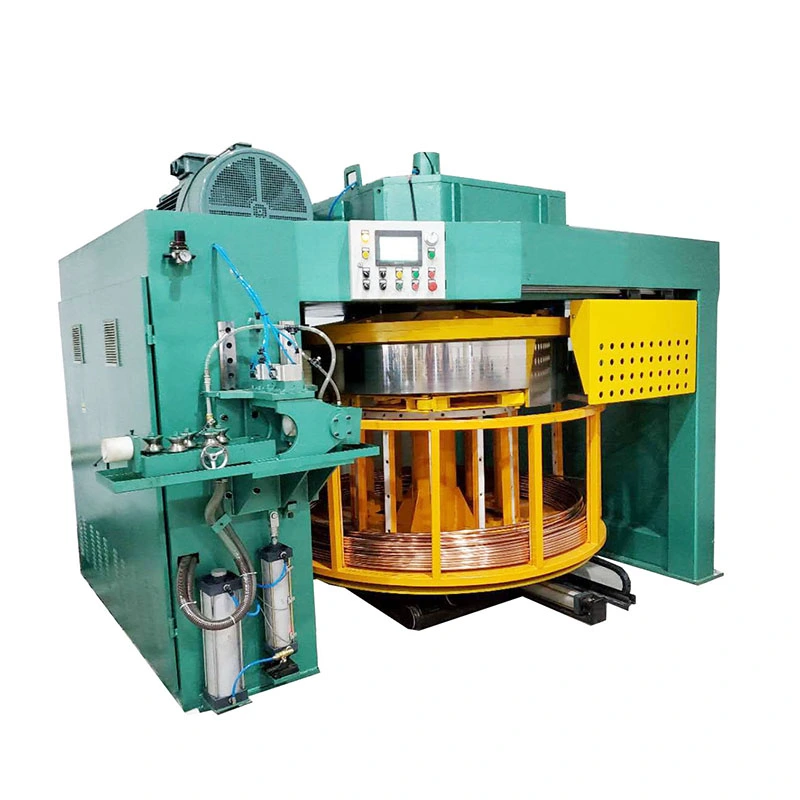
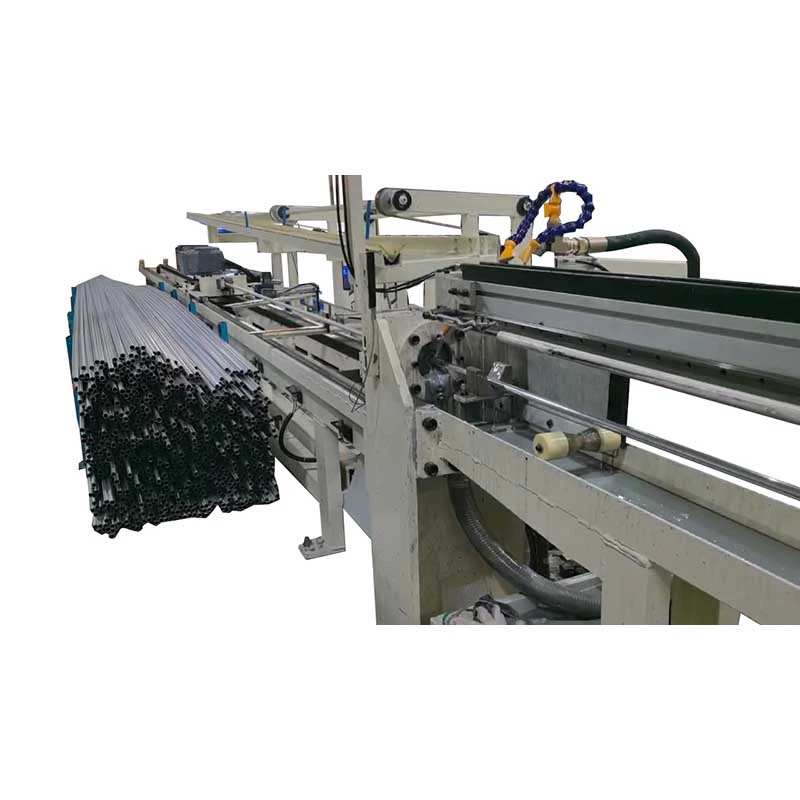
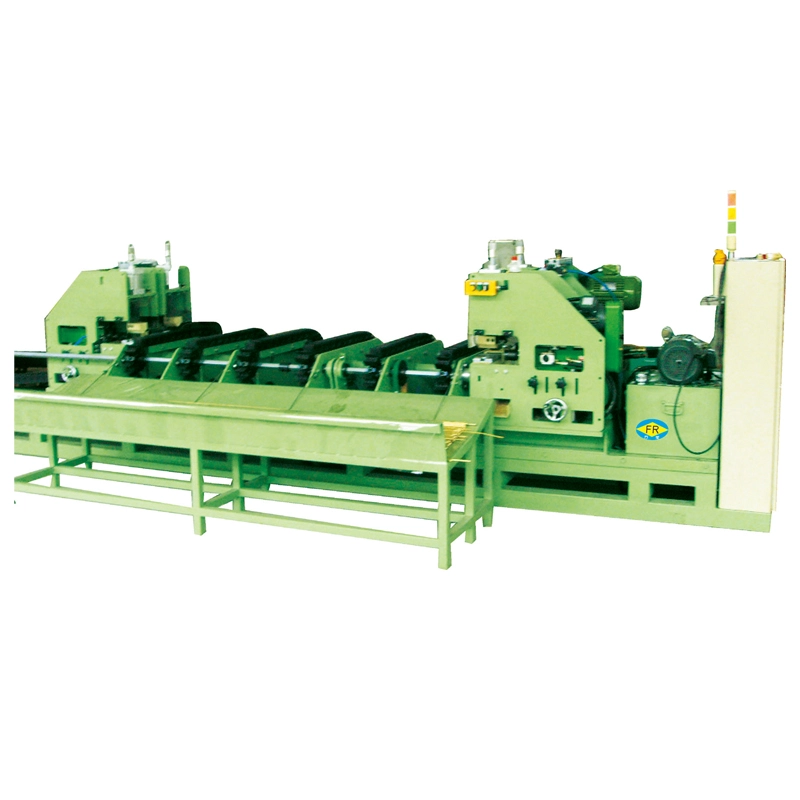
మేము స్ట్రెయిటెనింగ్, కోల్డ్ డ్రాయింగ్, పాయింటింగ్, చాంఫరింగ్, కట్టింగ్, థ్రెడ్ రోలింగ్ మెషీన్‌లు మరియు ట్యూబ్, బార్ మరియు వైర్ మెటీరియల్‌ల కోసం వివిధ పరిశ్రమలలో రూపొందించిన డ్రాయింగ్ డైస్‌లతో సహా ఖచ్చితమైన మెటల్ ప్రాసెసింగ్ పరికరాల యొక్క సమగ్ర శ్రేణిని అందిస్తున్నాము.

ఉత్పత్తులు
స్టెయిన్లెస్ స్టీల్ నిలువు బహుళ-రోల్ స్ట్రెయిటెనింగ్ మెషిన్
  • స్టెయిన్లెస్ స్టీల్ నిలువు బహుళ-రోల్ స్ట్రెయిటెనింగ్ మెషిన్స్టెయిన్లెస్ స్టీల్ నిలువు బహుళ-రోల్ స్ట్రెయిటెనింగ్ మెషిన్
  • స్టెయిన్లెస్ స్టీల్ నిలువు బహుళ-రోల్ స్ట్రెయిటెనింగ్ మెషిన్స్టెయిన్లెస్ స్టీల్ నిలువు బహుళ-రోల్ స్ట్రెయిటెనింగ్ మెషిన్
  • స్టెయిన్లెస్ స్టీల్ నిలువు బహుళ-రోల్ స్ట్రెయిటెనింగ్ మెషిన్స్టెయిన్లెస్ స్టీల్ నిలువు బహుళ-రోల్ స్ట్రెయిటెనింగ్ మెషిన్
  • స్టెయిన్లెస్ స్టీల్ నిలువు బహుళ-రోల్ స్ట్రెయిటెనింగ్ మెషిన్స్టెయిన్లెస్ స్టీల్ నిలువు బహుళ-రోల్ స్ట్రెయిటెనింగ్ మెషిన్

స్టెయిన్లెస్ స్టీల్ నిలువు బహుళ-రోల్ స్ట్రెయిటెనింగ్ మెషిన్

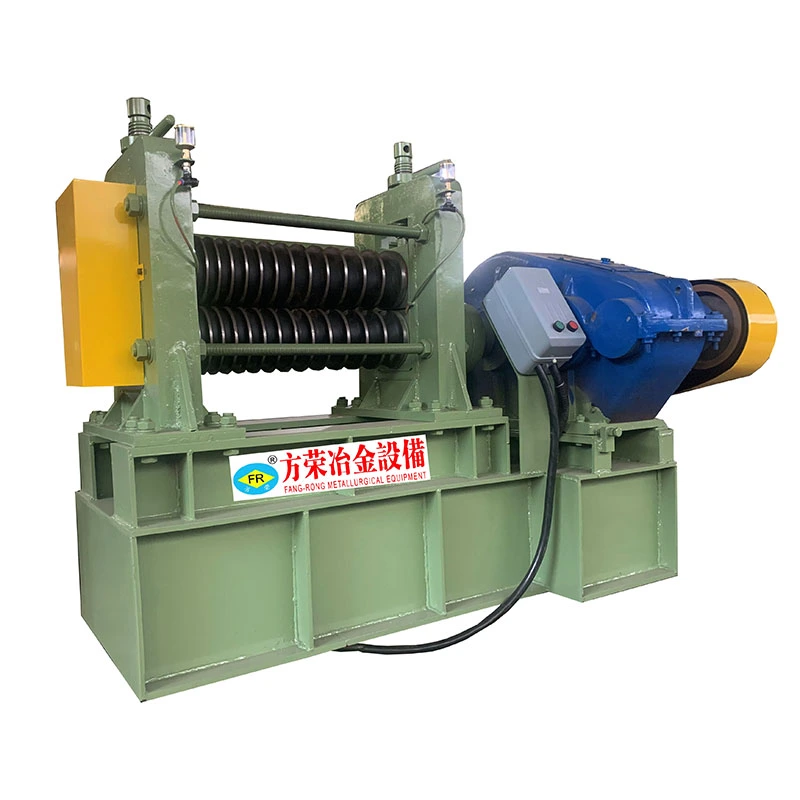
స్టెయిన్‌లెస్ స్టీల్ వర్టికల్ మల్టీ-రోల్ స్ట్రెయిటెనింగ్ మెషిన్ స్టెయిన్‌లెస్ స్టీల్ బార్‌లు, ట్యూబ్‌లు, వైర్లు మరియు ప్రొఫైల్‌లలో బెండింగ్, ట్విస్టింగ్ మరియు ఓవాలిటీని సరిచేయడానికి ఉపయోగించబడుతుంది. బహుళ నిలువు రోలర్లు అవసరమైన ప్రొఫైల్‌ను మార్చకుండా స్ట్రెయిట్‌నెస్ మరియు రౌండ్‌నెస్‌ని మెరుగుపరచడానికి వర్క్‌పీస్ వెంట నియంత్రిత ఒత్తిడిని వర్తింపజేస్తాయి. ఇది స్టెయిన్‌లెస్ స్టీల్ ప్రాసెసింగ్, హార్డ్‌వేర్, ఆటోమోటివ్, ఏరోస్పేస్, ఆయిల్ అండ్ గ్యాస్, మెడికల్ మరియు కన్‌స్ట్రక్షన్ అప్లికేషన్‌లకు అనుకూలంగా ఉంటుంది.
రేటింగ్: 5.0
(రేటింగ్ కౌంట్: 1)

స్టెయిన్లెస్ స్టీల్ బలంగా ఉన్నందున నిఠారుగా చేయడం కష్టం కాదు. పదేపదే వైకల్యానికి పదార్థం ఎలా స్పందిస్తుందనేది చాలా ముఖ్యమైన సమస్య. గ్రేడ్, కాఠిన్యం, గోడ మందం మరియు మునుపటి ప్రాసెసింగ్ ఆధారంగా, డ్రాయింగ్, రోలింగ్, కటింగ్ లేదా హీట్ ట్రీట్‌మెంట్ తర్వాత స్టెయిన్‌లెస్ స్టీల్ స్ప్రింగ్‌బ్యాక్, పని గట్టిపడటం మరియు అసమాన వైకల్యాన్ని చూపుతుంది.

FangRong యొక్క స్టెయిన్‌లెస్ స్టీల్ వర్టికల్ మల్టీ-రోల్ స్ట్రెయిటెనింగ్ మెషీన్‌లు స్టెయిన్‌లెస్ స్టీల్ ట్యూబ్‌లు, పైపులు, బార్‌లు మరియు రాడ్‌లలో ఈ విచలనాలను సరిచేయడానికి వరుస రోలర్ పరిచయాలను ఉపయోగిస్తాయి. రోలర్ పొజిషన్, ఓపెనింగ్ మరియు వర్కింగ్ స్పీడ్‌ని మెటీరియల్ సైజు మరియు అవసరమైన స్ట్రెయిట్‌నెస్ ప్రకారం కాన్ఫిగర్ చేయవచ్చు, మెషీన్‌ను వన్-టైమ్ మాన్యువల్ కరెక్షన్ కాకుండా నిరంతర ఫినిషింగ్ ఆపరేషన్‌లకు అనుకూలంగా చేస్తుంది.

Stainless Steel Vertical Multi-Roller Straightening Machine Stainless Steel Vertical Multi-Roller Straightening Machine Stainless Steel Vertical Multi-Roller Straightening Machine Stainless Steel Vertical Multi-Roller Straightening Machine

స్టెయిన్‌లెస్ స్టీల్‌కు నియంత్రిత స్ట్రెయిటెనింగ్ ఎందుకు అవసరం

స్ట్రెయిటెనింగ్ తర్వాత స్ప్రింగ్‌బ్యాక్

స్టెయిన్‌లెస్ స్టీల్ రోలర్‌లను విడిచిపెట్టిన తర్వాత విధించిన వైకల్యంలో కొంత భాగాన్ని తిరిగి పొందగలదు. కనిపించే వంపు ప్రకారం మాత్రమే రోలర్ వ్యాప్తి ఎంపిక చేయబడితే, వర్క్‌పీస్ అవసరమైన తుది సూటిని చేరుకోకపోవచ్చు. కాబట్టి స్ట్రెయిటెనింగ్ సెటప్ మెటీరియల్ లక్షణాలు, ప్రారంభ వక్రత మరియు వరుస రోలర్ పరిచయాల ద్వారా వర్తించే కరెక్షన్ మొత్తాన్ని పరిగణనలోకి తీసుకోవాలి.

ప్రాసెసింగ్ సమయంలో గట్టిపడే పని

కొన్ని స్టెయిన్‌లెస్ స్టీల్ గ్రేడ్‌లు ప్లాస్టిక్‌గా వైకల్యంతో ఉండటం వలన కష్టంగా మారతాయి. పదార్థం ఇప్పటికే కోల్డ్ డ్రాయింగ్, రోలింగ్ లేదా ఇతర నిర్మాణ కార్యకలాపాలకు గురైనప్పుడు ఇది చాలా ముఖ్యం. అధిక స్థానిక వైకల్యం తదుపరి దిద్దుబాటును తక్కువ అంచనా వేయవచ్చు, కాబట్టి రోలర్ అమరిక మరియు సంప్రదింపు పరిస్థితులు వాస్తవ ఇన్‌కమింగ్ మెటీరియల్‌తో సరిపోలాలి.

ఉపరితల పరిస్థితి ముఖ్యమైనది

స్టెయిన్లెస్ స్టీల్ గొట్టాలు మరియు బార్లు తరచుగా పూర్తి లేదా సెమీ-పూర్తి ఉపరితలాలతో సరఫరా చేయబడతాయి. డీప్ రోలర్ గుర్తులు అదనపు గ్రౌండింగ్ లేదా పాలిషింగ్ పనిని సృష్టించగలవు మరియు అలంకరణ లేదా ఖచ్చితమైన భాగాల రూపాన్ని ప్రభావితం చేయవచ్చు. రోలర్ ప్రొఫైల్, ఉపరితల ముగింపు, అమరిక మరియు అనువర్తిత ఒత్తిడిని సూటిగా పరిగణించాలి.

ట్యూబ్ వాల్ మందం విస్మరించబడదు

స్టెయిన్‌లెస్ స్టీల్ ట్యూబ్‌ల కోసం, స్ట్రెయిటెనింగ్ సెటప్‌ను నిర్ణయించడానికి బయటి వ్యాసం మాత్రమే సరిపోదు. గోడ మందం వైకల్యానికి నిరోధకతను ప్రభావితం చేస్తుంది మరియు స్థానిక చదును లేదా ఓవాలిటీ ప్రమాదాన్ని ప్రభావితం చేస్తుంది. థిన్-వాల్ ట్యూబ్‌లకు సాలిడ్ బార్‌లు లేదా సారూప్య వ్యాసం కలిగిన హెవీ-వాల్ ట్యూబ్‌ల నుండి వేర్వేరు రోలర్ కాంటాక్ట్ పరిస్థితులు అవసరం.

మల్టీ-రోలర్ స్ట్రెయిటెనింగ్ ప్రక్రియ ఎలా పనిచేస్తుంది

వర్క్‌పీస్ ఎగువ మరియు దిగువ రోలర్‌ల శ్రేణి ద్వారా నిరంతరం వెళుతుంది. ఒక ప్రదేశంలో పూర్తి వంపుని సరిచేయడానికి బదులుగా, యంత్రం బహుళ సంపర్క పాయింట్ల వద్ద నియంత్రిత బెండింగ్‌ని వర్తింపజేస్తుంది. రోలర్ సమూహం ద్వారా కదులుతున్నప్పుడు వర్క్‌పీస్ పదేపదే విక్షేపం చెందుతుంది మరియు విడుదల చేయబడుతుంది, క్రమంగా అసలు వక్రతను తగ్గిస్తుంది.

ఈ ప్రగతిశీల దిద్దుబాటు ముఖ్యంగా పొడవాటి స్టెయిన్‌లెస్ స్టీల్ ఉత్పత్తులకు ఉపయోగపడుతుంది, ఇక్కడ వంగడం మొత్తం పొడవులో ఏకరీతిగా ఉండకపోవచ్చు. రోలర్ ఓపెనింగ్ మరియు టిల్ట్ మెటీరియల్ మరియు అవసరమైన ఫలితం ప్రకారం సర్దుబాటు చేయబడతాయి, అయితే వేరియబుల్-ఫ్రీక్వెన్సీ డ్రైవ్ పని వేగాన్ని ఉత్పత్తి ప్రక్రియకు సరిపోల్చడానికి అనుమతిస్తుంది.

టైట్ స్ట్రెయిట్‌నెస్ లేదా ఉపరితల అవసరాలు వర్తింపజేసినప్పుడు మెటీరియల్ ట్రయల్స్ ద్వారా అసలు రోలర్ సెట్టింగ్ ఏర్పాటు చేయాలి. స్టెయిన్‌లెస్ స్టీల్ గ్రేడ్, తన్యత బలం, ట్యూబ్ వాల్ మందం, ప్రారంభ స్ట్రెయిట్‌నెస్ మరియు దిగువ ప్రాసెసింగ్ అవసరాలు అన్నీ తుది సెట్టింగ్‌ను ప్రభావితం చేస్తాయి.

సమస్యలు ఈ యంత్రం చిరునామాలు

డ్రాయింగ్ మరియు రోలింగ్ తర్వాత బెండింగ్

కోల్డ్ డ్రాయింగ్, రోలింగ్ మరియు ఇతర నిర్మాణ ప్రక్రియలు బార్‌లు మరియు ట్యూబ్‌లలో అవశేష వక్రతను వదిలివేస్తాయి. మల్టీ-రోలర్ దిద్దుబాటు కటింగ్, మ్యాచింగ్, అసెంబ్లీ లేదా ప్యాకేజింగ్ ముందు నిరంతర ముగింపు దశను అందిస్తుంది.

కట్టింగ్ లేదా ఫాబ్రికేషన్ తర్వాత వైకల్యం

కట్టింగ్, వెల్డింగ్ మరియు ఇతర ఫాబ్రికేషన్ కార్యకలాపాలు స్థానిక వైకల్యాన్ని పరిచయం చేస్తాయి. ఉత్పత్తి కొలతలు మరియు మెటీరియల్ కండిషన్ మెకానికల్ స్ట్రెయిటెనింగ్‌ను అనుమతిస్తే, యంత్రాన్ని అవసరమైన స్ట్రెయిట్‌నెస్ పరిధిలో తిరిగి తీసుకురావడానికి ఉపయోగించవచ్చు.

పొడవాటి ఉత్పత్తులతో పాటు అసమాన సరళత

స్టెయిన్‌లెస్ స్టీల్ బార్ ఒక విభాగంలో సాపేక్షంగా నేరుగా ఉంటుంది మరియు మరొక భాగంలో గమనించదగ్గ విధంగా వక్రంగా ఉంటుంది. బహుళ రోలర్ పరిచయాలు ఒకే నొక్కే పాయింట్‌పై ఆధారపడకుండా మెటీరియల్‌తో పాటు దిద్దుబాటును పంపిణీ చేస్తాయి.

మాన్యువల్ స్ట్రెయిటెనింగ్ మరియు రీవర్క్

ఉత్పత్తి పరిమాణం ఎక్కువగా ఉన్నప్పుడు లేదా స్ట్రెయిట్‌నెస్ అవసరాలు గట్టిగా ఉన్నప్పుడు మాన్యువల్ కరెక్షన్ ప్రామాణీకరించడం కష్టం. నియంత్రిత రోలర్ ప్రక్రియ పునరావృతమయ్యే సర్దుబాటును అందిస్తుంది మరియు నిరంతర ముగింపు లైన్‌లో చేర్చబడుతుంది.

స్టెయిన్‌లెస్ స్టీల్ స్ట్రెయిటెనింగ్ మెషిన్ డిజైన్ పాయింట్‌లు

ప్రోగ్రెసివ్ కరెక్షన్ కోసం రోలర్ అమరిక

స్టెయిన్‌లెస్ స్టీల్ వర్టికల్ మల్టీ-రోల్ స్ట్రెయిటెనింగ్ మెషిన్ వర్క్‌పీస్‌తో పాటు వైకల్యాన్ని పంపిణీ చేయడానికి బహుళ రోలర్ పరిచయాలను ఉపయోగిస్తుంది. మోడల్‌పై ఆధారపడి, సరఫరా చేయబడిన కాన్ఫిగరేషన్‌లలో 7+7 లేదా 10+1 రోలర్‌లు ఉంటాయి. తగిన అమరిక రోలర్ల సంఖ్య మాత్రమే కాకుండా ఉత్పత్తి పరిధి మరియు స్ట్రెయిట్నింగ్ అవసరాలపై ఆధారపడి ఉంటుంది.

రోలర్ ప్రొఫైల్ మరియు సంప్రదింపు ప్రాంతం

స్టెయిన్‌లెస్ స్టీల్‌ను ప్రాసెస్ చేసేటప్పుడు రోలర్ జ్యామితి ముఖ్యం ఎందుకంటే అధిక పాయింట్ కాంటాక్ట్ మార్కులను వదిలివేయవచ్చు లేదా విభాగాన్ని స్థానికంగా వైకల్యం చేయవచ్చు. రోలర్ ప్రొఫైల్ ఉత్పత్తి జ్యామితికి సరిపోలాలి, ప్రత్యేకించి ట్యూబ్‌లు, సన్నని గోడ ఉత్పత్తులు మరియు పూర్తయిన ఉపరితలాలతో ప్రొఫైల్‌ల కోసం.

సర్దుబాటు ఓపెనింగ్ మరియు టిల్ట్

ఎగువ మరియు దిగువ రోలర్ ఓపెనింగ్ మరియు రోలర్ టిల్ట్ వివిధ ఉత్పత్తి పరిమాణాలు మరియు దిద్దుబాటు పరిస్థితులకు అవసరమైన యాంత్రిక సర్దుబాటును అందిస్తాయి. తుది సెట్టింగ్‌లు అన్ని స్టెయిన్‌లెస్ స్టీల్ గ్రేడ్‌లలో ఒక సెట్టింగ్‌ని ఉపయోగించడం కంటే వాస్తవ మెటీరియల్ ప్రవర్తన నుండి నిర్ణయించబడాలి.

వేరియబుల్-స్పీడ్ ఫీడింగ్

వేరియబుల్-ఫ్రీక్వెన్సీ డ్రైవ్ ద్వారా పని వేగాన్ని సర్దుబాటు చేయవచ్చు. ఎంచుకున్న మోడల్ యొక్క పరిమితులకు లోబడి ఉత్పత్తి పరిమాణం, మెటీరియల్ స్థితి మరియు అవసరమైన ఉత్పత్తి రేటు ప్రకారం నెమ్మదిగా లేదా వేగవంతమైన ఫీడింగ్ ఎంచుకోవచ్చు.

సాంకేతిక లక్షణాలు

FR సిరీస్ స్టెయిన్‌లెస్ స్టీల్ ట్యూబ్‌లు మరియు వివిధ డయామీటర్ల పరిధిలో ఘన బార్‌లను కవర్ చేస్తుంది. మోడల్ ఎంపిక ట్యూబ్ వ్యాసం, గోడ మందం, ఘన బార్ వ్యాసం, తన్యత బలం, ప్రారంభ స్ట్రెయిట్‌నెస్ మరియు అవసరమైన పూర్తి స్ట్రెయిట్‌నెస్‌పై ఆధారపడి ఉంటుంది. దిగువన ఉన్న విలువలు సూచన నిర్దేశాలు; చివరి మెషీన్ కాన్ఫిగరేషన్ వాస్తవ పదార్థం మరియు ఉత్పత్తి అవసరాలకు వ్యతిరేకంగా నిర్ధారించబడాలి.

మోడల్ FR-20 FR-30 FR-40 FR-50 FR-60 FR-80 FR-100 FR-130 FR-150 FR-180
రోలర్లు Qty. 7+7 రోలర్లు 7+7 రోలర్లు 10+1 రోలర్లు 6+6 రోలర్లు 10+1 రోలర్లు 10+1 రోలర్లు 10+1 రోలర్లు 10+1 రోలర్లు 10+1 రోలర్లు 10+1 రోలర్లు
ముడి పదార్థాల అవసరాలు / ట్యూబ్ పరిధి / మిమీ φ5-φ10
గోడ మందం 1-7
φ10-φ30
గోడ మందం 1-7
φ10-φ40
గోడ మందం 1-5
φ18-φ50
గోడ మందం 1-4
φ18-φ60
గోడ మందం 3-12
φ30-φ80
గోడ మందం 2-7
φ40-φ100
గోడ మందం 2.5-10
φ50-φ130
గోడ మందం 2.5-10
φ40-φ100
గోడ మందం 2.5-10
φ80-φ180
గోడ మందం 3-20
ముడి పదార్థాల అవసరాలు / ఘన బార్ పరిధి / మిమీ φ5-φ10 φ10-φ15 φ10-φ25 φ10-φ25 φ18-φ30 φ30-φ45 φ16-φ55 φ16-φ60 φ16-φ55 φ80-95
ముడి పదార్థం పొడవు / మిమీ ≥2000 >2000 ≥2000 ≥2000 >2000 >2000 ≥2000 ≥2500 ≥2500 ≥2000
తన్యత బలం / MPa ≤800 ≤800 ≤800 ≤800 ≤980 ≤650 ≤1000 ≤1000 ≤1000 ≤1000
ముడి పదార్థం స్ట్రెయిట్‌నెస్ / మిమీ/మీ ≤20 ≤20 ≤20 ≤20 ≤20 ≤20 ≤20 ≤20 ≤20 ≤20
పూర్తి చేసిన మెటీరియల్ స్ట్రెయిట్‌నెస్ / మిమీ/మీ ≤0.3-0.5 ≤0.3-0.5 ≤0.3-0.5 ≤0.3 ≤0.8 ≤0.7 ≤0.6 ≤0.6 ≤0.65 ≤0.7
రోలర్ పరిమాణం / మిమీ φ68*90 φ115*160 φ130*210 φ136*260 φ150*260 φ200*300 φ220*300 φ250*360 φ220*300 φ320*460
రోలర్ పరిమాణం / మిమీ 200 250 360 360 430 450 600 650 600 780
ఎగువ మరియు దిగువ రోలర్ ప్రారంభ దూరం / మిమీ 35 45 55 65 75 75 85 85 95 95
సర్దుబాటు చేయగల టిల్ట్ పరిధి 27°-33° 27°-33° 27°-33° 27°-33° 27°-33° 27°-33° 27°-33° 27°-33° 27°-33° 27°-33°
ప్రధాన మోటార్ పవర్ / kW 2.2*2 5.5*2 11*2 11*2 15*2 22*2 45*2 55*2 75*2 90*2
వేరియబుల్ ఫ్రీక్వెన్సీ డ్రైవ్ / kW 5 11 22 30 37 75 90 110 150 180
లిఫ్టింగ్ మోటార్ పవర్ / kW / / 0.75 0.75 1.1 1.1 1.5 2.2 2.2 3
పని వేగం / m/min 10-30 10-30 10-40 0-20 10-30 10-30 10-30 10-30 10-30 10-30
మధ్య ఎత్తు / మిమీ 750 750 790 830 830 830 830 870 890 890
బరువు / T (సూచన) 4 5 6 8 10 11 12 14 22 27

సరైన మోడల్‌ను ఎలా ఎంచుకోవాలి

స్టెయిన్‌లెస్ స్టీల్ ట్యూబ్‌ల కోసం

వెలుపలి వ్యాసం మరియు గోడ మందంతో ప్రారంభించండి. ఒక సన్నని-గోడ గొట్టం మరియు అదే వెలుపలి వ్యాసం కలిగిన ఘన పట్టీ వంపు లేదా స్థానిక వైకల్పనానికి ఒకే విధమైన ప్రతిఘటనను కలిగి ఉండవు. మోడల్‌ను ఎంచుకునేటప్పుడు ట్యూబ్ కొలతలు, మెటీరియల్ గ్రేడ్, తన్యత బలం మరియు అవసరమైన స్ట్రెయిట్‌నెస్ అన్నీ చేర్చాలి.

స్టెయిన్లెస్ స్టీల్ బార్లు మరియు రాడ్ల కోసం

ఘన ఉత్పత్తుల కోసం, వ్యాసం మరియు తన్యత బలం ప్రాథమిక ప్రారంభ పాయింట్లు. ప్రారంభ వక్రత కూడా ముఖ్యమైనది ఎందుకంటే తీవ్రంగా వంగిన స్టాక్‌కు కేవలం చిన్న విచలనం ఉన్న పదార్థం నుండి వేరే రోలర్ సెటప్ అవసరం కావచ్చు.

బహుళ ఉత్పత్తి పరిమాణాల కోసం

ఒక యంత్రం అనేక వ్యాసాలు లేదా గోడ మందాలను ప్రాసెస్ చేస్తే, అతిపెద్ద వ్యాసం నుండి మోడల్‌ను ఎంచుకోవడం కంటే పూర్తి ఉత్పత్తి పరిధిని సమీక్షించాలి. రోలర్ పని పరిధి, సర్దుబాటు పద్ధతి మరియు సాధన అవసరాలు చిన్న మరియు అతిపెద్ద ఉత్పత్తులకు వ్యతిరేకంగా తనిఖీ చేయాలి.

టైట్ స్ట్రెయిట్‌నెస్ అవసరాల కోసం

లక్ష్యం ప్రామాణిక పూర్తి స్ట్రెయిట్‌నెస్ పరిధి కంటే తక్కువగా ఉన్నప్పుడు, నమూనా మెటీరియల్ పరీక్ష సిఫార్సు చేయబడింది. స్టెయిన్‌లెస్ స్టీల్ గ్రేడ్, డైమెన్షన్‌లు, ఇనిషియల్ స్ట్రెయిట్‌నెస్, సర్ఫేస్ కండిషన్ మరియు టార్గెట్ టాలరెన్స్‌ను అందించండి, తద్వారా మెషీన్‌ను ఖరారు చేసే ముందు రోలర్ కాన్ఫిగరేషన్ మూల్యాంకనం చేయబడుతుంది.

సాధారణ స్టెయిన్లెస్ స్టీల్ అప్లికేషన్లు

స్టెయిన్‌లెస్ స్టీల్ ట్యూబ్ మరియు బార్ ప్రాసెసింగ్:స్ట్రెయిటెనింగ్ అనేది కటింగ్, మ్యాచింగ్ లేదా షిప్‌మెంట్‌కు ముందు డ్రాయింగ్, రోలింగ్ లేదా ఇతర నిర్మాణ ప్రక్రియల తర్వాత ఫినిషింగ్ ఆపరేషన్‌గా ఉపయోగించబడుతుంది.

వైద్య మరియు ఖచ్చితమైన భాగాలు:ఖచ్చితమైన భాగాల కోసం ఉపయోగించే స్టెయిన్‌లెస్ స్టీల్ బార్‌లు మరియు ట్యూబ్‌లు తదుపరి మ్యాచింగ్ లేదా అసెంబ్లీకి ముందు నియంత్రిత స్ట్రెయిట్‌నెస్ అవసరం కావచ్చు. ప్రతి అప్లికేషన్ కోసం వర్తించే ఉత్పత్తి ప్రమాణాలు మరియు డైమెన్షనల్ అవసరాలు నిర్ధారించబడాలి.

ఆటోమోటివ్ భాగాలు:ఎగ్జాస్ట్, ఫ్లూయిడ్-హ్యాండ్లింగ్ మరియు స్ట్రక్చరల్ అప్లికేషన్‌లలో ఉపయోగించే స్టెయిన్‌లెస్ స్టీల్ ట్యూబ్‌లకు ఫార్మింగ్ లేదా ఫాబ్రికేషన్ తర్వాత స్ట్రెయిట్‌నెస్ కరెక్షన్ అవసరం కావచ్చు.

ఆర్కిటెక్చరల్ స్టెయిన్‌లెస్ స్టీల్:హ్యాండ్‌రెయిల్‌లు, అలంకార గొట్టాలు, ఫ్రేమ్‌లు మరియు ఇతర కనిపించే భాగాలకు నేరుగా నియంత్రణ మరియు జాగ్రత్తగా ఉపరితల రక్షణ అవసరం కావచ్చు.

ఫాస్టెనర్ మరియు హార్డ్‌వేర్ ఉత్పత్తి:స్ట్రెయిటెడ్ స్టెయిన్‌లెస్ స్టీల్ రాడ్ మరియు బార్‌ను తదుపరి హెడ్డింగ్, థ్రెడింగ్, మ్యాచింగ్ మరియు ఫార్మింగ్ ప్రాసెస్‌ల కోసం ఇన్‌కమింగ్ మెటీరియల్‌గా ఉపయోగించవచ్చు.

విద్యుత్ మరియు పారిశ్రామిక భాగాలు:స్టెయిన్‌లెస్ స్టీల్ రాడ్‌లు, ట్యూబ్‌లు మరియు ప్రెసిషన్ విభాగాలను మ్యాచింగ్ లేదా అసెంబ్లీకి ముందు స్ట్రెయిట్ చేయవచ్చు, ఇక్కడ డైమెన్షనల్ స్థిరత్వం అవసరం.

FangRong స్టెయిన్లెస్ స్టీల్ స్ట్రెయిటెనింగ్ మెషిన్ తయారీ

FangRong Stainless Steel Straightening Machine Factory

FangRong 1998 నుండి స్ట్రెయిటెనింగ్ మెషీన్లు, కోల్డ్ డ్రాయింగ్ పరికరాలు మరియు సంబంధిత మెటలర్జికల్ మెషినరీలను తయారు చేసింది. కంపెనీ చైనాలో ట్యూబ్ మరియు బార్ ప్రాసెసింగ్ వినియోగదారులకు సేవలందిస్తూ డోంగువాన్ ఫాంగ్‌రోంగ్ మెటలర్జికల్ ఎక్విప్‌మెంట్ కో., లిమిటెడ్ మరియు యాంగ్‌జియాంగ్ ఫాంగ్‌రోంగ్ మెషినరీ కో., లిమిటెడ్‌ను నిర్వహిస్తోంది.

మా పరికరాలు 60కి పైగా దేశాలు మరియు ప్రాంతాలలో 10,000 కంటే ఎక్కువ కస్టమర్‌లకు సరఫరా చేయబడ్డాయి. మెషిన్ డిజైన్ మరియు కాన్ఫిగరేషన్ ప్రతి అప్లికేషన్ కోసం ఒక ప్రామాణిక సెటప్‌ని ఉపయోగించడం కంటే ఉత్పత్తి కొలతలు, మెటీరియల్ స్థితి, అవసరమైన సూటిగా మరియు ఉత్పత్తి అవసరాలపై ఆధారపడి ఉంటాయి.

FangRong Metallurgical Machinery Manufacturing Facility

రెండు తయారీ సౌకర్యాలు

Dongguan Fangrong మెటలర్జికల్ ఎక్విప్‌మెంట్ కో., లిమిటెడ్.డలాంగ్ టౌన్, డోంగ్వాన్ సిటీలో ఉంది మరియు కోల్డ్ డ్రాయింగ్ మెషీన్‌లు, స్ట్రెయిటెనింగ్ మెషీన్‌లు మరియు సంబంధిత మెటల్ ప్రాసెసింగ్ పరికరాలపై దృష్టి సారిస్తుంది.

యాంగ్జియాంగ్ ఫాంగ్రోంగ్ మెషినరీ కో., లిమిటెడ్.యాంగ్‌డాంగ్ జిల్లాలో, యాంగ్‌జియాంగ్ సిటీలో ఉంది మరియు మెటలర్జికల్ మెషినరీ ఉత్పత్తికి అదనపు తయారీ సామర్థ్యాన్ని అందిస్తుంది.

వర్క్‌షాప్, అసెంబ్లీ మరియు మెషిన్ టెస్టింగ్

Stainless Steel Straightening Machine Production Process

తయారీ అనేది స్ట్రక్చరల్ ఫ్యాబ్రికేషన్, రోలర్ మ్యాచింగ్, డ్రైవ్-సిస్టమ్ అసెంబ్లీ, ఎలక్ట్రికల్ ఇంటిగ్రేషన్ మరియు మెషిన్ టెస్టింగ్. అనుకూలీకరించిన యంత్రం కోసం, రోలర్ అమరిక మరియు సర్దుబాటు పరిధి ఉత్పత్తికి ముందు కస్టమర్ యొక్క పదార్థం మరియు డైమెన్షనల్ అవసరాలకు అనుగుణంగా ఏర్పాటు చేయబడతాయి.

పేర్కొన్న జ్యామితి ప్రకారం రోలర్లు మెషిన్ చేయబడతాయి మరియు పూర్తి చేయబడతాయి. మెషిన్ ఫ్రేమ్‌లు, డ్రైవ్ భాగాలు, బేరింగ్‌లు, అడ్జస్ట్‌మెంట్ మెకానిజమ్స్ మరియు కంట్రోల్ సిస్టమ్‌లు షిప్‌మెంట్‌కు ముందు సమావేశమై తనిఖీ చేయబడతాయి.

రవాణాకు ముందు పరీక్ష

మెషిన్ టెస్టింగ్‌లో డ్రైవ్ ఆపరేషన్, రోలర్ సర్దుబాటు, స్పీడ్ కంట్రోల్, ఎలక్ట్రికల్ ఫంక్షన్‌లు మరియు మొత్తం మెకానికల్ ఆపరేషన్ ఉంటాయి. అవసరమైన చోట, అంగీకరించిన ఉత్పత్తి అవసరాలకు వ్యతిరేకంగా స్ట్రెయిటెనింగ్ ఫలితాన్ని ధృవీకరించడానికి నమూనా స్టెయిన్‌లెస్ స్టీల్ ట్యూబ్‌లు లేదా బార్‌లను ఉపయోగించవచ్చు.

ధృవపత్రాలు మరియు పేటెంట్లు

FangRong Metallurgical Machinery Certification and Manufacturing

ISO 9001:2015:నాణ్యత నిర్వహణ వ్యవస్థ ధృవీకరణ, సర్టిఫికేట్ నం. UQ231211R1.

CE గుర్తు:వర్తించే మెషీన్ కాన్ఫిగరేషన్ మరియు సరఫరా పరిధికి అనుగుణంగా CE-మార్క్ చేయబడిన పరికరాలు అందుబాటులో ఉన్నాయి.

SGS తనిఖీ:ప్రాజెక్ట్ అవసరాలకు అనుగుణంగా మూడవ పార్టీ తనిఖీని ఏర్పాటు చేయవచ్చు.

పేటెంట్లు:FangRong పరికరాలు మరియు మెకానికల్ భాగాలను కవర్ చేసే ఆవిష్కరణ మరియు యుటిలిటీ మోడల్ పేటెంట్లను కలిగి ఉంది. ఉదాహరణలు 2013207829011, 2008300532117 మరియు ZL2015 2 0842922.7.

ప్యాకేజింగ్ మరియు అంతర్జాతీయ షిప్పింగ్

Stainless Steel Straightening Machine Packaging and Shipping

స్టెయిన్‌లెస్ స్టీల్ వర్టికల్ మల్టీ-రోల్ స్ట్రెయిటెనింగ్ మెషిన్ దాని నిర్మాణం, కొలతలు మరియు షిప్పింగ్ పద్ధతి ప్రకారం అంతర్జాతీయ రవాణా కోసం తయారు చేయబడింది. గమ్యస్థానం మరియు ప్రాజెక్ట్ అవసరాలకు అనుగుణంగా ఎగుమతి ప్యాకేజింగ్ మరియు డాక్యుమెంటేషన్‌తో ప్రధాన సమావేశాలు లోడ్ చేయడానికి ముందు సురక్షితంగా ఉంటాయి.

తరచుగా అడిగే ప్రశ్నలు

స్టెయిన్‌లెస్ స్టీల్ స్ట్రెయిటెనింగ్ మెషీన్‌ని ఎంచుకోవడానికి ఏ సమాచారం అవసరం?

స్టెయిన్‌లెస్ స్టీల్ గ్రేడ్, ట్యూబ్ లేదా బార్ కొలతలు, ట్యూబ్‌ల కోసం గోడ మందం, అందుబాటులో ఉన్న చోట తన్యత బలం లేదా కాఠిన్యం, మెటీరియల్ పొడవు, ప్రారంభ స్ట్రెయిట్‌నెస్, అవసరమైన పూర్తి స్ట్రెయిట్‌నెస్ మరియు ఊహించిన ఉత్పత్తి సామర్థ్యాన్ని అందించండి. సహనం గట్టిగా ఉన్నప్పుడు నమూనాలు లేదా డ్రాయింగ్‌లు ఉపయోగపడతాయి.

యంత్రం స్టెయిన్‌లెస్ స్టీల్ ట్యూబ్‌లు మరియు సాలిడ్ బార్‌లు రెండింటినీ సరిచేయగలదా?

అవును. FR సిరీస్‌లో ట్యూబ్‌లు మరియు సాలిడ్ బార్‌లు రెండింటికీ స్పెసిఫికేషన్‌లు ఉన్నాయి. అయినప్పటికీ, ట్యూబ్ వాల్ మందం మరియు ఘన పట్టీ వ్యాసం వేర్వేరు పరిశీలనలు అవసరం, కాబట్టి స్టెయిన్‌లెస్ స్టీల్ వర్టికల్ మల్టీ-రోల్ స్ట్రెయిటెనింగ్ మెషిన్ కాన్ఫిగరేషన్‌ను వాస్తవ ఉత్పత్తి శ్రేణికి వ్యతిరేకంగా తనిఖీ చేయాలి.

స్టెయిన్‌లెస్ స్టీల్‌ను స్ట్రెయిట్ చేసేటప్పుడు స్ప్రింగ్‌బ్యాక్ ఎందుకు ముఖ్యమైనది?

రోలర్ల గుండా వెళ్ళిన తరువాత, పదార్థం దాని వైకల్పనాన్ని పాక్షికంగా తిరిగి పొందగలదు. స్ప్రింగ్‌బ్యాక్ మొత్తం మెటీరియల్ లక్షణాలు మరియు ప్రాసెసింగ్ స్థితిపై ఆధారపడి ఉంటుంది. కాబట్టి ప్రాసెస్ చేయబడే వాస్తవ స్టెయిన్‌లెస్ స్టీల్ ప్రకారం రోలర్ వ్యాప్తి మరియు అమరికను ఏర్పాటు చేయాలి.

సన్నని గోడ స్టెయిన్‌లెస్ స్టీల్ ట్యూబ్‌లను స్ట్రెయిట్ చేయవచ్చా?

అవును, ట్యూబ్ కొలతలు ఎంచుకున్న మోడల్ పని పరిధిలో ఉంటే. గోడ మందం అనేది ఒక ముఖ్యమైన ఎంపిక పరామితి, ఎందుకంటే అధిక స్థానిక లోడింగ్ ట్యూబ్ గుండ్రనితనాన్ని ప్రభావితం చేస్తుంది లేదా చదునుగా మారుతుంది. సన్నని గోడ లేదా ఉపరితల-క్లిష్టమైన ఉత్పత్తుల కోసం నమూనా పరీక్ష సిఫార్సు చేయబడింది.

స్టెయిన్‌లెస్ స్టీల్‌పై రోలర్ గుర్తులను ఎలా తగ్గించవచ్చు?

రోలర్ ఉపరితల పరిస్థితి, రోలర్ ప్రొఫైల్, అమరిక, సంపర్క ఒత్తిడి మరియు దాణా పరిస్థితులు అన్నీ ఉపరితల మార్కింగ్‌ను ప్రభావితం చేస్తాయి. మెరుగుపెట్టిన, ప్రకాశవంతమైన లేదా అలంకార ఉపరితలాలతో ఉన్న ఉత్పత్తుల కోసం, రోలర్లు మరియు మెషిన్ కాన్ఫిగరేషన్ ఖరారు చేయడానికి ముందు ఈ అవసరాలు పేర్కొనబడాలి.

ఒక యంత్రం వివిధ స్టెయిన్‌లెస్ స్టీల్ వ్యాసాలను ప్రాసెస్ చేయగలదా?

అవును, ఎంచుకున్న మోడల్ యొక్క పని పరిధిలో. కొటేషన్ సమయంలో పూర్తి ఉత్పత్తి శ్రేణిని అందించాలి, తద్వారా రోలర్ సర్దుబాటు, ప్రారంభ దూరం మరియు సాధన అవసరాలు చిన్న మరియు పెద్ద పరిమాణాల కోసం మూల్యాంకనం చేయబడతాయి.

యంత్రం ఏ సరళతను సాధించగలదు?

పట్టికలో సూచన పూర్తి స్ట్రెయిట్‌నెస్ విలువలు మోడల్‌పై ఆధారపడి ≤0.3-0.5 mm/m నుండి ≤0.8 mm/m వరకు ఉంటాయి. వాస్తవ ఫలితాలు మెటీరియల్ లక్షణాలు, ప్రారంభ వైకల్యం, కొలతలు మరియు యంత్ర సర్దుబాటుపై ఆధారపడి ఉంటాయి.

యంత్రాన్ని స్టెయిన్‌లెస్ స్టీల్ ట్యూబ్ లేదా బార్ ప్రొడక్షన్ లైన్‌కు కనెక్ట్ చేయవచ్చా?

అవును. స్ట్రెయిటెనింగ్ మెషీన్‌ను ప్రొడక్షన్-లైన్ లేఅవుట్ మరియు హ్యాండ్లింగ్ అవసరాలకు లోబడి పూర్తి చేసే ప్రక్రియలో భాగంగా అమర్చవచ్చు. ప్రాజెక్ట్ కాన్ఫిగరేషన్ ద్వారా అవసరమైనప్పుడు ఆటోమేటిక్ లోడింగ్ లేదా అన్‌లోడ్ చేసే పరికరాలను పరిగణించవచ్చు.

ప్రామాణిక డెలివరీ సమయం ఎంత?

ఆర్డర్ నిర్ధారణ తర్వాత ప్రామాణిక యంత్రాలకు సాధారణంగా 30-60 రోజులు అవసరం. మెషిన్ పరిమాణం, రోలర్ కాన్ఫిగరేషన్, విద్యుత్ అవసరాలు మరియు ఇతర ప్రాజెక్ట్ స్పెసిఫికేషన్‌లను బట్టి అనుకూలీకరించిన పరికరాలకు అదనపు సమయం అవసరం కావచ్చు.

మీరు ఇన్‌స్టాలేషన్ మరియు కమీషనింగ్ సపోర్ట్‌ని అందిస్తారా?

అవును. FangRong ఇన్‌స్టాలేషన్ మరియు కమీషన్ కోసం సాంకేతిక మార్గదర్శకాలను అందిస్తుంది. రిమోట్ మద్దతు అందుబాటులో ఉంది, అయితే ప్రాజెక్ట్ ఒప్పందం ప్రకారం ఆన్-సైట్ ఇన్‌స్టాలేషన్ మరియు ఆపరేటర్ శిక్షణను ఏర్పాటు చేయవచ్చు.

వారంటీ వ్యవధి ఎంత?

ప్రామాణిక వారంటీ వ్యవధి అంగీకారం నుండి 12 నెలలు లేదా ఒప్పంద నిబంధనల ప్రకారం, అంగీకరించిన వారంటీ పరిధిలో తయారీ లోపాలను కవర్ చేస్తుంది.

కొటేషన్‌ను అభ్యర్థించేటప్పుడు నేను ఏమి అందించాలి?

దయచేసి స్టెయిన్‌లెస్ స్టీల్ గ్రేడ్, ట్యూబ్ లేదా బార్ పరిమాణం, గోడ మందం, మెటీరియల్ పొడవు, తన్యత బలం లేదా కాఠిన్యం, ప్రారంభ సూటితనం, అవసరమైన పూర్తి స్ట్రెయిట్‌నెస్, ఉత్పత్తి సామర్థ్యం మరియు అందుబాటులో ఉన్న ప్లాంట్ పరిస్థితులను అందించండి. వీలైతే, ఉత్పత్తి డ్రాయింగ్‌లు మరియు నమూనా మెటీరియల్ సమాచారాన్ని పంపండి. ఈ వివరాలు మెషిన్ మోడల్ మరియు రోలర్ కాన్ఫిగరేషన్‌ను మరింత ఖచ్చితంగా అంచనా వేయడానికి అనుమతిస్తాయి.

విచారణ పంపండి
సంప్రదింపు సమాచారం
  • చిరునామా

    NO.163, షాటోంగ్ రోడ్, షాబు 2వ పారిశ్రామిక జోన్, దలాంగ్ టౌన్, డోంగ్వాన్ సిటీ, గ్వాంగ్‌డాంగ్, చైనా

  • ఇమెయిల్

    frsale@dgfangrong.com

మీ మెటీరియల్, ప్రోడక్ట్ స్పెసిఫికేషన్‌లు, ప్రొడక్షన్ ప్రాసెస్ మరియు పరికరాల అవసరాల గురించి మాకు చెప్పండి. FangRong మీ అప్లికేషన్ కోసం తగిన కోల్డ్ డ్రాయింగ్ మెషిన్, డ్రాయింగ్ డైస్, స్ట్రెయిటెనింగ్ మెషిన్ మరియు అనుకూలీకరించిన పరిష్కారాలను చర్చించగలదు.
రేటింగ్:
5.0
వార్తల సిఫార్సులు
X
మీకు మెరుగైన బ్రౌజింగ్ అనుభవాన్ని అందించడానికి, సైట్ ట్రాఫిక్‌ను విశ్లేషించడానికి మరియు కంటెంట్‌ను వ్యక్తిగతీకరించడానికి మేము కుక్కీలను ఉపయోగిస్తాము. ఈ సైట్‌ని ఉపయోగించడం ద్వారా, మీరు మా కుక్కీల వినియోగానికి అంగీకరిస్తున్నారు. గోప్యతా విధానం
తిరస్కరించుఅంగీకరించు