Whatsapp
మేము స్ట్రెయిటెనింగ్, కోల్డ్ డ్రాయింగ్, పాయింటింగ్, చాంఫరింగ్, కట్టింగ్, థ్రెడ్ రోలింగ్ మెషీన్లు మరియు ట్యూబ్, బార్ మరియు వైర్ మెటీరియల్ల కోసం వివిధ పరిశ్రమలలో రూపొందించిన డ్రాయింగ్ డైస్లతో సహా ఖచ్చితమైన మెటల్ ప్రాసెసింగ్ పరికరాల యొక్క సమగ్ర శ్రేణిని అందిస్తున్నాము.
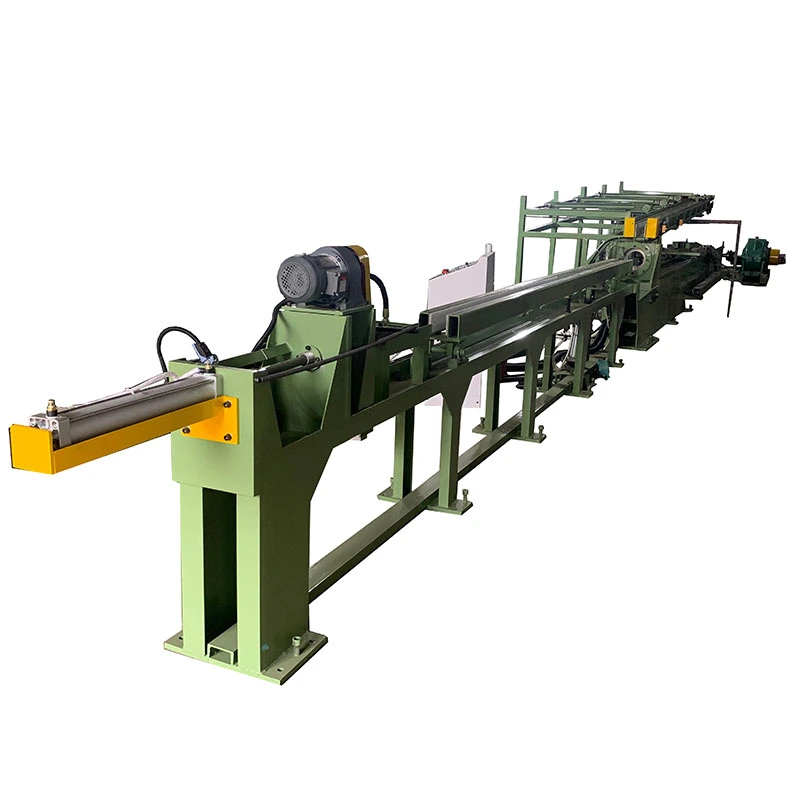
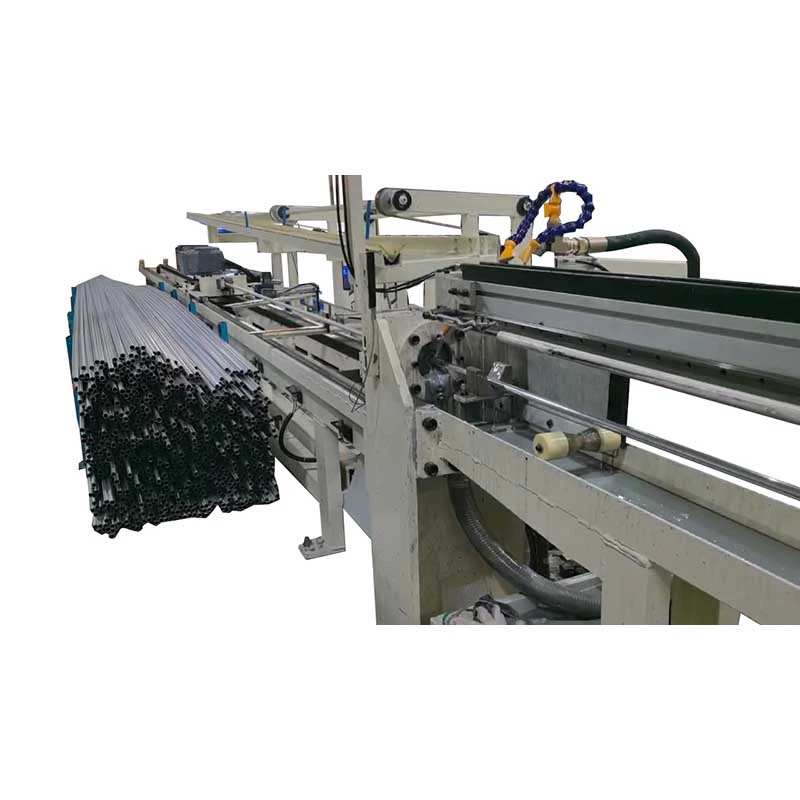
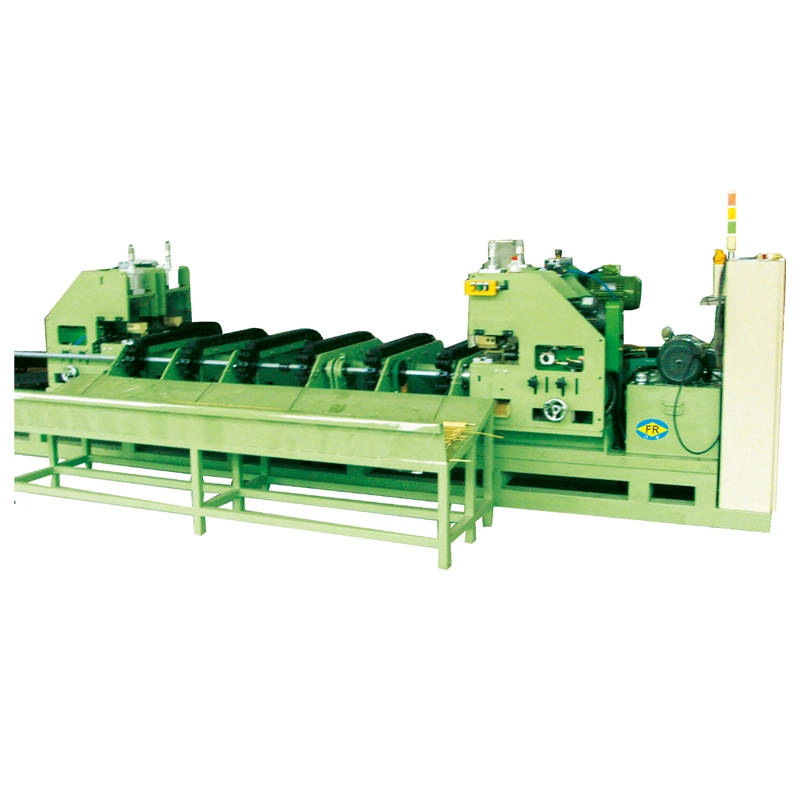
దిఅల్యూమినియం హారిజాంటల్ స్ట్రెయిటెనింగ్ మెషిన్అల్యూమినియం ట్యూబ్లు, పైపులు, ఘన బార్లు మరియు ప్రొఫైల్లలో వెలికితీత, డ్రాయింగ్, హీట్ ట్రీట్మెంట్, కటింగ్ లేదా హ్యాండ్లింగ్ తర్వాత బెండింగ్ మరియు వక్రతను సరిచేయడానికి బహుళ-రోలర్ యంత్రం. ఉక్కులా కాకుండా, అల్యూమినియం తక్కువ దిగుబడి బలం మరియు మృదువైన ఉపరితలం కలిగి ఉంటుంది, కాబట్టి స్ట్రెయిటెనింగ్ ఫోర్స్, రోలర్ ప్రెజర్, రోలర్ ఉపరితల పరిస్థితి మరియు ఫీడ్ స్పీడ్ అన్నీ జాగ్రత్తగా నియంత్రించాల్సిన అవసరం ఉంది.
FangRong యొక్క FR సిరీస్లో FR-20 నుండి FR-180 వరకు 13 ప్రామాణిక కాన్ఫిగరేషన్లు ఉన్నాయి. మోడల్ ఆధారంగా, దిఅల్యూమినియం స్ట్రెయిటెనింగ్ మెషిన్నుండి ట్యూబ్ వ్యాసాలను కవర్ చేస్తుందిφ4 నుండి φ180 మిమీమరియు నుండి ఘన బార్లుφ10 నుండి φ90 మిమీ. రోలర్ కాన్ఫిగరేషన్లు 14 నుండి 20 సెట్ల వరకు ఉంటాయి, స్టాండర్డ్ స్ట్రెయిట్నెస్ స్పెసిఫికేషన్లు ≤0.3 mm/m మరియు ఎంచుకున్న కాన్ఫిగరేషన్లు ≤0.1 mm/mకి చేరుకుంటాయి. మొత్తం వ్యవస్థాపించిన శక్తి 3 kW నుండి 55 kW వరకు ఉంటుంది.
మెషిన్ డిజైన్ ఫాంగ్రాంగ్ యొక్క దీర్ఘకాలిక స్ట్రెయిటెనింగ్ మరియు డ్రాబెంచ్ ఇంజనీరింగ్ అనుభవంపై ఆధారపడి ఉంటుంది. పరికరాలను స్ట్రెయిట్ చేయడంలో అనుభవం ఉన్న తైవానీస్ తయారీదారుతో జాయింట్ వెంచర్ ద్వారా 1998లో కంపెనీ స్థాపించబడింది మరియు 2013లో పూర్తిగా యాజమాన్యంలోకి వచ్చింది.


FR సిరీస్ బహుళ రోలర్ సెట్ల ద్వారా నియంత్రిత రివర్స్ బెండింగ్ను ఉపయోగిస్తుంది. ఒక పాయింట్ వద్ద మొత్తం వంపుని సరిదిద్దడానికి బదులుగా, వర్క్పీస్ వరుస దిద్దుబాటు పాయింట్ల ద్వారా మార్గనిర్దేశం చేయబడుతుంది, తద్వారా అవశేష వక్రత క్రమంగా తగ్గుతుంది.
అల్యూమినియం ఉత్పత్తుల కోసం, రోలర్ సెట్టింగ్ చాలా ముఖ్యమైనది. అధిక పీడనం రోలర్ మార్కులను వదిలివేయవచ్చు లేదా రివర్స్ బెండింగ్ను ప్రవేశపెట్టవచ్చు, అయితే తగినంత ఒత్తిడి అవశేష వక్రతను వదిలివేయవచ్చు. అవసరమైన సెట్టింగ్ మిశ్రమం, నిగ్రహం, వ్యాసం, గోడ మందం, ప్రారంభ వైకల్యం మరియు పేర్కొన్న సూటిగా ఉంటుంది.
వర్క్పీస్ మొదట సమలేఖనం చేయబడిన గైడ్ ద్వారా ప్రవేశిస్తుంది, ఆపై స్ట్రెయిటెనింగ్ రోలర్ల గుండా వెళుతుంది. ప్రతి రోలర్ స్థానం వైకల్యం యొక్క నియంత్రిత మొత్తాన్ని వర్తిస్తుంది. రోలర్ సెట్ల సంఖ్య అదనపు కరెక్షన్ పాయింట్లను అందిస్తుంది, అందుకే బిగుతుగా ఉండే స్ట్రెయిట్నెస్ అవసరమైనప్పుడు అధిక-రోలర్ కాన్ఫిగరేషన్లు సాధారణంగా ఎంపిక చేయబడతాయి.
FR-76 మరియు పెద్ద మోడల్లు 60 m/min వరకు వేరియబుల్ స్పీడ్ నియంత్రణను అందిస్తాయి. FR-50 మరియు చిన్న మోడల్లు 9, 18, 27 మరియు 45 m/min ఎంపిక చేయగల వేగాన్ని ఉపయోగిస్తాయి. అల్యూమినియం గ్రేడ్, ఉత్పత్తి జ్యామితి, స్ట్రెయిట్నెస్ లక్ష్యం మరియు ఉపరితల అవసరాలకు అనుగుణంగా సరైన పని వేగాన్ని కేవలం అందుబాటులో ఉన్న గరిష్ట వేగంతో అమలు చేయడం కంటే ఏర్పాటు చేయాలి.
అల్యూమినియం ఉత్పత్తులు విల్లు, స్థానిక వక్రత లేదా శీతలీకరణ, హీట్ ట్రీట్మెంట్, కట్టింగ్, నిల్వ లేదా రవాణా సమయంలో ఏర్పడే వైకల్యంతో ఎక్స్ట్రాషన్ లేదా డ్రాయింగ్ లైన్ను వదిలివేయగలవు. పదార్థం CNC మ్యాచింగ్, వెల్డింగ్, బెండింగ్, యానోడైజింగ్ లేదా అసెంబ్లీలోకి ప్రవేశించినప్పుడు ఈ లోపాలు మరింత గుర్తించదగినవి.
సన్నని-గోడ అల్యూమినియం గొట్టాల కోసం, సవాలు కేవలం సరళత మాత్రమే కాదు. అధిక రోలర్ ఒత్తిడి గుండ్రని స్థితిని ప్రభావితం చేస్తుంది లేదా ఉపరితలంపై కనిపించే గుర్తులను వదిలివేయవచ్చు. 6061 మరియు 7075 వంటి గట్టి మిశ్రమాలకు, మృదువైన వాణిజ్య-స్వచ్ఛత గ్రేడ్ల కంటే అవసరమైన దిద్దుబాటు శక్తి ఎక్కువగా ఉంటుంది. 6063 ప్రొఫైల్ల వంటి నిర్మాణ ఉత్పత్తుల కోసం, డైమెన్షనల్ స్ట్రెయిట్నెస్తో పాటు ఉపరితల రూపం కూడా ముఖ్యమైనది కావచ్చు.
ఇందుకే ఒకఅల్యూమినియం ట్యూబ్ స్ట్రెయిటెనింగ్ మెషిన్కేవలం వ్యాసం నుండి కాకుండా వాస్తవ ఉత్పత్తి పరిధి నుండి ఎంచుకోవాలి. మిశ్రమం, నిగ్రహం, గోడ మందం, ప్రారంభ వంపు, లక్ష్య నిఠారుగా మరియు ఆమోదయోగ్యమైన ఉపరితల పరిస్థితి అన్నీ తుది యంత్ర కాన్ఫిగరేషన్ను ప్రభావితం చేస్తాయి.
FR సిరీస్ 14, 15, 16, 17, లేదా 20 రోలర్ సెట్లతో అందుబాటులో ఉంది. మరిన్ని రోలర్ సెట్లు మరింత కరెక్షన్ పాయింట్లను అందిస్తాయి మరియు సాధారణంగా గట్టి స్ట్రెయిట్నెస్ స్పెసిఫికేషన్ అవసరమైన చోట ఉపయోగిస్తారు.
ఉదాహరణకు, 20 రోలర్లతో కూడిన FR-50 ≤0.1 mm/m వద్ద పేర్కొనబడింది, అయితే అనేక 17-రోలర్ కాన్ఫిగరేషన్లు ≤0.2 mm/m వద్ద పేర్కొనబడ్డాయి. ప్రామాణిక 14-రోలర్ కాన్ఫిగరేషన్లు సాధారణంగా ≤0.3 mm/m వద్ద పేర్కొనబడ్డాయి. వాస్తవ ఫలితాలు ఇప్పటికీ వర్క్పీస్ కండిషన్ మరియు మెషిన్ సర్దుబాటుపై ఆధారపడి ఉంటాయి, కాబట్టి గట్టి సహనం ఉన్న కస్టమర్లు కాన్ఫిగరేషన్ను ఖరారు చేసే ముందు నమూనా పరీక్షను నిర్వహించాలి.
మోడల్ ఎంపిక అసలు ఉత్పత్తి పరిధితో ప్రారంభం కావాలి. అతిపెద్ద మరియు అతిచిన్న ట్యూబ్ లేదా బార్ వ్యాసం, ట్యూబ్ గోడ మందం, అల్యూమినియం మిశ్రమం మరియు టెంపర్, అవసరమైన సూటిగా, ఉత్పత్తి వేగం మరియు ఉపరితల అవసరాలను తనిఖీ చేయండి. ఉత్పత్తిలో ఎక్కువ భాగం చిన్న లేదా సన్నని గోడ ఉత్పత్తులను కలిగి ఉంటే పెద్ద యంత్రం స్వయంచాలకంగా ఉత్తమ ఎంపిక కాదు.
| మోడల్ | గరిష్ట ట్యూబ్ Ø (మిమీ) | కనిష్ట ట్యూబ్ Ø (మి.మీ) | గరిష్ట బార్ Ø (మిమీ) | నిటారుగా (మిమీ/మీ) | రోలర్ సెట్లు | వేగం (మీ/నిమి) | మొత్తం శక్తి (kW) | బరువు (కిలోలు) | కొలతలు L×W×H (మిమీ) |
| FR-180 (17 రోలర్లు) | φ180 | φ60 | φ90 | ≤0.3 | 17 | --- | 55 | 25,000 | 4200×1800×1500 |
| FR-150 (17 రోలర్లు) | φ150 | φ58 | φ70 | ≤0.3 | 17 | --- | 30/37 | 12,000 | 4100×2280×1700 |
| FR-120 (14 రోలర్లు) | φ120×T3.0 | φ38 | φ50 | ≤0.3 | 14 | --- | 30 | 9,000 | 3250×1450×1250 |
| FR-100 (14 రోలర్లు) | φ89×T3.0 | φ28 | φ32 | ≤0.3 | 14 | 0-60 | 15 | 5,000 | 2350×1560×1160 |
| FR-100 (17 రోలర్లు) | φ89×T3.0 | φ28 | φ32 | ≤0.2 | 17 | 0-60 | 18 | 5,000 | 2700×1560×1160 |
| FR-76 (14 రోలర్లు) | φ60×T3.0 | φ16 | φ22 | ≤0.3 | 14 | 0-60 | 11 | 2,500 | 2250×1560×1160 |
| FR-76 (17 రోలర్లు) | φ76×T3.0 | φ18 | φ25 | ≤0.2 | 17 | 0-60 | 15 | 3,500 | 2560×1560×1160 |
| FR-76 (20 రోలర్లు) | φ76×T3.0 | φ18 | φ25 | ≤0.2 | 20 | 0-60 | 15 | 5,400 | 3250×1500×1250 |
| FR-50 (14 రోలర్లు) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.3 | 14 | 9/18/27/45 | 7.5 | 1,500 | 1750×1120×1040 |
| FR-50 (20 రోలర్లు) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.1 | 20 | 9/18/27/45 | 7.5 | 2,000 | 2200×1120×1040 |
| FR-25 (14 రోలర్లు) | φ25 | φ6 | φ12 | ≤0.3 | 14 | 9/18/27/45 | 4 | 1,000 | 1300×900×950 |
| FR-25 (16 రోలర్లు) | φ25 | φ6 | φ12 | ≤0.2 | 16 | 9/18/27/45 | 4 | 1,100 | 1800×1100×950 |
| FR-20 (15 రోలర్లు) | φ16×T2.0 | φ4 | φ10 | ≤0.3 | 15 | 9/18/27/45 | 3 | 700 | 1100×1050×950 |
Tట్యూబ్ గోడ మందం సూచిస్తుంది. FR-50 మరియు చిన్న మోడల్లు 9/18/27/45 m/min ఎంపిక చేయగల వేగాన్ని ఉపయోగిస్తాయి, అయితే FR-76 మరియు పైన జాబితా చేయబడిన పెద్ద మోడల్లు 0-60 m/min వేరియబుల్ స్పీడ్ నియంత్రణను అందిస్తాయి. అవసరమైన అల్యూమినియం ఉపరితల ముగింపు ప్రకారం రోలర్ ఉపరితల ఎంపికలను పేర్కొనవచ్చు.
కండెన్సర్లు, ఆవిరిపోరేటర్లు, శీతలీకరణ సమావేశాలు మరియు ఆటోమోటివ్ థర్మల్-మేనేజ్మెంట్ సిస్టమ్లలో ఉపయోగించే అల్యూమినియం ట్యూబ్లు ఎక్స్ట్రాషన్ లేదా కటింగ్ తర్వాత స్ట్రెయిటెనింగ్ అవసరం కావచ్చు. నియంత్రిత రోలర్ దిద్దుబాటు తదుపరి వంగడం, చేరడం, బ్రేజింగ్ లేదా అసెంబ్లీకి అవసరమైన జ్యామితిని నిర్వహించడంలో సహాయపడుతుంది.
సాధారణ అనువర్తనాల్లో అల్యూమినియం కూలింగ్ ట్యూబ్లు, బ్యాటరీ థర్మల్-మేనేజ్మెంట్ ట్యూబ్లు, స్ట్రక్చరల్ ట్యూబ్లు మరియు ఎక్స్ట్రూడెడ్ బార్లు ఉన్నాయి. ఈ ఉత్పత్తుల కోసం, ట్యూబ్ గోడ మందం, గుండ్రంగా మరియు ఉపరితల పరిస్థితితో పాటు స్ట్రెయిట్నెస్ను తప్పనిసరిగా పరిగణించాలి.
హ్యాండ్రైల్లు, ఫ్రేమ్లు, ముఖభాగాలు మరియు అలంకార నిర్మాణాల కోసం ఉపయోగించే 6063 ట్యూబ్లు మరియు ప్రొఫైల్లు తరచుగా స్ట్రెయిటెనింగ్ తర్వాత శుభ్రమైన ఉపరితలం అవసరం ఎందుకంటే యానోడైజింగ్ లేదా పూత రోలర్ గుర్తులను దాచదు. రోలర్ కాన్ఫిగరేషన్ మరియు కాంటాక్ట్ ఉపరితలం కాబట్టి దిగువ ముగింపు ప్రక్రియను దృష్టిలో ఉంచుకుని ఎంచుకోవాలి.
యంత్రాన్ని అల్యూమినియం బార్లు, కండక్టర్లు, ప్రొఫైల్లు మరియు ఇతర ఎక్స్ట్రూడెడ్ ఉత్పత్తుల కోసం ఉపయోగించవచ్చు, ఇవి మ్యాచింగ్, కటింగ్, అసెంబ్లీ లేదా తదుపరి ఏర్పాటుకు ముందు దిద్దుబాటు అవసరం. ఒకఅల్యూమినియం బార్ స్ట్రెయిటెనింగ్ మెషిన్వర్తించే వ్యాసం పరిధిలో ఘన రౌండ్ బార్ల కోసం కాన్ఫిగరేషన్ ఎంచుకోవచ్చు.
FR సిరీస్ వివిధ రోలర్ కాన్ఫిగరేషన్లు మరియు పని పరిధులతో అందుబాటులో ఉంది. సరైన మోడల్ ప్రధానంగా ట్యూబ్ లేదా బార్ వ్యాసం, గోడ మందం, అవసరమైన సరళత మరియు ఉత్పత్తి వేగంపై ఆధారపడి ఉంటుంది. దిగువ పోలిక ప్రధాన కాన్ఫిగరేషన్ల మధ్య ఆచరణాత్మక వ్యత్యాసాలను చూపుతుంది.
| ఆకృతీకరణ | సాధారణ నమూనాలు | వర్క్పీస్ పరిధి | నిటారుగా | వేగం | ఉత్తమంగా సరిపోతుంది |
|---|---|---|---|---|---|
| 14 రోలర్ | FR-25, FR-50, FR-76, FR-100, FR-120 | చిన్న నుండి పెద్ద అల్యూమినియం ట్యూబ్లు మరియు బార్లు | సాధారణంగా ≤0.3 mm/m | వర్తించే మోడల్లలో 0-60 మీ/నిమి వరకు | సాధారణ ఉత్పత్తి, ప్రామాణిక సరళత అవసరాలు, మిశ్రమ-పరిమాణ ఉత్పత్తి |
| 15 రోలర్ | FR-20 | ట్యూబ్ Ø4-16 mm; బార్ Ø10 mm | ≤0.3 mm/m | 9/18/27/45 మీ/నిమి | చిన్న వ్యాసం కలిగిన అల్యూమినియం గొట్టాలు మరియు బార్లు |
| 16 రోలర్ | FR-25 | ట్యూబ్ Ø6-25 mm; బార్ Ø12 మిమీ | ≤0.2 mm/m | 9/18/27/45 మీ/నిమి | బిగుతుగా ఉండే చిన్న గొట్టాలు |
| 17 రోలర్ | FR-76, FR-100, FR-150, FR-180 | మీడియం నుండి పెద్ద అల్యూమినియం ట్యూబ్లు మరియు బార్లు | ఎంచుకున్న మోడళ్లలో ≤0.2 mm/m వరకు తగ్గింది | 0–60 మీ/నిమిషానికి FR-76 మరియు అంతకంటే ఎక్కువ పేర్కొన్న చోట | అధిక స్ట్రెయిట్నెస్ అవసరాలు మరియు నిరంతర ఉత్పత్తి |
| 20 రోలర్ | FR-50, FR-76 | ట్యూబ్ Ø18-76 mm; బార్ Ø16-25 mm | మోడల్ ఆధారంగా ≤0.1-0.2 mm/m | మోడల్ ఆధారంగా 9/18/27/45 లేదా 0-60 m/min | గట్టి స్ట్రెయిట్నెస్ అవసరమయ్యే చోట ప్రెసిషన్ స్ట్రెయిటెనింగ్ |
14-రోలర్ కాన్ఫిగరేషన్ సాధారణంగా సరిఅయినది, స్టాండర్డ్ స్ట్రెయిట్నెస్ తగినంతగా ఉన్నప్పుడు మరియు సాధ్యమయ్యే బిగుతుగా ఉండే స్ట్రెయిట్నెస్ను సాధించడం కంటే ఉత్పత్తి సౌలభ్యం చాలా ముఖ్యమైనది. 17-రోలర్ కాన్ఫిగరేషన్ మరింత నియంత్రిత రివర్స్ బెండింగ్ను అందిస్తుంది మరియు మీడియం లేదా పెద్ద అల్యూమినియం ట్యూబ్లపై కస్టమర్కు గట్టి స్ట్రెయిట్నెస్ అవసరమైనప్పుడు సాధారణంగా ఎంపిక చేయబడుతుంది.
FR పరిధిలో అత్యంత బిగుతుగా ఉండేలా ఉండే అప్లికేషన్ల కోసం, 20-రోలర్ కాన్ఫిగరేషన్ వర్క్పీస్తో పాటు అదనపు కరెక్షన్ పాయింట్లను అందిస్తుంది. ఉదాహరణకు, FR-50 (20 రోలర్) ≤0.1 mm/m వద్ద పేర్కొనబడింది, అయితే FR-76 (20 రోలర్) ≤0.2 mm/m వద్ద పేర్కొనబడింది. వాస్తవ ఫలితాలు ఇప్పటికీ మిశ్రమం, నిగ్రహం, ట్యూబ్ జ్యామితి, గోడ మందం, ప్రారంభ రూపాంతరం, రోలర్ సర్దుబాటు మరియు ఉత్పత్తి వేగంపై ఆధారపడి ఉంటాయి.
| కారకం | అల్యూమినియం గొట్టాలు | అల్యూమినియం ఘన బార్లు |
|---|---|---|
| వర్క్పీస్ నిర్మాణం | వైకల్యాన్ని ప్రభావితం చేసే గోడ మందంతో బోలు విభాగం | వంగడానికి ఎక్కువ నిరోధకత కలిగిన ఘన విభాగం |
| కీ ఎంపిక కారకం | వెలుపలి వ్యాసం మరియు గోడ మందం | బార్ వ్యాసం |
| ఉపరితల ఆందోళన | మృదువైన ఉపరితలాలపై రోలర్ గుర్తుల ప్రమాదం ఎక్కువగా ఉంటుంది | పూర్తయిన బార్ల కోసం ఉపరితల మార్కింగ్ ఇప్పటికీ నియంత్రించబడాలి |
| స్ట్రెయిటెనింగ్ అడ్జస్ట్మెంట్ | రోలర్ ఒత్తిడి తప్పనిసరిగా మిశ్రమం, నిగ్రహం మరియు గోడ మందంతో సరిపోలాలి | రోలర్ ఒత్తిడి ప్రధానంగా వ్యాసం, పదార్థ స్థితి మరియు ప్రారంభ వంపు ద్వారా నిర్ణయించబడుతుంది |
యంత్రాన్ని గరిష్ట వ్యాసంతో మాత్రమే ఎంచుకోవద్దు. అల్యూమినియం ట్యూబ్ కోసం, బయటి వ్యాసం, గోడ మందం, మిశ్రమం మరియు నిగ్రహం, ప్రారంభ సూటితనం, దిద్దుబాటు తర్వాత అవసరమైన సూటిగా మరియు లక్ష్య ఉత్పత్తి వేగాన్ని అందించండి. సాలిడ్ బార్ల కోసం, బార్ వ్యాసం, అల్లాయ్ మరియు టెంపర్, ప్రారంభ వంపు మరియు పూర్తి స్ట్రెయిట్నెస్ అవసరాన్ని అందించండి.
రెండు నమూనాలు ఒకే వర్క్పీస్ వ్యాసాన్ని కవర్ చేయగలిగినప్పుడు, నిర్ణయం అవసరమైన సూటిగా మరియు ఉత్పత్తి పరిస్థితులపై ఆధారపడి ఉండాలి. ఉదాహరణకు, 14-రోలర్ మోడల్ ≤0.3 మిమీ/మీకి సరిపోతుంది, అయితే ప్రక్రియకు గట్టి సూటిగా అవసరమైనప్పుడు 16-, 17- లేదా 20-రోలర్ కాన్ఫిగరేషన్ మరింత సముచితంగా ఉండవచ్చు.
1998లో స్థాపించబడింది
FangRong 1998 నుండి స్ట్రెయిటెనింగ్ మరియు డ్రాబెంచ్ పరికరాలలో ప్రత్యేకతను కలిగి ఉంది. కంపెనీ ప్రారంభంలో తైవానీస్ తయారీదారుతో జాయింట్ వెంచర్గా పనిచేసింది మరియు 2013లో పూర్తిగా స్వంతం చేసుకుంది.
రెండు తయారీ సౌకర్యాలు
Dongguan Fangrong Metalurgical Equipment Co., Ltd. మరియు Yangjiang Fangrong Machinery Co., Ltd. స్ట్రెయిటెనింగ్ మరియు సంబంధిత మెటల్-ప్రాసెసింగ్ పరికరాల కోసం ఉత్పత్తి సామర్థ్యాన్ని అందిస్తాయి.
రవాణాకు ముందు మెషిన్ టెస్టింగ్
షిప్మెంట్కు ముందు నిష్క్రియ మరియు లోడ్ పరిస్థితులలో యంత్రాలను పరీక్షించవచ్చు. కస్టమర్ నమూనాలు అందుబాటులో ఉన్న చోట, టెస్టింగ్లో స్ట్రెయిట్నెస్, రోలర్ అలైన్మెంట్, మెషిన్ వైబ్రేషన్, మోటారు కరెంట్, ఉపరితల పరిస్థితి మరియు ఆపరేటింగ్ స్థిరత్వం ఉంటాయి.
వాస్తవ ఉత్పత్తి ఆధారంగా ఇంజనీరింగ్
ఒక కోసంఅల్యూమినియం హారిజాంటల్ స్ట్రెయిటెనింగ్ మెషిన్, కస్టమర్ యొక్క ఉత్పత్తి డేటా రోలర్ కాన్ఫిగరేషన్, పని పరిధి, వేగం మరియు ఉపరితల చికిత్స అవసరాలను నిర్ణయిస్తుంది. ఫాంగ్రాంగ్ మోడల్ను సిఫార్సు చేసే ముందు అల్యూమినియం గ్రేడ్, వ్యాసం, గోడ మందం, నిగ్రహం, సూటిగా ఉండే లక్ష్యం మరియు ఉత్పత్తి అవసరాలను అంచనా వేయగలదు.
సంస్థాపన మరియు సాంకేతిక మద్దతు
ఫౌండేషన్ డ్రాయింగ్లు, కమీషనింగ్ సపోర్ట్, ఆపరేటర్ శిక్షణ, విడిభాగాల సరఫరా మరియు రిమోట్ ట్రబుల్షూటింగ్ అందుబాటులో ఉన్నాయి. అవసరమైనప్పుడు ఆన్-సైట్ ఇన్స్టాలేషన్ మద్దతును కూడా ఏర్పాటు చేయవచ్చు.
ఇంజనీరింగ్:మెషిన్ కాన్ఫిగరేషన్ ఉత్పత్తి కొలతలు, అల్యూమినియం గ్రేడ్, స్ట్రెయిట్నెస్ అవసరాలు, వేగం మరియు ఉపరితల అవసరాల నుండి నిర్ణయించబడుతుంది.
మ్యాచింగ్:రోలర్లు, షాఫ్ట్లు, ఫ్రేమ్లు, గేర్లు మరియు ఇతర కీలకమైన భాగాలు మెషిన్ డిజైన్ ప్రకారం తయారు చేయబడతాయి మరియు తనిఖీ చేయబడతాయి.
అసెంబ్లీ:రోలర్ అసెంబ్లీలు, ట్రాన్స్మిషన్ కాంపోనెంట్లు, ఎలక్ట్రికల్ సిస్టమ్లు, PLC, మరియు HMIలు ఏకీకృతం చేయబడి, అసెంబ్లీ సమయంలో తనిఖీ చేయబడతాయి.
పరీక్ష:మెషిన్ ఆపరేషన్, రోలర్ అలైన్మెంట్, స్ట్రెయిటెనింగ్ పనితీరు, వైబ్రేషన్, ఎలక్ట్రికల్ సేఫ్టీ మరియు ఇతర పేర్కొన్న పారామీటర్లు షిప్మెంట్కు ముందు తనిఖీ చేయబడతాయి.
తుది తనిఖీ:ఎగుమతి ప్యాకేజింగ్కు ముందు కస్టమర్-నిర్దిష్ట అవసరాలు మరియు పరీక్ష ఫలితాలు సమీక్షించబడతాయి.
ISO 9001:2015నాణ్యత నిర్వహణ ధృవీకరణ సంస్థ యొక్క డాక్యుమెంట్ చేయబడిన ఉత్పత్తి మరియు నాణ్యత-నియంత్రణ విధానాలకు మద్దతు ఇస్తుంది. వర్తించే మోడల్లు మరియు మార్కెట్లకు CE సర్టిఫికేషన్తో FR సిరీస్ కూడా అందుబాటులో ఉంది. ప్రాజెక్ట్ మూల్యాంకనం కోసం అవసరమైన చోట SGS తనిఖీ మరియు పేటెంట్ డాక్యుమెంటేషన్ అందించబడుతుంది.
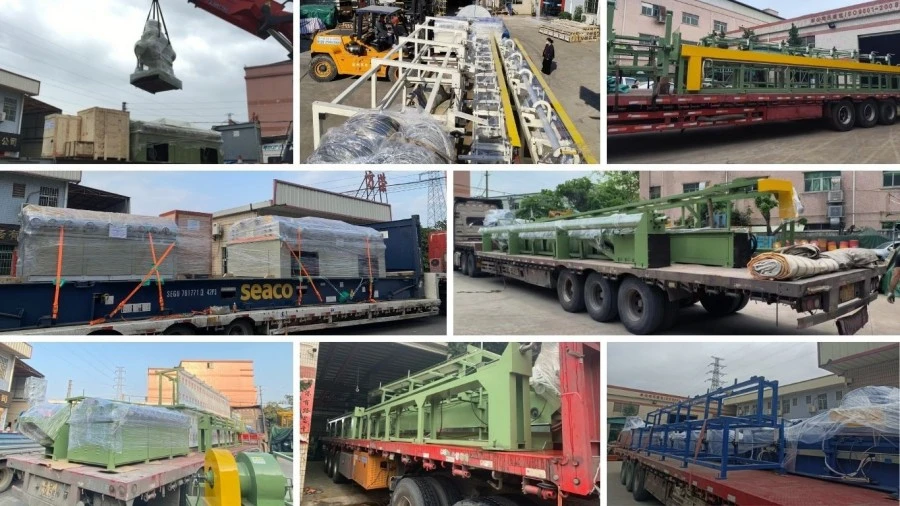
మెకానికల్ భాగాలు, ఎలక్ట్రికల్ సిస్టమ్లు మరియు బహిర్గతమైన ఉపరితలాలకు తగిన రక్షణతో ఎగుమతి షిప్మెంట్ కోసం యంత్రాలను సిద్ధం చేస్తారు. యంత్రం పరిమాణం, గమ్యం మరియు రవాణా పద్ధతి ప్రకారం ప్యాకేజింగ్ మరియు షిప్పింగ్ ఏర్పాట్లు నిర్ధారించబడతాయి.
1050, 1060, 1100, 3003, 5052, 6061, 6063, 6082, 7075 మరియు ఇతర గ్రేడ్లతో సహా సాధారణ అల్యూమినియం మిశ్రమాల కోసం FR సిరీస్ను కాన్ఫిగర్ చేయవచ్చు. మిశ్రమాల మధ్య దిగుబడి బలం మరియు నిగ్రహం గణనీయంగా మారుతుంటాయి కాబట్టి, తుది రోలర్ సెట్టింగ్ మిశ్రమం హోదా మాత్రమే కాకుండా వాస్తవ పదార్థంపై ఆధారపడి ఉండాలి.
ప్రధాన కారకాలు అవసరమైన సరళత, ఉత్పత్తి జ్యామితి, పదార్థ స్థితి మరియు ఉత్పత్తి పరిధి. మరిన్ని రోలర్ సెట్లు ఎక్కువ కరెక్షన్ పాయింట్లను అందిస్తాయి మరియు సాధారణంగా బిగుతుగా ఉండే స్ట్రెయిట్నెస్ అవసరాలకు ప్రాధాన్యత ఇవ్వబడతాయి. ఉదాహరణకు, 20 రోలర్లతో కూడిన FR-50 ≤0.1 mm/m వద్ద పేర్కొనబడింది, అయితే ప్రామాణిక 14-రోలర్ కాన్ఫిగరేషన్లు సాధారణంగా ≤0.3 mm/m వద్ద పేర్కొనబడ్డాయి.
ఇది ట్యూబ్ జ్యామితి, మిశ్రమం, నిగ్రహం, ఉపరితల అవసరాలు మరియు రోలర్ కాన్ఫిగరేషన్పై ఆధారపడి ఉంటుంది. అల్యూమినియం సాపేక్షంగా మృదువైనది, కాబట్టి అధిక పీడనం లేదా తగని రోలర్ ఉపరితలాలు గుర్తులను కలిగిస్తాయి. ప్రదర్శన-క్లిష్టమైన గొట్టాల కోసం, యంత్ర ఎంపిక మరియు నమూనా పరీక్ష సమయంలో రోలర్ పదార్థం మరియు ఉపరితల స్థితిని నిర్ధారించాలి.
అవును, పరిమాణాలు యంత్రం యొక్క పేర్కొన్న పని పరిధిలోకి వస్తాయి మరియు సాధనం మరియు రోలర్ కాన్ఫిగరేషన్ అనుకూలంగా ఉంటాయి. ఉత్పత్తి శ్రేణి గణనీయంగా వేర్వేరు వ్యాసాలను లేదా గోడ మందాన్ని కలిగి ఉంటే, ఆర్డర్ చేయడానికి ముందు అవసరమైన సర్దుబాటు పరిధిని తనిఖీ చేయాలి.
అవును. ఉత్పత్తి గట్టి స్ట్రెయిట్నెస్ టాలరెన్స్, సన్నని గోడ, డిమాండ్ చేసే ఉపరితల ముగింపు లేదా ఎంచుకున్న కాన్ఫిగరేషన్లో గతంలో ప్రాసెస్ చేయని మిశ్రమం కలిగి ఉన్నప్పుడు నమూనా పరీక్ష సిఫార్సు చేయబడింది. షిప్మెంట్కు ముందు మెషిన్ మోడల్, రోలర్ అమరిక, వేగం మరియు దిద్దుబాటు సెట్టింగ్లను నిర్ధారించడానికి పరీక్ష ఫలితాలు ఉపయోగించబడతాయి.
అల్యూమినియం అల్లాయ్ మరియు టెంపర్, ట్యూబ్ లేదా బార్ రకం, కనిష్ట మరియు గరిష్ట వ్యాసం, ట్యూబ్ గోడ మందం వర్తించే చోట, ప్రారంభ సూటిగా, అవసరమైన తుది స్ట్రెయిట్నెస్, ఉపరితల-నాణ్యత అవసరం మరియు ఉత్పత్తి వేగాన్ని అందించండి. ఈ వివరాలు ప్రారంభ యంత్రం సిఫార్సు మరియు సామర్థ్యం మూల్యాంకనం కోసం సరిపోతాయి.
చిరునామా
NO.163, షాటోంగ్ రోడ్, షాబు 2వ పారిశ్రామిక జోన్, దలాంగ్ టౌన్, డోంగ్వాన్ సిటీ, గ్వాంగ్డాంగ్, చైనా
Tel
ఇమెయిల్