Whatsapp
మేము స్ట్రెయిటెనింగ్, కోల్డ్ డ్రాయింగ్, పాయింటింగ్, చాంఫరింగ్, కట్టింగ్, థ్రెడ్ రోలింగ్ మెషీన్లు మరియు ట్యూబ్, బార్ మరియు వైర్ మెటీరియల్ల కోసం వివిధ పరిశ్రమలలో రూపొందించిన డ్రాయింగ్ డైస్లతో సహా ఖచ్చితమైన మెటల్ ప్రాసెసింగ్ పరికరాల యొక్క సమగ్ర శ్రేణిని అందిస్తున్నాము.
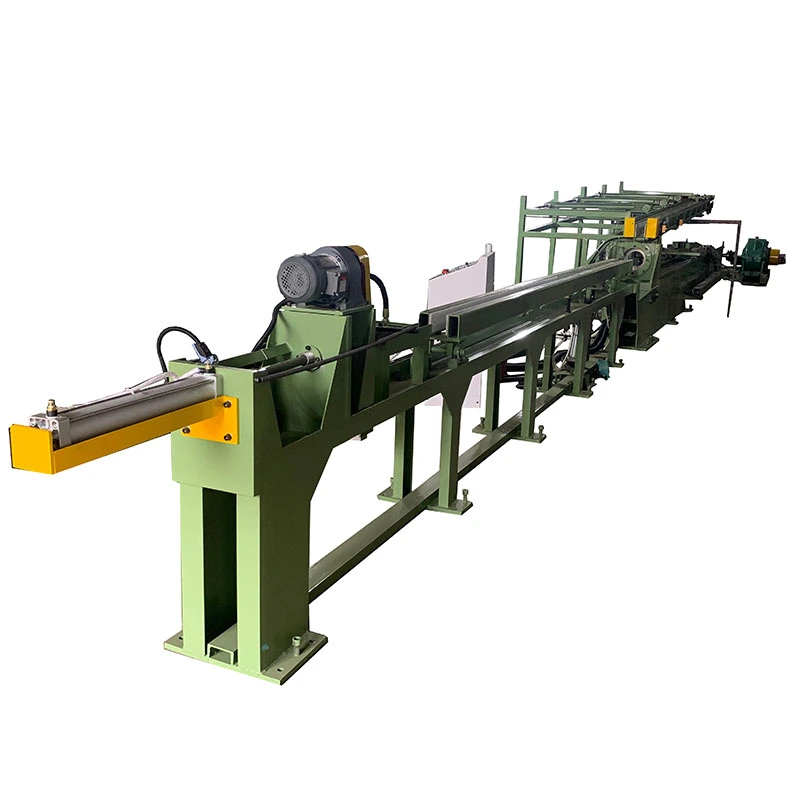
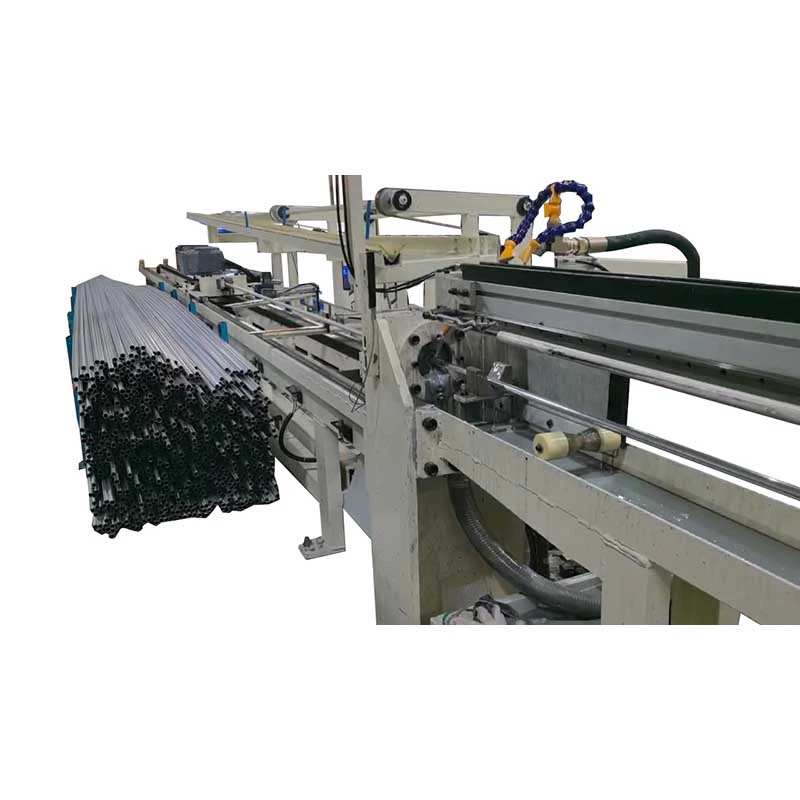
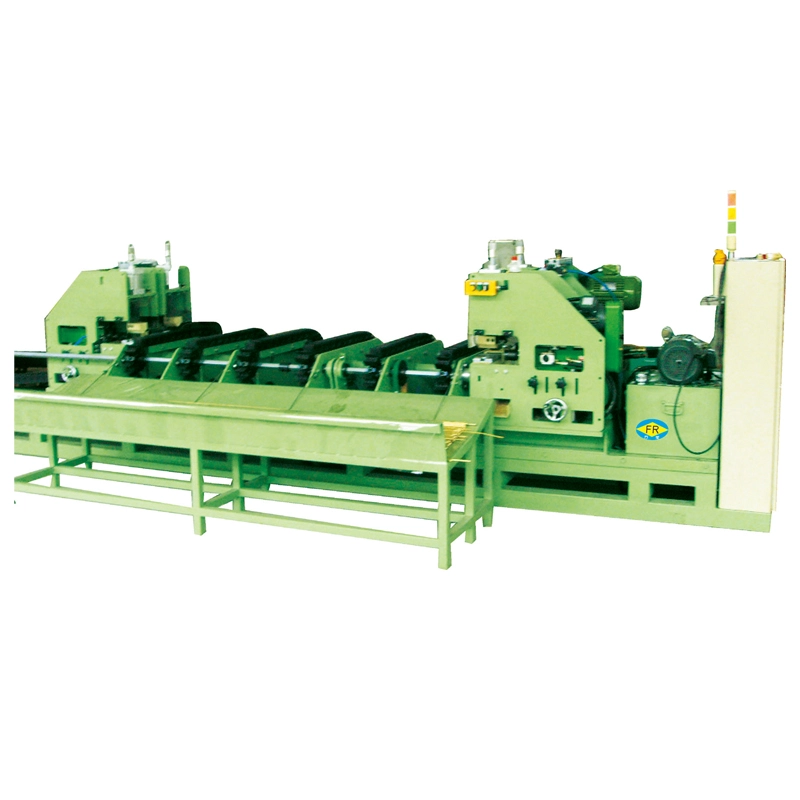
దికార్బన్ స్టీల్ హారిజాంటల్ స్ట్రెయిటెనింగ్ మెషిన్కార్బన్ స్టీల్ ట్యూబ్లు, పైపులు, రౌండ్ బార్లు మరియు ఇలాంటి పొడవైన మెటల్ వర్క్పీస్ల కోసం మల్టీ-రోల్ స్ట్రెయిటెనింగ్ సిస్టమ్. ఇది బహుళ పాయింట్ల నుండి నియంత్రిత రివర్స్ బెండింగ్ను వర్తింపజేయడానికి, మెటీరియల్ బెండింగ్ను సరిదిద్దడానికి మరియు కత్తిరించే ముందు, మ్యాచింగ్, వెల్డింగ్ లేదా అసెంబ్లీకి ముందు స్ట్రెయిట్నెస్ని మెరుగుపరచడానికి క్రాస్డ్ రోలర్ల శ్రేణిని ఉపయోగిస్తుంది.
FangRong FR సిరీస్ యంత్రాలు వివిధ రోలర్ కాన్ఫిగరేషన్లు మరియు పని పరిధులలో అందుబాటులో ఉన్నాయి, ఇవి ట్యూబ్ డయామీటర్లను కవర్ చేస్తాయిφ4 mm నుండి φ180 mmమరియు నుండి ఘన బార్లుφ10 mm నుండి φ90 mm. మోడల్పై ఆధారపడి, పూర్తయిన సరళత చేరుకోవచ్చు≤0.1 mm/mపేర్కొన్న ప్రాసెసింగ్ పరిస్థితులలో.
యంత్రం కార్బన్ స్టీల్తో పాటు అల్లాయ్ స్టీల్, స్టెయిన్లెస్ స్టీల్, రాగి, అల్యూమినియం మరియు ఎంపిక చేసిన ప్రత్యేక మిశ్రమాలను ప్రాసెస్ చేయగలదు. తుది మోడల్ ఎంపిక మెటీరియల్ గ్రేడ్, ట్యూబ్ వ్యాసం, గోడ మందం, బార్ వ్యాసం, ఇన్కమింగ్ స్ట్రెయిట్నెస్, అవసరమైన పూర్తి స్ట్రెయిట్నెస్ మరియు ప్రొడక్షన్ వేగంపై ఆధారపడి ఉంటుంది.
FR సిరీస్ సింగిల్ పాయింట్ కరెక్షన్ కాకుండా మల్టీ-పాయింట్ రివర్స్ బెండింగ్ని ఉపయోగిస్తుంది. వర్క్పీస్ వంపుతిరిగిన క్రాస్డ్ రోలర్ల ద్వారా తిరుగుతుంది మరియు ముందుకు సాగుతుంది, అయితే ప్రతి రోలర్ నియంత్రిత మొత్తంలో వైకల్యాన్ని వర్తింపజేస్తుంది. వర్క్పీస్ దాని పొడవుతో పాటు బహుళ స్థానాల్లో సరిదిద్దబడినందున, స్థానిక బెండింగ్ ఒక పాయింట్ వద్ద మాత్రమే సరిదిద్దకుండా క్రమంగా తగ్గించబడుతుంది.
పని ఫలితం రోలర్ స్థానం, రోలర్ కోణం, మెటీరియల్ కాఠిన్యం, విభాగం పరిమాణం, గోడ మందం మరియు ఇన్కమింగ్ వైకల్యం మధ్య సంబంధంపై ఆధారపడి ఉంటుంది. కాబట్టి ఆపరేటర్లు ప్రతి స్పెసిఫికేషన్ కోసం ఒక స్థిర సెట్టింగ్పై ఆధారపడకుండా అసలు మెటీరియల్ ప్రకారం రోలర్ సెట్టింగ్లను సర్దుబాటు చేస్తారు.
సాధారణ స్ట్రెయిటెనింగ్ సైకిల్ వీటిని కలిగి ఉంటుంది:
1. మెటీరియల్ ఫీడింగ్:ట్యూబ్ లేదా బార్ స్థానంలో ఉంచబడుతుంది మరియు స్ట్రెయిటెనింగ్ విభాగంలోకి ఇవ్వబడుతుంది.
2. ప్రారంభ బెండింగ్:మొదటి రోలర్ సమూహాలు ఇప్పటికే ఉన్న బెండ్కు విరుద్ధంగా నియంత్రిత వైకల్యాన్ని పరిచయం చేస్తాయి.
3. ప్రగతిశీల దిద్దుబాటు:తదుపరి రోలర్లు వర్క్పీస్తో పాటు మిగిలిన విచలనాన్ని సరిచేయడానికి ప్రత్యామ్నాయ బెండింగ్ను వర్తిస్తాయి.
4. భ్రమణం మరియు ముందుకు కదలిక:క్రాస్డ్ రోలర్లు వర్క్పీస్ను మెషిన్ ద్వారా కదులుతున్నప్పుడు నిరంతరం తిప్పుతాయి, ఇది పూర్తి చుట్టుకొలత చుట్టూ దిద్దుబాటును అనుమతిస్తుంది.
5. చక్కటి సర్దుబాటు:రోలర్ ఒత్తిడి, కోణం మరియు గ్యాప్ పదార్థం మరియు అవసరమైన సరళత ప్రకారం సర్దుబాటు చేయబడతాయి.
6. పూర్తయిన తనిఖీ:మెటీరియల్ తదుపరి ఉత్పత్తి ఆపరేషన్లోకి ప్రవేశించే ముందు స్ట్రెయిట్నెస్ మరియు ఇతర పేర్కొన్న కొలతలు తనిఖీ చేయబడతాయి.
కార్బన్ స్టీల్ ట్యూబ్లు మరియు బార్లు రోలింగ్, డ్రాయింగ్, హీట్ ట్రీట్మెంట్, శీతలీకరణ, నిల్వ మరియు రవాణా సమయంలో వంగడాన్ని అభివృద్ధి చేయవచ్చు. సాపేక్షంగా చిన్న వ్యత్యాసాలు కూడా ఆటోమేటిక్ ఫీడింగ్, కట్టింగ్, మ్యాచింగ్, వెల్డింగ్ మరియు అసెంబ్లీ సమయంలో సమస్యలను సృష్టించగలవు.
ఈ ఉత్పత్తి సమస్యలను పరిష్కరించడానికి FR సిరీస్ రూపొందించబడింది:
అసమాన సరళత:బహుళ-పాయింట్ రివర్స్ బెండింగ్ రేఖాంశ వైకల్పనాన్ని సరిచేస్తుంది మరియు పూర్తి పని పొడవులో మరింత స్థిరమైన సరళతను అందిస్తుంది.
అస్థిరమైన దిగువ మ్యాచింగ్:స్ట్రెయిటర్ స్టాక్ ఫీడ్ చేయడం, బిగించడం, కత్తిరించడం మరియు మెషిన్ చేయడం సులభం, తదుపరి కార్యకలాపాలలో అమరిక సమస్యలను తగ్గిస్తుంది.
వివిధ పదార్థాల పరిమాణాలు:FR సిరీస్ విస్తృత శ్రేణి ట్యూబ్ మరియు బార్ డయామీటర్లను కవర్ చేస్తుంది, వివిధ స్ట్రెయిట్నెస్ అవసరాలకు వేర్వేరు రోలర్ గణనలు అందుబాటులో ఉంటాయి.
అధిక ఉత్పత్తి అవసరాలు:ఎంచుకున్న మోడల్లు నిరంతర ఆపరేషన్ మరియు సర్దుబాటు చేయగల పని వేగానికి మద్దతు ఇస్తాయి, వాటిని ఉత్పత్తి లైన్లకు అలాగే బ్యాచ్ ప్రాసెసింగ్కు అనుకూలంగా చేస్తుంది.
చిన్న బ్యాచ్ ఉత్పత్తి:వేర్వేరు రోలర్ కాన్ఫిగరేషన్లు తయారీదారులు వారి వాస్తవ ఉత్పత్తి శ్రేణి ప్రకారం యంత్ర పరిమాణం, నిఠారుగా ఖచ్చితత్వం మరియు పెట్టుబడిని సమతుల్యం చేయడానికి అనుమతిస్తాయి.
వర్క్పీస్ ఒకే కాంటాక్ట్ పాయింట్లో సరిదిద్దడానికి బదులుగా బహుళ క్రాస్డ్ రోలర్ల గుండా వెళుతుంది. ఇది అనేక స్థానాలపై దిద్దుబాటును పంపిణీ చేస్తుంది మరియు అవశేష వంగడాన్ని మరింత స్థిరంగా నియంత్రించడంలో సహాయపడుతుంది.
FangRong FR సిరీస్లో విభిన్న రోలర్ ఏర్పాట్లను అందిస్తుంది. గట్టి స్ట్రెయిట్నెస్ అవసరమైనప్పుడు లేదా మెటీరియల్కు మరింత నియంత్రిత ప్రగతిశీల దిద్దుబాటు అవసరమైనప్పుడు అధిక రోలర్ కౌంట్ సాధారణంగా ఎంపిక చేయబడుతుంది. రోలర్ కౌంట్ మాత్రమే తుది ఫలితాన్ని నిర్ణయించదు; మెటీరియల్ స్థితి, వ్యాసం, గోడ మందం, రోలర్ సెట్టింగ్లు మరియు ఇన్కమింగ్ డిఫార్మేషన్ కూడా స్ట్రెయిట్నెస్ని ప్రభావితం చేస్తాయి.
వర్తించే మోడల్ పరిధిలో బోలు మరియు ఘన రౌండ్ వర్క్పీస్ల కోసం ఒకే మెషీన్ ప్లాట్ఫారమ్ను కాన్ఫిగర్ చేయవచ్చు. ట్యూబ్ ప్రాసెసింగ్కు గోడ మందం మరియు వైకల్యానికి నిరోధకతపై ప్రత్యేక శ్రద్ధ అవసరం, అయితే సాలిడ్ బార్లకు సాధారణంగా వ్యాసం మరియు పదార్థ బలం పెరిగే కొద్దీ ఎక్కువ దిద్దుబాటు శక్తి అవసరం.
FR-76 మరియు సరఫరా చేయబడిన కాన్ఫిగరేషన్లోని పెద్ద మోడల్లు ఫ్రీక్వెన్సీ-ఇన్వర్టర్ స్పీడ్ కంట్రోల్ని పని శ్రేణితో ఉపయోగిస్తాయి0-60 మీ/నిమి. FR-50 మరియు చిన్న మోడల్లు ఎంచుకోదగిన వేగాన్ని ఉపయోగిస్తాయి9, 18, 27 లేదా 45 మీ/నిమి. వాస్తవ ఉత్పత్తి వేగాన్ని మెటీరియల్ గ్రేడ్, వర్క్పీస్ కొలతలు, అవసరమైన స్ట్రెయిట్నెస్ మరియు ఉపరితల అవసరాల ద్వారా నిర్ణయించాలి.
మెషిన్ ఫ్రేమ్, రోలర్ అసెంబ్లీలు మరియు ట్రాన్స్మిషన్ సిస్టమ్ నిరంతర మెటల్-ప్రాసెసింగ్ అనువర్తనాల కోసం రూపొందించబడ్డాయి. రోలర్ పొజిషన్లో చిన్న మార్పులు కూడా వర్క్పీస్ యొక్క చివరి స్ట్రెయిట్నెస్ను ప్రభావితం చేయగలవు కాబట్టి స్ట్రక్చర్ వర్కింగ్ లోడ్ కింద రోలర్ అమరికను తప్పనిసరిగా నిర్వహించాలి.
ఉత్పత్తి శ్రేణిపై ఆధారపడి, యంత్రం PLC నియంత్రణ, టచ్స్క్రీన్ ఆపరేషన్, ఆటోమేటిక్ ఫీడింగ్ మరియు అన్లోడింగ్ మరియు ఇతర ఆటోమేషన్ ఫంక్షన్లతో అమర్చబడి ఉంటుంది. ఉత్పత్తి వాల్యూమ్ మరియు ఇంటిగ్రేషన్ అవసరాలకు అనుగుణంగా ఆటోమేషన్ స్థాయిని ఎంచుకోవచ్చు.
FR సిరీస్లోని అత్యంత ముఖ్యమైన ఎంపిక వ్యత్యాసం కేవలం యంత్ర పరిమాణం మాత్రమే కాదు. కొనుగోలుదారులు సరిపోల్చాలివర్క్పీస్ వ్యాసం, మెటీరియల్ కండిషన్, అవసరమైన స్ట్రెయిట్నెస్ మరియు రోలర్ కాన్ఫిగరేషన్మోడల్ను ఎంచుకునే ముందు.
| ఆకృతీకరణ | సాధారణ ఎంపిక | బలం | పరిశీలన |
|---|---|---|---|
| 14 రోలర్లు | ప్రామాణిక నిఠారుగా | తక్కువ యంత్రం ధర మరియు సరళమైన కాన్ఫిగరేషన్ | ప్రామాణిక స్ట్రెయిట్నెస్ తగినంతగా ఉన్నప్పుడు అనుకూలం |
| 15 రోలర్లు | చిన్న-వ్యాసం వర్క్పీస్ | చిన్న గొట్టాలు మరియు బార్ల కోసం కాంపాక్ట్ కాన్ఫిగరేషన్ | మోడల్-నిర్దిష్ట పని పరిధిని తప్పనిసరిగా తనిఖీ చేయాలి |
| 16 రోలర్లు | అధిక స్ట్రెయిట్నెస్ అవసరం | ప్రామాణిక కాన్ఫిగరేషన్ల కంటే ఎక్కువ దిద్దుబాటు పాయింట్లు | ఎంచుకున్న చిన్న-వ్యాసం ఖచ్చితత్వ అప్లికేషన్లకు ఉపయోగపడుతుంది |
| 17 రోలర్లు | ఖచ్చితమైన ఉత్పత్తి | మరింత ప్రగతిశీల దిద్దుబాటు మరియు గట్టి స్ట్రెయిట్నెస్ సామర్ధ్యం | అధిక యంత్ర ధర మరియు పెద్ద పాదముద్ర |
| 20 రోలర్లు | హై-ప్రెసిషన్ స్ట్రెయిటెనింగ్ | డిమాండ్ స్ట్రెయిట్నెస్ అవసరాల కోసం మరిన్ని దిద్దుబాటు పాయింట్లు | అధిక పెట్టుబడి; అప్లికేషన్ దాని నుండి ప్రయోజనం పొందినప్పుడు మాత్రమే ఎంచుకోండి |
సుమారుగా అవసరమయ్యే అప్లికేషన్ల కోసం≤0.3 mm/m, మెటీరియల్ మరియు ఇన్కమింగ్ కండిషన్ ఆధారంగా ప్రామాణిక 14-రోలర్ కాన్ఫిగరేషన్ సరిపోతుంది. కస్టమర్కు గట్టి సూటిదనం అవసరమైనప్పుడు, 17- లేదా 20-రోలర్ కాన్ఫిగరేషన్లు అదనపు దిద్దుబాటు దశలను అందించగలవు.
ఉదాహరణకు, సరఫరా చేయబడిన FR లక్షణాలు చూపుతాయి≤0.1 mm/m వద్ద 20 రోలర్లతో FR-50, 17 లేదా 20 రోలర్లతో FR-76 వద్ద పేర్కొనబడింది≤0.2 mm/m. అందువల్ల, 20-రోలర్ కాన్ఫిగరేషన్ ప్రతి మోడల్లో ఒకే సరళతను సాధించినట్లు స్వయంచాలకంగా వర్ణించకూడదు.
| అంశం | ట్యూబ్ / పైపు | సాలిడ్ రౌండ్ బార్ |
|---|---|---|
| కీ పారామితులు | బయటి వ్యాసం మరియు గోడ మందం | బార్ వ్యాసం |
| వైకల్యం ఆందోళన | స్ట్రెయిట్నెస్ మరియు సాధ్యం విభాగం వైకల్యం | నిటారుగా మరియు దిద్దుబాటు శక్తి |
| మెటీరియల్ పరిశీలన | గోడ మందం దృఢత్వాన్ని ప్రభావితం చేస్తుంది | వ్యాసం మరియు బలం అవసరమైన దిద్దుబాటును బలంగా ప్రభావితం చేస్తాయి |
| సాధారణ దిగువ కార్యకలాపాలు | కట్టింగ్, వెల్డింగ్, డ్రాయింగ్, మ్యాచింగ్, అసెంబ్లీ | టర్నింగ్, గ్రౌండింగ్, ఫోర్జింగ్, మ్యాచింగ్, అసెంబ్లీ |
| అవసరం | ప్రామాణిక కాన్ఫిగరేషన్ | ఖచ్చితమైన కాన్ఫిగరేషన్ |
|---|---|---|
| సాధారణ సూటి లక్ష్యం | ≤0.3 mm/m | పేర్కొన్న మోడళ్లలో ≤0.1 mm/m వరకు తగ్గింది |
| రోలర్ కాన్ఫిగరేషన్ | సాధారణంగా 14-15 రోలర్లు | 16-20 రోలర్ కాన్ఫిగరేషన్లు ఎంచుకోబడ్డాయి |
| ఉత్తమంగా సరిపోతుంది | సాధారణ పారిశ్రామిక ప్రాసెసింగ్ | ఖచ్చితమైన మ్యాచింగ్ మరియు డిమాండ్ అసెంబ్లీ అప్లికేషన్లు |
| యంత్ర పెట్టుబడి | దిగువ | ఎక్కువ |
వ్యాసం ద్వారా మాత్రమే స్ట్రెయిటెనింగ్ మెషీన్ను ఎంచుకోవద్దు. ఖచ్చితమైన సిఫార్సు కోసం, కింది సమాచారాన్ని అందించండి:
1. వర్క్పీస్ రకం:ట్యూబ్, పైపు, ఘన రౌండ్ బార్ లేదా ఇతర రౌండ్ విభాగం.
2. మెటీరియల్:కార్బన్ స్టీల్ గ్రేడ్, అల్లాయ్ స్టీల్ గ్రేడ్ లేదా ఇతర మెటీరియల్.
3. ట్యూబ్ కొలతలు:వెలుపలి వ్యాసం మరియు గోడ మందం.
4. బార్ కొలతలు:ఘన బార్ వ్యాసం.
5. ఇన్కమింగ్ స్ట్రెయిట్నెస్:నిఠారుగా చేయడానికి ముందు గరిష్ట వంపు లేదా కొలిచిన విచలనం.
6. అవసరమైన పూర్తి సరళత:ఉదాహరణకు ≤0.3 mm/m, ≤0.2 mm/m లేదా కఠినమైన ప్రాజెక్ట్-నిర్దిష్ట అవసరం.
7. ఉత్పత్తి అవసరం:అవసరమైన అవుట్పుట్, పని పొడవు మరియు లక్ష్య పంక్తి వేగం.
8. ఉపరితల అవసరం:పూర్తి పదార్థం పాలిష్, పూత లేదా ఇతర సున్నితమైన ఉపరితలం కలిగి ఉందా.
ఈ సమాచారం రోలర్ కాన్ఫిగరేషన్, మెషిన్ పరిమాణం మరియు ఆపరేటింగ్ పారామితులను అనవసరంగా భారీ యంత్రాన్ని ఎంచుకోవడానికి బదులుగా వాస్తవ ఉత్పత్తి అవసరాలకు సరిపోలడానికి అనుమతిస్తుంది.
FangRong FR సిరీస్లో FR-20 నుండి FR-180 వరకు 13 ప్రామాణిక కాన్ఫిగరేషన్లు ఉన్నాయి. నుండి ట్యూబ్లను ప్రామాణిక పరిధి కవర్ చేస్తుందిφ4 mm నుండి φ180 mmమరియు నుండి ఘన బార్లుφ10 mm నుండి φ90 mm. దిగువ పట్టిక మోడల్ ఎంపిక సూచన కోసం; కస్టమర్ యొక్క వాస్తవ మెటీరియల్ మరియు ప్రక్రియ పరిస్థితులకు వ్యతిరేకంగా తుది నిర్దేశాలు నిర్ధారించబడాలి.
| మోడల్ | గరిష్టంగా ట్యూబ్ Ø | కనిష్ట ట్యూబ్ Ø | గరిష్టంగా బార్ Ø | నిటారుగా | రోలర్ సెట్లు | వేగం (మీ/నిమి) | శక్తి (kW) | బరువు (కిలోలు) | కొలతలు (మిమీ) |
|---|---|---|---|---|---|---|---|---|---|
| FR-180 (17) | φ180 | φ60 | φ90 | ≤0.3 mm/m | 17 | — | 55 | 25,000 | 4200×1800×1500 |
| FR-150 (17) | φ150 | φ58 | φ70 | ≤0.3 mm/m | 17 | — | 30/37 | 12,000 | 4100×2280×1700 |
| FR-120 (14) | φ120×T3.0 | φ38 | φ50 | ≤0.3 mm/m | 14 | — | 30 | 9,000 | 3250×1450×1250 |
| FR-100 (14) | φ89×T3.0 | φ28 | φ32 | ≤0.3 mm/m | 14 | 0–60 | 15 | 5,000 | 2350×1560×1160 |
| FR-100 (17) | φ89×T3.0 | φ28 | φ32 | ≤0.2 mm/m | 17 | 0–60 | 18 | 5,000 | 2700×1560×1160 |
| FR-76 (14) | φ60×T3.0 | φ16 | φ22 | ≤0.3 mm/m | 14 | 0–60 | 11 | 2,500 | 2250×1560×1160 |
| FR-76 (17) | φ76×T3.0 | φ18 | φ25 | ≤0.2 mm/m | 17 | 0–60 | 15 | 3,500 | 2560×1560×1160 |
| FR-76 (20) | φ76×T3.0 | φ18 | φ25 | ≤0.2 mm/m | 20 | 0–60 | 15 | 5,400 | 3250×1500×1250 |
| FR-50 (14) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.3 mm/m | 14 | 9/18/27/45 | 7.5 | 1,500 | 1750×1120×1040 |
| FR-50 (20) | φ30/φ45×T2.0 | φ8/φ13 | φ16 | ≤0.1 mm/m | 20 | 9/18/27/45 | 7.5 | 2,000 | 2200×1120×1040 |
| FR-25 (14) | φ25 | φ6 | φ12 | ≤0.3 mm/m | 14 | 9/18/27/45 | 4 | 1,000 | 1300×900×950 |
| FR-25 (16) | φ25 | φ6 | φ12 | ≤0.2 mm/m | 16 | 9/18/27/45 | 4 | 1,100 | 1800×1100×950 |
| FR-20 (15) | φ16×T2.0 | φ4 | φ10 | ≤0.3 mm/m | 15 | 9/18/27/45 | 3 | 700 | 1100×1050×950 |
గమనికలు:T ట్యూబ్ గోడ మందాన్ని సూచిస్తుంది. చివరి మెషీన్ కాన్ఫిగరేషన్తో కొలతలు, శక్తి మరియు పని పరిధి మారవచ్చు. FR-76 మరియు 0-60 m/minతో జాబితా చేయబడిన పెద్ద మోడళ్ల కోసం, వేగం ఫ్రీక్వెన్సీ ఇన్వర్టర్ ద్వారా నియంత్రించబడుతుంది. FR-50 మరియు చిన్న మోడల్లు 9/18/27/45 m/min ఎంపిక చేయగల మెకానికల్ వేగాన్ని ఉపయోగిస్తాయి.
యంత్రం రోలింగ్, డ్రాయింగ్, హీట్ ట్రీట్మెంట్ లేదా ట్యూబ్లు రేఖాంశ వంపుని అభివృద్ధి చేసే ఇతర ప్రక్రియల తర్వాత ఉపయోగించబడుతుంది. స్ట్రెయిట్ చేయబడిన గొట్టాలు కటింగ్, మ్యాచింగ్, వెల్డింగ్ లేదా అసెంబ్లీకి వెళ్లవచ్చు.
రౌండ్ బార్ల కోసం, స్ట్రెయిటెనింగ్ అనేది టర్నింగ్, గ్రైండింగ్, ఫోర్జింగ్, మ్యాచింగ్ లేదా ఆటోమేటిక్ ఫీడింగ్ ముందు బార్ స్టాక్ యొక్క స్థితిని మెరుగుపరుస్తుంది. మోడల్ ఎంపిక ప్రధానంగా బార్ వ్యాసం, పదార్థ బలం మరియు అవసరమైన సూటిగా ఉంటుంది.
షాఫ్ట్లు, స్ట్రక్చరల్ కాంపోనెంట్స్, స్టీరింగ్-సంబంధిత భాగాలు, షాక్ అబ్జార్బర్ కాంపోనెంట్లు మరియు స్ట్రెయిట్ స్టాక్ డౌన్స్ట్రీమ్ మ్యాచింగ్ మరియు అసెంబ్లీని మెరుగుపరిచే ఇతర ఆటోమోటివ్ అప్లికేషన్లలో ఉపయోగించే రౌండ్ ట్యూబ్లు మరియు బార్లకు అనుకూలం.
కార్బన్ స్టీల్ రాడ్లు, ట్యూబ్లు మరియు స్ట్రక్చరల్ కాంపోనెంట్ల కోసం ఉపయోగించబడుతుంది, ఇవి కల్పన, కట్టింగ్ లేదా ఇన్స్టాలేషన్కు ముందు మెరుగైన స్ట్రెయిట్నెస్ అవసరం.
పారిశ్రామిక పైపింగ్ మరియు శక్తి పరికరాలలో ఉపయోగించే కార్బన్ స్టీల్ మరియు అల్లాయ్ స్టీల్ ట్యూబ్లు తదుపరి మ్యాచింగ్ లేదా అసెంబ్లీకి ముందు స్ట్రెయిటెనింగ్ అవసరం కావచ్చు. వర్తించే ఉత్పత్తి ప్రమాణం మరియు అప్లికేషన్ ప్రకారం అవసరమైన సూటిగా పేర్కొనబడాలి.
మ్యాచింగ్, వెల్డింగ్, అసెంబ్లీ మరియు ఇతర ఫాబ్రికేషన్ ప్రక్రియల కోసం స్ట్రెయిట్ ట్యూబ్లు మరియు బార్లను సరఫరా చేసే మెటల్ ప్రాసెసింగ్ లైన్లలో FR సిరీస్ను విలీనం చేయవచ్చు.
స్ట్రెయిటెనింగ్ మరియు మెటల్ ప్రాసెసింగ్ పరికరాలలో అనుభవం
FangRong 1998లో స్థాపించబడింది మరియు స్ట్రెయిటెనింగ్ మెషీన్లు, కోల్డ్ డ్రాయింగ్ పరికరాలు మరియు సంబంధిత మెటలర్జికల్ మెషినరీల చుట్టూ దాని వ్యాపారాన్ని అభివృద్ధి చేసింది. కంపెనీ అంతర్జాతీయ మార్కెట్లలో ట్యూబ్, బార్ మరియు మెటల్ ప్రాసెసింగ్ కస్టమర్లకు సేవలందిస్తున్న డోంగువాన్ మరియు యాంగ్జియాంగ్, గ్వాంగ్డాంగ్లలో తయారీ సౌకర్యాలను నిర్వహిస్తోంది.
అసలు వర్క్పీస్ ఆధారంగా ఇంజనీరింగ్
మేము వ్యాసం నుండి మాత్రమే స్ట్రెయిటెనింగ్ యంత్రాన్ని ఎంచుకోము. మెటీరియల్ గ్రేడ్, ట్యూబ్ వాల్ మందం, బార్ వ్యాసం, ఇన్కమింగ్ బెండింగ్, పూర్తి స్ట్రెయిట్నెస్ మరియు అవసరమైన నిర్గమాంశ అన్నీ మెషీన్ కాన్ఫిగరేషన్ను ప్రభావితం చేస్తాయి. అవసరమైతే, వినియోగదారులు యంత్రాన్ని ఖరారు చేసే ముందు పరీక్ష కోసం వాస్తవ నమూనాలను అందించవచ్చు.
షిప్మెంట్కు ముందు ఫ్యాక్టరీ పరీక్ష
మెకానికల్ ఆపరేషన్, రోలర్ అలైన్మెంట్, వైబ్రేషన్, మోటారు కరెంట్, లూబ్రికేషన్, ఎలక్ట్రికల్ సేఫ్టీ మరియు స్ట్రెయిటెనింగ్ పనితీరు కోసం యంత్రాలు తనిఖీ చేయబడతాయి. కస్టమర్ నమూనాలు అందుబాటులో ఉన్న చోట, ప్రతిపాదిత కాన్ఫిగరేషన్ను ధృవీకరించడానికి వాస్తవ ట్యూబ్లు లేదా బార్లను ఉపయోగించి పూర్తి-లోడ్ పరీక్షను నిర్వహించవచ్చు.
రెండు తయారీ సౌకర్యాలు
Dongguan Fangrong మెటలర్జికల్ ఎక్విప్మెంట్ కో., లిమిటెడ్.గ్వాంగ్డాంగ్ ప్రావిన్స్లోని డాంగ్గువాన్ సిటీలోని దలాంగ్ టౌన్లో ఉంది మరియు కంపెనీ యొక్క ప్రధాన ఉత్పత్తి మరియు ఇంజనీరింగ్ స్థావరాలలో ఒకటిగా పనిచేస్తుంది.
యాంగ్జియాంగ్ ఫాంగ్రోంగ్ మెషినరీ కో., లిమిటెడ్.యాంగ్డాంగ్ జిల్లా, యాంగ్జియాంగ్ సిటీ, గ్వాంగ్డాంగ్ ప్రావిన్స్లో ఉంది మరియు పరికరాల తయారీ మరియు ఉత్పత్తి సామర్థ్యానికి మద్దతు ఇస్తుంది.
కంబైన్డ్ ప్రొడక్షన్ కెపాసిటీ సంవత్సరానికి 650 మెషీన్లను మించిపోయింది, ఇందులో స్ట్రెయిటెనింగ్, కోల్డ్ డ్రాయింగ్ మరియు సంబంధిత మెటల్ ప్రాసెసింగ్ పరికరాలు ఉంటాయి.
ప్రతి యంత్రం ఇంజినీరింగ్ రివ్యూ, మెటీరియల్ ఇన్స్పెక్షన్, మ్యాచింగ్, సబ్-అసెంబ్లీ, ఫైనల్ అసెంబ్లీ, ఎలక్ట్రికల్ మరియు PLC సెటప్, టెస్టింగ్ మరియు షిప్మెంట్కు ముందు తుది తనిఖీ ద్వారా వెళుతుంది.
ప్రధాన ఉత్పత్తి దశలు:
1. ఇంజనీరింగ్ సమీక్ష- వర్క్పీస్ కొలతలు, మెటీరియల్ లక్షణాలు, స్ట్రెయిట్నెస్ అవసరాలు మరియు మెషిన్ కాన్ఫిగరేషన్ను నిర్ధారించండి.
2. ముడి పదార్థం తనిఖీ- మ్యాచింగ్ చేయడానికి ముందు కొనుగోలు చేసిన ఉక్కు మరియు కీలక భాగాలను తనిఖీ చేయండి.
3. ప్రెసిషన్ మ్యాచింగ్- ఇంజనీరింగ్ డ్రాయింగ్ల ప్రకారం మెషిన్ ఫ్రేమ్లు, రోలర్ సమావేశాలు మరియు ఇతర భాగాలు.
4. ఉప-అసెంబ్లీ మరియు చివరి అసెంబ్లీ- ట్రాన్స్మిషన్, రోలర్, లూబ్రికేషన్, ఎలక్ట్రికల్ మరియు కంట్రోల్ సిస్టమ్లను సమీకరించండి.
5. PLC ప్రోగ్రామింగ్ మరియు కమీషనింగ్- యంత్రం స్పెసిఫికేషన్ ప్రకారం నియంత్రణ వ్యవస్థను కాన్ఫిగర్ చేయండి.
6. లోడ్ పరీక్ష- నిష్క్రియ మరియు పని పరిస్థితులలో యంత్రం ఆపరేషన్ను ధృవీకరించండి.
7. తుది తనిఖీ- స్ట్రెయిట్నెస్, రోలర్ అలైన్మెంట్, వైబ్రేషన్, ఎలక్ట్రికల్ సేఫ్టీ, లూబ్రికేషన్ మరియు ఇతర పేర్కొన్న పారామితులను తనిఖీ చేయండి.
రవాణా చేయడానికి ముందు, కార్బన్ స్టీల్ క్షితిజసమాంతర స్ట్రెయిటెనింగ్ మెషిన్ నిష్క్రియ రన్నింగ్ టెస్ట్ మరియు లోడ్ టెస్ట్కు లోనవుతుంది. ప్రామాణిక ఫ్యాక్టరీ తనిఖీ ప్రక్రియలో మెకానికల్ ఆపరేషన్, రోలర్ అలైన్మెంట్, వైబ్రేషన్, మోటారు కరెంట్, లూబ్రికేషన్ మరియు ఎలక్ట్రికల్ సేఫ్టీ చెక్లు ఉంటాయి. కస్టమర్ నమూనాలను సరఫరా చేసినప్పుడు, అంగీకరించిన అవసరాలకు వ్యతిరేకంగా స్ట్రెయిటెనింగ్ పనితీరును ధృవీకరించడానికి వాస్తవ ట్యూబ్లు లేదా బార్లను ప్రాసెస్ చేయవచ్చు.
FangRong ఒక నిర్వహిస్తుందిISO 9001:2015నాణ్యత నిర్వహణ వ్యవస్థ మరియు వర్తించే మార్కెట్ల కోసం CE- ధృవీకరించబడిన ప్రామాణిక యంత్ర కాన్ఫిగరేషన్లను అందిస్తుంది. కంపెనీ పరికరాలకు సంబంధించిన పేటెంట్లను కూడా కలిగి ఉంది మరియు అనుకూలీకరించిన స్ట్రెయిటెనింగ్ మరియు మెటల్ ప్రాసెసింగ్ పరికరాల రూపకల్పనలో అనుభవం ఉంది.
మెషిన్ మోడల్ మరియు డెస్టినేషన్ మార్కెట్ ప్రకారం ధృవీకరణ మరియు తనిఖీ పత్రాలు అందించబడతాయి. ప్రాజెక్ట్కు అదనపు సమ్మతి డాక్యుమెంటేషన్ అవసరమైతే, ఆర్డర్ ప్లేస్మెంట్కు ముందు అవసరాలు నిర్ధారించబడాలి.
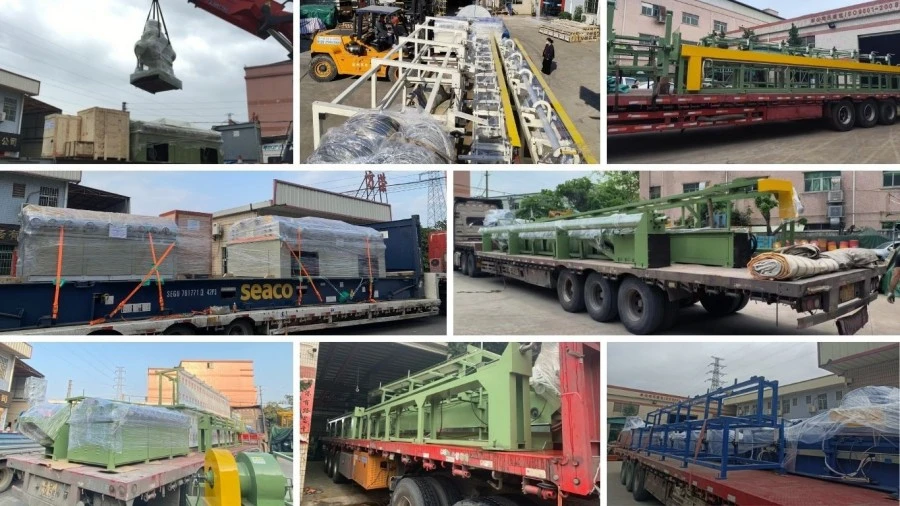
రవాణాకు ముందు, యంత్రం దాని రవాణా పద్ధతి ప్రకారం శుభ్రం చేయబడుతుంది, తనిఖీ చేయబడుతుంది మరియు తయారు చేయబడుతుంది. ఎలక్ట్రికల్ భాగాలు మరియు బహిర్గతమైన ఖచ్చితత్వ భాగాలు రవాణా సమయంలో తేమ, దుమ్ము మరియు ప్రభావం నుండి రక్షించబడతాయి.
ఫ్యాక్టరీ తనిఖీ మరియు కస్టమర్ అంగీకార అవసరాలు పూర్తయిన తర్వాత యంత్రం సాధారణంగా రవాణా చేయబడుతుంది. డెలివరీకి ముందు ఫౌండేషన్ డ్రాయింగ్లు, యాంకర్ బోల్ట్ లేఅవుట్లు మరియు ఇన్స్టాలేషన్ సమాచారాన్ని అందించడం ద్వారా కస్టమర్లు ముందుగానే వర్క్షాప్ను సిద్ధం చేయడంలో సహాయపడవచ్చు.
ప్రామాణిక FR-20 నుండి FR-100 మోడల్లకు సాధారణంగా సుమారుగా అవసరం30-60 రోజులుఉత్పత్తి కోసం, అయితే పెద్ద FR-120 మరియు అంతకంటే ఎక్కువ మోడల్లకు సాధారణంగా సుమారుగా అవసరం60-90 రోజులు. చివరి డెలివరీ సమయం మెషిన్ కాన్ఫిగరేషన్ మరియు ఆర్డర్ అవసరాలపై ఆధారపడి ఉంటుంది.
ప్రామాణిక వారంటీ వ్యవధికమీషన్ నుండి 12 నెలలు. FangRong రిమోట్ ట్రబుల్షూటింగ్ మద్దతును అందిస్తుంది మరియు అవసరమైనప్పుడు ఆన్-సైట్ ఇన్స్టాలేషన్ మరియు కమీషన్ను ఏర్పాటు చేసుకోవచ్చు. ఆపరేటర్ శిక్షణ సాధారణంగా సుమారుగా ఏర్పాటు చేయబడుతుంది3-5 రోజులుకమీషన్ సమయంలో.
ప్రామాణిక FR సిరీస్ నుండి ట్యూబ్ డయామీటర్లను కవర్ చేస్తుందిφ4 mm నుండి φ180 mmమరియు నుండి ఘన రౌండ్ బార్లుφ10 mm నుండి φ90 mm. ఉపయోగించగల పరిధి మోడల్-నిర్దిష్టమైనది, కాబట్టి కొటేషన్ను అభ్యర్థించేటప్పుడు ట్యూబ్ వ్యాసం, గోడ మందం లేదా బార్ వ్యాసం అందించాలి.
ప్రామాణిక కాన్ఫిగరేషన్లు దాదాపుగా పేర్కొనబడ్డాయి≤0.3 mm/m, ఎంచుకున్న కాన్ఫిగరేషన్లు కఠినమైన ఫలితాలను అందిస్తాయి. ఉదాహరణకు, 20 రోలర్లతో కూడిన FR-50 వద్ద పేర్కొనబడింది≤0.1 mm/m, ఎంచుకున్న FR-25, FR-76 మరియు FR-100 కాన్ఫిగరేషన్లు ≤0.2 mm/m వద్ద పేర్కొనబడ్డాయి. వాస్తవ పనితీరు మెటీరియల్, కొలతలు, ఇన్కమింగ్ డిఫార్మేషన్ మరియు మెషిన్ సెట్టింగ్లపై ఆధారపడి ఉంటుంది.
అత్యధిక రోలర్ కౌంట్ని ఎంచుకోవడం కంటే అవసరమైన పూర్తి సూటితో ప్రారంభించండి. ప్రామాణిక అవసరాలకు 14-రోలర్ యంత్రం సరిపోవచ్చు, అయితే 17- లేదా 20-రోలర్ కాన్ఫిగరేషన్లు ఎంచుకున్న ఖచ్చితత్వ అనువర్తనాలకు మరింత సముచితమైనవి. తుది ఎంపిక వర్క్పీస్ కొలతలు మరియు మెటీరియల్ స్థితిపై కూడా ఆధారపడి ఉంటుంది.
అవును, ఎంచుకున్న FR మోడల్లను ట్యూబ్లు మరియు సాలిడ్ రౌండ్ బార్లు రెండింటికీ వాటి పేర్కొన్న వ్యాసం పరిధిలో కాన్ఫిగర్ చేయవచ్చు. అయితే, ట్యూబ్ గోడ మందం మరియు ఘన బార్ వ్యాసం అవసరమైన రోలర్ కాన్ఫిగరేషన్ మరియు పని పారామితులను ప్రభావితం చేస్తాయి, కాబట్టి మోడల్ ఎంపికను అభ్యర్థించేటప్పుడు రెండు ఉత్పత్తి రకాలను చేర్చాలి.
దయచేసి మెటీరియల్ గ్రేడ్, ట్యూబ్ వెలుపలి వ్యాసం మరియు గోడ మందం లేదా బార్ వ్యాసం, వర్క్పీస్ పొడవు, ఇన్కమింగ్ స్ట్రెయిట్నెస్, అవసరమైన పూర్తి స్ట్రెయిట్నెస్, అవసరమైన ఉత్పత్తి వేగం మరియు సుమారు వార్షిక లేదా నెలవారీ అవుట్పుట్ను అందించండి. అప్లికేషన్ గట్టి స్ట్రెయిట్నెస్ లేదా ఉపరితల అవసరాలను కలిగి ఉన్నప్పుడు నమూనా పదార్థం లేదా డ్రాయింగ్లు ఉపయోగపడతాయి.
ప్రామాణిక కాన్ఫిగరేషన్లో జాబితా చేయబడిన FR-50 మరియు చిన్న మోడల్లు ఎంచుకోదగిన వేగాన్ని ఉపయోగిస్తాయి9/18/27/45 మీ/నిమి. FR-76 మరియు పెద్ద లిస్టెడ్ మోడల్లు వేరియబుల్ స్పీడ్ కంట్రోల్ కోసం ఫ్రీక్వెన్సీ ఇన్వర్టర్ని ఉపయోగిస్తాయి0-60 మీ/నిమి. మెటీరియల్ మరియు తుది ఉత్పత్తి అవసరాలకు అనుగుణంగా తగిన వేగాన్ని ఎంచుకోవాలి.
అవును. అప్లికేషన్కు ధృవీకరణ అవసరమైనప్పుడు వినియోగదారులు మెషిన్ టెస్టింగ్ కోసం ప్రతినిధి వర్క్పీస్లను అందించగలరు. షిప్మెంట్కు ముందు రోలర్ కాన్ఫిగరేషన్, స్ట్రెయిటెనింగ్ సెట్టింగ్లు మరియు ఫినిష్డ్ స్ట్రెయిట్నెస్ని అంచనా వేయడానికి టెస్టింగ్ని ఉపయోగించవచ్చు.
FangRong డెలివరీకి ముందు ఫౌండేషన్ డ్రాయింగ్లు మరియు యాంకర్ బోల్ట్ లేఅవుట్లను అందించగలదు. 3-5 రోజుల సాధారణ ఆపరేటర్ శిక్షణతో ఆన్-సైట్ ఇన్స్టాలేషన్ మరియు కమీషన్ను ఏర్పాటు చేయవచ్చు. ట్రబుల్షూటింగ్ కోసం రిమోట్ టెక్నికల్ సపోర్ట్ అందుబాటులో ఉండటంతో, ప్రామాణిక వారంటీ వ్యవధి ప్రారంభించినప్పటి నుండి 12 నెలలు.
చిరునామా
NO.163, షాటోంగ్ రోడ్, షాబు 2వ పారిశ్రామిక జోన్, దలాంగ్ టౌన్, డోంగ్వాన్ సిటీ, గ్వాంగ్డాంగ్, చైనా
Tel
ఇమెయిల్