ఉత్పత్తులు
ఉత్పత్తులు

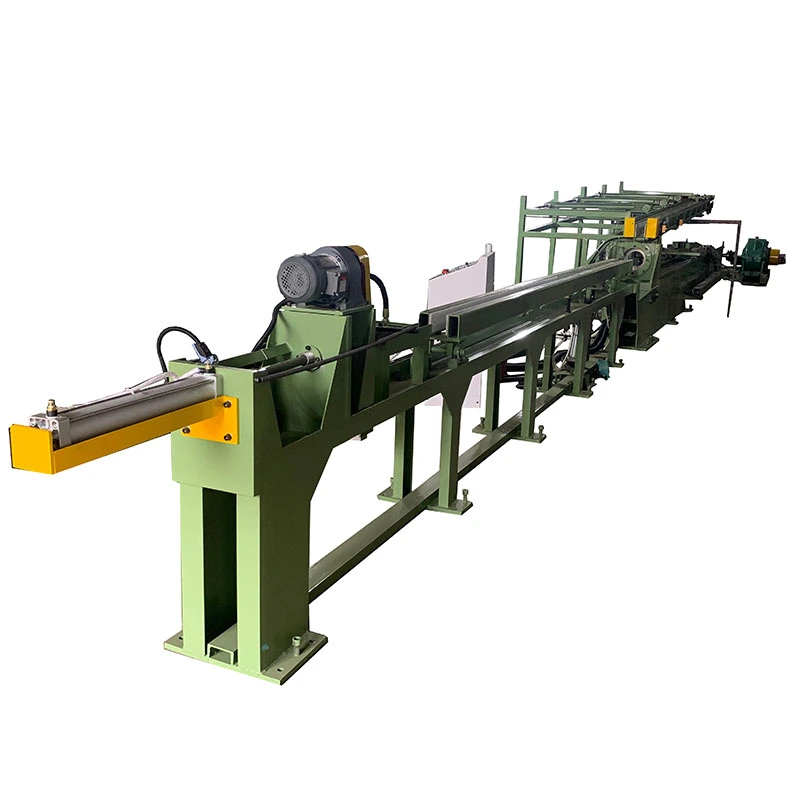
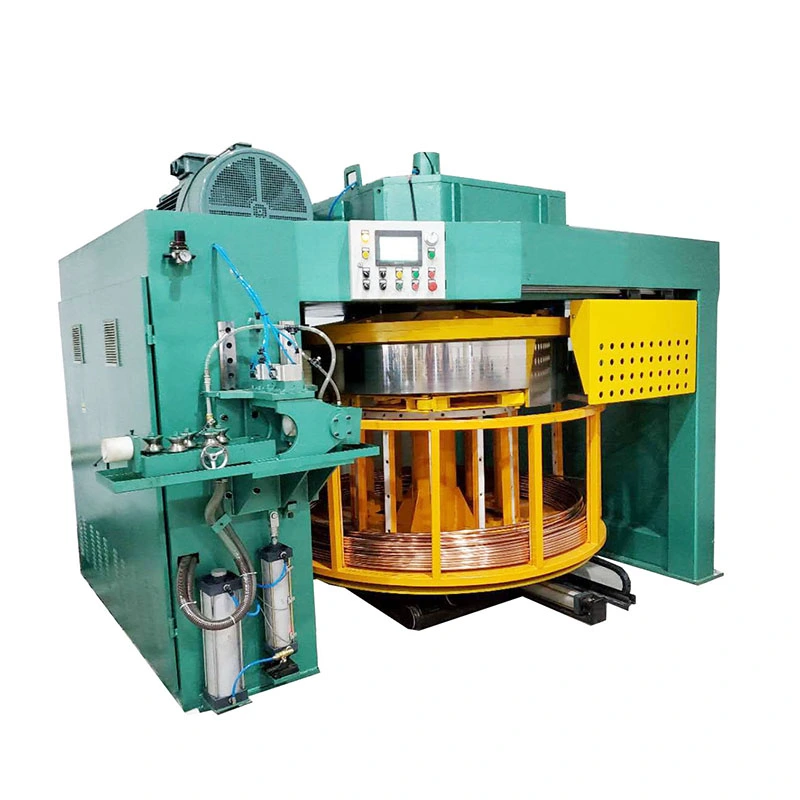
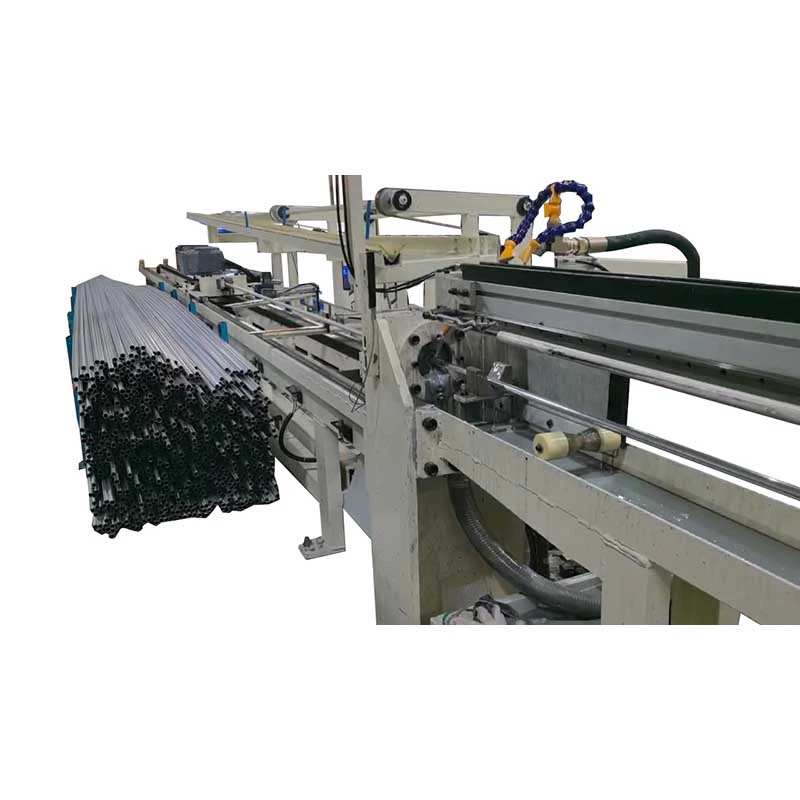
మేము స్ట్రెయిటెనింగ్, కోల్డ్ డ్రాయింగ్, పాయింటింగ్, చాంఫరింగ్, కట్టింగ్, థ్రెడ్ రోలింగ్ మెషీన్‌లు మరియు ట్యూబ్, బార్ మరియు వైర్ మెటీరియల్‌ల కోసం వివిధ పరిశ్రమలలో రూపొందించిన డ్రాయింగ్ డైస్‌లతో సహా ఖచ్చితమైన మెటల్ ప్రాసెసింగ్ పరికరాల యొక్క సమగ్ర శ్రేణిని అందిస్తున్నాము.

ఉత్పత్తులు
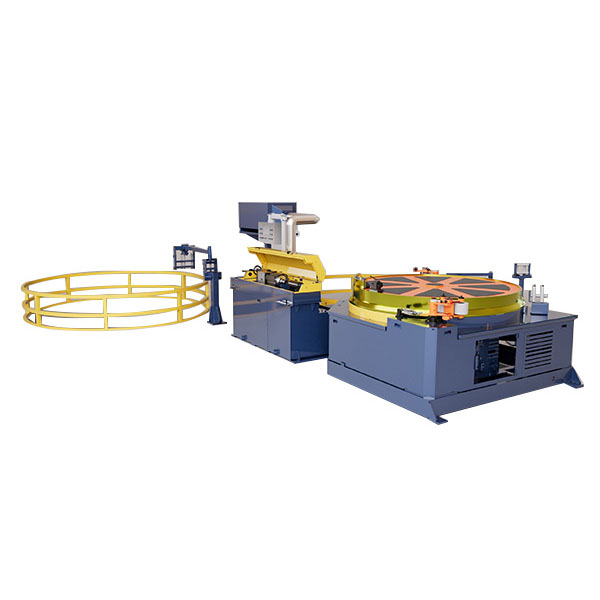
మూడు లైన్ల ఆటోమేటిక్ రోటరీ కోల్డ్ డ్రాయింగ్ మెషిన్
  • మూడు లైన్ల ఆటోమేటిక్ రోటరీ కోల్డ్ డ్రాయింగ్ మెషిన్మూడు లైన్ల ఆటోమేటిక్ రోటరీ కోల్డ్ డ్రాయింగ్ మెషిన్
  • మూడు లైన్ల ఆటోమేటిక్ రోటరీ కోల్డ్ డ్రాయింగ్ మెషిన్మూడు లైన్ల ఆటోమేటిక్ రోటరీ కోల్డ్ డ్రాయింగ్ మెషిన్

మూడు లైన్ల ఆటోమేటిక్ రోటరీ కోల్డ్ డ్రాయింగ్ మెషిన్

దిమూడు లైన్ల ఆటోమేటిక్ రోటరీ కోల్డ్ డ్రాయింగ్ మెషిన్మూడు వేర్వేరు ఉత్పత్తి లైన్లను జోడించకుండా అధిక డ్రాయింగ్ అవుట్‌పుట్ అవసరమయ్యే తయారీదారుల కోసం నిర్మించబడింది. దానిత్రీ-స్ట్రాండ్ రోటరీ ఇండెక్సింగ్ సిస్టమ్వరుస డ్రాయింగ్ కోసం మూడు ట్యూబ్‌లు లేదా బార్‌లను ఉంచుతుంది మరియు ఫీడ్ చేస్తుంది, అయితే డబుల్-చైన్ డ్రైవ్ లాగడం లోడ్‌ను అన్ని స్ట్రాండ్‌లలో సమతుల్యంగా ఉంచుతుంది. నుండి మోడల్స్FR-50 నుండి FR-120 వరకుఅందిస్తాయి5-20 టన్నులుడ్రాయింగ్ సామర్థ్యం, ​​వేగం వరకు28 మీ/నిమి, మరియు స్ట్రోక్స్ వరకు9 మీ. ఆటోమేటిక్ ఫీడింగ్, బిగింపు, డ్రాయింగ్ మరియు అన్‌లోడ్ చేయడం ఆపరేటర్ ప్రమేయాన్ని తగ్గిస్తుంది మరియు యంత్రాన్ని అనువుగా చేస్తుందికార్బన్ స్టీల్, అల్లాయ్ స్టీల్, స్టెయిన్‌లెస్ స్టీల్, కాపర్ మరియు అల్యూమినియం ట్యూబ్‌లు మరియు బార్‌లు.

రేటింగ్: 5.0
(రేటింగ్ కౌంట్: 1)

దిమూడు లైన్ల ఆటోమేటిక్ రోటరీ కోల్డ్ డ్రాయింగ్ మెషిన్మూడు వేర్వేరు డ్రాబెంచ్‌లను ఇన్‌స్టాల్ చేయకుండా చిన్న మరియు మధ్యస్థ-వ్యాసం కలిగిన ట్యూబ్‌లు లేదా బార్‌ల నుండి అధిక అవుట్‌పుట్ అవసరమయ్యే తయారీదారుల కోసం రూపొందించబడింది. ఇది గీస్తుందిమూడు వర్క్‌పీస్‌లు ఏకకాలంలోమూడు సమాంతర మరణాల ద్వారా, మోటరైజ్డ్ రోటరీ బ్యాక్ బెంచ్ తదుపరి వర్క్‌పీస్‌లను క్రింది చక్రం కోసం సిద్ధం చేస్తుంది మరియు సూచిక చేస్తుంది.

ప్రధాన ఉత్పత్తి సమస్య కేవలం శక్తిని గీయడం కాదు. అధిక-వాల్యూమ్ ట్యూబ్ ఉత్పత్తిలో, లోడింగ్, పొజిషనింగ్ మరియు క్యారేజ్ రిటర్న్ చక్రంలో గణనీయమైన భాగాన్ని వినియోగిస్తుంది. ఈ యంత్రం కలపడం ద్వారా ఆ అడ్డంకిని పరిష్కరిస్తుందిత్రీ-స్ట్రాండ్ డ్రాయింగ్, రోటరీ ఇండెక్సింగ్, ఆటోమేటిక్ క్లాంపింగ్, డ్రాయింగ్ మరియు క్యారేజ్ రిటర్న్ఒక ఉత్పత్తి వ్యవస్థలో. ఫలితంగా ఒక్కో యంత్రానికి అధిక అవుట్‌పుట్ మరియు తక్కువ మాన్యువల్ హ్యాండ్లింగ్.

నుండి FangRong FR-సిరీస్ మెషీన్లు అందుబాటులో ఉన్నాయి5 నుండి 20 టన్నులుడ్రాయింగ్ ఫోర్స్, డ్రాయింగ్ వేగంతో25-28 మీ/నిమిమరియు స్ట్రోక్స్ గీయడం7-9 మీ. అంతర్గత వ్యాసం మరియు గోడ మందాన్ని నియంత్రించడానికి ట్యూబ్-డ్రాయింగ్ కాన్ఫిగరేషన్‌లను అంతర్గత మాండ్రెల్‌తో అమర్చవచ్చు.

Three Lines Automatic Rotary Cold Drawing MachineThree Lines Automatic Rotary Cold Drawing Machine

సాంప్రదాయిక సింగిల్-లైన్ డ్రాబెంచ్ ఒక్కో డ్రాయింగ్ స్ట్రోక్‌కి ఒక వర్క్‌పీస్‌ను ప్రాసెస్ చేస్తుంది. ఉత్పత్తి డిమాండ్ పెరిగినప్పుడు, సాధారణ ఎంపికలు మరిన్ని యంత్రాలను జోడించడం, షిఫ్ట్‌లను పెంచడం లేదా ఎక్కువ లీడ్ టైమ్‌లను అంగీకరించడం. మెషీన్లను జోడించడం వల్ల ఫ్లోర్ స్పేస్, ఆపరేటర్లు, సహాయక పరికరాలు మరియు నిర్వహణ పాయింట్లు పెరుగుతాయి.

మూడు-లైన్ కాన్ఫిగరేషన్ బదులుగా ఒక యంత్రంలో మూడు డ్రాయింగ్ స్థానాలను మిళితం చేస్తుంది. దిభ్రమణ వెనుక బెంచ్ఒకే ట్యూబ్ లేదా బార్ స్పెసిఫికేషన్ పదేపదే ఉత్పత్తి చేయబడినప్పుడు ప్రత్యేకంగా ఉపయోగపడుతుంది. డ్రాయింగ్ సైకిల్ పూర్తయ్యేలోపు వర్క్‌పీస్‌లను ఉంచవచ్చు, మాన్యువల్ లోడింగ్ మరియు అలైన్‌మెంట్ కోసం వేచి ఉండే సమయాన్ని తగ్గిస్తుంది.

ఉదాహరణకు, ఎయిర్ కండిషనింగ్ గొట్టాల కోసం FR-76 కాన్ఫిగరేషన్‌ని ఉపయోగించే ఒక రాగి ట్యూబ్ ప్రొడ్యూసర్ ప్రతి డ్రాయింగ్ స్ట్రోక్‌లో మూడు ట్యూబ్‌లను వరుసగా ప్రాసెస్ చేయడానికి బదులుగా అమలు చేయవచ్చు. ఈ అప్లికేషన్‌లో, డ్రాయింగ్ వేగాన్ని పెంచడం కంటే రోటరీ ఇండెక్సింగ్ ఫంక్షన్ చాలా ముఖ్యమైనది ఎందుకంటే ఉత్పత్తి పరిమాణం లోడింగ్ మరియు పొజిషనింగ్ సమయం ద్వారా బలంగా ప్రభావితమవుతుంది.

ఇది ఎలా పనిచేస్తుంది

1. రోటరీ లోడింగ్
గొట్టాలు లేదా బార్లు రోటరీ బ్యాక్ బెంచ్ మీద ఉంచబడతాయి. మోటరైజ్డ్ ఇండెక్సింగ్ మెకానిజం తదుపరి వర్క్‌పీస్‌లను మూడు డ్రాయింగ్ లైన్‌లతో ఖచ్చితంగా ఉంచుతుంది.

2. ఫీడింగ్ మరియు పాయింటింగ్
వర్క్‌పీస్‌లు డైస్ వైపు ఫీడ్ చేయబడతాయి మరియు బిగించబడతాయి. నమ్మదగిన డై ఎంట్రీ కోసం ట్యూబ్ లేదా బార్ ఎండ్‌ను తగినంతగా తగ్గించడానికి డ్రాయింగ్ చేయడానికి ముందు పాయింటింగ్ చేయవచ్చు. ఉత్పత్తి ప్రక్రియకు అవసరమైన ఇంటిగ్రేటెడ్ పాయింటింగ్ యూనిట్‌ను పేర్కొనవచ్చు.

3. మూడు స్ట్రాండ్ డ్రాయింగ్
డ్రాయింగ్ క్యారేజ్ మూడు వర్క్‌పీస్‌లను వాటి సంబంధిత డైస్‌ల ద్వారా ఒకే సమయంలో లాగుతుంది. డబుల్-చైన్ డ్రైవ్ క్యారేజ్ అంతటా లాగడం లోడ్‌ను పంపిణీ చేస్తుంది మరియు మూడు డ్రాయింగ్ స్థానాల మధ్య అసమాన లోడ్ అయ్యే ప్రమాదాన్ని తగ్గిస్తుంది.

4. ఉత్పత్తి ఉత్సర్గ
డ్రాయింగ్ స్ట్రోక్ పూర్తయిన తర్వాత, పూర్తయిన వర్క్‌పీస్ డిస్చార్జ్ చేయబడతాయి మరియు క్యారేజ్ దాని ప్రారంభ స్థానానికి తిరిగి వస్తుంది.

5. రోటరీ ఇండెక్సింగ్ మరియు పునరావృతం
వెనుక బెంచ్ తదుపరి సిద్ధం చేసిన వర్క్‌పీస్‌లను స్థానానికి సూచిక చేస్తుంది మరియు తదుపరి డ్రాయింగ్ చక్రం ప్రారంభమవుతుంది.

PLC మరియు HMI ఫీడింగ్, క్లాంపింగ్, డ్రాయింగ్, ఇండెక్సింగ్ మరియు క్యారేజ్ రిటర్న్‌లను నియంత్రిస్తాయి. ఉత్పత్తి అవసరాలకు అనుగుణంగా సింగిల్-, డబుల్- మరియు మూడు-స్ట్రాండ్ ఆపరేషన్ కాన్ఫిగర్ చేయవచ్చు.

ప్రతి ఫీచర్ ముఖ్యమైనది

మూడు-తీగల డ్రాయింగ్అదే ఉత్పత్తిని పెద్ద పరిమాణంలో తయారు చేసినప్పుడు విలువైనది. ఉత్పత్తిలో ప్రధానంగా చిన్న బ్యాచ్‌లు తరచుగా పరిమాణ మార్పులతో ఉంటే, ఉత్పాదకత ప్రయోజనం తక్కువగా ఉంటుంది ఎందుకంటే సెటప్ మరియు టూలింగ్ మార్పులు మొత్తం ఉత్పత్తి సమయంలో ఎక్కువ భాగం అవుతాయి.

రోటరీ ఇండెక్సింగ్లోడ్ సమయం పునరావృతమయ్యే అడ్డంకిగా ఉన్నప్పుడు చాలా ఉపయోగకరంగా ఉంటుంది. రోటరీ బెంచ్ తదుపరి వర్క్‌పీస్‌లను మరింత సమర్ధవంతంగా ఉంచడానికి అనుమతిస్తుంది, ఇది దీర్ఘ-స్ట్రోక్ ఉత్పత్తికి ప్రత్యేకంగా ఉపయోగపడుతుంది, ఇక్కడ చక్రాల మధ్య మాన్యువల్ తయారీ యంత్ర వినియోగాన్ని తగ్గిస్తుంది. తక్కువ-వాల్యూమ్ ఉత్పత్తి కోసం, ఈ ఫీచర్ మొత్తం ఖర్చుపై తక్కువ ప్రభావాన్ని చూపుతుంది.

డబుల్ చైన్ ట్రాన్స్మిషన్డ్రాయింగ్ ఫోర్స్ పెరిగేకొద్దీ మరింత ముఖ్యమైనది. బ్యాలెన్స్‌డ్ లాగడం క్యారేజ్ మరియు డై పొజిషన్‌లను సమలేఖనం చేయడంలో సహాయపడుతుంది. మూడు తంతువులు సారూప్య డైమెన్షనల్ ఫలితాలను కలిగి ఉన్నప్పుడు ఇది ముఖ్యమైనది; డ్రాయింగ్ ఫోర్స్ తక్కువగా ఉన్న చాలా లైట్-డ్యూటీ అప్లికేషన్‌లకు ఇది తక్కువ కీలకం.

అంతర్గత మాండ్రెల్ డ్రాయింగ్వెలుపలి వ్యాసం మరియు లోపలి వ్యాసం లేదా గోడ మందం రెండూ తప్పనిసరిగా నియంత్రించబడినప్పుడు ముఖ్యం. బయటి వ్యాసం మాత్రమే కీలకమైన అప్లికేషన్‌ల కోసం, మాండ్రెల్ పరికరాలు అవసరం ఉండకపోవచ్చు.

ప్రధాన లక్షణాలు మరియు ఉత్పత్తి ప్రయోజనాలు

1. ఒక స్ట్రోక్‌లో గీసిన మూడు ట్యూబ్‌లు లేదా బార్‌లు
మూడు ఒకేలా ఉండే వర్క్‌పీస్‌లు ఏకకాలంలో ప్రాసెస్ చేయబడతాయి, మూడు స్వతంత్ర యంత్రాలను జోడించకుండా డ్రాయింగ్ సైకిల్‌కు అవుట్‌పుట్‌ను పెంచుతాయి. ఒక ఆటోమోటివ్ కాంపోనెంట్ సరఫరాదారు, ఉదాహరణకు, చిన్న-వ్యాసం కలిగిన ట్యూబ్ భాగాల యొక్క పునరావృత ఉత్పత్తి కోసం కాన్ఫిగరేషన్‌ను ఉపయోగించవచ్చు, ఇక్కడ తరచుగా ఉత్పత్తి మార్పుల కంటే సైకిల్ వాల్యూమ్ చాలా ముఖ్యమైనది.

2. మోటరైజ్డ్ రోటరీ ఇండెక్సింగ్ బ్యాక్ బెంచ్
రోటరీ బెంచ్ డ్రాయింగ్ సైకిళ్ల మధ్య మాన్యువల్ రీపోజిషనింగ్‌ను తగ్గిస్తుంది మరియు తదుపరి వర్క్‌పీస్‌లను సమలేఖనం కోసం సిద్ధంగా ఉంచుతుంది. ఇది HVAC మరియు రిఫ్రిజిరేషన్ ట్యూబ్ ఉత్పత్తికి ప్రత్యేకంగా ఉపయోగపడుతుంది, ఇక్కడ సుదీర్ఘ ఉత్పత్తి పరుగులు డ్రాయింగ్ కాని సమయంలో ప్రతి తగ్గింపును గణనీయంగా చేస్తుంది.

3. డబుల్-చైన్ డ్రైవ్
రెండు గొలుసులు డ్రాయింగ్ లోడ్‌ను క్యారేజ్‌కి బదిలీ చేస్తాయి, మూడు డ్రాయింగ్ స్థానాల్లో శక్తిని మరింత సమానంగా పంపిణీ చేయడంలో సహాయపడతాయి. స్టీల్ ట్యూబ్ ఉత్పత్తిలో, అధిక డ్రాయింగ్ శక్తులు లేకుంటే అమరిక లోపాలు, అసమాన డై లోడింగ్ లేదా స్ట్రాండ్‌ల మధ్య వైవిధ్యాన్ని పెంచినప్పుడు ఇది ముఖ్యమైనది.

4. డ్రాయింగ్ వేగం 28 మీ/నిమి వరకు
FR-50 మరియు FR-76 28 m/min వరకు రేట్ చేయబడ్డాయి, అయితే FR-100 మరియు FR-120 25 మీ/నిమిషానికి రేట్ చేయబడ్డాయి. అప్‌స్ట్రీమ్ ప్రక్రియ నిరంతరం మెటీరియల్‌ను సరఫరా చేయగలిగినప్పుడు మరియు దిగువ నిర్వహణ వేగాన్ని కొనసాగించగలిగినప్పుడు అధిక వేగం ఉపయోగపడుతుంది. ఇది ప్రతి ఉత్పత్తికి స్వయంచాలకంగా మెరుగైనది కాదు ఎందుకంటే సరళత, మెటీరియల్ గ్రేడ్, ప్రతి పాస్‌కు తగ్గింపు మరియు ఉపరితల అవసరాలు ఆచరణాత్మక డ్రాయింగ్ వేగాన్ని పరిమితం చేయగలవు.

5. ట్యూబ్ కొలతలు కోసం మాండ్రెల్ డ్రాయింగ్
మాండ్రెల్ డ్రాయింగ్ సమయంలో ట్యూబ్ లోపల వ్యాసం మరియు గోడ మందం నియంత్రణకు మద్దతు ఇస్తుంది. ఇది హైడ్రాలిక్ ట్యూబ్‌లు, ప్రెసిషన్ స్టెయిన్‌లెస్ స్టీల్ గొట్టాలు మరియు ఇతర ఉత్పత్తులకు సంబంధించినది, ఇక్కడ ట్యూబ్ లోపల డైమెన్షనల్ అనుగుణ్యత బయటి వ్యాసం వలె ముఖ్యమైనది.

6. త్వరిత క్యారేజ్ రిటర్న్
డ్రాయింగ్ స్ట్రోక్ తర్వాత ప్రత్యేక రిటర్న్ మోటారు క్యారేజీని తిరిగి తీసుకువస్తుంది. ఇది చక్రం యొక్క ఉత్పాదకత లేని భాగాన్ని తగ్గిస్తుంది, యంత్రం సుదీర్ఘ ఉత్పత్తి మార్పులను అమలు చేస్తున్నప్పుడు ఇది చాలా ముఖ్యమైనదిగా మారుతుంది.

7. ఫ్లెక్సిబుల్ స్ట్రాండ్ ఆపరేషన్
త్రీ లైన్స్ ఆటోమేటిక్ రోటరీ కోల్డ్ డ్రాయింగ్ మెషీన్‌ను సింగిల్, డబుల్ లేదా త్రీ-స్ట్రాండ్ ప్రొడక్షన్ కోసం కాన్ఫిగర్ చేయవచ్చు. అధిక-వాల్యూమ్ ఆర్డర్‌ల కోసం త్రీ-స్ట్రాండ్ ఆపరేషన్‌కు ప్రాధాన్యత ఇవ్వబడుతుంది, అయితే సింగిల్-స్ట్రాండ్ ఆపరేషన్ ట్రయల్స్, చిన్న ఆర్డర్‌లు లేదా ప్రాసెస్ వెరిఫికేషన్ సమయంలో ఉపయోగకరంగా ఉంటుంది.

8. PLC మరియు HMI నియంత్రణ
నియంత్రణ వ్యవస్థ ఫీడింగ్, బిగింపు, డ్రాయింగ్, రోటరీ ఇండెక్సింగ్, డిశ్చార్జ్ మరియు క్యారేజ్ రిటర్న్‌ను సమన్వయం చేస్తుంది. ఇది మాన్యువల్ సీక్వెన్సింగ్‌పై ఆధారపడటాన్ని తగ్గిస్తుంది మరియు ఆపరేటింగ్ సైకిల్‌ను పర్యవేక్షించడం మరియు పునరావృతం చేయడం సులభం చేస్తుంది.

సాంకేతిక లక్షణాలు

సరైన మోడల్‌ను ఎలా ఎంచుకోవాలి

నామమాత్రపు టన్నుతో మాత్రమే డ్రాబెంచ్‌ను ఎంచుకోవద్దు. అవసరమైన డ్రాయింగ్ శక్తి ఆధారపడి ఉంటుందిమెటీరియల్ గ్రేడ్, ప్రారంభ కొలతలు, పూర్తి కొలతలు, ప్రాంతం తగ్గింపు, రాపిడి, సరళత మరియు ఏకకాలంలో నడుస్తున్న తంతువుల సంఖ్య.

త్రీ-స్ట్రాండ్ మెషిన్ కోసం, అందుబాటులో ఉన్న డ్రాయింగ్ ఫోర్స్ తప్పనిసరిగా మూడు వర్క్‌పీస్‌ల మిళిత అవసరాన్ని కవర్ చేయాలి. మితమైన తగ్గింపుతో మూడు చిన్న ట్యూబ్‌లకు 5-టన్నుల మోడల్ సరిపోతుంది, అయితే అధిక-టన్నేజీ మోడల్‌లు పెద్ద విభాగాలు, అధిక-బలం కలిగిన స్టీల్‌లు లేదా డిమాండ్ తగ్గింపులకు మరింత సముచితంగా ఉంటాయి.

పొడవైన గీసిన ఉత్పత్తులను ఉత్పత్తి చేసేటప్పుడు స్ట్రోక్ ముఖ్యమైనది. సుదీర్ఘ స్ట్రోక్ ఇచ్చిన పూర్తి పొడవు కోసం అవసరమైన డ్రాయింగ్ సైకిళ్ల సంఖ్యను తగ్గిస్తుంది, అయితే ఇది మెషీన్ పాదముద్రను కూడా పెంచుతుంది. కాబట్టి డ్రాయింగ్ వేగాన్ని వివిక్త సంఖ్యగా పరిగణించకుండా మెటీరియల్ హ్యాండ్లింగ్, లూబ్రికేషన్ మరియు డౌన్‌స్ట్రీమ్ కటింగ్ కెపాసిటీతో కలిపి అంచనా వేయాలి.

సాంకేతిక పరామితి FR-50 FR-76 FR-100 FR-120
గరిష్టంగా డ్రాయింగ్ ఫోర్స్ (టన్నులు) 5 10 15 20
గరిష్టంగా డ్రాయింగ్ స్ట్రోక్ (m) 7 8 8 9
డ్రాయింగ్ వేగం (మీ/నిమి) 28 28 25 25
క్యారేజ్ రిటర్న్ మోటార్ (kW) 0.75 0.75 1.1 2.2
తగ్గించే మోడల్ ZQ550 ZQ650 ZQ850 ZQ1000
చైన్ పిచ్ 2.5" 3" 4" 3" డబుల్-వరుస
ప్రధాన మోటారు శక్తి (kW) 22 30 45 55
మొత్తం కొలతలు L × W × H (mm) 17000 × 1300 × 1600 17500 × 1350 × 1600 18000 × 1400 × 1600 23000 × 2200 × 1800

ప్రామాణిక కాన్ఫిగరేషన్:డ్రాయింగ్ మెషిన్, మెయిన్ డ్రైవ్ మోటార్, రీడ్యూసర్, డబుల్-చైన్ ట్రాన్స్‌మిషన్, డ్రాయింగ్ క్యారేజ్, రోటరీ ఇండెక్సింగ్ బ్యాక్ బెంచ్, ట్రిపుల్ డై హోల్డర్, PLC కంట్రోల్ సిస్టమ్ మరియు HMI. ట్యూబ్-డ్రాయింగ్ కాన్ఫిగరేషన్‌ల కోసం మాండ్రెల్ పరికరాలు సరఫరా చేయబడతాయి.

ఐచ్ఛిక పరికరాలు:పాయింటింగ్ యూనిట్, కస్టమైజ్డ్ స్ట్రోక్, అదనపు ఫీడింగ్ మరియు డిచ్ఛార్జ్ ఆటోమేషన్, టూలింగ్ మరియు అప్లికేషన్-స్పెసిఫిక్ మాండ్రెల్ సిస్టమ్స్.

అప్లికేషన్లు

ఆటోమోటివ్ మరియు మోటార్ సైకిల్ భాగాలు

షాక్ అబ్జార్బర్ ట్యూబ్‌లు, స్టీరింగ్ కాలమ్ ట్యూబ్‌లు, డ్రైవ్-షాఫ్ట్ కాంపోనెంట్‌లు మరియు ఇతర రిపీట్-ప్రొడక్షన్ ట్యూబులర్ పార్ట్‌ల కోసం ఉపయోగించబడుతుంది. FR-100 త్రీ-లైన్ రోటరీ డ్రాబెంచ్‌ని ఉపయోగించే టైర్-1 ఆటోమోటివ్ సరఫరాదారు ఒక్కో స్ట్రోక్‌కి మూడు ట్యూబ్‌లను ప్రాసెస్ చేయవచ్చు, అనేక సింగిల్-లైన్ మెషీన్‌లను సమాంతరంగా ఆపరేట్ చేయాల్సిన అవసరాన్ని తగ్గిస్తుంది. అదే ట్యూబ్ స్పెసిఫికేషన్ నిరంతరం ఉత్పత్తి చేయబడినప్పుడు రోటరీ లోడింగ్ సిస్టమ్ ప్రత్యేకంగా ఉపయోగపడుతుంది.

HVAC మరియు శీతలీకరణ గొట్టాలు

ఉష్ణ వినిమాయకాలు మరియు ఎయిర్ కండిషనింగ్ సిస్టమ్‌ల కోసం రాగి మరియు అల్యూమినియం గొట్టాలు అధిక నిర్గమాంశ మరియు పునరావృత డైమెన్షనల్ నియంత్రణ నుండి ప్రయోజనం పొందుతాయి. ఒక రాగి ట్యూబ్ ఉత్పత్తి దృష్టాంతంలో, ఒక FR-76 మూడు ట్యూబ్‌లను ఏకకాలంలో ప్రాసెస్ చేయగలదు, అయితే రోటరీ బెంచ్ తదుపరి సెట్‌ను సిద్ధం చేస్తుంది, లోడ్-సంబంధిత డౌన్‌టైమ్‌ను తగ్గిస్తుంది.

హైడ్రాలిక్ మరియు వాయు సిలిండర్లు

చిన్న-వ్యాసం కలిగిన సిలిండర్ ట్యూబ్‌లకు నియంత్రిత వెలుపలి కొలతలు మరియు అనేక అనువర్తనాల్లో స్థిరమైన గోడ మందం అవసరం. మూడు స్టీల్ ట్యూబ్‌ల మిశ్రమ డ్రాయింగ్ ఫోర్స్‌కు అధిక సామర్థ్యం గల యంత్రం అవసరమైనప్పుడు FR-120ని ఎంచుకోవచ్చు. డబుల్-చైన్ అమరిక మూడు తంతువుల మధ్య సమతుల్య లోడింగ్‌ను నిర్వహించడానికి సహాయపడుతుంది.

ఎలక్ట్రికల్ మరియు ఎలక్ట్రానిక్స్

రాగి మరియు అల్యూమినియం గొట్టపు భాగాలు, శీతలీకరణ గొట్టాలు మరియు ఇతర వాహక విభాగాలు ప్రాసెస్ చేయబడతాయి, ఇక్కడ పునరావృతం మరియు ఉత్పత్తి పరిమాణం బహుళ-తీగ డ్రాయింగ్‌ను సమర్థిస్తుంది. చిన్న ఖాళీ విభాగాల కోసం, మూడు-స్ట్రాండ్ ఆపరేషన్ మూడు పూర్తి డ్రాబెంచ్ ఇన్‌స్టాలేషన్‌లు అవసరం లేకుండా అవుట్‌పుట్‌ను పెంచుతుంది.

వైద్య మరియు ఖచ్చితమైన గొట్టాలు

స్టెయిన్‌లెస్ స్టీల్ ప్రెసిషన్ ట్యూబ్‌లు మరియు హైపోట్యూబ్‌లకు సాధారణ నిర్మాణ గొట్టాల కంటే కఠినమైన ప్రక్రియ నియంత్రణ అవసరం. వైద్య గొట్టాల ఉత్పత్తి దృశ్యం చిన్న స్టెయిన్‌లెస్ స్టీల్ ట్యూబ్‌ల యొక్క మూడు-స్ట్రాండ్ డ్రాయింగ్ కోసం FR-50ని ఉపయోగించవచ్చు, గరిష్ట డ్రాయింగ్ ఫోర్స్ కంటే అమరిక మరియు మాండ్రెల్ నియంత్రణ చాలా ముఖ్యమైనవి.

జనరల్ ఇంజనీరింగ్

త్రీ లైన్స్ ఆటోమేటిక్ రోటరీ కోల్డ్ డ్రాయింగ్ మెషీన్‌ని ప్రెసిషన్ బేరింగ్ ట్యూబ్‌లు, ఇన్‌స్ట్రుమెంటేషన్ ట్యూబ్‌లు, చిన్న స్ట్రక్చరల్ హాలో సెక్షన్‌లు మరియు ఇతర రిపీట్-ప్రొడక్షన్ ట్యూబ్ లేదా బార్ అప్లికేషన్‌లకు కూడా అన్వయించవచ్చు, ఇక్కడ మూడు ఒకేలాంటి వర్క్‌పీస్‌లను సమాంతరంగా గీయవచ్చు.

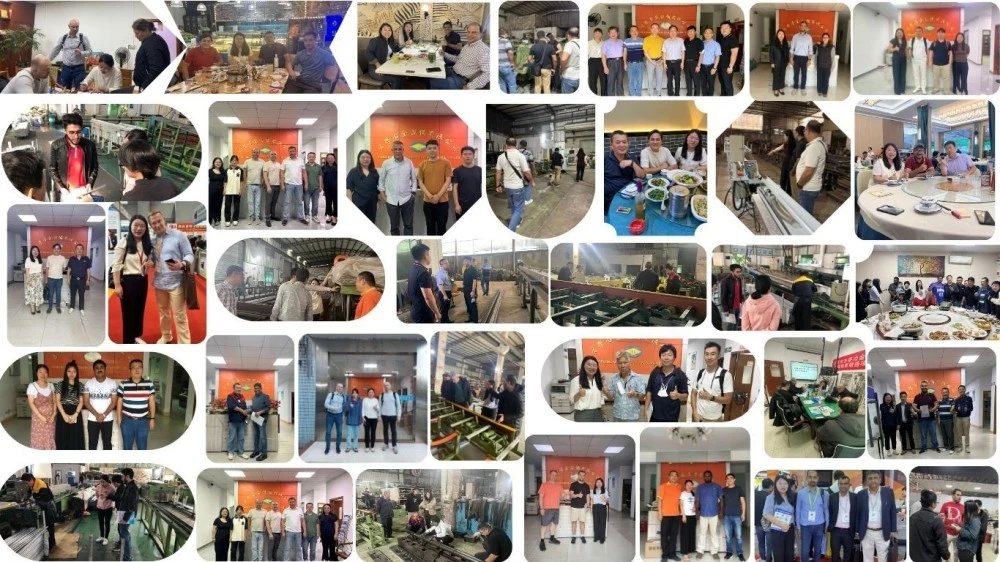
ఫ్యాక్టరీ ఇంజనీరింగ్ మరియు నాణ్యత నియంత్రణ

Three Lines Automatic Rotary Cold Drawing Machine Factory

Dongguan Fangrong మెటలర్జికల్ ఎక్విప్‌మెంట్ కో., లిమిటెడ్.మరియుయాంగ్జియాంగ్ ఫాంగ్రోంగ్ మెషినరీ కో., లిమిటెడ్.మద్దతు యంత్ర తయారీ, అసెంబ్లీ, పరీక్ష మరియు డెలివరీ. ఉత్పత్తి ప్రక్రియ మూడు-లైన్ డ్రాయింగ్ ఖచ్చితత్వాన్ని నేరుగా ప్రభావితం చేసే భాగాలపై దృష్టి పెడుతుంది: గైడ్ పట్టాలు, డై-హోల్డర్ అమరిక, క్యారేజ్ నిర్మాణం, చైన్ ట్రాన్స్‌మిషన్ మరియు రోటరీ ఇండెక్సింగ్.

ఉత్పత్తి ప్రక్రియ

Three Lines Automatic Rotary Cold Drawing Machine Production Process

1. అప్లికేషన్ ఇంజనీరింగ్— డ్రాయింగ్ ఫోర్స్, పాస్ షెడ్యూల్, డై అరేంజ్‌మెంట్, మాండ్రెల్ అవసరాలు మరియు రోటరీ ఇండెక్సింగ్ సీక్వెన్స్ కస్టమర్ మెటీరియల్ మరియు ఫినిష్ డైమెన్షన్‌ల నుండి నిర్ణయించబడతాయి.

2. మెటీరియల్ తనిఖీ- మ్యాచింగ్ మరియు అసెంబ్లీకి ముందు ప్రధాన నిర్మాణ మరియు ప్రసార భాగాలు తనిఖీ చేయబడతాయి.

3. ప్రెసిషన్ మ్యాచింగ్— గైడ్ పట్టాలు, డై హోల్డర్లు మరియు ఇతర అమరిక-క్లిష్టమైన భాగాలు అవసరమైన డైమెన్షనల్ టాలరెన్స్‌లకు మెషిన్ చేయబడతాయి.

4. డ్రైవ్ మరియు క్యారేజ్ అసెంబ్లీ— గేర్‌బాక్స్, చైన్‌లు, స్ప్రాకెట్‌లు, క్యారేజ్ మరియు టెన్షనింగ్ కాంపోనెంట్‌లు తుది ఏకీకరణకు ముందు సమావేశమై తనిఖీ చేయబడతాయి.

5. మూడు-లైన్ అమరిక- అస్థిరమైన డై పొజిషనింగ్ వల్ల కలిగే వైవిధ్యాన్ని తగ్గించడానికి మూడు డ్రాయింగ్ పొజిషన్‌లు సమలేఖనం చేయబడ్డాయి.

6. PLC మరియు HMI కమీషనింగ్- డ్రాయింగ్, క్లాంపింగ్, ఇండెక్సింగ్, డిచ్ఛార్జ్ మరియు రిటర్న్ సీక్వెన్సులు పరీక్షించబడతాయి.

7. డ్రాయింగ్ పరీక్ష— కస్టమర్ నమూనాలు అందుబాటులో ఉన్న చోట, డ్రాయింగ్ ఫోర్స్, స్పీడ్ కాన్‌సిస్టెన్సీ మరియు డైమెన్షనల్ ఫలితాలను అంచనా వేయడానికి మూడు లైన్‌లను ఏకకాలంలో పరీక్షించవచ్చు.

8. తుది తనిఖీ- మెకానికల్ ఆపరేషన్, ఎలక్ట్రికల్ సేఫ్టీ, చైన్ టెన్షన్, లూబ్రికేషన్, ఆయిల్ లీకేజ్ మరియు ఫినిష్డ్ ప్రొడక్ట్ కొలతలు రవాణాకు ముందు తనిఖీ చేయబడతాయి.

షిప్‌మెంట్‌కు ముందు మేము ఏమి తనిఖీ చేస్తాము

మూడు-లైన్ డ్రాబెంచ్ కోసం, యంత్రం కేవలం నడుస్తుందో లేదో తనిఖీ చేయడం సరిపోదు. ముఖ్యమైన ఫ్యాక్టరీ అంగీకార పాయింట్లు మూడు డ్రాయింగ్ స్థానాలు స్థిరంగా పనిచేస్తాయా, క్యారేజ్ లోడ్‌లో సరిగ్గా సమలేఖనం చేయబడిందా, రోటరీ బెంచ్ సూచికలు ఖచ్చితంగా ఉన్నాయా మరియు మూడు స్ట్రాండ్‌ల నుండి పూర్తయిన ఉత్పత్తులు అవసరమైన కొలతలకు అనుగుణంగా ఉన్నాయా.

ఎందుకు FangRong

FangRong Three Lines Automatic Rotary Cold Drawing Machine

1998 నుండి డ్రాబెంచ్ ఇంజనీరింగ్
FangRong 1998 నుండి కోల్డ్ డ్రాయింగ్ పరికరాలను అభివృద్ధి చేసింది, మెకానికల్ ట్రాన్స్‌మిషన్, మల్టీ-స్ట్రాండ్ డ్రాయింగ్, డై అలైన్‌మెంట్ మరియు ఆటోమేటెడ్ హ్యాండ్లింగ్‌లో అనుభవం ఉంది.

బహుళ-లైన్ ఉత్పత్తి అనుభవం
మూడు-లైన్ డిజైన్‌కు రెండు అదనపు డైలను జోడించడం కంటే ఎక్కువ అవసరం. ఫోర్స్ డిస్ట్రిబ్యూషన్, క్యారేజ్ దృఢత్వం, డై అలైన్‌మెంట్ మరియు సింక్రొనైజేషన్ అన్నీ మూడు స్ట్రాండ్‌లు పోల్చదగిన ఫలితాలను ఇస్తాయో లేదో ప్రభావితం చేస్తాయి. మెషిన్ కాన్ఫిగరేషన్ సమయంలో ఈ కారకాలు పరిగణించబడతాయి.

అప్లికేషన్ ఆధారిత ఇంజనీరింగ్
మోడల్ ఎంపిక పదార్థం, ప్రారంభ కొలతలు, పూర్తి కొలతలు, తగ్గింపు మరియు అవసరమైన అవుట్‌పుట్‌పై ఆధారపడి ఉంటుంది. ఆర్డర్ చేయడానికి ముందు డ్రాయింగ్-ఫోర్స్ లెక్కింపు మరియు మెషిన్ ఎంపిక కోసం కస్టమర్‌లు ట్యూబ్ లేదా బార్ స్పెసిఫికేషన్‌లను అందించవచ్చు.

ఫ్యాక్టరీ అంగీకార పరీక్ష
త్రీ-లైన్ సింక్రొనైజేషన్, మెకానికల్ ఆపరేషన్, ఎలక్ట్రికల్ కంట్రోల్స్ మరియు డ్రాయింగ్ పెర్ఫార్మెన్స్‌పై శ్రద్ధతో, షిప్‌మెంట్‌కు ముందు మెషీన్లు తనిఖీ చేయబడతాయి. నమూనాలను ముందుగానే అందించినప్పుడు పరీక్ష కోసం కస్టమర్ మెటీరియల్‌ని ఉపయోగించవచ్చు.

సంస్థాపన మరియు ప్రారంభించడం
మద్దతు ఫౌండేషన్ డ్రాయింగ్‌లు, ఇన్‌స్టాలేషన్ పర్యవేక్షణ, కమీషన్, ఆపరేటర్ శిక్షణ, విడి భాగాలు మరియు రిమోట్ ట్రబుల్షూటింగ్‌ను కవర్ చేస్తుంది.

ధృవపత్రాలు మరియు వర్తించే ప్రమాణాలు

Three Lines Automatic Rotary Cold Drawing Machine Certifications

ISO 9001:2015— సంబంధిత డిజైన్, తయారీ మరియు సేవా ప్రక్రియలను కవర్ చేసే నాణ్యత నిర్వహణ వ్యవస్థ. సర్టిఫికేట్ నం. UQ231211R1.

CE మార్కింగ్— వర్తించే యూరోపియన్ మెషినరీ భద్రతా అవసరాలకు అనుగుణంగా ప్రామాణిక FR నమూనాలు సరఫరా చేయబడతాయి. సరఫరా చేయబడిన మెషీన్ డాక్యుమెంటేషన్ ఆర్డర్ చేయబడిన కాన్ఫిగరేషన్ కోసం వర్తించే ఆదేశాలు, ప్రమాణాలు మరియు అనుగుణ్యత అంచనా ప్రాతిపదికను గుర్తిస్తుంది.

SGS తనిఖీ- ప్రాజెక్ట్ అవసరాలు మరియు అంగీకరించిన తనిఖీ పరిధికి అనుగుణంగా మూడవ పక్షం తనిఖీని ఏర్పాటు చేయవచ్చు.

పేటెంట్-ఆధారిత యంత్ర రూపకల్పన— ఫాంగ్‌రాంగ్ చైన్ టెన్షనింగ్, మల్టీ-స్ట్రాండ్ డై హోల్డింగ్ మరియు శీఘ్ర-మార్పు మాండ్రెల్ సిస్టమ్‌ల వంటి ప్రాంతాలను కవర్ చేసే పేటెంట్ టెక్నాలజీలను అభివృద్ధి చేసింది.

EU కొనుగోలుదారులకు ముఖ్యమైనది:మెషీన్‌ను EU మార్కెట్‌లో ఉంచే సమయంలో వర్తించే పూర్తి మెషీన్ కాన్ఫిగరేషన్ మరియు నిబంధనలకు వ్యతిరేకంగా CE సమ్మతి మూల్యాంకనం చేయాలి. అనుగుణ్యత యొక్క ఖచ్చితమైన ప్రకటన మరియు వర్తించే EN ప్రమాణాలు కొటేషన్ మరియు సాంకేతిక డాక్యుమెంటేషన్‌తో ధృవీకరించబడాలి.

MOQ మరియు డెలివరీ

MOQ:1 సెట్. పునరావృత కొనుగోళ్లు లేదా బహుళ-మెషిన్ ప్రాజెక్ట్‌ల కోసం, పరిమాణం మరియు కాన్ఫిగరేషన్ ప్రకారం టైర్డ్ ధరను కోట్ చేయవచ్చు.

ఆర్డర్ పరిమాణం ధర నిర్ణయించడం గమనికలు
1 సెట్ ప్రామాణిక యూనిట్ ధర - కోట్ చేయబడింది ఒక-మెషిన్ ప్రాజెక్ట్‌లకు అనుకూలం
2-4 సెట్లు వాల్యూమ్ ధర - కోట్ చేయబడింది ధర ఒకే విధమైన లేదా అనుకూలీకరించిన కాన్ఫిగరేషన్‌లపై ఆధారపడి ఉంటుంది
5+ సెట్లు ప్రాజెక్ట్ ధర - కోట్ చేయబడింది బ్యాచ్ ఆర్డర్‌లకు ప్రత్యేక ధర అందుబాటులో ఉంది

ప్రామాణిక ఆర్డర్‌ల కోసం డెలివరీ:సుమారుగా30-60 రోజులుప్రామాణిక FR-50 మరియు FR-76 కాన్ఫిగరేషన్‌ల కోసం, తుది లక్షణాలు, ఉత్పత్తి షెడ్యూల్ మరియు చెల్లింపు నిబంధనలకు లోబడి ఉంటుంది.

అధిక సామర్థ్యం గల ప్రామాణిక ఆర్డర్‌ల కోసం డెలివరీ:సుమారుగా90-120 రోజులుFR-100 మరియు FR-120 కోసం, కాన్ఫిగరేషన్ మరియు ఉత్పత్తి షెడ్యూల్ ఆధారంగా.

వేగవంతమైన ఆర్డర్లు:ఆర్డర్ నిర్ధారణకు ముందు వేగవంతమైన ఉత్పత్తి షెడ్యూల్‌ను అంచనా వేయవచ్చు. వాస్తవ వేగవంతమైన ప్రధాన సమయం మెషిన్ మోడల్, అనుకూలీకరణ, కాంపోనెంట్ లభ్యత మరియు ఫ్యాక్టరీ సామర్థ్యంపై ఆధారపడి ఉంటుంది మరియు స్థిర సంఖ్యగా ప్రచారం కాకుండా కొనుగోలు ఒప్పందంలో నిర్ధారించబడాలి.

ఖచ్చితమైన కొటేషన్ కోసం, అందించండిమెటీరియల్ గ్రేడ్, ప్రారంభ OD మరియు గోడ మందం, పూర్తయిన OD మరియు గోడ మందం, ట్యూబ్ లేదా బార్ పొడవు, అవసరమైన అవుట్‌పుట్, డ్రాయింగ్ పాస్‌ల సంఖ్య మరియు డెస్టినేషన్ పోర్ట్. ఈ పారామితులు మెషిన్ టోనేజ్, టూలింగ్ మరియు ప్రొడక్షన్ కాన్ఫిగరేషన్‌ని నిర్ణయిస్తాయి.

ప్యాకేజింగ్ మరియు షిప్పింగ్

Three Lines Automatic Rotary Cold Drawing Machine Packaging and Shipping

త్రీ లైన్స్ ఆటోమేటిక్ రోటరీ కోల్డ్ డ్రాయింగ్ మెషిన్ ఎగుమతి ప్యాకేజింగ్, తేమ రక్షణ మరియు బహిర్గతమైన యంత్ర మరియు మెకానికల్ భాగాల కోసం తుప్పు రక్షణతో అంతర్జాతీయ రవాణా కోసం తయారు చేయబడింది. కంటైనర్ కొలతలు మరియు రవాణా ఏర్పాట్ల ద్వారా అవసరమైన చోట పెద్ద సమావేశాలు వేరు చేయబడతాయి.

రవాణాకు ముందు, ప్యాకింగ్ జాబితా, మెషిన్ కొలతలు, స్థూల బరువు మరియు లోడింగ్ అమరిక నిర్ధారించబడాలి ఎందుకంటే FR-సిరీస్ మెషీన్‌లు మొత్తం పొడవు సుమారు 17-23 మీటర్లు కలిగిన పొడవైన పరికరాలు. కంటైనర్ ఎంపిక మరియు ఫ్యాక్టరీ లోడింగ్ కాబట్టి యంత్రం పూర్తయిన తర్వాత కాకుండా రవాణాకు ముందే ప్లాన్ చేయాలి.

తరచుగా అడిగే ప్రశ్నలు

1. నా ట్యూబ్ లేదా బార్ కోసం సరైన మోడల్‌ని ఎలా ఎంచుకోవాలి?

మోడల్ ఎంపిక ప్రధానంగా వర్క్‌పీస్ వ్యాసం, మెటీరియల్, ప్రతి పాస్‌కు అవసరమైన తగ్గింపు, డ్రాయింగ్ ఫోర్స్ మరియు ఉత్పత్తి పరిమాణంపై ఆధారపడి ఉంటుంది. FR-50 మరియు FR-76 చిన్న ట్యూబ్ మరియు బార్ పరిమాణాలకు అనుకూలంగా ఉంటాయి, అయితే FR-100 మరియు FR-120 పెద్ద వ్యాసాలు మరియు అధిక డ్రాయింగ్ లోడ్‌ల కోసం ఉద్దేశించబడ్డాయి. ఖచ్చితమైన సిఫార్సు కోసం, మెటీరియల్ గ్రేడ్, ప్రారంభ వ్యాసం, పూర్తి వ్యాసం, గోడ మందం మరియు అవసరమైన అవుట్‌పుట్‌ను అందించండి.

2. మూడు-లైన్ రోటరీ కోల్డ్ డ్రాయింగ్ మెషిన్ యొక్క ప్రయోజనం ఏమిటి?

యంత్రం ఒకే డ్రాయింగ్ సైకిల్‌లో మూడు వర్క్‌పీస్‌లను ప్రాసెస్ చేయగలదు, ఉత్పత్తి పరిమాణం ఎక్కువగా ఉన్నప్పుడు ఇది ఉపయోగకరంగా ఉంటుంది, అయితే ఫ్యాక్టరీ మూడు వేర్వేరు డ్రాబెంచ్‌లను ఇన్‌స్టాల్ చేయకూడదనుకుంటుంది. రోటరీ ఇండెక్సింగ్ సిస్టమ్ తదుపరి వర్క్‌పీస్‌ను డ్రాయింగ్ స్థానానికి బదిలీ చేస్తుంది, చక్రాల మధ్య పునరావృత లోడ్ మరియు అన్‌లోడ్‌ను తగ్గిస్తుంది. వాస్తవ ఉత్పాదకత ప్రయోజనం పదార్థం, డ్రాయింగ్ పొడవు, తగ్గింపు మరియు లోడ్ సమయంపై ఆధారపడి ఉంటుంది.

3. ఈ మూడు-లైన్ డ్రాబెంచ్ ప్రక్రియను ఏ పదార్థాలు చేయవచ్చు?

యంత్రాన్ని కార్బన్ స్టీల్, స్టెయిన్‌లెస్ స్టీల్, రాగి, అల్యూమినియం మరియు ఎంచుకున్న మిశ్రమం పదార్థాల కోసం కాన్ఫిగర్ చేయవచ్చు. మెటీరియల్ బలం మరియు డక్టిలిటీ అవసరమైన డ్రాయింగ్ ఫోర్స్, డై డిజైన్ మరియు అనుమతించదగిన తగ్గింపును నిర్ణయిస్తాయి. ఉదాహరణకు, స్టెయిన్‌లెస్ స్టీల్‌కు సాధారణంగా మృదువైన రాగి లేదా అల్యూమినియం మిశ్రమాల కంటే ఎక్కువ నియంత్రిత తగ్గింపు మరియు సరళత అవసరం.

4. ఒక డ్రాయింగ్ పాస్‌లో ఏ తగ్గింపును సాధించవచ్చు?

సాధారణ తగ్గింపులు కార్బన్ స్టీల్‌కు 25–35% మరియు స్టెయిన్‌లెస్ స్టీల్ మరియు ఇతర అధిక-శక్తి మిశ్రమాలకు 15-25%, ప్రారంభ స్థితి, ట్యూబ్ జ్యామితి, టూలింగ్ మరియు లూబ్రికేషన్ ఆధారంగా ఉంటాయి. గరిష్ట ఆచరణాత్మక తగ్గింపును యంత్రం యొక్క నామమాత్రపు డ్రాయింగ్ ఫోర్స్ నుండి మాత్రమే ఎంచుకోకుండా వాస్తవ పదార్థం మరియు డైమెన్షనల్ అవసరాల నుండి లెక్కించాలి.

5. యంత్రం గట్టి డైమెన్షనల్ టాలరెన్స్‌లను నిర్వహించగలదా?

అవును, సరైన డై, మాండ్రెల్, మెటీరియల్ తయారీ మరియు లూబ్రికేషన్ పరిస్థితులు ఉపయోగించినప్పుడు. మూడు-లైన్ కాన్ఫిగరేషన్ పునరావృతమయ్యే ట్యూబ్ మరియు బార్ డ్రాయింగ్ కోసం రూపొందించబడింది, అయితే తుది డైమెన్షనల్ ఖచ్చితత్వం కూడా ఇన్‌కమింగ్ మెటీరియల్ టాలరెన్స్ మరియు టూలింగ్ స్థితిపై ఆధారపడి ఉంటుంది. గట్టి ID, OD లేదా గోడ మందం నియంత్రణ అవసరమయ్యే అప్లికేషన్‌ల కోసం, కొటేషన్‌కు ముందు అవసరమైన సహనాన్ని పేర్కొనాలి.

6. స్టాండర్డ్ మెషీన్‌లో డై, మాండ్రెల్ మరియు కంట్రోల్ సిస్టమ్ ఉందా?

ప్రామాణిక కాన్ఫిగరేషన్‌లో ప్రధాన డ్రైవ్ సిస్టమ్, గేర్‌బాక్స్, డబుల్-చైన్ డ్రాయింగ్ మెకానిజం, డ్రాయింగ్ క్యారేజ్, త్రీ-లైన్ డై హోల్డర్, మాండ్రెల్ సిస్టమ్, రోటరీ బెంచ్, PLC మరియు HMI కంట్రోల్ సిస్టమ్ ఉంటాయి. టూలింగ్ కాన్ఫిగరేషన్ కస్టమర్ యొక్క ట్యూబ్ లేదా బార్ కొలతలు మరియు మెటీరియల్ ప్రకారం నిర్ధారించబడాలి. అవసరమైనప్పుడు ప్రత్యేక మాండ్రెల్స్, డైస్ లేదా ఆటోమేటిక్ హ్యాండ్లింగ్ పరికరాలను పేర్కొనవచ్చు.

7. యంత్రాన్ని తయారు చేసి డెలివరీ చేయడానికి ఎంత సమయం పడుతుంది?

సాధారణ ఉత్పత్తి సమయం FR-50 మరియు FR-76 మోడళ్లకు 30–60 రోజులు మరియు పెద్ద FR-100 మరియు FR-120 మెషీన్‌ల కోసం 90–120 రోజులు. మెషిన్ కాన్ఫిగరేషన్, టూలింగ్, ఆటోమేషన్ మరియు ఫ్యాక్టరీ ప్రొడక్షన్ లోడ్ ప్రకారం ఈ కాలాలు మారవచ్చు. వేగవంతమైన ఆర్డర్ అవసరమైతే, కొనుగోలు ఆర్డర్ జారీ చేయడానికి ముందు అందుబాటులో ఉన్న ఉత్పత్తి స్లాట్‌ని నిర్ధారించాలి.

8. ఖచ్చితమైన కొటేషన్ పొందడానికి నేను ఏ సమాచారాన్ని అందించాలి?

మెటీరియల్ గ్రేడ్, ట్యూబ్ లేదా బార్ రకం, ప్రారంభ మరియు పూర్తి కొలతలు, డ్రాయింగ్ పొడవు, అవసరమైన తగ్గింపు, లక్ష్య ఉత్పత్తి సామర్థ్యం, ​​సాధన అవసరాలు మరియు విద్యుత్ సరఫరాను అందించండి. వాణిజ్య కొటేషన్ కోసం, సరఫరాదారు MOQ, పరిమాణం-ఆధారిత యూనిట్ ధర, FOB ధర మరియు పేరు పెట్టబడిన డిపార్చర్ పోర్ట్, ప్రామాణిక లేదా వేగవంతమైన డెలివరీ సమయం, వారంటీ నిబంధనలు మరియు విడిభాగాలను కూడా నిర్ధారించాలి. ఇది కోట్ చేయబడిన మెషీన్ కాన్ఫిగరేషన్ ఉత్పత్తి అవసరానికి భిన్నంగా ఉండకుండా నిరోధిస్తుంది.

విచారణ పంపండి
సంప్రదింపు సమాచారం
  • చిరునామా

    NO.163, షాటోంగ్ రోడ్, షాబు 2వ పారిశ్రామిక జోన్, దలాంగ్ టౌన్, డోంగ్వాన్ సిటీ, గ్వాంగ్‌డాంగ్, చైనా

  • ఇమెయిల్

    frsale@dgfangrong.com

మీ మెటీరియల్, ప్రోడక్ట్ స్పెసిఫికేషన్‌లు, ప్రొడక్షన్ ప్రాసెస్ మరియు పరికరాల అవసరాల గురించి మాకు చెప్పండి. FangRong మీ అప్లికేషన్ కోసం తగిన కోల్డ్ డ్రాయింగ్ మెషిన్, డ్రాయింగ్ డైస్, స్ట్రెయిటెనింగ్ మెషిన్ మరియు అనుకూలీకరించిన పరిష్కారాలను చర్చించగలదు.
రేటింగ్:
5.0
వార్తల సిఫార్సులు
X
మీకు మెరుగైన బ్రౌజింగ్ అనుభవాన్ని అందించడానికి, సైట్ ట్రాఫిక్‌ను విశ్లేషించడానికి మరియు కంటెంట్‌ను వ్యక్తిగతీకరించడానికి మేము కుక్కీలను ఉపయోగిస్తాము. ఈ సైట్‌ని ఉపయోగించడం ద్వారా, మీరు మా కుక్కీల వినియోగానికి అంగీకరిస్తున్నారు. గోప్యతా విధానం
తిరస్కరించుఅంగీకరించు