Whatsapp
మేము స్ట్రెయిటెనింగ్, కోల్డ్ డ్రాయింగ్, పాయింటింగ్, చాంఫరింగ్, కట్టింగ్, థ్రెడ్ రోలింగ్ మెషీన్లు మరియు ట్యూబ్, బార్ మరియు వైర్ మెటీరియల్ల కోసం వివిధ పరిశ్రమలలో రూపొందించిన డ్రాయింగ్ డైస్లతో సహా ఖచ్చితమైన మెటల్ ప్రాసెసింగ్ పరికరాల యొక్క సమగ్ర శ్రేణిని అందిస్తున్నాము.
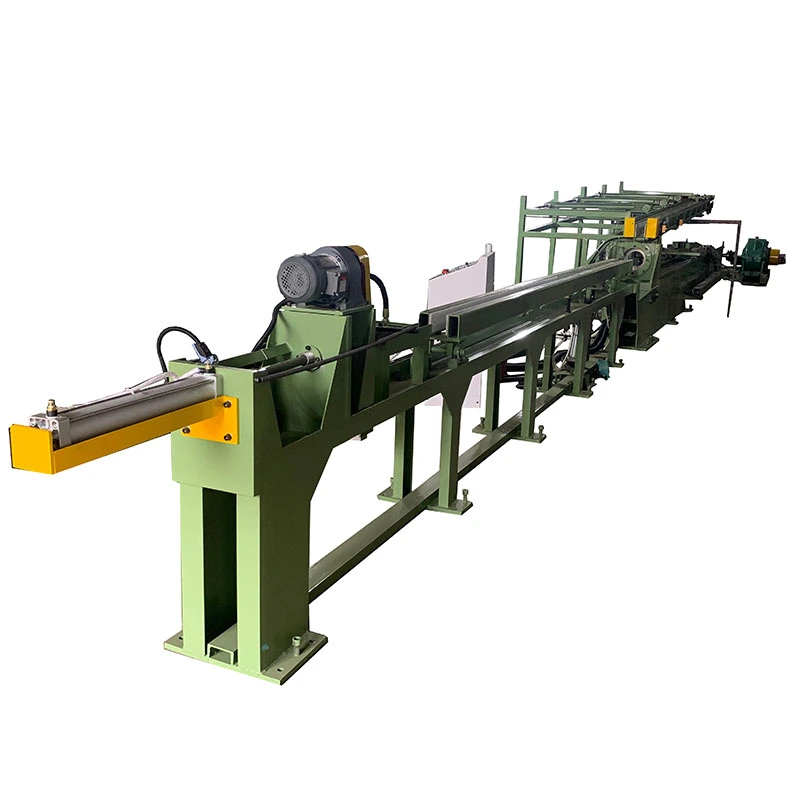
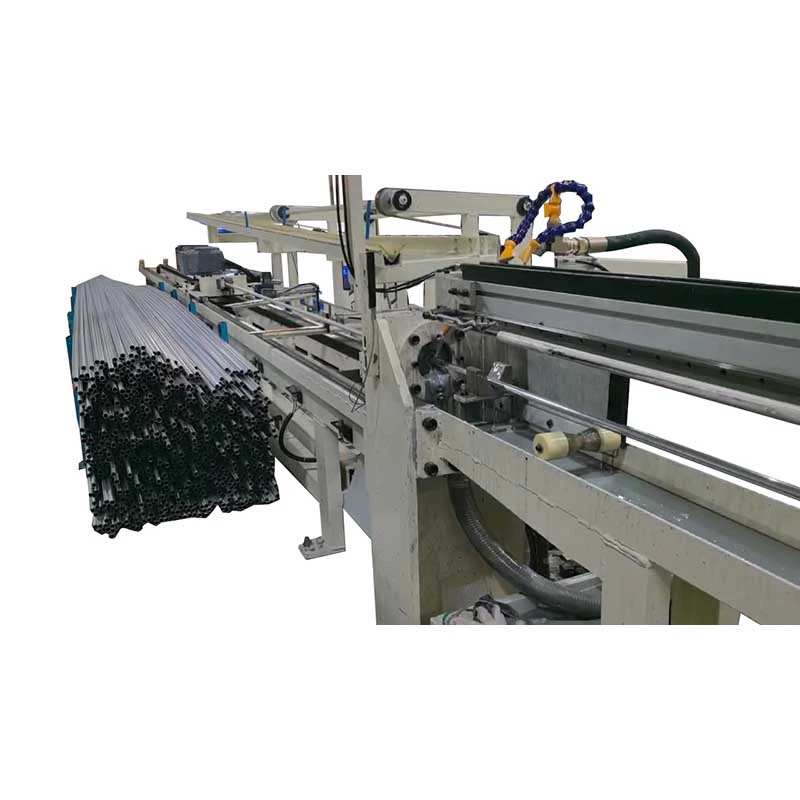
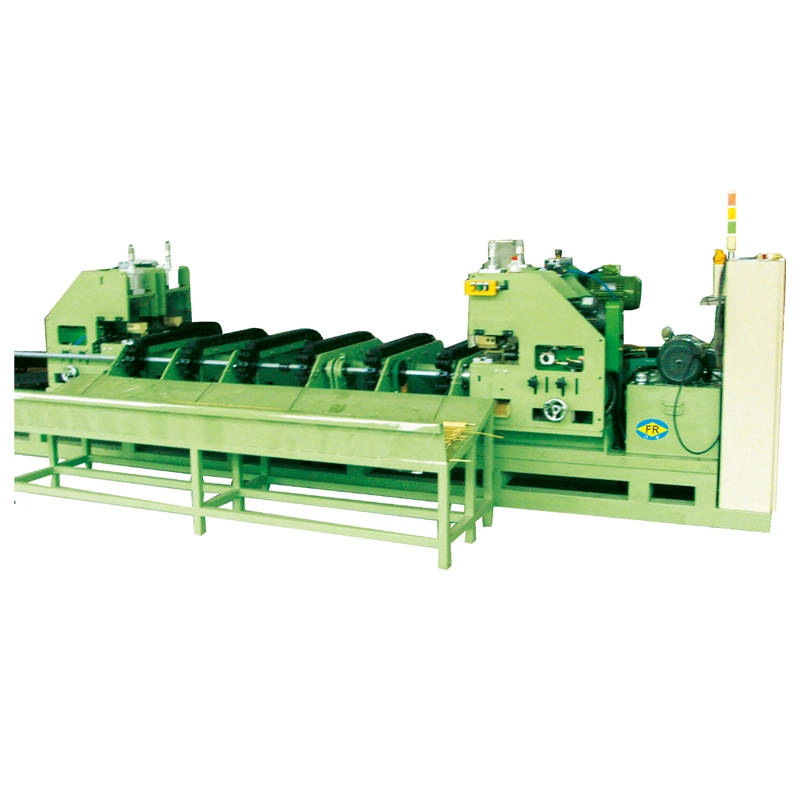
దినాలుగు లైన్ల కోల్డ్ డ్రాయింగ్ మరియు కట్టింగ్ మెషిన్తో కోల్డ్ డ్రాయింగ్ మిళితం చేస్తుందిఆటోమేటిక్ స్థిర-పొడవు కట్టింగ్ఒక నిరంతర ప్రక్రియలో. ఇది ప్రాసెస్ చేయగలదు2 లేదా 4 ట్యూబ్లు లేదా బార్లు ఏకకాలంలో, డ్రాయింగ్ దళాలతో10-50 కి.ఎన్మరియు వరకు సమర్థవంతమైన స్ట్రోక్స్7 మీ. హైడ్రాలిక్, న్యూమాటిక్ మరియు రంపపు కట్టింగ్ కాన్ఫిగరేషన్లలో లభిస్తుంది, ఇది నిర్వహిస్తుందికార్బన్ స్టీల్, స్టెయిన్లెస్ స్టీల్, రాగి, అల్యూమినియం మరియు అల్లాయ్ ట్యూబ్లు లేదా Ø25 మిమీ వరకు బార్లు. ఇన్-లైన్ కట్టింగ్ స్థిరమైన పూర్తి పొడవులను కొనసాగిస్తూ నిర్వహణ మరియు శ్రమను తగ్గిస్తుంది.
దినాలుగు లైన్ల కోల్డ్ డ్రాయింగ్ మరియు కట్టింగ్ మెషిన్కోల్డ్ డ్రాయింగ్ను ఆటోమేటిక్ ఫిక్స్డ్-లెంగ్త్ కట్టింగ్తో మిళితం చేస్తుంది, కాబట్టి ట్యూబ్లు లేదా బార్లను అవసరమైన పరిమాణానికి డ్రా చేయవచ్చు మరియు మెటీరియల్ను ప్రత్యేక కట్టింగ్ మెషీన్కు బదిలీ చేయకుండా పూర్తి పొడవుగా కత్తిరించవచ్చు. ఇది ఒకే ట్యూబ్ లేదా బార్ పరిమాణం పదేపదే ఉత్పత్తి చేయబడే ఉత్పత్తి లైన్ల కోసం ఉద్దేశించబడింది మరియు అనేక విభిన్న ఉత్పత్తి పరిమాణాల కోసం వశ్యత కంటే కటింగ్ ఖచ్చితత్వం, నిర్వహణ సమయం మరియు అవుట్పుట్ చాలా ముఖ్యమైనవి.
ఇది పరిష్కరించే ప్రధాన ఉత్పత్తి సమస్య సంప్రదాయ కోల్డ్ డ్రాయింగ్ తర్వాత అదనపు ఆపరేషన్. ఒక ప్రామాణిక డ్రాబెంచ్ పొడవుగా గీసిన గొట్టాలు లేదా బార్లను ఉత్పత్తి చేస్తుంది, వీటిని కొలవాలి, బదిలీ చేయాలి మరియు విడిగా కత్తిరించాలి. ఇది హ్యాండ్లింగ్, ఫ్లోర్ స్పేస్, లేబర్ మరియు పొడవు వైవిధ్యం లేదా ఉపరితల నష్టం కోసం అవకాశాలను జోడిస్తుంది. డ్రాయింగ్ విభాగం తర్వాత నేరుగా కట్టింగ్ యూనిట్ను ఉంచడం ద్వారా, FR సిరీస్ రెండు కార్యకలాపాలను ఒక ఉత్పత్తి ప్రవాహంలో పూర్తి చేస్తుంది.
FangRong మూడు ప్రామాణిక కాన్ఫిగరేషన్లను అందిస్తుంది. సరైన మోడల్ ప్రధానంగా ఆధారపడి ఉంటుందిట్యూబ్ వ్యాసం, పదార్థ బలం, అవసరమైన తంతువుల సంఖ్య మరియు కట్టింగ్ పద్ధతికేవలం అత్యధిక డ్రాయింగ్ శక్తితో యంత్రాన్ని ఎంచుకోవడం కంటే.
FR-16 హైడ్రాలిక్Ø15 mm వరకు రెండు ట్యూబ్ల కోసం 10 kN డ్రాయింగ్ ఫోర్స్ మరియు హైడ్రాలిక్ కట్టింగ్ని ఉపయోగిస్తుంది. గరిష్ట స్ట్రాండ్ కౌంట్ కంటే స్థిరమైన కట్టింగ్ ఫోర్స్ ముఖ్యమైనది అయినప్పుడు ఇది అనుకూలంగా ఉంటుంది.
FR-16 న్యూమాటిక్Ø15 mm వరకు రెండు ట్యూబ్లు లేదా Ø12 mm వరకు నాలుగు ట్యూబ్లు, 10/20 kN డ్రాయింగ్ ఫోర్స్ మరియు న్యూమాటిక్ కట్టింగ్తో అందుబాటులో ఉంటుంది. నాలుగు-లైన్ కాన్ఫిగరేషన్ అధిక-వాల్యూమ్ చిన్న-వ్యాసం కలిగిన రాగి, అల్యూమినియం మరియు ఇతర సాపేక్షంగా సులభంగా కత్తిరించే ఉత్పత్తులకు ఉపయోగపడుతుంది.
FR-25 సా కట్టింగ్50 kN డ్రాయింగ్ ఫోర్స్ని అందిస్తుంది మరియు Ø25 mm వరకు రెండు ట్యూబ్లను ప్రాసెస్ చేస్తుంది. వ్యాసం, గోడ మందం లేదా మెటీరియల్ కాఠిన్యం వాయు లేదా హైడ్రాలిక్ షిరింగ్ అనుచితమైనప్పుడు రంపపు మరింత సరైన ఎంపిక.
ఉదాహరణకు, ఒక కాపర్ ట్యూబ్ ప్రొడ్యూసర్ పదేపదే ఎయిర్ కండిషనింగ్ ట్యూబ్ పొడవులను తయారు చేసే FR-16 న్యూమాటిక్ను నాలుగు-లైన్ మోడ్లో ఒకే ఉత్పత్తి చక్రంలో నాలుగు చిన్న గొట్టాలను గీయడానికి మరియు కత్తిరించడానికి ఉపయోగించవచ్చు. ఈ అప్లికేషన్లో, నాలుగు-లైన్ ఆపరేషన్ విలువ కేవలం అధిక మెషీన్ స్పెసిఫికేషన్ కాదు; ఇది నిర్వహణలో తగ్గింపు మరియు క్యారేజ్ సైకిల్కు బహుళ పూర్తయిన పొడవులను ఉత్పత్తి చేయగల సామర్థ్యం.


ఉత్పత్తి క్రమం ఒక ప్రశ్న చుట్టూ రూపొందించబడింది: గీసిన ఉత్పత్తి మరొక యంత్రానికి తరలించబడకుండా అవసరమైన పూర్తి పొడవును ఎలా చేరుకోగలదు?
1. లోడ్ అవుతోంది:ట్యూబ్లు లేదా బార్లు ఫీడ్ రాక్లో ఉంచబడతాయి. మల్టీ-స్ట్రాండ్ ఉత్పత్తిలో, రెండు లేదా నాలుగు వర్క్పీస్లు వాటి సంబంధిత డైస్తో సమలేఖనం చేయబడతాయి.
2. పాయింటింగ్:లీడింగ్ ఎండ్ తగ్గించబడింది కాబట్టి అది డ్రాయింగ్ డై గుండా వెళుతుంది మరియు డ్రాయింగ్ క్యారేజ్ ద్వారా పట్టుకోవచ్చు. పాయింటింగ్ను ప్రత్యేక యంత్రం ద్వారా లేదా పేర్కొన్న చోట ఇంటిగ్రేటెడ్ పాయింటింగ్ అమరిక ద్వారా నిర్వహించవచ్చు.
3. కోల్డ్ డ్రాయింగ్:క్యారేజ్ పాయింటెడ్ వర్క్పీస్లను డైస్ ద్వారా లాగుతుంది. చైన్ డ్రైవ్, తగ్గింపు గేర్బాక్స్ మరియు ప్రధాన మోటారు అవసరమైన లాగడం శక్తిని అందిస్తాయి. సరైన డై అలైన్మెంట్ ఇక్కడ చాలా ముఖ్యమైనది ఎందుకంటే పేలవమైన అమరిక డై వేర్ను పెంచుతుంది మరియు ట్యూబ్ స్ట్రెయిట్నెస్ మరియు డైమెన్షనల్ అనుగుణ్యతను ప్రభావితం చేస్తుంది.
4. పొడవు కొలత మరియు కట్టింగ్:గీసిన మెటీరియల్ కొలుస్తారు మరియు ప్రీసెట్ పొడవు చేరుకున్నప్పుడు PLC హైడ్రాలిక్, న్యూమాటిక్ లేదా రంపపు కట్టింగ్ యూనిట్ను ట్రిగ్గర్ చేస్తుంది.
5. ఉత్సర్గ:పూర్తయిన ముక్కలు తనిఖీ, బండ్లింగ్ లేదా తదుపరి ఆపరేషన్ కోసం స్వీకరించే రాక్కు బదిలీ చేయబడతాయి.
2 మీ లేదా 3 మీ హెచ్విఎసి ట్యూబ్లను తయారు చేసే ప్రొడక్షన్ లైన్ కోసం, డ్రాయింగ్ వేగాన్ని పెంచడం కంటే ఆటోమేటిక్ పొడవు కొలత మరింత ఉపయోగకరంగా ఉంటుంది. పూర్తయిన ట్యూబ్లు నేరుగా బెండింగ్, ఫ్లేరింగ్ లేదా అసెంబ్లీకి ఫీడ్ చేస్తే, పునరావృతమయ్యే పొడవు వైవిధ్యం దిగువ సర్దుబాటు లేదా తిరస్కరణను సృష్టించవచ్చు. సమీకృత కట్టింగ్ సిస్టమ్ కాబట్టి కార్మిక-పొదుపు సమస్య వలె ఉత్పత్తి-నియంత్రణ సమస్యను లక్ష్యంగా చేసుకుంటుంది.
పొడవైన గీసిన ఉత్పత్తులకు ద్వితీయ కట్టింగ్ అవసరం.
సాంప్రదాయిక డ్రాబెంచ్ ఆపరేటర్ను పొడవాటి పూర్తయిన ట్యూబ్లతో వదిలివేయవచ్చు, వాటిని ఇంకా కొలవాలి మరియు కత్తిరించాలి. FR సిరీస్ డ్రాయింగ్ తర్వాత వెంటనే కట్టింగ్ను నిర్వహిస్తుంది, యంత్రాల మధ్య ఒక బదిలీని తొలగిస్తుంది.
పునరావృతమయ్యే ఉత్పత్తులకు పునరావృత పొడవులు అవసరం.
అదే పొడవు వందల లేదా వేల సార్లు ఉత్పత్తి చేయబడినప్పుడు, మాన్యువల్ కొలత వైవిధ్యానికి ముఖ్యమైన మూలం అవుతుంది. PLC-నియంత్రిత పొడవు సెట్టింగ్ ఆపరేటర్ తీర్పుపై ఆధారపడటాన్ని తగ్గిస్తుంది. మెటీరియల్, వ్యాసం, కట్టింగ్ పద్ధతి, ఫీడ్ కండిషన్ మరియు ఆర్డర్ చేయడానికి ముందు అవసరమైన పూర్తి సహనానికి వ్యతిరేకంగా అసలు సాధించగల సహనం నిర్ధారించబడాలి.
చిన్న-వ్యాసం కలిగిన ఉత్పత్తులు సింగిల్-స్ట్రాండ్ ఉత్పాదకతను పరిమితం చేస్తాయి.
సాపేక్షంగా తక్కువ శక్తితో గీయగలిగే ఫోర్ లైన్స్ కోల్డ్ డ్రాయింగ్ మరియు కట్టింగ్ మెషిన్ కోసం, స్ట్రాండ్ల సంఖ్యను పెంచడం వల్ల చాలా పెద్ద డ్రాబెంచ్ను ఇన్స్టాల్ చేయడం కంటే ఎక్కువ అవుట్పుట్ మెరుగుదల లభిస్తుంది. అందుకే FR-16 న్యూమాటిక్ Ø12 mm వరకు ట్యూబ్ల కోసం నాలుగు-లైన్ ఆపరేషన్లో అందించబడుతుంది.
అదనపు నిర్వహణ పూర్తి ఉపరితలాలను దెబ్బతీస్తుంది.
ఒక డ్రాబెంచ్ నుండి ఒక ప్రత్యేక కట్టింగ్ మెషీన్కు పొడవుగా గీసిన గొట్టాలను తరలించడం వలన అదనపు సంప్రదింపు పాయింట్లు మరియు నిర్వహణ ఏర్పడుతుంది. సమీకృత ఉత్సర్గ మరియు కట్టింగ్ అమరిక ఈ బదిలీలను తగ్గిస్తుంది, ఇది ఉపరితల-సెన్సిటివ్ స్టెయిన్లెస్ స్టీల్, రాగి మరియు అల్యూమినియం ఉత్పత్తులకు ఉపయోగపడుతుంది.
FR-16 హైడ్రాలిక్ ఎంచుకోండిమీకు Ø15 mm వరకు రెండు-లైన్ ఉత్పత్తి అవసరమైనప్పుడు మరియు నియంత్రిత కట్టింగ్ ఫోర్స్ కోసం హైడ్రాలిక్ కట్టింగ్ను ఇష్టపడతారు. స్టెయిన్లెస్ స్టీల్ లేదా ఇతర మెటీరియల్ల కోసం, కటింగ్ రెసిస్టెన్స్ ఆందోళన కలిగించే చోట, బయటి వ్యాసం ద్వారా మాత్రమే ఎంచుకోకుండా అసలు ట్యూబ్ గోడ మందం మరియు మెటీరియల్ గ్రేడ్ నుండి అవసరమైన కట్టింగ్ ఫోర్స్ని నిర్ధారించండి.
FR-16 న్యూమాటిక్ ఎంచుకోండిచిన్న-వ్యాసం కలిగిన ఉత్పత్తులకు యంత్ర గంటకు అవుట్పుట్ ప్రాధాన్యతగా ఉన్నప్పుడు. నాలుగు-లైన్ వెర్షన్ ముఖ్యంగా రాగి మరియు అల్యూమినియం ట్యూబ్ ఉత్పత్తికి సంబంధించినది, ఇక్కడ ఒక్కో స్ట్రాండ్కు డ్రాయింగ్ ఫోర్స్ మెషీన్ సామర్థ్యంలో ఉంటుంది మరియు చిన్న ట్యూబ్ వ్యాసం బహుళ స్ట్రాండ్లను అనుమతిస్తుంది.
FR-25 సా కట్టింగ్ని ఎంచుకోండిఉత్పత్తి Ø25 mm చేరుకున్నప్పుడు లేదా పదార్థం మరియు గోడ మందం కత్తిరించడం కంటే కత్తిరింపును మరింత అనుకూలంగా చేసినప్పుడు. ఒక స్టీల్ ట్యూబ్ ప్రొడ్యూసర్, ఉదాహరణకు, ఒక రంపపు నెమ్మదిగా కత్తిరించే చర్యను అంగీకరించవచ్చు, ఎందుకంటే అతి తక్కువ కట్టింగ్ సైకిల్ను సాధించడం కంటే కఠినమైన పదార్థాన్ని శుభ్రంగా వేరు చేయడం చాలా ముఖ్యం.
ఆటోమేటిక్ స్థిర-పొడవు కట్టింగ్
కట్టింగ్ యూనిట్ నేరుగా డ్రాయింగ్ విభాగం తర్వాత ఇన్స్టాల్ చేయబడింది. ఇది పునరావృతమయ్యే ఉత్పత్తి పొడవులకు చాలా ఉపయోగకరంగా ఉంటుంది, ఎందుకంటే ఆపరేటర్ కత్తిరించే ముందు ప్రతి డ్రా ట్యూబ్ను కొలవవలసిన మరియు బదిలీ చేయవలసిన అవసరం లేదు. మోడల్ ప్రకారం హైడ్రాలిక్, న్యూమాటిక్ మరియు రంపపు కట్టింగ్ అందుబాటులో ఉన్నాయి.
2-లైన్ లేదా 4-లైన్ డ్రాయింగ్
బహుళ గొట్టాలు సమాంతరంగా ప్రాసెస్ చేయబడతాయి. అవుట్పుట్కు అనులోమానుపాతంలో యంత్ర పాదముద్రను పెంచకుండా నాలుగు-లైన్ ఉత్పత్తి ఉత్పత్తిని పెంచుతుంది. ఉత్పత్తి వ్యాసం మరియు డ్రాయింగ్ ఫోర్స్ అన్ని స్ట్రాండ్లను ఫోర్ లైన్స్ కోల్డ్ డ్రాయింగ్ మరియు కట్టింగ్ మెషిన్ యొక్క రేట్ సామర్థ్యంలో అమలు చేయడానికి అనుమతించినప్పుడు ఇది చాలా ప్రభావవంతంగా ఉంటుంది.
PLC మరియు HMI నియంత్రణ
PLC డ్రాయింగ్ సైకిల్, పొడవు సెట్టింగ్, కట్టింగ్ ట్రిగ్గర్ మరియు డిచ్ఛార్జ్ సీక్వెన్స్ను నిర్వహిస్తుంది. ఆపరేటర్లు మెకానికల్ కొలిచే ఏర్పాట్లను పదేపదే సర్దుబాటు చేయడానికి బదులుగా HMI నుండి ఉత్పత్తి సెట్టింగ్లను మార్చవచ్చు.
గొలుసుతో నడిచే డ్రాయింగ్ క్యారేజ్
డ్రాయింగ్ క్యారేజ్ సరిపోలిన తగ్గింపు గేర్బాక్స్తో చైన్ డ్రైవ్ను ఉపయోగిస్తుంది. FR-16 ZQ400 గేర్బాక్స్ మరియు 2" చైన్ను ఉపయోగిస్తుంది, అయితే FR-25 ZQ500 గేర్బాక్స్ మరియు 2.5" చైన్ను ఉపయోగిస్తుంది. లాగడం సామర్థ్యం మరియు సేవా అవసరాలను అంచనా వేసేటప్పుడు ఈ లక్షణాలు ముఖ్యమైనవి, అయితే వాటిని మెటీరియల్ బలం, తగ్గింపు నిష్పత్తి మరియు డై డిజైన్తో కలిపి మూల్యాంకనం చేయాలి.
7 మీ ప్రామాణిక ప్రభావవంతమైన స్ట్రోక్
ప్రామాణిక ప్రభావవంతమైన డ్రాయింగ్ ప్రయాణం 7 మీ. అందుబాటులో ఉన్న ఇన్కమింగ్ ట్యూబ్ పొడవు, పూర్తయిన పొడవు, డై అమరిక మరియు ఉత్పత్తి చక్రాన్ని ప్లాన్ చేసేటప్పుడు ఇది సంబంధితంగా ఉంటుంది. లోడ్ చేయడం, పాయింటింగ్ చేయడం, డ్రాయింగ్ తగ్గింపు మరియు కట్టింగ్ సమయం కూడా సైకిల్ ఉత్పాదకతను ప్రభావితం చేస్తాయి కాబట్టి ఎక్కువ స్ట్రోక్ అవుట్పుట్ను స్వయంచాలకంగా పెంచుతుందని భావించకూడదు.
ఇంటిగ్రేటెడ్ మెటీరియల్ హ్యాండ్లింగ్
ఫీడ్ రాక్, డ్రాయింగ్ సెక్షన్, కట్టింగ్ యూనిట్ మరియు రిసీవింగ్ ర్యాక్ ఒక ఉత్పత్తి ప్రవాహంగా అమర్చబడి ఉంటాయి. HVAC ట్యూబ్ల వంటి అప్లికేషన్ల కోసం నేరుగా వంగడం లేదా అసెంబ్లింగ్లోకి వెళ్లడం, ఇంటర్మీడియట్ హ్యాండ్లింగ్ను తగ్గించడం ద్వారా ఉత్పత్తి లేఅవుట్ను సులభతరం చేయవచ్చు.
| సాంకేతిక పరామితి | FR-16 హైడ్రాలిక్ | FR-16 న్యూమాటిక్ | FR-25 సా కట్టింగ్ |
| గరిష్టంగా డ్రాయింగ్ శక్తి | 10 కి.ఎన్ | 10 / 20 కి.ఎన్ | 50 కి.ఎన్ |
| డ్రాయింగ్ సైకిల్కు ట్యూబ్ల సంఖ్య | 2 | 2/4 | 2 |
| గరిష్టంగా డ్రాయింగ్ వ్యాసం | Ø15 మి.మీ | Ø15 mm / Ø12 mm | Ø25 మి.మీ |
| ప్రభావవంతమైన డ్రాయింగ్ ప్రయాణం | 7 మీ | 7 మీ | 7 మీ |
| తగ్గింపు గేర్బాక్స్ | ZQ400 | ZQ400 | ZQ500 |
| గొలుసు పరిమాణం | 2" | 2" | 2.5" |
| ప్రధాన మోటార్ | 7.5 kW | 7.5 kW | 22 కి.వా |
| కట్టింగ్ వ్యవస్థ | హైడ్రాలిక్ | గాలికి సంబంధించిన | చూసింది |
| డైమెన్షన్ L×W×H | 10000 × 1800 × 1500 మి.మీ | 10000 × 1800 × 1500 మి.మీ | 12000 × 2900 × 1500 మి.మీ |
పైన ఉన్న బొమ్మలు ప్రామాణిక యంత్ర కాన్ఫిగరేషన్లను నిర్వచించాయి. ఉత్పత్తి సామర్థ్యాన్ని లెక్కించడానికి వాటిని మాత్రమే ఉపయోగించకూడదు. వాస్తవ అవుట్పుట్ మెటీరియల్ గ్రేడ్, ఇన్కమింగ్ వ్యాసం మరియు గోడ మందం, డ్రాయింగ్ తగ్గింపు, పాస్ల సంఖ్య, కందెన స్థితి, పూర్తయిన పొడవు, పాయింటింగ్ సమయం, డై డిజైన్ మరియు కట్టింగ్ సైకిల్పై ఆధారపడి ఉంటుంది.
కొటేషన్ కోసం, అందించండిమెటీరియల్ గ్రేడ్, బయటి వ్యాసం, గోడ మందం లేదా ఘన-బార్ పరిమాణం, లక్ష్యం పూర్తి పరిమాణం, డ్రాయింగ్ తగ్గింపు, పూర్తి పొడవు, అవసరమైన స్ట్రాండ్లు, రోజువారీ లేదా నెలవారీ అవుట్పుట్ మరియు అందుబాటులో ఉన్న విద్యుత్ సరఫరా. FangRong అప్పుడు డ్రాయింగ్ ఫోర్స్ని ధృవీకరించగలదు మరియు తగిన కట్టింగ్ కాన్ఫిగరేషన్ను సిఫార్సు చేస్తుంది.
ఎయిర్ కండిషనింగ్ మరియు శీతలీకరణ వ్యవస్థల కోసం రాగి మరియు అల్యూమినియం ట్యూబ్లు బహుళ-లైన్ డ్రాయింగ్కు సహజమైన అప్లికేషన్, ఎందుకంటే చాలా ఉత్పత్తులు సాపేక్షంగా చిన్న వ్యాసాలను ఉపయోగిస్తాయి మరియు పునరావృత పొడవులో ఉత్పత్తి చేయబడతాయి. FR-16 న్యూమాటిక్ నాలుగు-లైన్ కాన్ఫిగరేషన్ ట్యూబ్ పరిమాణం మరియు తగ్గింపు రేట్ చేయబడిన సామర్థ్యంలో ఉన్నప్పుడు సమాంతరంగా నాలుగు ట్యూబ్లను డ్రా మరియు కట్ చేయగలదు.
ఉత్పత్తి దృశ్యం:ఒక కాపర్ ట్యూబ్ ప్రొడ్యూసర్, ఎయిర్ కండీషనర్ ట్యూబ్ పొడవును పదేపదే తయారు చేస్తుంది, ఒక ప్రత్యేక కట్టింగ్ స్టేషన్ను ఇంటిగ్రేటెడ్ కట్టింగ్ యూనిట్తో భర్తీ చేయవచ్చు. ప్రధాన ప్రయోజనం కేవలం మెషిన్ ఆటోమేషన్ కాదు; ఇది డ్రాయింగ్ మరియు తదుపరి ఆపరేషన్ మధ్య కొలత, బదిలీ మరియు ద్వితీయ కట్టింగ్ దశలను తొలగిస్తోంది.
ఆటోమోటివ్ కాంపోనెంట్ల కోసం ప్రెసిషన్ ట్యూబ్లకు వంగడం, మ్యాచింగ్ చేయడం లేదా అసెంబ్లీ చేసే ముందు నియంత్రిత వెలుపలి వ్యాసం మరియు పునరావృత కట్ పొడవులు అవసరం కావచ్చు. స్టెయిన్లెస్ స్టీల్ ఫ్యూయల్ లైన్లు, బ్రేక్ ట్యూబ్లు మరియు ఇతర చిన్న-వ్యాసం కలిగిన ఉత్పత్తులు ఒకే భాగం సంఖ్యను నిరంతరం ఉత్పత్తి చేసినప్పుడు ఆటోమేటిక్ పొడవు నియంత్రణ నుండి ప్రయోజనం పొందవచ్చు.
ఆటోమోటివ్ ఉత్పత్తి కోసం, కేటలాగ్లో జాబితా చేయబడిన గరిష్ట డ్రాయింగ్ వ్యాసం కంటే డ్రాయింగ్ తర్వాత అవసరమైన డైమెన్షనల్ టాలరెన్స్ అనేది మరింత ముఖ్యమైన కొనుగోలు ప్రశ్న. డై డిజైన్, ప్రతి పాస్కు తగ్గింపు, ఇన్కమింగ్ ట్యూబ్ కండిషన్ మరియు స్ట్రెయిట్నెస్ అవసరాలు కాబట్టి సాంకేతిక మూల్యాంకనం సమయంలో నిర్ధారించబడాలి.
వైద్య మరియు ఇన్స్ట్రుమెంటేషన్ భాగాల కోసం ఉపయోగించే చిన్న స్టెయిన్లెస్ స్టీల్ ట్యూబ్లకు నియంత్రిత కొలతలు మరియు పునరావృతమయ్యే పొడవులు అవసరం. FR-16 హైడ్రాలిక్ టూ-లైన్ మెషీన్ను కటింగ్ ఫోర్స్ మరియు నియంత్రిత ప్రాసెసింగ్ గరిష్ట స్ట్రాండ్ కౌంట్ కంటే ముఖ్యమైనవిగా పరిగణించవచ్చు.
ఉత్పత్తి దృశ్యం:కాథెటర్ అసెంబ్లీలలో ఉపయోగించే హైపోట్యూబ్ల కోసం, ఆటోమేటిక్ ఫిక్స్డ్-లెంగ్త్ కటింగ్ ఉత్పత్తి మార్గం నుండి మాన్యువల్ ట్రిమ్మింగ్ను తొలగిస్తుంది. మెషీన్ను వాస్తవ ట్యూబ్ స్పెసిఫికేషన్తో మూల్యాంకనం చేయాలి ఎందుకంటే సన్నని-గోడ గొట్టాలకు సాంప్రదాయ నిర్మాణ గొట్టాల నుండి వేర్వేరు డ్రాయింగ్ మరియు కట్టింగ్ పరిస్థితులు అవసరమవుతాయి.
చిన్న రాగి ఉత్పత్తులు మరియు వాహక గొట్టాలు మెటీరియల్ సాగేదిగా ఉన్నప్పుడు మరియు అవసరమైన కొలతలు FR-16 పరిధిలో ఉన్నప్పుడు మల్టీ-స్ట్రాండ్ డ్రాయింగ్ నుండి ప్రయోజనం పొందవచ్చు. మృదువైన నాన్-ఫెర్రస్ మెటీరియల్స్ కోసం వేగవంతమైన కట్టింగ్ సైకిల్కు ప్రాధాన్యతనిచ్చే చోట వాయు కట్టింగ్ ప్రత్యేకించి సంబంధితంగా ఉంటుంది.
FR-25 సా కట్టింగ్ కాన్ఫిగరేషన్ అధిక డ్రాయింగ్ ఫోర్స్ మరియు Ø25 mm వరకు పెద్ద వ్యాసం అవసరమయ్యే అప్లికేషన్ల కోసం ఉద్దేశించబడింది. రంపపు కట్టింగ్ అవసరమైన విభజన పనితీరును అందించే గట్టి ఉక్కు లేదా మిశ్రమం ఉత్పత్తులకు ఇది మరింత అనుకూలంగా ఉంటుంది.
ఉత్పత్తి దృశ్యం:ఒక స్టీల్ ట్యూబ్ ప్రొడ్యూసర్ తదుపరి మ్యాచింగ్ కోసం పదేపదే ఖాళీలను తయారు చేసేవారు FR-25ని ఉపయోగించి మ్యాచింగ్ దశకు ముందు ట్యూబ్లను గీయడానికి మరియు కత్తిరించడానికి ఉపయోగించవచ్చు. ఈ సందర్భంలో, చిన్న కట్టింగ్ సైకిల్ను సాధించడం కంటే మెటీరియల్ కాఠిన్యం మరియు విభాగ పరిమాణం చాలా ముఖ్యమైనది కాబట్టి రంపపు ఎంపిక చేయబడింది.
FangRong 1998 నుండి డ్రాబెంచ్లను తయారు చేస్తోంది, కోల్డ్ డ్రాయింగ్, స్ట్రెయిటెనింగ్, పాయింటింగ్ మరియు సంబంధిత బార్ మరియు ట్యూబ్ ఫినిషింగ్ ఎక్విప్మెంట్ను కవర్ చేసే ఇంజనీరింగ్ పని. కంపెనీ డోంగువాన్ మరియు యాంగ్జియాంగ్లలో తయారీ సౌకర్యాలను నిర్వహిస్తుంది మరియు విదేశీ వినియోగదారులకు పరికరాలను సరఫరా చేస్తుంది.
డ్రాబెంచ్ కొనుగోలుదారుకు ముఖ్యమైన అంశం ఏమిటంటే ఉత్పత్తి చేయబడిన యంత్రాల సంఖ్య కాదు, అయితే తయారీదారు కస్టమర్ యొక్క అసలు ట్యూబ్ లేదా బార్కు వ్యతిరేకంగా మెషీన్ను ధృవీకరించగలరా. ఈ కారణంగా, ఉత్పత్తి ప్రక్రియలో మెకానికల్ అసెంబ్లీ, ఎలక్ట్రికల్ ఇంటిగ్రేషన్, PLC ప్రోగ్రామింగ్ మరియు షిప్మెంట్కు ముందు మెషిన్ టెస్టింగ్ ఉంటాయి.
ఆర్డర్ ఇంజనీరింగ్:డై హోల్డర్లు, కట్టింగ్ ఏర్పాట్లు, స్ట్రాండ్ లేఅవుట్ మరియు ఆటోమేషన్ ఉత్పత్తి స్పెసిఫికేషన్ ప్రకారం కాన్ఫిగర్ చేయబడతాయి.
కాంపోనెంట్ తనిఖీ:అసెంబ్లీకి ముందు ప్రధాన నిర్మాణ మరియు ప్రసార భాగాలు తనిఖీ చేయబడతాయి.
మ్యాచింగ్ మరియు అమరిక:గైడ్ పట్టాలు మరియు డై-హోల్డర్ భాగాలు పేర్కొన్న డైమెన్షనల్ మరియు అలైన్మెంట్ అవసరాలకు అనుగుణంగా తయారు చేయబడతాయి.
మెకానికల్ అసెంబ్లీ:గేర్బాక్స్, చైన్, క్యారేజ్, డై హోల్డర్, కట్టింగ్ సిస్టమ్ మరియు రిసీవింగ్ సిస్టమ్లు తుది ఏకీకరణకు ముందు సమావేశమై తనిఖీ చేయబడతాయి.
ఎలక్ట్రికల్ మరియు PLC ఇంటిగ్రేషన్:నియంత్రణ వ్యవస్థ అవసరమైన డ్రాయింగ్, పొడవు కొలత, కట్టింగ్ మరియు డిచ్ఛార్జ్ సీక్వెన్స్ కోసం ప్రోగ్రామ్ చేయబడింది.
ఫ్యాక్టరీ అంగీకార పరీక్ష:రవాణాకు ముందు యంత్రాలు నడుస్తాయి. కస్టమర్ నమూనాలు అందించబడిన చోట, డ్రాయింగ్ ఆపరేషన్, కట్టింగ్ సీక్వెన్స్ మరియు పూర్తి కొలతలను ధృవీకరించడానికి వాస్తవ ట్యూబ్లు లేదా బార్లను ఉపయోగించవచ్చు.
కస్టమర్ యొక్క ప్లాంట్లో ఇన్స్టాల్ చేసే ముందు మెషీన్ను అసలు మెటీరియల్ మరియు ప్రొడక్ట్ స్పెసిఫికేషన్కు వ్యతిరేకంగా మూల్యాంకనం చేయవచ్చు కాబట్టి ఈ పరీక్ష మొదటిసారి కొనుగోలు చేసేవారికి ప్రత్యేకంగా ఉపయోగపడుతుంది.

ISO 9001:2015:FangRong సంబంధిత డిజైన్, తయారీ, సంస్థాపన మరియు సేవా కార్యకలాపాలను కవర్ చేసే నాణ్యత నిర్వహణ వ్యవస్థను నిర్వహిస్తుంది. సర్టిఫికేట్ నం. UQ231211R1 సరఫరా చేయబడిన కంపెనీ సమాచారంలో అందించబడింది.
CE మార్కింగ్:వర్తించే యూరోపియన్ మెషినరీ మరియు ఎలక్ట్రికల్ సేఫ్టీ అవసరాల కోసం ప్రామాణిక FR-సిరీస్ మెషీన్లను CE అనుగుణ్యత డాక్యుమెంటేషన్తో సరఫరా చేయవచ్చు. ఆర్డర్ చేసిన మెషీన్ కోసం ఖచ్చితమైన ప్రమాణాలు మరియు అనుగుణ్యత పత్రాలు నిర్ధారించబడాలి ఎందుకంటే వర్తించే అవసరాలు తుది మెషిన్ కాన్ఫిగరేషన్ మరియు గమ్యస్థాన మార్కెట్పై ఆధారపడి ఉంటాయి.
విద్యుత్ మరియు యంత్రాల భద్రత:ప్రాజెక్ట్ ద్వారా అవసరమైన చోట, యంత్రం వంటి వర్తించే ప్రమాణాలకు వ్యతిరేకంగా పేర్కొనవచ్చుEN ISO 12100యంత్రాల ప్రమాద అంచనా కోసం మరియుEN 60204-1యంత్రాల విద్యుత్ పరికరాల కోసం. తుది సమ్మతి ప్రామాణిక జాబితాను ఉత్పత్తి పేరు నుండి ఊహించకుండా సాంకేతిక ఒప్పందంలో పేర్కొనాలి.
SGS తనిఖీ:కొనుగోలుదారుకు అవసరమైనప్పుడు థర్డ్-పార్టీ తనిఖీని ఏర్పాటు చేయవచ్చు. SGS తనిఖీ అనేది ఒక తనిఖీ సేవ మరియు ఉత్పత్తి ధృవీకరణ గుర్తుతో అయోమయం చెందకూడదు.
UL అవసరాలు:UL అందించబడిన స్పెసిఫికేషన్లలో ప్రామాణిక FR-సిరీస్ కాన్ఫిగరేషన్కు ప్రామాణిక ధృవీకరణగా జాబితా చేయబడలేదు. యంత్రం ఉత్తర అమెరికాలో ఇన్స్టాల్ చేయబడి ఉంటే మరియు కొనుగోలుదారుకు UL- గుర్తింపు పొందిన భాగాలు లేదా UL-కంప్లైంట్ కంట్రోల్ ప్యానెల్ అవసరమైతే, ఎలక్ట్రికల్ కాంపోనెంట్లను కొనుగోలు చేయడానికి ముందు ఈ ఆవశ్యకతను పేర్కొనాలి.
ఫోర్ లైన్స్ కోల్డ్ డ్రాయింగ్ మరియు కట్టింగ్ మెషిన్ అనేది పారిశ్రామిక పరికరాలు మరియు సాధారణంగా ఒకే స్థిర ఆన్లైన్ ధరగా కాకుండా తుది కాన్ఫిగరేషన్ ప్రకారం కోట్ చేయబడుతుంది. డ్రాయింగ్ లైన్ల సంఖ్య, కట్టింగ్ మెథడ్, టూలింగ్, ఎలక్ట్రికల్ స్టాండర్డ్, ఆటోమేషన్ అవసరాలు మరియు గమ్యం అన్నీ తుది యంత్ర ధరను మార్చగలవు.
| ఆర్డర్ పరిమాణం | ధర ఆధారంగా | విలక్షణమైన కొటేషన్ అమరిక |
| 1 సెట్ | సింగిల్-మెషిన్ ఆర్డర్ | వ్యక్తిగత కాన్ఫిగరేషన్ కొటేషన్ |
| 2-4 సెట్లు | చిన్న బ్యాచ్ ఆర్డర్ | అదే లేదా మిశ్రమ కాన్ఫిగరేషన్ ప్రకారం అందుబాటులో ఉన్న వాల్యూమ్ ధర |
| 5+ సెట్లు | ప్రాజెక్ట్ లేదా బ్యాచ్ ఆర్డర్ | ప్రాజెక్ట్ ఆధారిత కొటేషన్ మరియు ఉత్పత్తి షెడ్యూల్ |
MOQ: 1 సెట్.ఇండస్ట్రియల్ డ్రాబెంచ్ల కోసం, ఒకటి కంటే ఎక్కువ మెషీన్లను ఆర్డర్ చేయడం వలన వేరే యూనిట్ ధరకు అర్హత పొందవచ్చు, అయితే అసలు టైర్ ధర కేటలాగ్ నుండి ఊహించి కాకుండా వాణిజ్య కొటేషన్లో నిర్ధారించబడాలి.
FOB:ప్రొఫార్మా ఇన్వాయిస్ మరియు సేల్స్ కాంట్రాక్ట్లో పేర్కొన్న షిప్మెంట్ యొక్క అంగీకరించిన పోర్ట్తో FOB ధరను కోట్ చేయవచ్చు. ఫాంగ్రాంగ్కు గ్వాంగ్డాంగ్లో తయారీ సౌకర్యాలు ఉన్నందున, తుది ఫ్యాక్టరీ లోడింగ్ లొకేషన్ మరియు షిప్పింగ్ అమరిక ప్రకారం సేల్స్ టీమ్తో ఖచ్చితమైన FOB పోర్ట్ నిర్ధారించబడాలి. కొటేషన్ పేరు పెట్టబడిన పోర్ట్ను స్పష్టంగా పేర్కొనాలి, ఉదాహరణకుFOB [అంగీకరించిన చైనా పోర్ట్]పోర్ట్ పేరు లేకుండా "FOB చైనా"ని ఉపయోగించడం కంటే.
ప్రామాణిక ఆర్డర్ లీడ్ టైమ్:FR-16 ప్రామాణిక కాన్ఫిగరేషన్లు సాధారణంగా అవసరం30-60 రోజులుసాంకేతిక నిర్ధారణ మరియు అంగీకరించిన చెల్లింపు యొక్క రసీదు తర్వాత.
FR-25 లేదా అనుకూలీకరించిన ఆర్డర్ లీడ్ టైమ్:సాధారణంగా90-120 రోజులు, కట్టింగ్ సిస్టమ్, ఎలక్ట్రికల్ కాన్ఫిగరేషన్, టూలింగ్, ఆటోమేషన్ మరియు ఇతర ప్రాజెక్ట్ అవసరాలపై ఆధారపడి ఉంటుంది.
వేగవంతమైన ఆర్డర్:ప్రస్తుత వర్క్షాప్ సామర్థ్యం, కాంపోనెంట్ లభ్యత మరియు కాన్ఫిగరేషన్కు లోబడి అత్యవసర ప్రాజెక్ట్ల కోసం వేగవంతమైన ఉత్పత్తి షెడ్యూల్ను అంచనా వేయవచ్చు. ఆర్డర్ ప్లేస్మెంట్కు ముందు వేగవంతమైన ప్రధాన సమయాన్ని వ్రాతపూర్వకంగా నిర్ధారించాలి; అత్యవసర ఆర్డర్ ప్రామాణిక 30-60 రోజుల షెడ్యూల్ను ఉపయోగించవచ్చని భావించకూడదు.
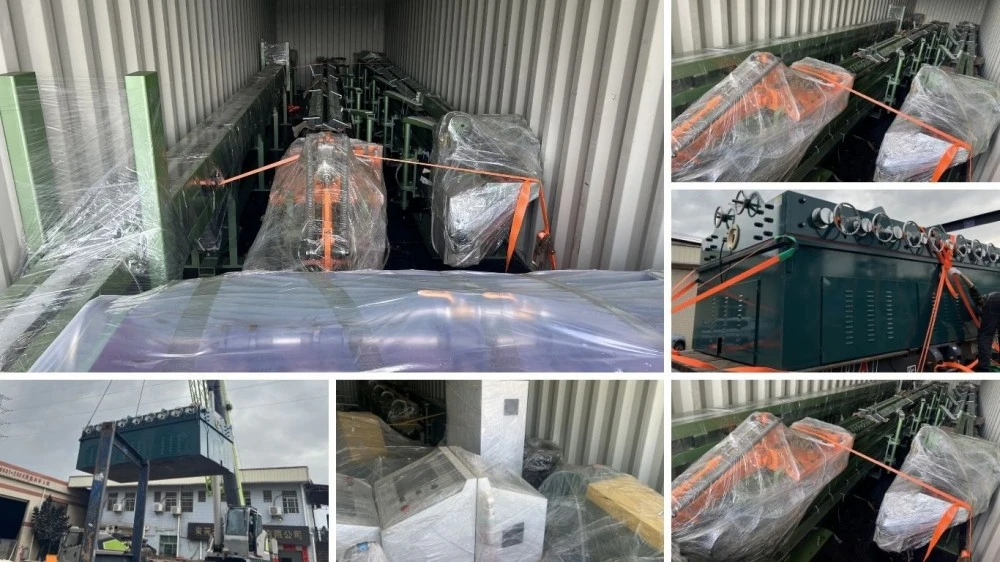
ఫోర్ లైన్స్ కోల్డ్ డ్రాయింగ్ మరియు కట్టింగ్ మెషిన్ సుదూర రవాణాకు అనువైన రక్షిత ప్యాకేజింగ్తో ఎగుమతి రవాణా కోసం సిద్ధం చేయబడింది. ప్యాకేజింగ్ పద్ధతిలో యంత్రం యొక్క కొలతలు, ఎలక్ట్రికల్ క్యాబినెట్, హైడ్రాలిక్ లేదా న్యూమాటిక్ భాగాలు మరియు తుప్పు-సెన్సిటివ్ ఉపరితలాలను పరిగణనలోకి తీసుకోవాలి.
రవాణాకు ముందు, కొనుగోలుదారు ప్యాకింగ్ జాబితా, మెషిన్ కొలతలు, ట్రైనింగ్ పాయింట్లు, విద్యుత్ అవసరాలు, ఫౌండేషన్ డ్రాయింగ్లు, విడి భాగాలు మరియు ఇన్స్టాలేషన్ డాక్యుమెంటేషన్ను నిర్ధారించాలి. ఈ సమాచారం FR-25కి చాలా ముఖ్యమైనది ఎందుకంటే దాని ప్రామాణిక కొలతలు సుమారు 12,000 × 2,900 × 1,500 మిమీ.
ప్రధాన ఎంపిక కారకాలు ట్యూబ్ లేదా బార్ వ్యాసం, మెటీరియల్ బలం, లైన్ల సంఖ్య మరియు కట్టింగ్ పద్ధతి. FR-16 హైడ్రాలిక్ 2-లైన్ ఉత్పత్తికి Ø15 mm వరకు అనుకూలంగా ఉంటుంది, ఇక్కడ హైడ్రాలిక్ కట్టింగ్కు ప్రాధాన్యత ఇవ్వబడుతుంది. FR-16 న్యూమాటిక్ Ø15 mm వరకు 2 లైన్లకు లేదా Ø12 mm వరకు 4 లైన్లకు మద్దతిస్తుంది, అధిక అవుట్పుట్ ఎక్కువ ముఖ్యమైనప్పుడు ఇది అనుకూలంగా ఉంటుంది. FR-25 సా కట్టింగ్ 50 kN డ్రాయింగ్ ఫోర్స్ను అందిస్తుంది మరియు Ø25 mm వరకు ఉత్పత్తులను హ్యాండిల్ చేస్తుంది, హైడ్రాలిక్ లేదా న్యూమాటిక్ కటింగ్ కాకుండా యాంత్రిక రంపపు అవసరమయ్యే అప్లికేషన్లకు రంపపు కట్టింగ్ సరిపోతుంది.
అవును. FR-16 హైడ్రాలిక్ మరియు FR-25 సా కట్టింగ్ మోడల్లు 2-లైన్ ఉత్పత్తి కోసం కాన్ఫిగర్ చేయబడ్డాయి, అయితే FR-16 న్యూమాటిక్ను 2 లేదా 4 లైన్లకు కాన్ఫిగర్ చేయవచ్చు. ట్యూబ్ వ్యాసం మరియు డ్రాయింగ్ ఫోర్స్ అవసరాలు యంత్రం యొక్క పని పరిధిలో ఉన్నప్పుడు 4-లైన్ కాన్ఫిగరేషన్ అవుట్పుట్ను పెంచుతుంది. ఇది కేవలం మరిన్ని పంక్తులను జోడించే విషయం కాదు; డై సెటప్, మెటీరియల్, వ్యాసం తగ్గింపు మరియు అందుబాటులో ఉన్న డ్రాయింగ్ ఫోర్స్ అన్నీ తప్పనిసరిగా ఉత్పత్తి అవసరాలకు సరిపోలాలి.
మెటీరియల్ గ్రేడ్, బయటి వ్యాసం, పూర్తి చేసిన వ్యాసం, ట్యూబ్ లేదా బార్ రకం, వర్తిస్తే గోడ మందం, అవసరమైన పూర్తి పొడవు, అవసరమైన రోజువారీ లేదా నెలవారీ అవుట్పుట్ మరియు అవసరమైన ఉత్పత్తి లైన్ల సంఖ్యను అందించండి. గొట్టాల కోసం, మెటీరియల్ స్థితి మరియు తగ్గింపు షెడ్యూల్ కూడా ముఖ్యమైనవి ఎందుకంటే ఒక పాస్లో అధిక తగ్గింపు డ్రాయింగ్ శక్తిని పెంచుతుంది మరియు ఉపరితల నాణ్యతను ప్రభావితం చేస్తుంది. ఈ పారామితులు తగిన మోడల్, డై అమరిక, డ్రాయింగ్ ఫోర్స్ మరియు కట్టింగ్ కాన్ఫిగరేషన్ని నిర్ణయించడానికి ఉపయోగించబడతాయి.
కట్టింగ్ పొడవు మెషిన్ యొక్క PLC సిస్టమ్ ద్వారా పొడవు గుర్తింపు మరియు ఫీడింగ్ లేదా డ్రాయింగ్ సీక్వెన్స్తో నియంత్రించబడుతుంది. వాస్తవ కట్టింగ్ ఖచ్చితత్వం పదార్థం స్థితిస్థాపకత, సరళత, డ్రాయింగ్ పరిస్థితులు, కట్టింగ్ పద్ధతి మరియు యంత్రం సెటప్పై ఆధారపడి ఉంటుంది. స్థిరమైన అసెంబ్లీ పొడవు అవసరమయ్యే HVAC ట్యూబ్లు లేదా కాంపోనెంట్ల వంటి అప్లికేషన్ల కోసం, సాధారణ ఖచ్చితత్వ సంఖ్యపై ఆధారపడకుండా ఆర్డర్ చేయడానికి ముందు అసలు మెటీరియల్ మరియు టార్గెట్ పొడవు నుండి తుది సహనాన్ని నిర్ధారించాలి.
అవును, యంత్రాన్ని కార్బన్ స్టీల్, అల్లాయ్ స్టీల్, స్టెయిన్లెస్ స్టీల్, కాపర్ మరియు అల్యూమినియంతో సహా వివిధ మెటల్ ఉత్పత్తుల కోసం కాన్ఫిగర్ చేయవచ్చు. అయితే, ప్రతి మెటీరియల్కు ఒకే కాన్ఫిగరేషన్ సరిపోతుందని భావించకూడదు. స్టెయిన్లెస్ స్టీల్ మరియు అధిక-శక్తి మిశ్రమాలకు సాధారణంగా ఎక్కువ డ్రాయింగ్ ఫోర్స్ మరియు మరింత జాగ్రత్తగా తగ్గింపు నియంత్రణ అవసరమవుతుంది, అయితే రాగి మరియు అల్యూమినియం ఉపరితల ముగింపును రక్షించడానికి వేర్వేరు డై మెటీరియల్లు మరియు లూబ్రికేషన్ పరిస్థితులు అవసరం కావచ్చు. మెషీన్ ఎంపిక సమయంలో మెటీరియల్ గ్రేడ్ మరియు పరిమాణం నిర్ధారించబడాలి.
నాలుగు-లైన్ కోల్డ్ డ్రాయింగ్ మరియు కట్టింగ్ మెషిన్ ప్రాథమికంగా ఆటోమేటిక్ ఫిక్స్డ్-లెంగ్త్ కట్టింగ్తో కోల్డ్ డ్రాయింగ్ను ఏకీకృతం చేయడానికి రూపొందించబడింది. ఇన్కమింగ్ ట్యూబ్ లేదా బార్ను డ్రాయింగ్ డై ద్వారా నేరుగా చొప్పించలేకపోతే, డ్రాయింగ్ చేయడానికి ముందు పాయింటింగ్ లేదా ముగింపు తయారీ అవసరం కావచ్చు. ప్రత్యేక పాయింటింగ్ మెషిన్ అవసరమా అనేది ప్రారంభ పదార్థం, ముగింపు పరిస్థితి మరియు డై డిజైన్పై ఆధారపడి ఉంటుంది. కస్టమర్ యొక్క ముడి పదార్థాల నమూనాలు మరియు డ్రాయింగ్ షెడ్యూల్ అందించబడినప్పుడు పూర్తి ప్రక్రియను విశ్లేషించవచ్చు.
హైడ్రాలిక్ మరియు వాయు కటింగ్ ఆటోమేటెడ్ స్థిర-పొడవు ఉత్పత్తికి అనుకూలంగా ఉంటాయి, ఇక్కడ వేగవంతమైన సైకిల్ ఆపరేషన్ మరియు డ్రాయింగ్ సీక్వెన్స్తో ఏకీకరణ అవసరం. ఉత్పత్తి అవుట్పుట్కు ప్రాధాన్యత ఉన్న FR-16 నాలుగు-లైన్ కాన్ఫిగరేషన్లో వాయు కట్టింగ్ ప్రత్యేకంగా ఉపయోగపడుతుంది. సా కటింగ్ విభిన్న కట్టింగ్ పద్ధతిని అందిస్తుంది మరియు FR-25 మోడల్లో ఉపయోగించబడుతుంది, ఇది అధిక డ్రాయింగ్-ఫోర్స్ సామర్థ్యాన్ని కలిగి ఉంటుంది మరియు Ø25 mm వరకు పెద్ద ఉత్పత్తులకు మద్దతు ఇస్తుంది. ఉత్తమ ఎంపిక పదార్థం, వ్యాసం, ముగింపు-ముఖ అవసరాలు మరియు దిగువ మ్యాచింగ్పై ఆధారపడి ఉంటుంది.
ఆర్డర్ చేయడానికి ముందు, ఉత్పత్తి పదార్థం మరియు కొలతలు, డ్రాయింగ్ తగ్గింపు, పూర్తయిన పొడవు, అవసరమైన అవుట్పుట్, ఏకకాల పంక్తుల సంఖ్య, కట్టింగ్ పద్ధతి, విద్యుత్ అవసరాలు, ఇన్స్టాలేషన్ పరిస్థితులు మరియు ఆటోమేషన్ అవసరాలను నిర్ధారించండి. ఎగుమతి ప్రాజెక్ట్ల కోసం, అంగీకరించిన ఇన్కోటెర్మ్ మరియు షిప్మెంట్ పోర్ట్, డెలివరీ షెడ్యూల్, స్పేర్-పార్ట్స్ ప్యాకేజీ, కమీషన్ పద్ధతి మరియు వర్తించే భద్రత లేదా CE డాక్యుమెంటేషన్ వంటి విద్యుత్ అవసరాలను కూడా నిర్ధారించండి. టైట్ డైమెన్షనల్ లేదా ఉపరితల అవసరాలు ప్రమేయం ఉన్నప్పుడు అసలు ట్యూబ్ లేదా బార్ నమూనాలను అందించడం సిఫార్సు చేయబడింది.
చిరునామా
NO.163, షాటోంగ్ రోడ్, షాబు 2వ పారిశ్రామిక జోన్, దలాంగ్ టౌన్, డోంగ్వాన్ సిటీ, గ్వాంగ్డాంగ్, చైనా
Tel
ఇమెయిల్