Whatsapp
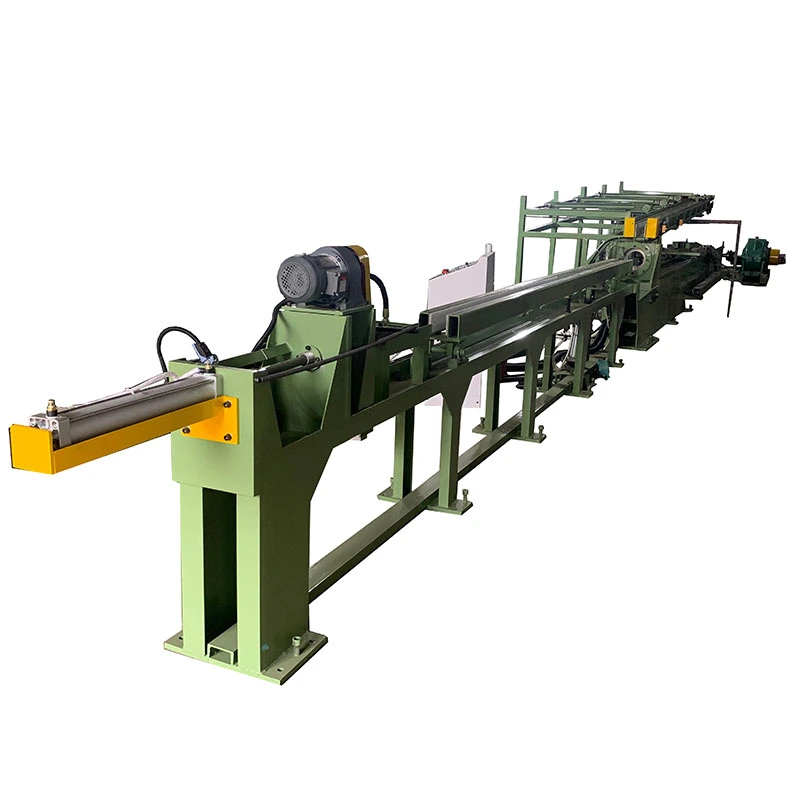
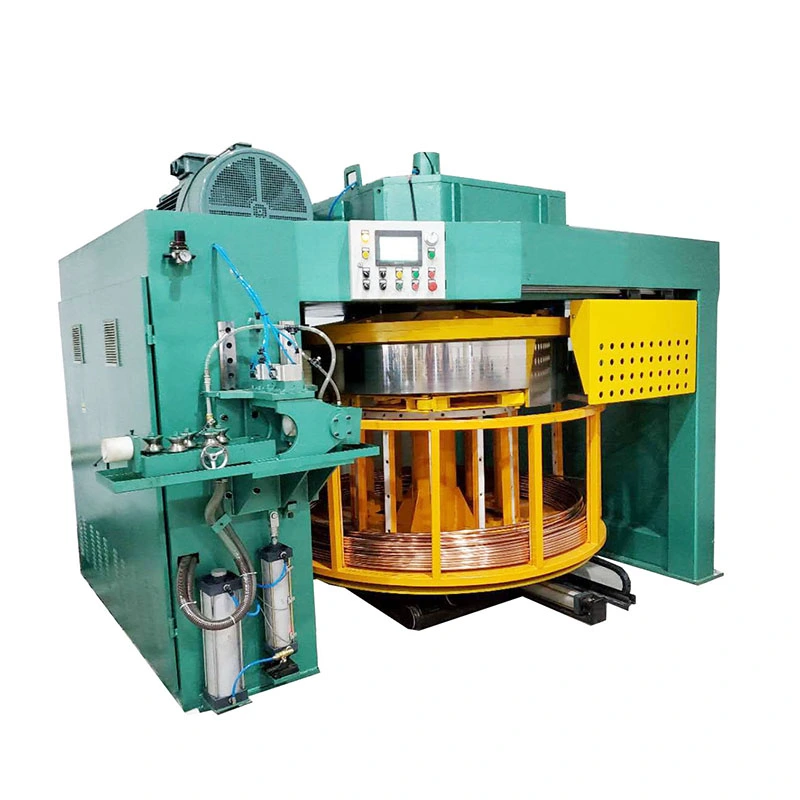
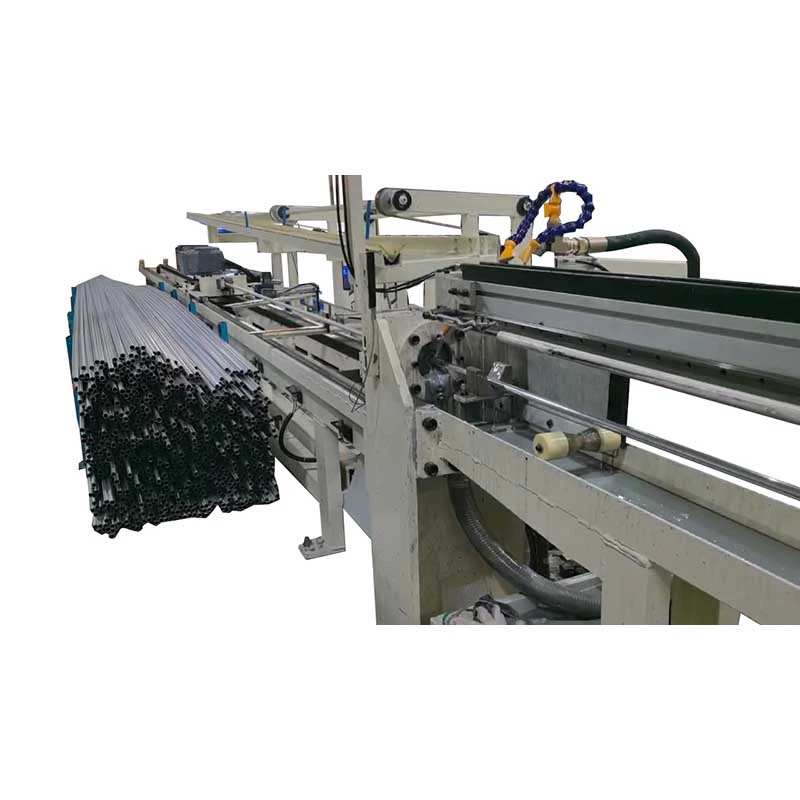
మేము స్ట్రెయిటెనింగ్, కోల్డ్ డ్రాయింగ్, పాయింటింగ్, చాంఫరింగ్, కట్టింగ్, థ్రెడ్ రోలింగ్ మెషీన్లు మరియు ట్యూబ్, బార్ మరియు వైర్ మెటీరియల్ల కోసం వివిధ పరిశ్రమలలో రూపొందించిన డ్రాయింగ్ డైస్లతో సహా ఖచ్చితమైన మెటల్ ప్రాసెసింగ్ పరికరాల యొక్క సమగ్ర శ్రేణిని అందిస్తున్నాము.
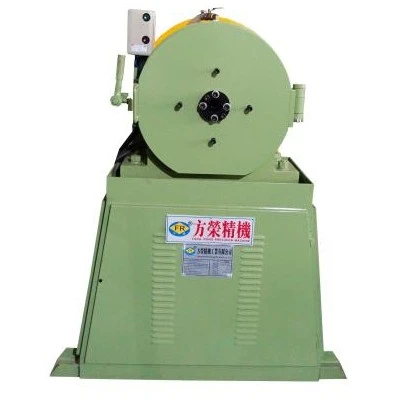
బ్రాస్ రోటరీ స్వాజర్ మెషిన్ ఇత్తడి గొట్టాలు, ఇత్తడి కడ్డీలు మరియు ఇతర రాగి మిశ్రమాల బయటి వ్యాసాన్ని పునరావృత రేడియల్ ఫార్మింగ్ ద్వారా తగ్గిస్తుంది. కుదురు తిరుగుతున్నప్పుడు వర్క్పీస్ చుట్టూ మల్టిపుల్ డైస్ దగ్గరగా ఉంటుంది, క్రమంగా మెటీరియల్ని అవసరమైన వ్యాసం లేదా టేపర్డ్ ఆకారానికి తగ్గిస్తుంది.
బ్రాస్ ట్యూబ్ డ్రాయింగ్ కోసం, తగ్గించబడిన విభాగం చిన్న లీడింగ్ ఎండ్ను అందిస్తుంది, ఇది ప్రధాన ట్యూబ్ బాడీకి ముందు డ్రాయింగ్ డైలోకి ప్రవేశించవచ్చు. ఉత్పత్తి ప్రక్రియకు వర్క్పీస్ను వేడి చేయకుండా నియంత్రిత ముగింపు తగ్గింపు అవసరమైనప్పుడు రోటరీ స్వేజింగ్ కూడా అనుకూలంగా ఉంటుంది.
కోల్డ్ డ్రాయింగ్ కోసం ఒక ఇత్తడి ట్యూబ్ను సిద్ధం చేసినప్పుడు, అసలు ట్యూబ్ వ్యాసం తరచుగా చాలా పెద్దదిగా ఉంటుంది, అది నేరుగా డ్రాయింగ్ డై గుండా వెళుతుంది. ట్యూబ్ ముగింపు కాబట్టి ముందుగా తగ్గించాల్సిన అవసరం ఉంది. రోటరీ స్వాగెర్ ఈ ఆపరేషన్ను పూర్తి చివరను ఒకే స్ట్రోక్లో నొక్కడం కంటే అనేక రేడియల్ దిశల నుండి పని చేయడం ద్వారా నిర్వహిస్తుంది.
ఏర్పడే పద్ధతి ముఖ్యంగా ఇత్తడి మరియు రాగి మిశ్రమాలకు ఉపయోగపడుతుంది, ఎందుకంటే పదేపదే డై ప్రభావాల ద్వారా పదార్థాన్ని క్రమంగా తగ్గించవచ్చు. ఆపరేటర్ ఫీడ్ను నియంత్రించవచ్చు మరియు అవసరమైన ముగింపు వ్యాసం ప్రకారం సెటప్ను ఏర్పరుస్తుంది, పొడవును తగ్గిస్తుంది మరియు దిగువ డ్రాయింగ్ డై.
బ్రాస్ రోటరీ స్వాజర్ మెషీన్లు రెండూ డ్రాయింగ్ కోసం ట్యూబ్ చివరలను సిద్ధం చేయగలవు, కానీ అవి వివిధ మార్గాల్లో పదార్థాన్ని ఏర్పరుస్తాయి. మెరుగైన ఎంపిక ట్యూబ్ పరిమాణం, మెటీరియల్ స్థితి, అవసరమైన ముగింపు జ్యామితి, ఉత్పత్తి పరిమాణం మరియు అవసరమైన తగ్గింపు పరిమాణంపై ఆధారపడి ఉంటుంది.
| పోలిక | రోటరీ స్వాగర్ | హైడ్రాలిక్ పాయింటింగ్ మెషిన్ |
| ఏర్పాటు పద్ధతి | డైస్లను తిప్పడం ద్వారా పునరావృతమయ్యే రేడియల్ సుత్తి | హైడ్రాలిక్ సిలిండర్ల ప్రెస్ వర్క్పీస్ వైపు మరణిస్తుంది |
| సాధారణ అప్లికేషన్ | ట్యూబ్ ముగింపు తగ్గింపు, కోణాల చివరలు, వ్యాసం తగ్గింపు | హెవీ ట్యూబ్ ఎండ్ ఫార్మింగ్ మరియు లార్జర్ రిడక్షన్ ఆపరేషన్స్ |
| మెటీరియల్ అనుకూలత | ఇత్తడి, రాగి మరియు ఇతర నాన్-ఫెర్రస్ మిశ్రమాలు | కాన్ఫిగరేషన్ ఆధారంగా ఇత్తడి, రాగి, కార్బన్ స్టీల్, స్టెయిన్లెస్ స్టీల్ మరియు ఇతర పదార్థాలు |
| చర్యను రూపొందించడం | చుట్టుకొలత చుట్టూ నిరంతర పునరావృత ప్రభావం | నియంత్రిత హైడ్రాలిక్ నొక్కడం |
| ట్యూబ్ పరిమాణం | మోడల్-ఆధారిత | మోడల్-ఆధారిత, హెవీ-డ్యూటీ కాన్ఫిగరేషన్లు అందుబాటులో ఉన్నాయి |
| జ్యామితిని ముగించండి | తగ్గిన మరియు దెబ్బతిన్న చివరలకు అనుకూలం | పేర్కొన్న తగ్గించబడిన లేదా ఏర్పడిన ముగింపు ప్రొఫైల్లకు అనుకూలం |
రోటరీ స్వాగర్ యొక్క పని పరిధిలోని ఇత్తడి గొట్టాల కోసం, డ్రాయింగ్కు ముందు ట్యూబ్ చివరలను సిద్ధం చేయడానికి పునరావృత రేడియల్ ఫార్మింగ్ పద్ధతి ఒక ఆచరణాత్మక ఎంపిక. పెద్ద వ్యాసాలు, భారీ గోడ మందం లేదా అధిక ఫార్మింగ్ ఫోర్స్ అవసరమయ్యే అప్లికేషన్ల కోసం, హైడ్రాలిక్ పాయింటింగ్ మెషిన్ మరింత సముచితంగా ఉండవచ్చు.
ఇత్తడి గొట్టం లేదా బార్ ఏర్పడే ప్రదేశంలో ఉంచబడుతుంది, ఇక్కడ నాలుగు డైలు వర్క్పీస్ చుట్టూ ఉంటాయి. కుదురు తిరుగుతున్నప్పుడు, డైస్ పదేపదే పదార్థానికి వ్యతిరేకంగా కదులుతుంది మరియు ఉపసంహరించుకుంటుంది. వర్క్పీస్ డై ఓపెనింగ్ ద్వారా అందించబడుతుంది, తద్వారా తగ్గింపు అవసరమైన పొడవుతో క్రమంగా అభివృద్ధి చెందుతుంది.
సింగిల్-స్ట్రోక్ నొక్కే ఆపరేషన్ వలె కాకుండా, రోటరీ స్వేజింగ్ పదేపదే ప్రభావాల ద్వారా వైకల్యాన్ని పంపిణీ చేస్తుంది. చివరి వ్యాసం మరియు టేపర్ డై జ్యామితి, ఫీడ్ కదలిక, ప్రారంభ వ్యాసం, మెటీరియల్ గ్రేడ్ మరియు అవసరమైన తగ్గింపుపై ఆధారపడి ఉంటుంది.
మెషిన్ మోడల్ ఎంపికలో ఒక భాగం మాత్రమే. ఇత్తడి గ్రేడ్, ట్యూబ్ వెలుపలి వ్యాసం, గోడ మందం, ప్రారంభ స్థితి, అవసరమైన తుది వ్యాసం మరియు పొడవును తగ్గించడం అన్నీ ఏర్పడే ఫలితాన్ని ప్రభావితం చేస్తాయి.
అసలు ట్యూబ్ మరియు పాయింటెడ్ సెక్షన్ మధ్య పెద్ద తగ్గింపు ఉత్పత్తికి ముందు తనిఖీ చేయాలి. ఒక సెటప్లో అధిక తగ్గింపు గోడ పంపిణీ మరియు ఉపరితల స్థితిని ప్రభావితం చేస్తుంది, అయితే సరిపోని డై ప్రొఫైల్ తగ్గించిన మరియు తగ్గించని విభాగాల మధ్య అస్థిర పరివర్తనను ఉత్పత్తి చేస్తుంది.
ఈ కారణంగా, యంత్రాన్ని బయటి వ్యాసం నుండి కాకుండా అసలు ట్యూబ్ డ్రాయింగ్ అవసరంతో కలిపి ఎంచుకోవాలి.
| పరామితి | FR-25 | FR-76 | FR-100 |
| గరిష్ట కుదించే పైపు వ్యాసం | φ25*T2.0mm | φ76*T4.0mm | φ100*T4.0mm |
| కనిష్ట కుదించే పైపు వ్యాసం | φ6mm, బాటమ్ డై φ3mm మార్చండి | φ10mm, బాటమ్ డై φ6mm మార్చండి | φ10mm, బాటమ్ డై φ6mm మార్చండి |
| మరణాల సంఖ్య | 4 | 4 | 4 |
| డై పొడవు | 60మి.మీ | 100మి.మీ | 118మి.మీ |
| స్పిండిల్ మోటార్ | 4KW-4N | 9KW*6N | 15KW-6N |
| కుదురు వేగం | 238r/నిమి | 220r/నిమి | 220r/నిమి |
| యంత్ర బరువు | 1200KG | 2000KG | 2500KG |
| కొలతలు (L*W*H) | 900*1000*1300(మి.మీ) | 1000*1150*1350(మి.మీ) | 1200*1200*1450(మి.మీ) |
మెటీరియల్ మరియు ఉత్పత్తి అవసరాలకు అనుగుణంగా కస్టమ్ స్పెసిఫికేషన్లను అందించవచ్చు. ఎగువ డేటా సూచన కోసం; వాస్తవ పారామితులు మెటీరియల్ రకం మరియు మెషిన్ కాన్ఫిగరేషన్ ద్వారా మారవచ్చు.
మూడు మోడల్లు వేర్వేరు ట్యూబ్ వ్యాసం పరిధులను కవర్ చేస్తాయి, కాబట్టి మొదట ట్యూబ్ పరిమాణాన్ని తనిఖీ చేయాలి. గోడ మందం సమానంగా ముఖ్యమైనది ఎందుకంటే 4.0mm గోడతో φ76mm ట్యూబ్ మెషీన్పై అదే వ్యాసం కలిగిన సన్నని-గోడ ట్యూబ్ కంటే భిన్నమైన నిర్మాణ అవసరాన్ని ఉంచుతుంది.
కొటేషన్ కోసం, ఫాంగ్రాంగ్కు సాధారణంగా ఇత్తడి గ్రేడ్, ట్యూబ్ లేదా సాలిడ్ బార్ స్పెసిఫికేషన్, బయటి వ్యాసం, గోడ మందం, అవసరమైన తుది వ్యాసం, పొడవు తగ్గించడం, వర్క్పీస్ పొడవు మరియు ఆశించిన ఉత్పత్తి పరిమాణం అవసరం. ఈ వివరాలు డై మరియు మెషిన్ కాన్ఫిగరేషన్ను వాస్తవ ఫార్మింగ్ ఆపరేషన్కు సరిపోల్చడానికి అనుమతిస్తాయి.
బ్రాస్ రోటరీ స్వాజర్ మెషిన్ను ఉత్పత్తి ప్రక్రియలలో చేర్చవచ్చు:
బ్రాస్ ట్యూబ్ డ్రాయింగ్ మరియు సైజింగ్
ఇత్తడి రాడ్ మరియు బార్ ముగింపు తగ్గింపు
రాగి మరియు ఇత్తడి చల్లని డ్రాయింగ్ లైన్లు
ఉష్ణ వినిమాయకం ట్యూబ్ ఉత్పత్తి
ప్లంబింగ్ ఫిట్టింగ్ భాగాలు
ఎలక్ట్రికల్ మరియు ఎలక్ట్రానిక్ ఇత్తడి భాగాలు
ఆటోమోటివ్ ఇత్తడి భాగాలు
ఖచ్చితమైన మెటల్ భాగాలు
హార్డ్వేర్ తయారీ
ఇతర నాన్-ఫెర్రస్ మెటల్ ఏర్పాటు కార్యకలాపాలు
FangRong 1998లో స్థాపించబడింది మరియు మెటల్ ఫార్మింగ్ మరియు ట్యూబ్ ప్రాసెసింగ్ పరికరాలలో 26 సంవత్సరాల కంటే ఎక్కువ అనుభవం ఉంది. దీని ఉత్పత్తి శ్రేణిలో స్ట్రెయిటెనింగ్ మెషీన్లు, కోల్డ్ డ్రాయింగ్ పరికరాలు, రోటరీ స్వేజింగ్ పరికరాలు మరియు సంబంధిత మెటలర్జికల్ మెషినరీలు ఉన్నాయి.
కంపెనీ దలాంగ్ టౌన్, డోంగువాన్ సిటీలో డాంగ్గువాన్ ఫాంగ్రోంగ్ మెటలర్జికల్ ఎక్విప్మెంట్ కో., లిమిటెడ్ను నిర్వహిస్తోంది మరియు యాంగ్డాంగ్ జిల్లా, యాంగ్జియాంగ్ సిటీలో యాంగ్జియాంగ్ ఫాంగ్రోంగ్ మెషినరీ కో., లిమిటెడ్. 60 కంటే ఎక్కువ దేశాలు మరియు ప్రాంతాలలో 10,000 కంటే ఎక్కువ మంది కస్టమర్లకు పరికరాలు సరఫరా చేయబడ్డాయి మరియు 60కి పైగా పరిశ్రమలలో ఉపయోగించబడుతున్నాయి.
ఉత్పత్తి ప్రక్రియ కేవలం ప్రామాణిక యంత్రాన్ని సమీకరించడం కంటే ఏర్పడే అవసరాలతో ప్రారంభమవుతుంది. ట్యూబ్ కొలతలు, తగ్గింపు నిష్పత్తి, డై సైజ్, స్పిండిల్ కాన్ఫిగరేషన్, మోటారు అవసరం మరియు ఆశించిన పని పరిస్థితులు ఫాబ్రికేషన్కు ముందు సమీక్షించబడతాయి.
స్ట్రక్చరల్ స్టీల్ భాగాలు కత్తిరించబడతాయి, వెల్డింగ్ చేయబడతాయి, మెషిన్ చేయబడతాయి మరియు ప్రధాన మెషిన్ బాడీని ఏర్పరుస్తాయి. స్పిండిల్, డై అసెంబ్లీ మరియు వర్క్పీస్ సెంటర్లైన్ మధ్య అవసరమైన సంబంధాన్ని నిర్వహించడానికి క్లిష్టమైన మౌంటు ఉపరితలాలు ప్రాసెస్ చేయబడతాయి.
ఎంచుకున్న మోడల్ ప్రకారం స్పిండిల్ మరియు డై సిస్టమ్ అమర్చబడి ఉంటాయి. పదేపదే రేడియల్ లోడింగ్ సమయంలో, ప్రత్యేకించి మందమైన ఇత్తడి గొట్టాలు లేదా అధిక-బలం కలిగిన రాగి మిశ్రమాలను ప్రాసెస్ చేస్తున్నప్పుడు ఏర్పడే భాగాలు తప్పనిసరిగా స్థిరమైన కదలికను కలిగి ఉండాలి.
మోటారు, ట్రాన్స్మిషన్ సిస్టమ్, ఎలక్ట్రికల్ క్యాబినెట్, నియంత్రణలు మరియు సంబంధిత భాగాలు యంత్రం పరీక్ష దశలోకి ప్రవేశించే ముందు వ్యవస్థాపించబడి, వైర్ చేయబడి ఉంటాయి. రన్నింగ్ పారామితులు పేర్కొన్న మెషీన్ కాన్ఫిగరేషన్కు వ్యతిరేకంగా తనిఖీ చేయబడతాయి.
పూర్తయిన యంత్రం ఎటువంటి లోడ్ మరియు పని పరిస్థితులలో నిర్వహించబడుతుంది. ట్రయల్ ముక్కలు షిప్మెంట్కు ముందు ఏర్పడే వ్యాసాన్ని, పొడవును తగ్గించడం, మెషిన్ వైబ్రేషన్, స్పిండిల్ ఆపరేషన్ మరియు రిపీటబిలిటీని తనిఖీ చేయడానికి ఉపయోగించవచ్చు.
ISO9001:2015:డిజైన్, ఉత్పత్తి, సంస్థాపన మరియు సేవ కోసం నాణ్యత నిర్వహణ వ్యవస్థ. సర్టిఫికేట్ నం. UQ231211R1.
CE గుర్తు:అత్యవసర స్టాప్లు, టూ-హ్యాండ్ కంట్రోల్లు మరియు లైట్ కర్టెన్లతో సహా మెషినరీ డైరెక్టివ్ 2006/42/ECకి వర్తింపు.
SGS తనిఖీ:పేర్కొన్న యంత్ర పనితీరు మరియు భద్రతా అవసరాలను కవర్ చేసే స్వతంత్ర తనిఖీ.
జాతీయ పేటెంట్లు:32 ఆవిష్కరణ పేటెంట్లు మరియు 100 కంటే ఎక్కువ యుటిలిటీ మోడల్ పేటెంట్లు, చైన్ టెన్షనింగ్ పరికరం కోసం 2013207829011, మల్టీ-స్ట్రాండ్ డై హోల్డర్ కోసం 2008300532117 మరియు శీఘ్ర-ఛేంజ్ సిస్టమ్ కోసం ZL2015 2 0842922.7.
రవాణాకు ముందు, యంత్రం తనిఖీ చేయబడుతుంది, తేమ మరియు ఉపరితల నష్టం నుండి రక్షించబడుతుంది మరియు రవాణా పద్ధతి ప్రకారం భద్రపరచబడుతుంది. మెషీన్ పరిమాణం, గమ్యం మరియు షిప్పింగ్ అవసరాలకు అనుగుణంగా ప్యాకేజింగ్ వివరాలను సర్దుబాటు చేయవచ్చు.
యంత్రం ఇత్తడి గొట్టాలు మరియు ఘన ఇత్తడి కడ్డీలను ప్రాసెస్ చేయగలదా?
అవును. బోలు గొట్టాలు మరియు ఘన బార్లు రెండింటికీ యంత్రాన్ని కాన్ఫిగర్ చేయవచ్చు. వర్క్పీస్ జ్యామితి మరియు అవసరమైన తగ్గింపు ప్రకారం డై కాన్ఫిగరేషన్ ఎంచుకోబడాలి.
ఏ ఇత్తడి పదార్థాలను ప్రాసెస్ చేయవచ్చు?
యంత్రం ప్రధానంగా ఇత్తడి మరియు రాగి ఆధారిత పదార్థాలకు ఉపయోగించబడుతుంది. అసలు ఏర్పాటు సామర్ధ్యం మిశ్రమం గ్రేడ్, కాఠిన్యం, ప్రారంభ కొలతలు మరియు అవసరమైన తగ్గింపుపై ఆధారపడి ఉంటుంది.
గరిష్ట ట్యూబ్ వ్యాసం ఎంత?
అందుబాటులో ఉన్న మోడల్లలో FR-25, FR-76 మరియు FR-100 ఉన్నాయి. వారి జాబితా చేయబడిన గరిష్ట కుదించే పైపు వ్యాసాలు వరుసగా φ25*T2.0mm, φ76*T4.0mm మరియు φ100*T4.0mm.
బ్రాస్ రోటరీ స్వాజర్ మెషిన్ వేర్వేరు పొడవులను తగ్గించగలదా?
అవును. ఏర్పడే ఫలితం డై జ్యామితి, వర్క్పీస్ ఫీడింగ్, ప్రారంభ వ్యాసం మరియు అవసరమైన తుది ప్రొఫైల్పై ఆధారపడి ఉంటుంది. వివిధ తగ్గింపు పొడవులు మరియు టేపర్ అవసరాల కోసం వేర్వేరు డై డిజైన్లను సరఫరా చేయవచ్చు.
ఎన్ని డైలు ఉపయోగించబడతాయి?
జాబితా చేయబడిన FR-25, FR-76 మరియు FR-100 మోడల్లు నాలుగు డైలను ఉపయోగిస్తాయి.
నేను యంత్ర నమూనాను ఎలా ఎంచుకోవాలి?
ట్యూబ్ యొక్క వెలుపలి వ్యాసం మరియు గోడ మందంతో ప్రారంభించండి, ఆపై అవసరమైన తుది వ్యాసాన్ని తనిఖీ చేయండి మరియు పొడవును తగ్గించండి. ఇత్తడి గ్రేడ్, ఉత్పత్తి పరిమాణం మరియు క్రింది డ్రాయింగ్ ప్రక్రియను కూడా పరిగణించాలి.
కోల్డ్ డ్రాయింగ్ మెషీన్కు ముందు యంత్రాన్ని ఉపయోగించవచ్చా?
అవును. ట్యూబ్ ఎండ్ను తగ్గించడానికి రోటరీ స్వేజింగ్ను ఉపయోగించవచ్చు, తద్వారా వర్క్పీస్ దిగువ డ్రాయింగ్ డైలోకి ప్రవేశించవచ్చు. చివరి పాయింటెడ్ జ్యామితిని డ్రాయింగ్ డై మరియు గ్రిప్పింగ్ పద్ధతికి సరిపోల్చాలి.
ఆటోమేటిక్ ఫీడింగ్ అందుబాటులో ఉందా?
ఉత్పత్తి శ్రేణికి అధిక నిర్గమాంశ లేదా తగ్గిన మాన్యువల్ హ్యాండ్లింగ్ అవసరమైనప్పుడు ఆటోమేటిక్ లోడింగ్ మరియు ఫీడింగ్ సిస్టమ్లను కాన్ఫిగర్ చేయవచ్చు.
కొటేషన్ కోసం ఏ సమాచారం అవసరం?
దయచేసి ఇత్తడి గ్రేడ్, ట్యూబ్ లేదా బార్ రకం, వెలుపలి వ్యాసం, గోడ మందం, అవసరమైన తుది వ్యాసం, పొడవును తగ్గించడం, వర్క్పీస్ పొడవు, ఉత్పత్తి సామర్థ్యం మరియు వోల్టేజ్ అవసరాన్ని అందించండి. ఉత్పత్తి డ్రాయింగ్లు లేదా నమూనాలు డై ఎంపికలో కూడా సహాయపడతాయి.
ఏ వారంటీ మరియు సాంకేతిక మద్దతు అందించబడుతుంది?
FangRong మెషిన్ ఇన్స్టాలేషన్ నుండి జీవితకాల సాంకేతిక మద్దతు మరియు విడిభాగాల సేవతో పాటు 12-నెలల వారంటీని అందిస్తుంది.
చిరునామా
NO.163, షాటోంగ్ రోడ్, షాబు 2వ పారిశ్రామిక జోన్, దలాంగ్ టౌన్, డోంగ్వాన్ సిటీ, గ్వాంగ్డాంగ్, చైనా
Tel
ఇమెయిల్