ఉత్పత్తులు
ఉత్పత్తులు

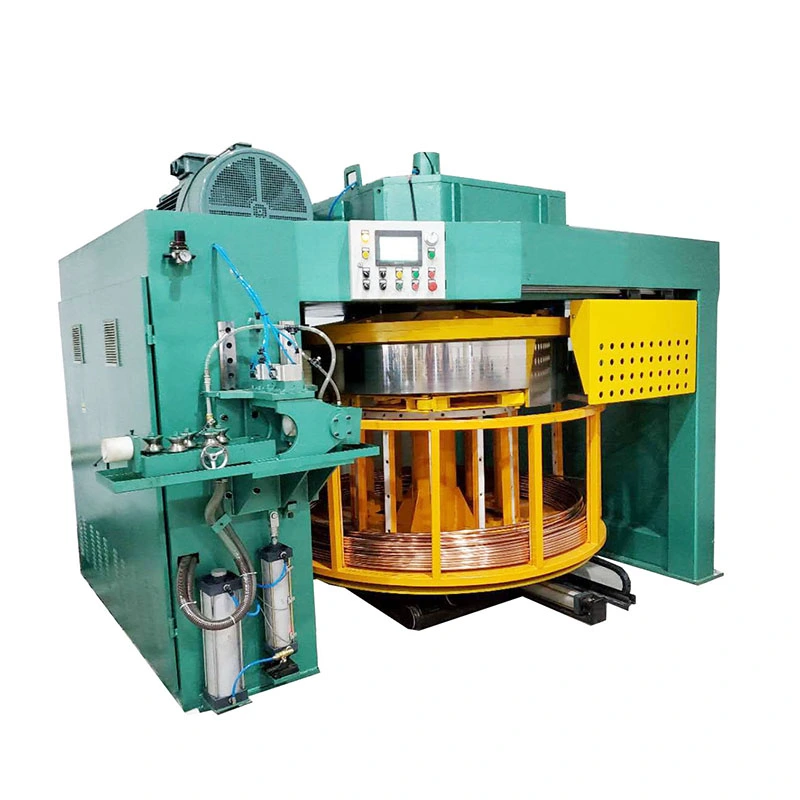
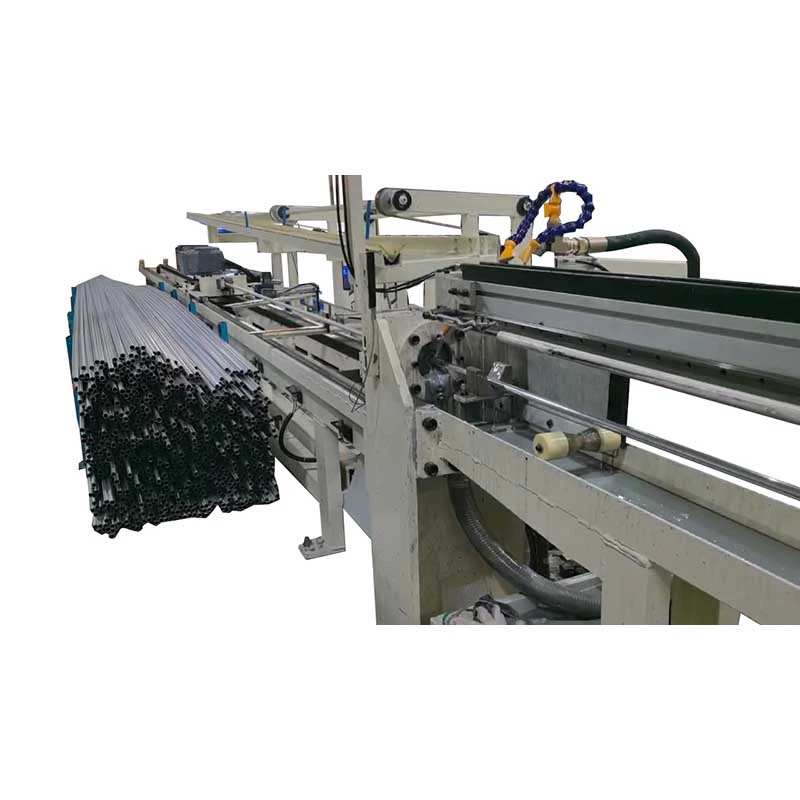
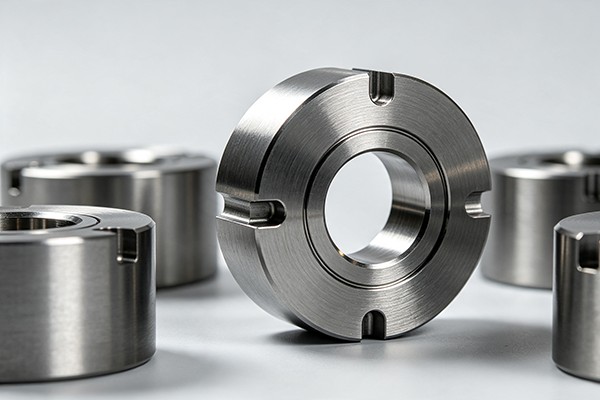
మేము స్ట్రెయిటెనింగ్, కోల్డ్ డ్రాయింగ్, పాయింటింగ్, చాంఫరింగ్, కట్టింగ్, థ్రెడ్ రోలింగ్ మెషీన్‌లు మరియు ట్యూబ్, బార్ మరియు వైర్ మెటీరియల్‌ల కోసం వివిధ పరిశ్రమలలో రూపొందించిన డ్రాయింగ్ డైస్‌లతో సహా ఖచ్చితమైన మెటల్ ప్రాసెసింగ్ పరికరాల యొక్క సమగ్ర శ్రేణిని అందిస్తున్నాము.

ఉత్పత్తులు
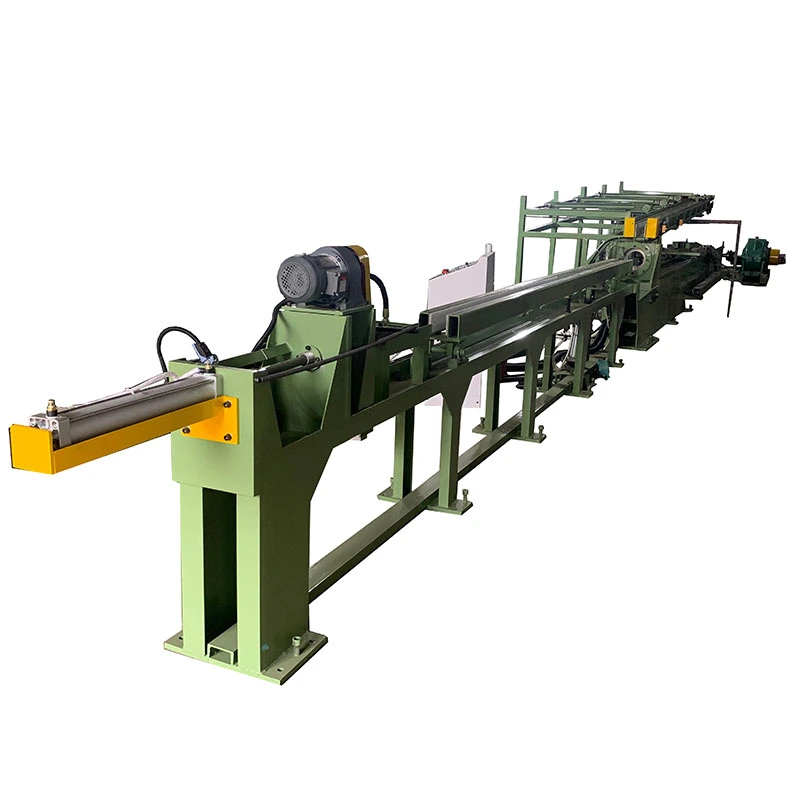
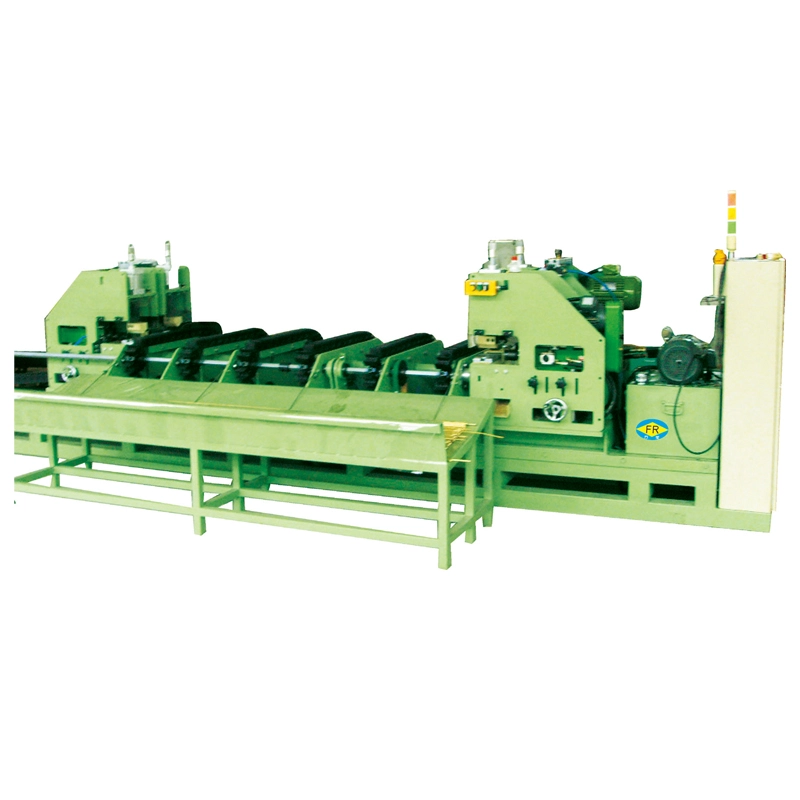
ఆటోమేటిక్ పాయింటింగ్ డ్రాయింగ్ స్ట్రెయిటెనింగ్ కట్టింగ్ మరియు చాంఫరింగ్ లైన్
  • ఆటోమేటిక్ పాయింటింగ్ డ్రాయింగ్ స్ట్రెయిటెనింగ్ కట్టింగ్ మరియు చాంఫరింగ్ లైన్ఆటోమేటిక్ పాయింటింగ్ డ్రాయింగ్ స్ట్రెయిటెనింగ్ కట్టింగ్ మరియు చాంఫరింగ్ లైన్
  • ఆటోమేటిక్ పాయింటింగ్ డ్రాయింగ్ స్ట్రెయిటెనింగ్ కట్టింగ్ మరియు చాంఫరింగ్ లైన్ఆటోమేటిక్ పాయింటింగ్ డ్రాయింగ్ స్ట్రెయిటెనింగ్ కట్టింగ్ మరియు చాంఫరింగ్ లైన్

ఆటోమేటిక్ పాయింటింగ్ డ్రాయింగ్ స్ట్రెయిటెనింగ్ కట్టింగ్ మరియు చాంఫరింగ్ లైన్

దిఆటోమేటిక్ పాయింటింగ్ డ్రాయింగ్ స్ట్రెయిటెనింగ్ కట్టింగ్ మరియు చాంఫరింగ్ లైన్పాయింటింగ్, కోల్డ్ డ్రాయింగ్, స్ట్రెయిటెనింగ్, కటింగ్ మరియు చాంఫరింగ్‌ని ఒక ఆటోమేటెడ్ ప్రాసెస్‌లో అనుసంధానిస్తుంది. యొక్క హైడ్రాలిక్ పుష్-హెడ్ దళాలతో10-300 టన్నులుమరియు డ్రాయింగ్ సామర్థ్యాలు5-200 టన్నులు, ఇది నుండి ఘన రౌండ్ బార్‌లను ప్రాసెస్ చేస్తుందిØ13-100 మి.మీ. స్వయంచాలక బదిలీ శ్రమను తగ్గిస్తుంది, నష్టాన్ని నిర్వహించడం మరియు వ్యర్థాలను సూచించడం, కేంద్రీకృత PLC నియంత్రణ స్థిరమైన ఉత్పత్తి మరియు ట్రేస్‌బిలిటీకి మద్దతు ఇస్తుంది. కోసం తగినదికార్బన్ స్టీల్, అల్లాయ్ స్టీల్, స్టెయిన్‌లెస్ స్టీల్, కాపర్ మరియు అల్యూమినియం బార్‌లుఫాస్టెనర్లు, ఆటోమోటివ్ షాఫ్ట్‌లు, బేరింగ్ రోలర్లు మరియు ఖచ్చితత్వ భాగాలలో ఉపయోగిస్తారు.

రేటింగ్: 5.0
(రేటింగ్ కౌంట్: 1)

దిఆటోమేటిక్ పాయింటింగ్ డ్రాయింగ్ స్ట్రెయిటెనింగ్ కట్టింగ్ మరియు చాంఫరింగ్ లైన్తయారీదారుల కోసం పూర్తి బార్ ఫినిషింగ్ సిస్టమ్, ఇది రౌండ్ బార్‌లను డ్రా, స్ట్రెయిట్ చేయబడిన, కట్-టు-లెంగ్త్ మరియు చాంఫెర్డ్ ఫినిష్డ్ బార్‌లుగా కనిష్ట మాన్యువల్ హ్యాండ్లింగ్‌తో మార్చాలి. ఇది కలుపుతుందిపాయింటింగ్, కోల్డ్ డ్రాయింగ్, స్ట్రెయిటెనింగ్, ఫిక్స్‌డ్-లెంగ్త్ కటింగ్ మరియు ఎండ్ చాంఫరింగ్ఐదు స్వతంత్ర యంత్రాల మధ్య బార్‌లను తరలించడానికి బదులుగా ఒక ఉత్పత్తి లైన్‌లో.

ఉపరితల నాణ్యత, పునరావృత కొలతలు మరియు ఉత్పత్తి ట్రేస్‌బిలిటీ విషయంలో ఈ కాన్ఫిగరేషన్ ప్రత్యేకంగా ఉపయోగపడుతుంది. ప్రత్యేక యంత్రాల మధ్య మాన్యువల్‌గా పొడవైన బార్‌లను తరలించడం వల్ల గీతలు, డెంట్‌లు, ఓరియంటేషన్ లోపాలు మరియు అస్థిరమైన సెటప్‌లు ఉంటాయి. సమీకృత బదిలీ వ్యవస్థ ముడి స్టాక్ నుండి తుది ఉత్పత్తి వరకు నియంత్రిత ప్రక్రియ మార్గంలో బార్‌ను ఉంచుతుంది.

FangRong దాని FR-సిరీస్ పుష్-డ్రా కోల్డ్ డ్రాయింగ్ మెషీన్‌ల చుట్టూ లైన్‌ను నిర్మిస్తుంది, దీని నుండి డ్రాయింగ్ సామర్థ్యాలతో5 నుండి 200 టన్నులుమరియు నుండి హైడ్రాలిక్ పుష్-హెడ్ సామర్థ్యాలు10 నుండి 300 టన్నులు. ప్రామాణిక కాన్ఫిగరేషన్‌లు ఘన రౌండ్ బార్‌లను కవర్ చేస్తాయిØ13 నుండి Ø100 మి.మీ. పదార్థం మరియు తగ్గింపు నిష్పత్తిపై ఆధారపడి, కార్బన్ స్టీల్, అల్లాయ్ స్టీల్, స్టెయిన్‌లెస్ స్టీల్, రాగి, అల్యూమినియం మరియు ఎంచుకున్న ప్రత్యేక మిశ్రమాల కోసం లైన్‌ను కాన్ఫిగర్ చేయవచ్చు.

Full Automatic Pointing Drawing Straightening Cutting Chamfering Line Automatic Bar Pointing Drawing Straightening Cutting Chamfering Machine

ఒక ఇంటిగ్రేటెడ్ లైన్ అర్ధవంతంగా ఉన్నప్పుడు

ఐదు-స్టేషన్ లైన్ ఐదు వ్యక్తిగత యంత్రాల కంటే స్వయంచాలకంగా మెరుగైనది కాదు. మీడియం లేదా అధిక ఉత్పత్తి పరిమాణంలో ఒకే బార్ పదేపదే అనేక ఫినిషింగ్ ఆపరేషన్ల ద్వారా పాస్ అయినప్పుడు ప్రధాన ప్రయోజనం కనిపిస్తుంది.

ఉదాహరణకు, aకోల్డ్ హెడ్డింగ్ కోసం డ్రా బార్‌ను ఉత్పత్తి చేసే ఫాస్టెనర్ తయారీదారుపదార్థం శీర్షిక ప్రక్రియలోకి ప్రవేశించే ముందు స్థిరమైన వ్యాసం, సరళత మరియు కట్ పొడవు అవసరం కావచ్చు. ఈ పరిస్థితిలో, డ్రాయింగ్, స్ట్రెయిటెనింగ్ మరియు కటింగ్ కలపడం పునరావృత లోడ్ మరియు అన్‌లోడ్‌ను తగ్గిస్తుంది మరియు ఉత్పత్తి సూచనను స్థిరంగా ఉంచుతుంది.

చిన్న బ్యాచ్‌లలో అనేక సంబంధం లేని బార్ పరిమాణాలను ప్రాసెస్ చేసే ఉద్యోగ దుకాణం కోసం, ప్రత్యేక యంత్రాలు మరింత సౌలభ్యాన్ని అందించవచ్చు. ఇంటిగ్రేటెడ్ లైన్ ఎప్పుడు మరింత ఆకర్షణీయంగా మారుతుందిబార్ వ్యాసం, మెటీరియల్ గ్రేడ్ మరియు పూర్తి పొడవు తరచుగా పునరావృతమవుతాయిమరియు మాన్యువల్ బదిలీ ఖర్చు గణనీయంగా మారుతుంది.

లైన్ బార్‌ను ఎలా ప్రాసెస్ చేస్తుంది

1. పాయింటింగ్:బార్ హెడ్ టేపర్డ్ ప్రొఫైల్‌కి తగ్గించబడింది కాబట్టి అది డ్రాయింగ్ డైలోకి ప్రవేశించవచ్చు. అవసరమైన పాయింటింగ్ పద్ధతి ప్రారంభ వ్యాసం, పదార్థ బలం మరియు డ్రాయింగ్ తగ్గింపుపై ఆధారపడి ఉంటుంది. గట్టి లేదా పెద్ద-వ్యాసం గల బార్‌లకు పాయింటింగ్ చాలా ముఖ్యం, ఇక్కడ లీడింగ్ ఎండ్ విశ్వసనీయంగా డైలోకి ప్రవేశించాలి.

కస్టమర్ అప్లికేషన్:తదుపరి కోల్డ్ డ్రాయింగ్ కోసం అల్లాయ్ స్టీల్ బార్‌లను ప్రాసెస్ చేస్తున్నప్పుడు, స్థిరమైన హెడ్ జ్యామితి విఫలమైన డై ఎంట్రీని నిరోధించడంలో సహాయపడుతుంది మరియు ఆపరేటర్లు డ్రాయింగ్ చేయడానికి ముందు బార్‌ను పదేపదే సరిదిద్దాల్సిన అవసరాన్ని తగ్గిస్తుంది.

2. పుష్-డ్రా కోల్డ్ డ్రాయింగ్:ప్రారంభ ప్రవేశ దశలో హైడ్రాలిక్ పుష్ హెడ్ డై ద్వారా బార్‌కి సహాయం చేస్తుంది. డై ద్వారా తగినంత మెటీరియల్ పాస్ అయిన తర్వాత, డ్రాయింగ్ క్యారేజ్ తగ్గిన చివరను బిగించి, డ్రాయింగ్ స్ట్రోక్‌ను పూర్తి చేస్తుంది. ఈ అమరిక పెద్ద బార్‌లు లేదా ప్రారంభ డై-ఎంట్రీ రెసిస్టెన్స్ గణనీయంగా ఉన్న అధిక-బలం కలిగిన పదార్థాలకు ఉపయోగపడుతుంది.

ముఖ్యమైన పరామితి:డ్రాయింగ్ టన్నేజీని బార్ వ్యాసం నుండి మాత్రమే ఎంచుకోకూడదు. మెటీరియల్ బలం, ప్రతి పాస్‌కు తగ్గింపు, డై జ్యామితి, సరళత మరియు లక్ష్య వ్యాసం అన్నీ అవసరమైన డ్రాయింగ్ శక్తిని ప్రభావితం చేస్తాయి. అసలు శక్తి అవసరం చాలా తక్కువగా ఉంటే పెద్ద యంత్రం మంచి ఎంపిక కాదు.

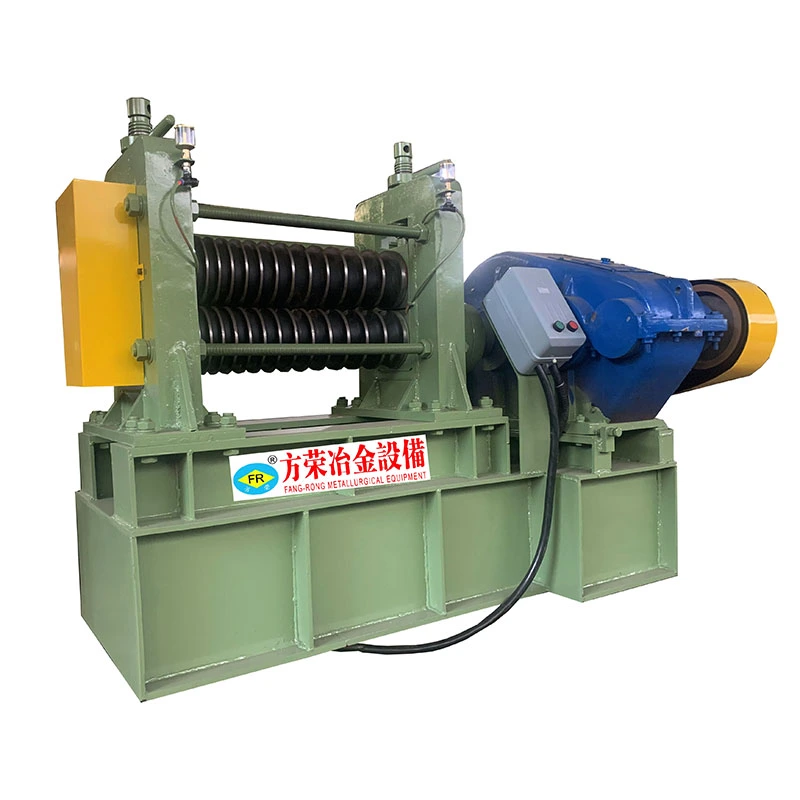
3. ఇన్-లైన్ స్ట్రెయిటెనింగ్:డ్రాయింగ్ తర్వాత, బార్ నేరుగా స్ట్రెయిటెనింగ్ విభాగానికి వెళుతుంది. మల్టీ-రోల్ లేదా టూ-రోల్ కాన్ఫిగరేషన్‌లను వ్యాసం, మెటీరియల్ మరియు అవసరమైన స్ట్రెయిట్‌నెస్ ప్రకారం ఎంచుకోవచ్చు. సాధారణంగా నిర్దేశించబడిన లక్ష్యం≤0.3 mm/m, మెటీరియల్, ఇన్‌కమింగ్ కండిషన్ మరియు ఫైనల్ ప్రాసెస్ అవసరాలకు లోబడి ఉంటుంది.

కస్టమర్ అప్లికేషన్:లీనియర్-మోషన్ షాఫ్ట్‌లు మరియు ప్రెసిషన్ కాంపోనెంట్ స్టాక్ కోసం, లక్ష్య వ్యాసాన్ని సాధించడం కంటే స్ట్రెయిట్‌నెస్ చాలా ముఖ్యం. నియంత్రిత ఇన్-లైన్ స్ట్రెయిటెనింగ్ ప్రక్రియ మ్యాచింగ్ చేయడానికి ముందు అవసరమైన సెకండరీ కరెక్షన్ మొత్తాన్ని తగ్గిస్తుంది.

4. స్థిర-పొడవు కట్టింగ్:PLC ప్రోగ్రామ్ చేయబడిన పూర్తి పొడవు ప్రకారం కట్టింగ్ స్థానాన్ని నియంత్రిస్తుంది. పదార్థం, వ్యాసం, అవసరమైన ముగింపు పరిస్థితి మరియు ఉత్పత్తి రేటు ప్రకారం రంపపు లేదా కోత కటింగ్ ఎంచుకోవచ్చు.

ముఖ్యమైన పరామితి:బార్‌లు నేరుగా CNC మ్యాచింగ్ లేదా కోల్డ్ హెడ్డింగ్‌కు సరఫరా చేయబడితే, కటింగ్ టాలరెన్స్ మరియు ఎండ్ కండిషన్ డౌన్‌స్ట్రీమ్ సెటప్‌ను ప్రభావితం చేయవచ్చు. కఠినమైన స్టాక్ తయారీ కోసం, చాలా గట్టి కట్టింగ్ టాలరెన్స్ ఆచరణాత్మక ఉత్పత్తి ప్రయోజనాన్ని అందించకుండా ఖర్చును జోడించవచ్చు.

5. ఎండ్ చాంఫరింగ్:పూర్తి బార్ చివరలను పదునైన అంచులను తొలగించి, నిర్వహణ, అసెంబ్లీ లేదా తదుపరి మ్యాచింగ్ కోసం పదార్థాన్ని సిద్ధం చేయడానికి చాంఫెర్ చేయబడతాయి. అంతర్గత, బాహ్య లేదా మిశ్రమ చాంఫరింగ్ కస్టమర్ యొక్క డ్రాయింగ్ ప్రకారం కాన్ఫిగర్ చేయబడుతుంది.

కస్టమర్ అప్లికేషన్:షాఫ్ట్ మరియు ఫాస్టెనర్ ఉత్పత్తిలో, నియంత్రిత చాంఫర్ కాంపోనెంట్ ఫీడింగ్‌ను మెరుగుపరుస్తుంది మరియు అసెంబ్లీ లేదా తదుపరి మ్యాచింగ్ సమయంలో బర్-సంబంధిత సమస్యల ప్రమాదాన్ని తగ్గిస్తుంది.

పూర్తి పదార్థం ప్రవాహం:రా బార్ → ఆటోమేటిక్ లోడింగ్ → పాయింటింగ్ → డ్రాయింగ్ → స్ట్రెయిటెనింగ్ → ఫిక్స్‌డ్-లెంగ్త్ కటింగ్ → చాంఫరింగ్ → ఆటోమేటిక్ స్టాకింగ్.

ఈ లైన్ ఉత్పత్తిలో ఏమి పరిష్కరిస్తుంది

చాలా ఎక్కువ మాన్యువల్ బదిలీ:ఐదు కార్యకలాపాలు వేరు చేయబడినప్పుడు, బార్‌లను పదేపదే అన్‌లోడ్ చేయాలి, సమలేఖనం చేయాలి మరియు మళ్లీ లోడ్ చేయాలి. స్వయంచాలక బదిలీ స్టేషన్ల మధ్య నిర్వహణను తగ్గిస్తుంది మరియు సులభంగా గీతలు పడే పొడవైన బార్‌లు లేదా పూర్తయిన ఉపరితలాలకు ప్రత్యేకించి విలువైనది.

అస్థిర దిగువ స్ట్రెయిట్‌నెస్:డ్రాయింగ్ మాత్రమే మ్యాచింగ్ లేదా అసెంబ్లీ ప్రక్రియకు అవసరమైన తుది సరళతకు హామీ ఇవ్వదు. ఒక ఇన్-లైన్ స్ట్రెయిట్‌నర్ డ్రాయింగ్ చేసిన వెంటనే ప్రత్యేక దిద్దుబాటు దశను అందిస్తుంది.

అస్థిరమైన పూర్తి పొడవులు:మాన్యువల్ కొలత మరియు కట్టింగ్ బ్యాచ్‌ల మధ్య వైవిధ్యాన్ని సృష్టించవచ్చు. PLC-నియంత్రిత పొడవు పొజిషనింగ్ ఆపరేటర్‌కు పునరావృతమయ్యే ఉత్పత్తి సూచనను అందిస్తుంది.

ప్రత్యేక ఉత్పత్తి రికార్డులు:స్వతంత్ర యంత్రాలతో, వివిధ ఉత్పత్తి ఆర్డర్‌లు లేదా ఆపరేటర్‌ల మధ్య పదార్థం బదిలీ చేయబడుతుంది. కేంద్రీకృత నియంత్రణ డ్రాయింగ్, స్ట్రెయిటెనింగ్, కటింగ్ మరియు చాంఫరింగ్ పారామితులను ఒక ఉత్పత్తి రెసిపీగా నిర్వహించడానికి అనుమతిస్తుంది.

అధిక కార్మిక ఇన్పుట్:ప్రతి స్టేషన్‌లో ప్రత్యేక ఆపరేటర్ అవసరం కాకుండా ఉత్పత్తి చక్రాన్ని పర్యవేక్షించడానికి ఒక ఆపరేటర్ కోసం ఇంటిగ్రేటెడ్ లైన్ రూపొందించబడింది. వాస్తవ సిబ్బంది లోడింగ్, ప్యాకేజింగ్ మరియు ఫ్యాక్టరీ ఆటోమేషన్ అవసరాలపై ఆధారపడి ఉంటుంది.

ముఖ్య లక్షణాలు మరియు ఇంజనీరింగ్ పరిగణనలు

సమీకృత ఐదు ప్రక్రియల ఉత్పత్తి:పాయింటింగ్, డ్రాయింగ్, స్ట్రెయిటెనింగ్, కటింగ్ మరియు చాంఫరింగ్ ఒక ప్రక్రియ మార్గంలో అనుసంధానించబడి ఉంటాయి. అదే క్రమం నిరంతరం ఉపయోగించబడే పునరావృత ఉత్పత్తికి ఇది అత్యంత విలువైనది.

పుష్-డ్రా కాన్ఫిగరేషన్:హైడ్రాలిక్ పుష్ హెడ్ మెయిన్ డ్రాయింగ్ క్యారేజీని తీసుకునే ముందు ప్రారంభ డై-ఎంట్రీ రెసిస్టెన్స్‌ను అధిగమించడంలో సహాయపడుతుంది. బార్ వ్యాసం, మెటీరియల్ బలం లేదా డ్రాయింగ్ తగ్గింపు పెరిగేకొద్దీ ఇది మరింత ముఖ్యమైనది.

Ø13–Ø100 mm బార్ పరిధి:అందుబాటులో ఉన్న FR మోడల్‌లు వివిధ వ్యాస పరిధులను కవర్ చేస్తాయి. మోడల్‌ను ఎంచుకోవడం అనేది అందుబాటులో ఉన్న అతిపెద్ద వ్యాసం పరిధిని ఎంచుకోవడం కంటే వాస్తవ ప్రారంభ వ్యాసం మరియు డ్రాయింగ్ ఫోర్స్‌పై ఆధారపడి ఉండాలి.

ఇన్-లైన్ స్ట్రెయిటెనింగ్:బార్ వ్యాసం, మెటీరియల్ దిగుబడి బలం, డ్రాయింగ్ కండిషన్ మరియు అవసరమైన స్ట్రెయిట్‌నెస్ ప్రకారం స్ట్రెయిట్‌నర్ ఎంపిక చేయబడుతుంది. సాధారణ స్టాక్ తయారీ కోసం, తీవ్రమైన సూటిగా ఉండే లక్షణాలు అవసరం ఉండకపోవచ్చు; షాఫ్ట్‌లు మరియు ఖచ్చితత్వ భాగాల కోసం, అవి మ్యాచింగ్ అలవెన్స్ మరియు తిరస్కరణ రేట్లను నేరుగా ప్రభావితం చేస్తాయి.

ఆటోమేటిక్ కట్టింగ్:PLC-నియంత్రిత పొడవు సెట్టింగ్ పునరావృత మాన్యువల్ కొలతను తగ్గిస్తుంది. బార్ మెటీరియల్, వ్యాసం, ఉత్పత్తి వేగం మరియు అవసరమైన కట్-ఎండ్ నాణ్యత ప్రకారం సా మరియు షీర్ సొల్యూషన్‌లను మూల్యాంకనం చేయవచ్చు.

స్వయంచాలక చాంఫరింగ్:దిగువ మ్యాచింగ్ లేదా అసెంబ్లీ అవసరం ప్రకారం చాంఫర్ కొలతలు పేర్కొనవచ్చు. చాంఫరింగ్ యూనిట్‌ను స్వతంత్ర అనుబంధంగా పరిగణించకుండా కట్టింగ్ స్టేషన్‌తో కలిపి పరిమాణం చేయాలి.

కేంద్రీకృత PLC మరియు HMI:కంట్రోల్ సిస్టమ్ స్టేషన్ టైమింగ్, ట్రాన్స్‌ఫర్, డ్రాయింగ్ సైకిల్స్, కటింగ్ పొడవు మరియు సేఫ్టీ ఇంటర్‌లాక్‌లను సమన్వయం చేస్తుంది. ఒకే ఫ్యాక్టరీ అనేక ప్రామాణిక బార్ స్పెసిఫికేషన్‌లను ప్రాసెస్ చేసినప్పుడు రెసిపీ-ఆధారిత ఆపరేషన్ ఉపయోగపడుతుంది.

సాంకేతిక లక్షణాలు

కింది FR-సిరీస్ స్పెసిఫికేషన్‌లు కోర్ డ్రాయింగ్ స్టేషన్‌ను సూచిస్తాయి. పాయింటింగ్, స్ట్రెయిటెనింగ్, కటింగ్, చాంఫరింగ్ మరియు ట్రాన్స్‌ఫర్ సిస్టమ్‌లు తుది ఉత్పత్తి అవసరాలకు అనుగుణంగా రూపొందించబడ్డాయి.

మోడల్ / పరామితి FR-5T FR-10T FR-20T FR-30T FR-40T FR-50T FR-60T FR-80T FR-100T FR-120T FR-150T FR-200T
హైడ్రాలిక్ పుష్ హెడ్ టోనేజ్ (టన్నులు) 10 20 40 50 60 80 100 120 150 200 250 300
సిలిండర్ వ్యాసం × స్ట్రోక్ (మిమీ) φ63×200 φ80×200 φ100×200 φ125×200 φ150×300 φ160×700 φ180×300 φ200×300 φ220×300 φ250×300 φ280×300 φ300×300
ఆయిల్ పంప్ పవర్ (kW) 5.5 11 22 30 37 45 55 75 96 110 132 160
బార్ మెటీరియల్ పరిధి (మిమీ) 13-20 15-30 15-50 20-50 25–55 30-60 30–65 35-70 35–75 40-80 45–90 50–100
ప్రధాన మోటారు శక్తి (kW) 22 37 55 75 90 110 132 166 200 225 300 400

ముఖ్యమైన:హైడ్రాలిక్ పుష్-హెడ్ టోనేజ్ డ్రాయింగ్ కెపాసిటీకి సమానం కాదు. అసలు మెటీరియల్, ప్రారంభ వ్యాసం, పూర్తి వ్యాసం, తగ్గింపు నిష్పత్తి మరియు సరళత స్థితి కోసం లెక్కించిన డ్రాయింగ్ ఫోర్స్ నుండి తుది నమూనాను ఎంచుకోవాలి.

ప్రామాణిక డ్రాయింగ్ పొడవు సుమారుగా ఉంటుంది10 మీ; పొడవైన లేదా ప్రత్యేక స్ట్రోక్ కాన్ఫిగరేషన్‌లను రూపొందించవచ్చు. ఈ పట్టికలోని అన్ని నమూనాలు ఘన రౌండ్ బార్‌ల కోసం ఉద్దేశించబడ్డాయి.

సరైన కాన్ఫిగరేషన్‌ను ఎలా ఎంచుకోవాలి

చిన్న వ్యాసం కలిగిన కార్బన్ స్టీల్ బార్‌ల కోసం:తగ్గింపు మరియు మెటీరియల్ బలం సాపేక్షంగా తక్కువ డ్రాయింగ్ ఫోర్స్‌కు దారితీసినప్పుడు చిన్న FR మోడల్ సాధారణంగా సరిపోతుంది. ఉత్పత్తి నాణ్యతను మెరుగుపరచకుండానే హైడ్రాలిక్ వ్యవస్థను అతిగా చేయడం పెట్టుబడి మరియు శక్తి అవసరాలను పెంచుతుంది.

స్టెయిన్లెస్ స్టీల్ కోసం:డ్రాయింగ్ ఫోర్స్ మరియు పని గట్టిపడటం మరింత ముఖ్యమైనవి. డై మెటీరియల్, లూబ్రికేషన్ పద్ధతి, ఒక్కో పాస్‌కి తగ్గింపు మరియు డ్రాయింగ్ స్పీడ్‌ను మెషిన్ టోనేజ్‌తో కలిపి మూల్యాంకనం చేయాలి.

పెద్ద అల్లాయ్ స్టీల్ బార్‌ల కోసం:హైడ్రాలిక్ పుష్ కెపాసిటీ మరియు స్ట్రక్చరల్ దృఢత్వం క్లిష్టంగా మారతాయి ఎందుకంటే ప్రారంభ డై ఎంట్రీకి గణనీయమైన శక్తి అవసరమవుతుంది. మోడల్ ఎంపిక కేవలం వ్యాసం కాకుండా ఇంజనీరింగ్ శక్తి గణనపై ఆధారపడి ఉండాలి.

ఖచ్చితమైన షాఫ్ట్‌ల కోసం:డ్రాయింగ్ మెషీన్ అనేది టాలరెన్స్ చైన్‌లో ఒక భాగం మాత్రమే. స్ట్రెయిటెనింగ్ కెపాబిలిటీ, కట్-లెంగ్త్ టాలరెన్స్, చాంఫర్ కొలతలు మరియు మెటీరియల్ కండిషన్ అన్నీ ఆర్డర్ చేయడానికి ముందు పేర్కొనబడాలి.

అధిక-వాల్యూమ్ ఉత్పత్తి కోసం:డ్రాయింగ్ వేగాన్ని పెంచడం కంటే ఆటోమేటిక్ లోడింగ్, బదిలీ మరియు స్టాకింగ్ చాలా ముఖ్యమైనవి. నిజమైన ఉత్పత్తి లక్ష్యాన్ని బదిలీ మరియు కట్టింగ్ సమయంతో సహా గంటకు పూర్తయిన బార్‌లుగా అంచనా వేయాలి.

అప్లికేషన్లు

ఫాస్టెనర్లు మరియు కోల్డ్ హెడ్డింగ్ స్టాక్

ఆటోమేటిక్ పాయింటింగ్ డ్రాయింగ్ స్ట్రెయిటెనింగ్ కట్టింగ్ మరియు చాంఫరింగ్ లైన్ బోల్ట్‌లు, స్టడ్‌లు, పిన్స్ మరియు ఇతర కోల్డ్-హెడింగ్ భాగాల కోసం డ్రా బార్‌ను సిద్ధం చేయగలదు, ఇక్కడ వ్యాసం స్థిరత్వం, స్ట్రెయిట్‌నెస్ మరియు నియంత్రిత కట్ పొడవు దిగువ ఏర్పాటు ప్రక్రియను ప్రభావితం చేస్తాయి.

సాధారణ ఉత్పత్తి దృశ్యం:రిపీటెడ్ కార్బన్ లేదా అల్లాయ్ స్టీల్ గ్రేడ్‌లను అమలు చేసే ఫాస్టెనర్ ప్రొడ్యూసర్ ఆటోమేటిక్ పాయింటింగ్ మరియు డ్రాయింగ్‌ను ఉపయోగించవచ్చు, తర్వాత ఇన్-లైన్ స్ట్రెయిటెనింగ్ మరియు కటింగ్, బార్ కోల్డ్-హెడింగ్ ప్రిపరేషన్‌లోకి ప్రవేశించే ముందు పునరావృత నిర్వహణను తగ్గిస్తుంది.

ఆటోమోటివ్ షాఫ్ట్‌లు మరియు పవర్‌ట్రెయిన్ భాగాలు

అప్లికేషన్‌లలో షాఫ్ట్ స్టాక్, స్టీరింగ్ కాంపోనెంట్‌లు, పిస్టన్ రాడ్‌లు, వాల్వ్-సంబంధిత భాగాలు మరియు ఇతర ఖచ్చితమైన బార్ ఉత్పత్తులు ఉన్నాయి.

సాధారణ ఉత్పత్తి దృశ్యం:CNC మ్యాచింగ్ లైన్‌లను సరఫరా చేసే షాఫ్ట్ తయారీదారు కోసం, ఆటోమేటిక్ కట్-టు-లెంగ్త్ కంట్రోల్ మ్యాచింగ్ చేయడానికి ముందు మాన్యువల్ కొలతను తగ్గిస్తుంది, అయితే స్ట్రెయిటెనింగ్ మరింత స్థిరమైన మ్యాచింగ్ భత్యాన్ని నిర్వహించడానికి సహాయపడుతుంది.

బేరింగ్లు మరియు లీనియర్-మోషన్ భాగాలు

బేరింగ్ రోలర్లు, గైడ్ షాఫ్ట్‌లు మరియు సారూప్య ఉత్పత్తుల కోసం, గరిష్ట డ్రాయింగ్ వేగాన్ని సాధించడం కంటే స్ట్రెయిట్‌నెస్ మరియు డైమెన్షనల్ అనుగుణ్యత తరచుగా చాలా ముఖ్యమైనవి.

సాధారణ ఉత్పత్తి దృశ్యం:బేరింగ్-కాంపోనెంట్ ప్రొడ్యూసర్ రిపీటబుల్ డయామీ మరియు ఫినిష్-లెంగ్త్ స్పెసిఫికేషన్ చుట్టూ లైన్‌ను కాన్ఫిగర్ చేయవచ్చు, ఆపరేషన్ల మధ్య మెషీన్‌లను వేరు చేయడానికి బార్‌లను కదలకుండా డ్రాయింగ్, స్ట్రెయిటెనింగ్ మరియు కటింగ్ చేయడానికి అనుమతిస్తుంది.

ఏరోస్పేస్ మరియు స్పెషాలిటీ మిశ్రమాలు

టైటానియం, నికెల్-ఆధారిత మరియు ఇతర ప్రత్యేక మిశ్రమాలకు డ్రాయింగ్ ఫోర్స్, పని గట్టిపడటం, సాధనం, సరళత మరియు ఉపరితల రక్షణపై మరింత శ్రద్ధ అవసరం. ఈ అప్లికేషన్‌లను మెషిన్ ఎంపికకు ముందు వాస్తవ మెటీరియల్ గ్రేడ్‌లు మరియు తగ్గింపు షెడ్యూల్‌లను ఉపయోగించి మూల్యాంకనం చేయాలి.

సాధారణ ఉత్పత్తి దృశ్యం:ఖరీదైన అల్లాయ్ బార్ అనేక ముగింపు దశల ద్వారా ఉపరితల సమగ్రతను కొనసాగించవలసి వచ్చినప్పుడు, స్వయంచాలక బదిలీ అనవసరమైన సంప్రదింపు పాయింట్‌లను తగ్గిస్తుంది మరియు ప్రక్రియ పారామితులను ఒకే ఉత్పత్తి క్రమంలో ఉంచడానికి అనుమతిస్తుంది.

టూల్ అండ్ డై స్టీల్

హై-స్పీడ్ స్టీల్ మరియు టూల్ స్టీల్ బార్‌లకు అధిక డ్రాయింగ్ శక్తులు మరియు వైకల్పనాన్ని జాగ్రత్తగా నియంత్రించడం అవసరం. పూర్తి చేసిన ఖాళీలను మ్యాచింగ్ కార్యకలాపాలకు నేరుగా సరఫరా చేసినప్పుడు ఇంటిగ్రేటెడ్ కట్టింగ్ మరియు చాంఫరింగ్ స్టేషన్‌లు ఉపయోగపడతాయి.

సాధారణ ఉత్పత్తి దృశ్యం:అవసరమైన చాంఫర్‌ను లైన్‌లో చేర్చినప్పుడు, పునరావృతమయ్యే ఖాళీ పొడవులను ఉత్పత్తి చేసే సాధనం-ఉక్కు ప్రాసెసర్ ప్రత్యేక పోస్ట్-కట్ డీబరింగ్ ఆపరేషన్‌ను తొలగించగలదు.

రాగి మరియు అల్యూమినియం బార్లు

రాగి మరియు అల్యూమినియం ఉక్కు నుండి వేర్వేరు వైకల్యం మరియు ఉపరితల అవసరాలు కలిగి ఉంటాయి. డై జ్యామితి, లూబ్రికేషన్ మరియు స్ట్రెయిటెనింగ్ ప్రెజర్ కాబట్టి స్టీల్-బార్ సెటప్ నుండి కాపీ కాకుండా నిర్దిష్ట మిశ్రమం కోసం కాన్ఫిగర్ చేయాలి.

సాధారణ ఉత్పత్తి దృశ్యం:కనెక్టర్ లేదా కండక్టివ్-బార్ స్టాక్ కోసం, గరిష్ట డ్రాయింగ్ ఫోర్స్ కంటే పేర్కొన్న వ్యాసం మరియు ఉపరితల స్థితిని నిర్వహించడం చాలా ముఖ్యమైనది కావచ్చు, కాబట్టి లైన్ డైమెన్షనల్ కంట్రోల్ మరియు సున్నితమైన బదిలీ చుట్టూ కాన్ఫిగర్ చేయబడుతుంది.

ఫ్యాక్టరీ ఇంజనీరింగ్ మరియు నాణ్యత నియంత్రణ

FangRong Automatic Hydraulic Cold Drawing Machine Workshop

Dongguan Fangrong మెటలర్జికల్ ఎక్విప్‌మెంట్ కో., లిమిటెడ్.డాంగ్‌గువాన్‌లో దాని ప్రధాన తయారీ స్థావరాన్ని నిర్వహిస్తోందియాంగ్జియాంగ్ ఫాంగ్రోంగ్ మెషినరీ కో., లిమిటెడ్.అదనపు ఉత్పత్తి సామర్థ్యాన్ని అందిస్తుంది. సౌకర్యాలు కోల్డ్ డ్రాయింగ్, స్ట్రెయిటెనింగ్ మరియు సంబంధిత మెటల్ ఫార్మింగ్ పరికరాలను తయారు చేస్తాయి.

తయారీకి ముందు ఇంజనీరింగ్

ఉత్పత్తికి ముందు, ఆటోమేటిక్ పాయింటింగ్ డ్రాయింగ్ స్ట్రెయిటెనింగ్ కట్టింగ్ మరియు చాంఫరింగ్ లైన్ కస్టమర్ నుండి నిర్ణయించబడుతుందిమెటీరియల్ గ్రేడ్, ప్రారంభ వ్యాసం, పూర్తి వ్యాసం, పూర్తి పొడవు, తగ్గింపు నిష్పత్తి, స్ట్రెయిట్‌నెస్ అవసరం, కట్టింగ్ టాలరెన్స్, చాంఫర్ జ్యామితి మరియు లక్ష్య అవుట్‌పుట్. ఈ సమాచారం మెషిన్ టోనేజ్, డై అరేంజ్‌మెంట్, స్ట్రెయిటెనర్ రకం మరియు ఆటోమేషన్ లేఅవుట్‌ని నిర్ణయిస్తుంది.

Automatic Hydraulic Cold Drawing Machine Manufacturing Process

తయారీ మరియు తనిఖీ:హైడ్రాలిక్ భాగాలు, సిలిండర్ అసెంబ్లీలు, నిర్మాణ భాగాలు, డై హోల్డర్లు, స్ట్రెయిటెనింగ్ రోల్స్ మరియు ట్రాన్స్‌ఫర్ మెకానిజమ్‌లు పూర్తి లైన్‌ను ఏకీకృతం చేయడానికి ముందు మెషిన్ చేయబడతాయి మరియు అసెంబుల్ చేయబడతాయి. హైడ్రాలిక్ సర్క్యూట్‌లు ఒత్తిడి-పరీక్షించబడతాయి, అయితే మెకానికల్ అమరిక మరియు విద్యుత్ విధులు రవాణాకు ముందు తనిఖీ చేయబడతాయి.

ఫ్యాక్టరీ అంగీకార పరీక్ష:అందుబాటులో ఉన్నప్పుడు కస్టమర్ సరఫరా చేసిన బార్ నమూనాలతో పూర్తి లైన్‌ని పరీక్షించవచ్చు. ఆచరణాత్మక అంగీకార పాయింట్‌లలో డ్రాయింగ్ పనితీరు, బదిలీ విశ్వసనీయత, సరళత, పూర్తి పొడవు, చాంఫర్ కొలతలు, భద్రత ఇంటర్‌లాక్‌లు మరియు ఆటోమేటిక్ సైకిల్ స్థిరత్వం వంటివి ఉండాలి-మెషిన్ లోడ్ లేకుండా నడుస్తుందా లేదా అనేది కాదు.

ధృవపత్రాలు మరియు వర్తించే ప్రమాణాలు

FangRong Cold Drawing Machine Certifications

ISO 9001:2015:కంపెనీ రూపకల్పన, తయారీ మరియు సేవా ప్రక్రియలను కవర్ చేసే నాణ్యత నిర్వహణ వ్యవస్థ. సర్టిఫికేట్ నం. UQ231211R1.

CE:వర్తించే యూరోపియన్ మెషినరీ అవసరాల కోసం ప్రామాణిక FR పరికరాలు సరఫరా చేయబడతాయి. EU ప్రాజెక్ట్‌ల కోసం, తుది మెషిన్ కాన్ఫిగరేషన్ మరియు డిక్లరేషన్ ఆఫ్ కన్ఫర్మిటీని వర్తించే చట్టం మరియు సరఫరా చేయబడిన పరికరాల కోసం శ్రావ్యమైన ప్రమాణాలకు వ్యతిరేకంగా తనిఖీ చేయాలి.

యంత్రాల భద్రత:అత్యవసర స్టాప్‌లు, గార్డింగ్ మరియు ఇంటర్‌లాక్‌లు వంటి భద్రతా విధులు తుది మెషిన్ కాన్ఫిగరేషన్ ప్రకారం పొందుపరచబడ్డాయి. సరిగ్గా వర్తించే EN/ISO భద్రతా ప్రమాణాలు మెషీన్‌తో సరఫరా చేయబడిన సాంకేతిక డాక్యుమెంటేషన్‌లో నిర్ధారించబడాలి.

SGS తనిఖీ:కొనుగోలు ఒప్పందం లేదా ప్రాజెక్ట్ స్పెసిఫికేషన్ ద్వారా అవసరమైనప్పుడు మూడవ పక్షం తనిఖీని ఏర్పాటు చేయవచ్చు.

పేటెంట్లు:ఫాంగ్‌రాంగ్ దాని మెటల్ ఫార్మింగ్ పరికరాలలో ఉపయోగించే భాగాలు మరియు మెకానిజమ్‌లను కవర్ చేసే ఆవిష్కరణ మరియు యుటిలిటీ మోడల్ పేటెంట్‌లను కలిగి ఉందని పేర్కొంది.

ఆర్డరింగ్, MOQ, ధర మరియు డెలివరీ

MOQ: 1 పూర్తి ఉత్పత్తి లైన్.ఆటోమేటిక్ పాయింటింగ్ డ్రాయింగ్ స్ట్రెయిటెనింగ్ కట్టింగ్ మరియు చాంఫరింగ్ లైన్ కస్టమర్ యొక్క బార్ స్పెసిఫికేషన్‌ల ప్రకారం రూపొందించబడింది మరియు తయారు చేయబడింది, కాబట్టి పూర్తి ప్రాజెక్ట్ కోసం ఒక సెట్ సరిపోతుంది.

పరిమాణం ఆధారిత కొటేషన్:ప్రాజెక్ట్ కొనుగోలు కోసం, కొటేషన్ల ద్వారా నిర్మాణాన్ని చేయవచ్చు1 సెట్, 2–3 సెట్లు మరియు 4+ సెట్లు. కాన్ఫిగరేషన్, టూలింగ్ మరియు ఆటోమేషన్ స్థాయి పరికరాల ధరను భౌతికంగా మార్చగలవు కాబట్టి ప్రతి పరిమాణ శ్రేణికి సంబంధించిన వాస్తవ యూనిట్ ధర వాణిజ్య కొటేషన్‌లో నిర్ధారించబడాలి.

FOB పదం: FOB షెన్‌జెన్ పోర్ట్, చైనావర్తించినప్పుడు ఎగుమతి కొటేషన్ల కోసం ఉపయోగించవచ్చు. చివరి పోర్ట్, ప్యాకింగ్ స్పెసిఫికేషన్, ఇన్‌ల్యాండ్ ట్రాన్స్‌పోర్టేషన్ మరియు ఎగుమతి ఛార్జీలు ప్రొఫార్మా ఇన్‌వాయిస్ మరియు సేల్స్ కాంట్రాక్ట్‌పై స్పష్టంగా పేర్కొనబడాలి.

ప్రామాణిక ఆర్డర్ లీడ్ టైమ్:సుమారుగా60-90 రోజులుFR-5T నుండి FR-60T వంటి ప్రామాణిక కాన్ఫిగరేషన్‌ల కోసం, తుది సాంకేతిక నిర్ధారణ మరియు ఉత్పత్తి షెడ్యూల్‌కు లోబడి ఉంటుంది.

హెవీ డ్యూటీ స్టాండర్డ్ ఆర్డర్:సుమారుగా90-150 రోజులుFR-80T మరియు పెద్ద కాన్ఫిగరేషన్‌ల కోసం, మెషిన్ పరిమాణం, ఆటోమేషన్ మరియు టెస్టింగ్ అవసరాలపై ఆధారపడి ఉంటుంది.

అత్యవసర ఆర్డర్:ఆర్డర్ నిర్ధారణకు ముందు వేగవంతమైన ఉత్పత్తి షెడ్యూల్‌ను అభ్యర్థించవచ్చు. దివేగవంతమైన ప్రధాన సమయం ప్రాజెక్ట్-నిర్దిష్టంగా ఉంటుందిమరియు కాంపోనెంట్ లభ్యత, ఫ్యాక్టరీ సామర్థ్యం మరియు అవసరమైన FAT షెడ్యూల్‌ని తనిఖీ చేసిన తర్వాత నిర్ధారించబడాలి. ఈ ఐటెమ్‌లను నిర్ధారించే ముందు డెలివరీ తేదీని ఊహించి, అత్యవసర ఆర్డర్‌ని కోట్ చేయకూడదు.

ప్యాకేజీలు మరియు షిప్పింగ్

Full Automatic Pointing Drawing Straightening Cutting Chamfering Line Packaging and Shipping

రవాణా కొలతలు ప్రకారం ప్యాక్ చేయబడిన విభాగాల పరికరాలతో ఎగుమతి రవాణా కోసం లైన్ సిద్ధం చేయబడింది. మెషీన్ కాన్ఫిగరేషన్ మరియు షిప్పింగ్ మార్గం ద్వారా అవసరమైన చోట చెక్క కేసులు, తేమ రక్షణ మరియు తుప్పు రక్షణ ఉపయోగించబడతాయి. లైన్ లేఅవుట్ ఖరారు అయిన తర్వాత తుది ప్యాకింగ్ కొలతలు మరియు కంటైనర్ లోడింగ్ ప్లాన్‌లు నిర్ధారించబడతాయి.

తరచుగా అడిగే ప్రశ్నలు

Q1: లైన్ నిజంగా పాయింటింగ్, డ్రాయింగ్, స్ట్రెయిటెనింగ్, కటింగ్ మరియు ఛాంఫరింగ్‌ని స్వయంచాలకంగా నిర్వహిస్తుందా?

అవును. ప్రామాణిక భావన ఆటోమేటిక్ బదిలీ మరియు కేంద్రీకృత PLC నియంత్రణ ద్వారా మొత్తం ఐదు కార్యకలాపాలను కలుపుతుంది. అయినప్పటికీ, ముడి పట్టీలను లోడ్ చేయడం, పూర్తయిన బండిల్‌లను తీసివేయడం మరియు మెటీరియల్ రీప్లెనిష్‌మెంట్‌కు ఇప్పటికీ ఎంచుకున్న లోడింగ్ మరియు స్టాకింగ్ సిస్టమ్‌పై ఆధారపడి ఆపరేటర్ ప్రమేయం అవసరం కావచ్చు.

Q2: నేను డ్రాయింగ్ టోనేజ్‌ని ఎలా ఎంచుకోవాలి?

బార్ వ్యాసం నుండి మాత్రమే యంత్రాన్ని ఎంచుకోవద్దు. అవసరమైన డ్రాయింగ్ ఫోర్స్ మెటీరియల్ గ్రేడ్, ప్రారంభ వ్యాసం, పూర్తయిన వ్యాసం, ఒక్కో పాస్‌కు తగ్గింపు, డై యాంగిల్, లూబ్రికేషన్ మరియు డ్రాయింగ్ వేగంపై ఆధారపడి ఉంటుంది. FR మోడల్‌ని ఎంచుకునే ముందు శక్తి గణన కోసం ఈ పారామితులను FangRongకి అందించండి.

Q3: యంత్రం హైడ్రాలిక్ పుష్ హెడ్‌ని ఉపయోగిస్తే పాయింటింగ్ స్టేషన్ అవసరమా?

పుష్ హెడ్ మరియు పాయింటింగ్ స్టేషన్ వేర్వేరు విధులను నిర్వహిస్తాయి. పుష్ హెడ్ డై ఎంట్రీకి సహాయం చేయడానికి అక్షసంబంధ శక్తిని అందిస్తుంది, అయితే పాయింటింగ్ డైలోకి ప్రవేశించగల జ్యామితికి బార్ ముగింపును తగ్గిస్తుంది. ఒక నిర్దిష్ట పాయింటింగ్ పద్ధతి యొక్క అవసరం ప్రారంభ బార్ వ్యాసం, పదార్థం మరియు డై కాన్ఫిగరేషన్‌పై ఆధారపడి ఉంటుంది. పాయింటింగ్ స్క్రాప్ కాబట్టి పుష్-డ్రా ఆపరేషన్ దానిని తొలగిస్తుందని భావించడం కంటే విడిగా మూల్యాంకనం చేయాలి.

Q4: రేఖ ఏ సరళతను సాధించగలదు?

ఇన్-లైన్ స్ట్రెయిట్‌నర్ కోసం పేర్కొన్న ప్రామాణిక లక్ష్యం≤0.3 mm/m. వాస్తవంగా సాధించగల స్ట్రెయిట్‌నెస్ బార్ మెటీరియల్, వ్యాసం, ఇన్‌కమింగ్ కండిషన్, డ్రాయింగ్ కండిషన్ మరియు స్ట్రెయిట్‌నర్ కాన్ఫిగరేషన్‌పై ఆధారపడి ఉంటుంది. క్లిష్టమైన షాఫ్ట్ లేదా ఖచ్చితమైన అప్లికేషన్ల కోసం, ఉత్పత్తికి ముందు అంగీకార పద్ధతి మరియు కొలత పొడవును అంగీకరించాలి.

Q5: లైన్ స్టెయిన్‌లెస్ స్టీల్ లేదా హై-స్ట్రెంత్ అల్లాయ్ స్టీల్‌ను ప్రాసెస్ చేయగలదా?

అవును, ఇంజనీరింగ్ నిర్ధారణకు లోబడి ఉంటుంది. ఈ మెటీరియల్‌లకు సాధారణంగా ఎక్కువ డ్రాయింగ్ ఫోర్స్ అవసరం మరియు గట్టిపడటం, లూబ్రికేషన్, డై సెలక్షన్ మరియు పాస్‌కి తగ్గింపుపై ఎక్కువ శ్రద్ధ అవసరం. యంత్రం పరిమాణానికి ముందు మెటీరియల్ గ్రేడ్ అందించాలి.

Q6: నేను అదే మెషీన్‌లో బార్ వ్యాసం మరియు పూర్తి పొడవును మార్చవచ్చా?

అవును, డిజైన్ చేయబడిన ఆపరేటింగ్ పరిధిలో. వ్యాసం మార్పులకు సాధారణంగా సంబంధిత సాధనం మరియు సెటప్ మార్పులు అవసరమవుతాయి, అయితే పూర్తి పొడవును యంత్రం యొక్క కట్టింగ్ మరియు హ్యాండ్లింగ్ పరిమితుల్లో PLC ద్వారా ప్రోగ్రామ్ చేయవచ్చు. రోజువారీ ఉత్పత్తిలో అనేక వ్యాసాలు కలిపితే, ఉత్పత్తి-సామర్థ్య గణనలో సాధన-మార్పు సమయాన్ని చేర్చాలి.

Q7: ఆటోమేటిక్ కట్టింగ్ ఎంత ఖచ్చితమైనది?

కట్టింగ్ ఖచ్చితత్వం కట్టింగ్ పద్ధతి, బార్ వ్యాసం, పదార్థం, కొలిచే వ్యవస్థ మరియు అవసరమైన సహనంపై ఆధారపడి ఉంటుంది. "అధిక ఖచ్చితత్వం" వంటి సాధారణ ప్రకటనపై ఆధారపడే బదులు సాంకేతిక ఒప్పందంపై పూర్తి-నిడివి సహనం పేర్కొనబడాలి.

Q8: మీరు ఇప్పటికే ఉన్న మా ప్రొడక్షన్ లైన్‌తో లైన్‌ను ఏకీకృతం చేయగలరా?

అవును. లేఅవుట్ ఇంజనీరింగ్ సమయంలో బదిలీ దిశ, లోడింగ్ ఎత్తు, పూర్తయిన-బార్ స్టాకింగ్, అప్‌స్ట్రీమ్ స్టాక్ తయారీ మరియు దిగువ మ్యాచింగ్ ఇంటర్‌ఫేస్‌లను పరిగణించవచ్చు. కొటేషన్ దశలో ఇప్పటికే ఉన్న లైన్ లేఅవుట్ మరియు మెటీరియల్-ఫ్లో దిశను అందించడం వలన ఇన్‌స్టాలేషన్ తర్వాత ఖరీదైన మార్పులను నివారించడంలో సహాయపడుతుంది.

Q9: కొటేషన్ కోసం నేను ఏ సమాచారాన్ని అందించాలి?

అందించండిమెటీరియల్ గ్రేడ్, ప్రారంభ వ్యాసం, పూర్తి వ్యాసం, బార్ పొడవు, పూర్తి పొడవు, అవసరమైన స్ట్రెయిట్‌నెస్, చాంఫర్ పరిమాణం, వార్షిక లేదా గంటవారీ అవుట్‌పుట్, ఇప్పటికే ఉన్న అప్‌స్ట్రీమ్ పరికరాలు, విద్యుత్ సరఫరా మరియు ప్రాధాన్య ఆటోమేషన్ స్థాయి. కట్టింగ్ మరియు చాంఫరింగ్ స్టేషన్‌లను నిర్వచించడానికి నమూనా డ్రాయింగ్ లేదా పూర్తి-ఉత్పత్తి డ్రాయింగ్ ఉపయోగపడుతుంది.

Q10: స్టాండర్డ్ లైన్‌లో ఏమి చేర్చబడింది?

సాధారణ స్కోప్‌లో పాయింటింగ్ స్టేషన్, పుష్-డ్రా డ్రాయింగ్ మెషిన్, హైడ్రాలిక్ పవర్ యూనిట్, డ్రాయింగ్ క్యారేజ్, ఇన్-లైన్ స్ట్రెయిట్‌నర్, ఆటోమేటిక్ కట్టింగ్ యూనిట్, చాంఫరింగ్ యూనిట్, ట్రాన్స్‌ఫర్ మెకానిజమ్స్ మరియు PLC/HMI కంట్రోల్ సిస్టమ్ ఉన్నాయి. కొటేషన్‌లో డైస్ మరియు ప్రత్యేక సాధనాలు విడిగా జాబితా చేయబడాలి, తద్వారా కొనుగోలుదారు పూర్తి ప్రాజెక్ట్ ధరను స్పష్టంగా గుర్తించగలరు.

Q11: MOQ అంటే ఏమిటి?

MOQ ఉంది1 పూర్తి ఉత్పత్తి లైన్. పరిమాణం ఆధారిత కొటేషన్లను సిద్ధం చేయవచ్చు1 సెట్, 2–3 సెట్లు మరియు 4+ సెట్లు. ప్రతి పరిమాణ స్థాయిలో వాస్తవ ధర తుది మెషిన్ కాన్ఫిగరేషన్ మరియు సాధనంపై ఆధారపడి ఉంటుంది.

Q12: ప్రామాణిక డెలివరీ నిబంధనలు ఏమిటి?

ప్రామాణిక కాన్ఫిగరేషన్‌లు సాధారణంగా అవసరం60-90 రోజులు. పెద్ద FR-80T మరియు అంతకంటే ఎక్కువ ప్రాజెక్ట్‌లకు సాధారణంగా అవసరం90-150 రోజులు. అత్యవసర ప్రాజెక్ట్‌ల కోసం, కాంపోనెంట్ లభ్యత మరియు ప్రస్తుత ఫ్యాక్టరీ సామర్థ్యం ఆధారంగా ఒప్పందంపై సంతకం చేయడానికి ముందు వేగవంతమైన షెడ్యూల్‌ను అంచనా వేయవచ్చు.

Q13: మీరు FOBని కోట్ చేయగలరా?

అవును.FOB షెన్‌జెన్ పోర్ట్, చైనావర్తించినప్పుడు కోట్ చేయవచ్చు. కొటేషన్‌లో FOB పోర్ట్, ప్యాకింగ్ స్కోప్, ఇన్‌ల్యాండ్ ట్రాన్స్‌పోర్ట్ బాధ్యత మరియు ఏవైనా మినహాయించబడిన ఛార్జీలు స్పష్టంగా పేర్కొనాలి, కాబట్టి కొనుగోలుదారు ఆఫర్‌లను అదే ప్రాతిపదికన సరిపోల్చవచ్చు.

Q14: ఏ వారంటీ మరియు అమ్మకాల తర్వాత మద్దతు అందించబడింది?

ప్రామాణిక వారంటీకమీషన్ నుండి 12 నెలలు. సంస్థాపన పర్యవేక్షణ, కమీషన్, ఆపరేటర్ శిక్షణ, విడిభాగాల మద్దతు మరియు రిమోట్ ట్రబుల్షూటింగ్ ఒప్పందం ప్రకారం చేర్చవచ్చు. ఖచ్చితమైన ప్రతిస్పందన పద్ధతి మరియు విడిభాగాల పరిధిని విక్రయ ఒప్పందంలో పేర్కొనాలి.

Q15: నేను నా స్వంత మెటీరియల్‌తో యంత్రాన్ని పరీక్షించవచ్చా?

అవును. కష్టతరమైన మిశ్రమాలు, గట్టి స్ట్రెయిట్‌నెస్ అవసరాలు లేదా ప్రత్యేక చాంఫర్ జ్యామితితో కూడిన ప్రాజెక్ట్‌ల కోసం కస్టమర్-సరఫరా చేసిన మెటీరియల్‌తో పరీక్షించడం సిఫార్సు చేయబడింది. ఇది డ్రాయింగ్ ఫోర్స్, టూలింగ్, స్ట్రెయిటెనింగ్ సెటప్, కట్టింగ్ మరియు ఫినిష్డ్ ఉపరితలం రవాణాకు ముందు మూల్యాంకనం చేయడానికి అనుమతిస్తుంది.

Q16: ఫ్యాక్టరీ అంగీకార పరీక్ష సమయంలో ఏమి తనిఖీ చేయాలి?

కొనుగోలుదారు యంత్ర కదలిక కంటే ఎక్కువ తనిఖీ చేయాలి. ఒక ఆచరణాత్మక FAT కవర్ చేయాలిడ్రాయింగ్ ఫోర్స్ మరియు సైకిల్ స్టెబిలిటీ, బార్ ట్రాన్స్‌ఫర్, డైమెన్షనల్ రిడక్షన్, స్ట్రెయిట్‌నెస్, ఫినిష్డ్ లెంగ్త్, చాంఫర్ కొలతలు, హైడ్రాలిక్ లీకేజ్, ఎలక్ట్రికల్ ఫంక్షన్‌లు మరియు సేఫ్టీ ఇంటర్‌లాక్‌లు. క్లిష్టమైన ఉత్పత్తుల కోసం, పూర్తయిన నమూనాలను అంగీకరించిన అంగీకార నిర్దేశానికి వ్యతిరేకంగా కొలవాలి.

Q17: యంత్రానికి ప్రత్యేక పునాది పని అవసరమా?

అవసరమైన పునాది లైన్ పొడవు, యంత్రం బరువు, డ్రాయింగ్ శక్తి మరియు సైట్ పరిస్థితులపై ఆధారపడి ఉంటుంది. తుది పరికరాల లేఅవుట్ నిర్ధారించబడిన తర్వాత FangRong ఫౌండేషన్ మరియు యాంకర్-బోల్ట్ డ్రాయింగ్‌లను అందించగలదు. సంస్థాపనకు ముందు ఆమోదించబడిన డ్రాయింగ్ ప్రకారం పౌర పునాదిని పూర్తి చేయాలి.

Q18: లైన్‌ను అనుకూలీకరించవచ్చా?

అవును. సాధారణ అనుకూలీకరణ ప్రాంతాలలో బార్ వ్యాసం పరిధి, డ్రాయింగ్ స్ట్రోక్, డై హోల్డర్, స్ట్రెయిట్‌నర్ కాన్ఫిగరేషన్, కట్టింగ్ మెథడ్, చాంఫర్ జ్యామితి, బదిలీ వ్యవస్థ, లోడింగ్ మరియు స్టాకింగ్, PLC కమ్యూనికేషన్ మరియు ఫినిష్డ్-బార్ హ్యాండ్లింగ్ ఉన్నాయి. ఉపయోగించని ఫంక్షన్‌లను జోడించడం కంటే వాస్తవ ఉత్పత్తి ప్రక్రియ నుండి అనుకూలీకరణను ఖరారు చేయాలి.

ఇంటిగ్రేటెడ్ బార్ ఫినిషింగ్ లైన్ కోసం ఫాంగ్‌రాంగ్‌ను ఎందుకు ఎంచుకోవాలి

Why Choose FangRong Full Automatic Bar Finishing Line

1998 నుండి డ్రాబెంచ్ ఇంజనీరింగ్:FangRong రెండు దశాబ్దాలకు పైగా కోల్డ్ డ్రాయింగ్ మరియు సంబంధిత మెటల్ ఫార్మింగ్ పరికరాలపై దృష్టి సారించింది. 70 కంటే ఎక్కువ దేశాల్లోని వినియోగదారులకు తమ పరికరాలు సరఫరా చేయబడిందని కంపెనీ పేర్కొంది.

ఇంటిగ్రేటెడ్ ప్రాసెస్ ఇంజనీరింగ్:ప్రాజెక్ట్ డ్రాబెంచ్ సరఫరాకు మాత్రమే పరిమితం కాదు. డ్రాయింగ్ ఫోర్స్, డై అమరిక, స్ట్రెయిటెనింగ్, కటింగ్, చాంఫరింగ్ మరియు మెటీరియల్ ట్రాన్స్‌ఫర్ కలిసి పనిచేయాలి; కస్టమర్ ఒక పూర్తి బార్ ఇంటర్మీడియట్ స్టోరేజీ లేకుండా అన్ని కార్యకలాపాల గుండా వెళ్లాలని కోరుకున్నప్పుడు ఇది చాలా ముఖ్యం.

రెండు తయారీ సౌకర్యాలు:Dongguan మరియు Yangjiang ఉత్పత్తి సౌకర్యాలు పెద్ద లేదా బహుళ-మెషిన్ ప్రాజెక్ట్‌లకు అదనపు తయారీ సామర్థ్యాన్ని అందిస్తాయి.

అప్లికేషన్ ఆధారిత పరీక్ష:సాధ్యమైన చోట, కస్టమర్ యొక్క వాస్తవ బార్ మెటీరియల్‌తో పరీక్షించడం అనేది అన్‌లోడ్ చేయని యంత్ర ప్రదర్శన కంటే మరింత ఉపయోగకరమైన సాక్ష్యాలను అందిస్తుంది. స్టెయిన్‌లెస్ స్టీల్, హై-స్ట్రెంత్ అల్లాయ్ స్టీల్ మరియు టైట్-టాలరెన్స్ అప్లికేషన్‌లకు ఇది ప్రత్యేకంగా వర్తిస్తుంది.

డెలివరీ తర్వాత ఇంజనీరింగ్ మద్దతు:ఇన్‌స్టాలేషన్ పర్యవేక్షణ, కమీషన్, ఆపరేటర్ శిక్షణ, స్పేర్-పార్ట్స్ సపోర్ట్ మరియు రిమోట్ ట్రబుల్షూటింగ్ వంటివి ప్రాజెక్ట్ పరిధిని బట్టి చేర్చబడతాయి.

ఖచ్చితమైన మెషీన్ ఎంపిక మరియు కొటేషన్ కోసం, మెటీరియల్ గ్రేడ్, ప్రారంభ వ్యాసం, పూర్తి వ్యాసం, పూర్తి పొడవు, అవసరమైన స్ట్రెయిట్‌నెస్, చాంఫర్ కొలతలు మరియు లక్ష్య అవుట్‌పుట్‌ను పంపండి. తగిన FR మోడల్ మరియు ఇంటిగ్రేటెడ్ లైన్ కాన్ఫిగరేషన్‌ను నిర్ణయించడానికి ఇంజనీరింగ్ బృందానికి ఈ పారామితులు సరిపోతాయి.

విచారణ పంపండి
సంప్రదింపు సమాచారం
  • చిరునామా

    NO.163, షాటోంగ్ రోడ్, షాబు 2వ పారిశ్రామిక జోన్, దలాంగ్ టౌన్, డోంగ్వాన్ సిటీ, గ్వాంగ్‌డాంగ్, చైనా

  • ఇమెయిల్

    frsale@dgfangrong.com

మీ మెటీరియల్, ప్రోడక్ట్ స్పెసిఫికేషన్‌లు, ప్రొడక్షన్ ప్రాసెస్ మరియు పరికరాల అవసరాల గురించి మాకు చెప్పండి. FangRong మీ అప్లికేషన్ కోసం తగిన కోల్డ్ డ్రాయింగ్ మెషిన్, డ్రాయింగ్ డైస్, స్ట్రెయిటెనింగ్ మెషిన్ మరియు అనుకూలీకరించిన పరిష్కారాలను చర్చించగలదు.
రేటింగ్:
5.0
వార్తల సిఫార్సులు
X
మీకు మెరుగైన బ్రౌజింగ్ అనుభవాన్ని అందించడానికి, సైట్ ట్రాఫిక్‌ను విశ్లేషించడానికి మరియు కంటెంట్‌ను వ్యక్తిగతీకరించడానికి మేము కుక్కీలను ఉపయోగిస్తాము. ఈ సైట్‌ని ఉపయోగించడం ద్వారా, మీరు మా కుక్కీల వినియోగానికి అంగీకరిస్తున్నారు. గోప్యతా విధానం
తిరస్కరించుఅంగీకరించు